Hersteller von kleinen Flachbett-Tintenstrahldruckern
Erasmart -UV -Drucker für Kunststoffdruck
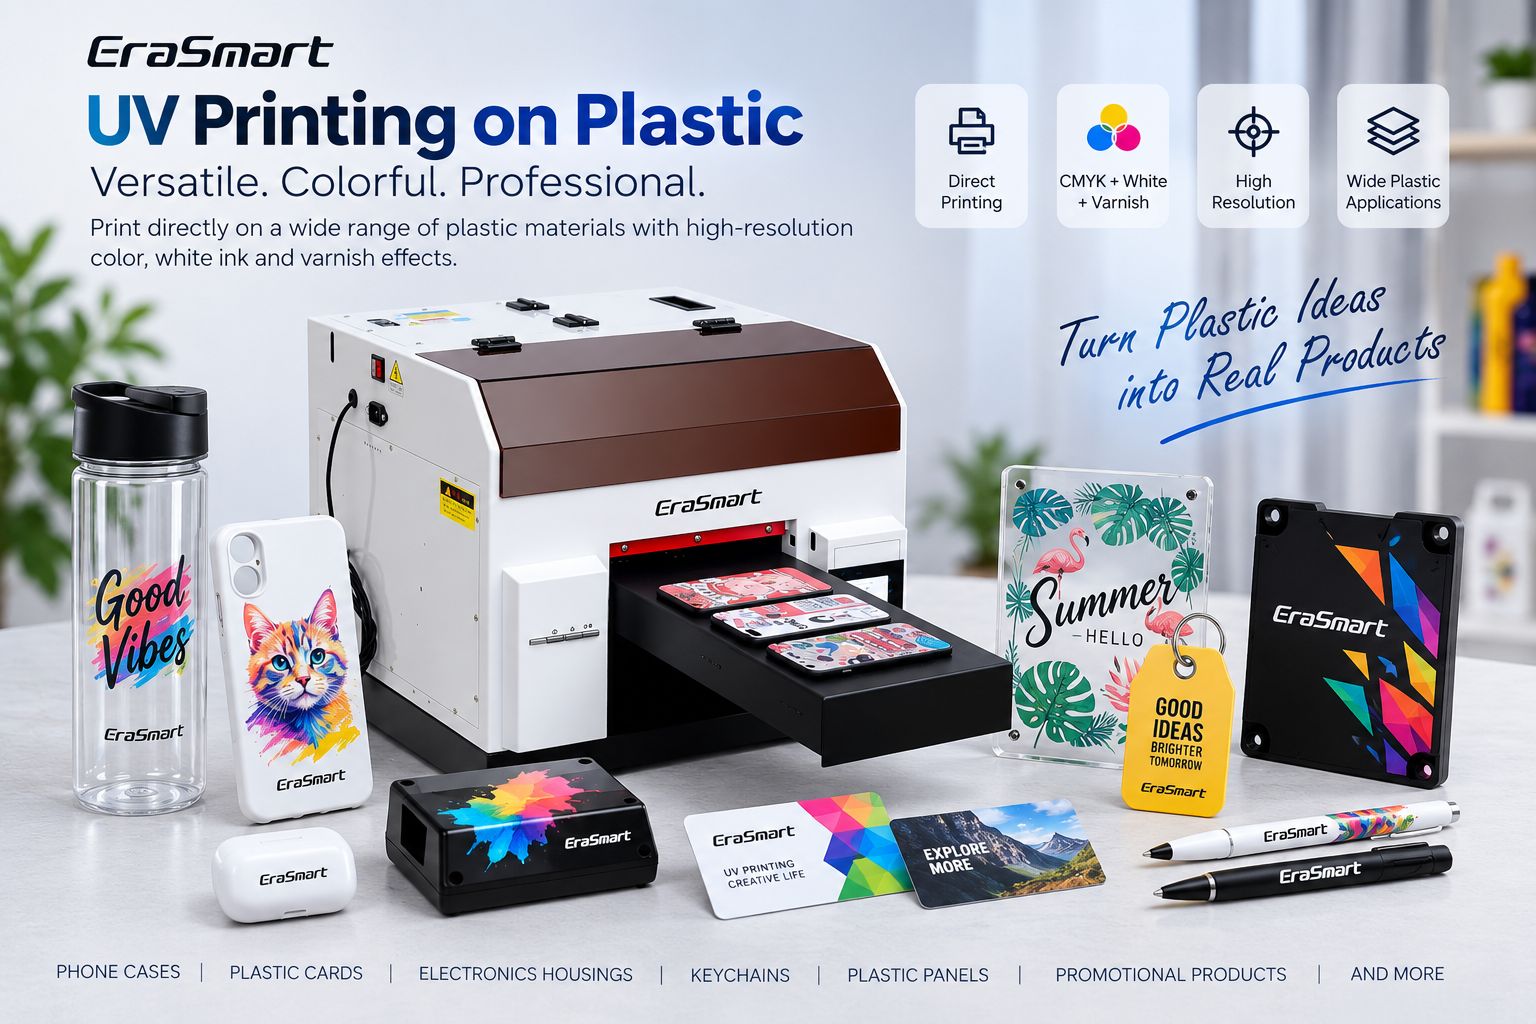
Der UV-Druck ermöglicht es, vollfarbige Grafiken, weiße Tinte und dekorative Lackeffekte direkt auf viele Kunststoffprodukte zu drucken.
Typische Anwendungen sind:
- Telefonkoffer
- Plastikkarten
- Elektronikgehäuse
- Schlüsselanhänger
- Tags
- Kontrollplatten
- Werbeprodukte
- Plastikschilder
- Verpackungsmuster
- Kosmetikbehälter
- benutzerdefinierte Panels
Es gibt jedoch eine wichtige Regel, die jeder Käufer und Betreiber eines UV-Druckers verstehen sollte:
Kunststoff ist kein einheitliches Material.
ABS, PVC, Polycarbonat, PET, TPU, Polypropylen und Polyethylen können sich mit derselben UV-Tinte sehr unterschiedlich verhalten.
Ein Design, das gut auf einem ABS-Telefonhüllenrohling haftet, kann auf einem Polypropylenbehälter eine schlechte Leistung erbringen. Eine PVC-Karte lässt sich möglicherweise problemlos bedrucken, während eine Polyethylenflasche, die mit einer anderen Harzformulierung hergestellt wurde, möglicherweise eine zusätzliche Oberflächenbehandlung benötigt.
Der aktuelle UV Printer Materials Guide von EraSmart stuft die Kunststoffeignung daher als ein „Variiert je nach Typ“ und empfiehlt, das genaue Kunststoffprodukt vor der Produktion zu testen.
Der zuverlässigste Produktionsworkflow ist:
Identifizieren Sie den Kunststoff → prüfen Sie die Oberfläche → reinigen Sie → testen Sie den Direktdruck → bewerten Sie gegebenenfalls die Vorbehandlung → drucken Sie ein Muster aus → testen Sie die Haftung → standardisieren Sie → beginnen Sie mit der Produktion
Kurze Antwort: Kann ein UV-Drucker auf Kunststoff drucken?
Ja, aber nicht jeder Kunststoff lässt sich gleich gut bedrucken.
Einige Kunststoffe bieten im Allgemeinen besser bearbeitbare Oberflächen für UV-Tinte, während andere anspruchsvoller sind und möglicherweise Grundierungen, Beschichtungen, Koronabehandlung, Plasmabehandlung oder eine andere validierte Methode zur Oberflächenvorbereitung erfordern.
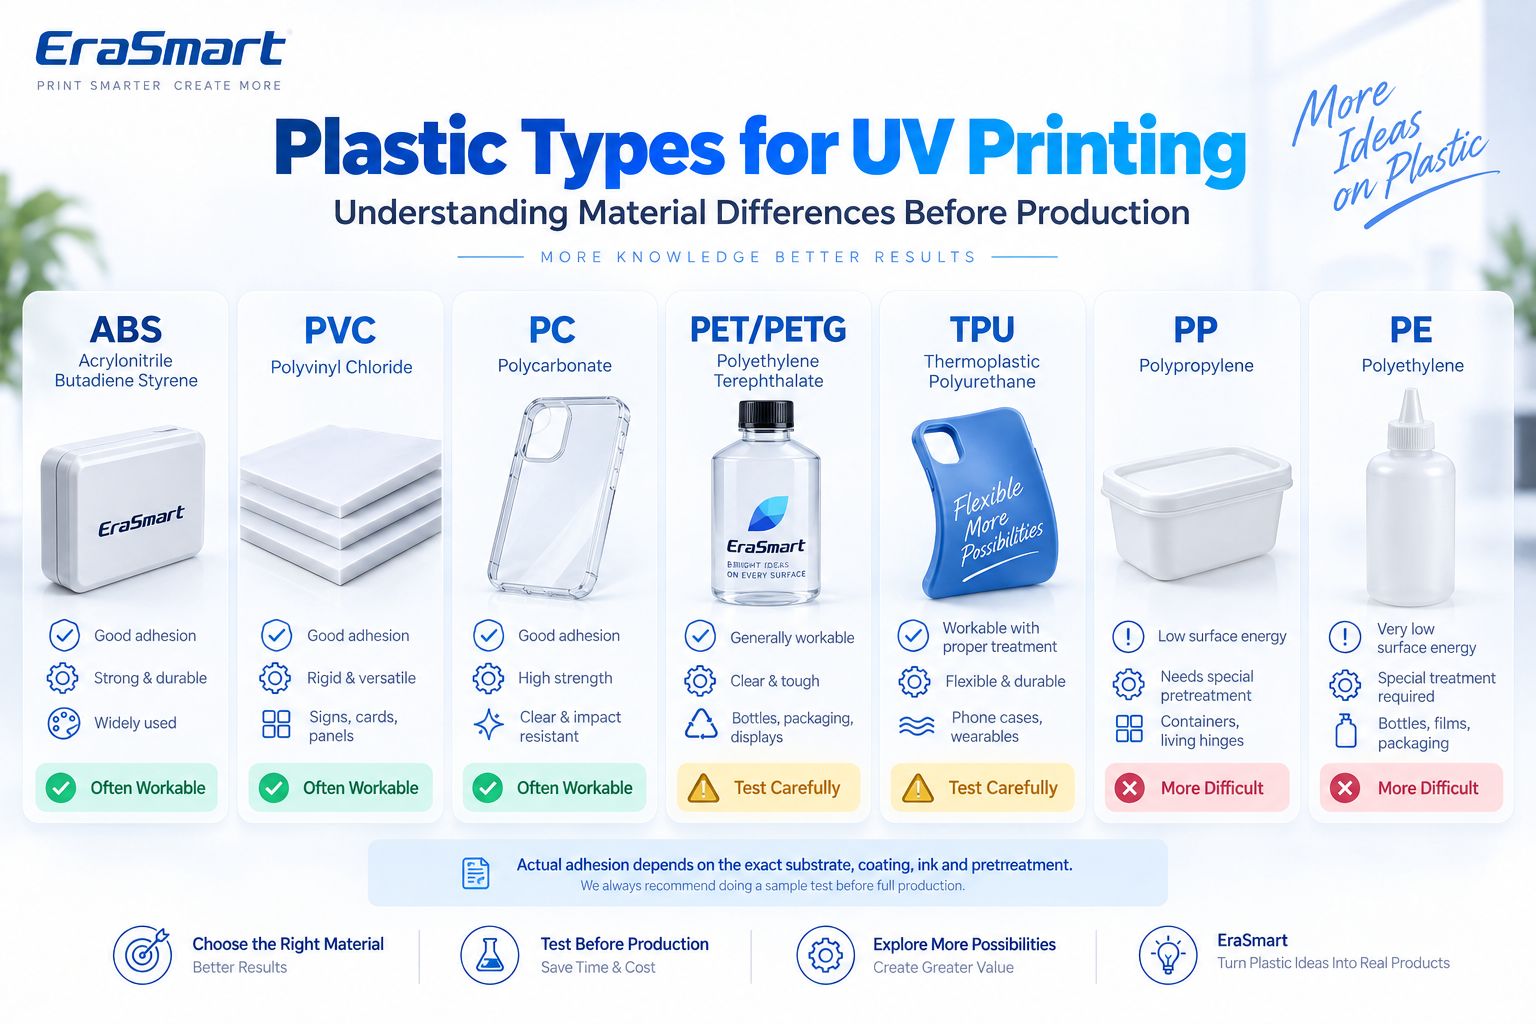
| Kunststoff | Typische Drucksituation | Hauptüberlegung |
|---|---|---|
| ABS | Oft praktikabel | Oberflächenreinheit |
| PVC | Oft praktikabel | Formulierung und Beschichtung |
| Polycarbonat / PC | Oft praktikabel | Reinigung und Oberflächenbehandlung |
| PET / PETG | Variiert | Oberflächenbehandlung |
| TPU | Anwendungsabhängig | Haftung + Flexibilität |
| PP | Anspruchsvoller | Geringe Oberflächenenergie |
| PE | Anspruchsvoller | Geringe Oberflächenenergie |
| Beschichteter Kunststoff | Hängt von der Beschichtung ab | Haftung zwischen Tinte und Beschichtung |
Technische Leitlinien für den Tintenstrahldruck zeigen auch, warum eine einzige Angabe zur „Kunststoffkompatibilität“ irreführend ist: PET, ABS, PVC und Polycarbonat können in einigen UV-Tintensystemen eine gute Haftung aufweisen, während PP und PE häufig ausdrücklich als schwierigere Substrate identifiziert werden.
Anstatt also zu fragen:
Kann ein UV-Drucker Kunststoff bedrucken?
Fragen:
Aus welchem Kunststoff besteht dieses Produkt genau, was befindet sich auf seiner Oberfläche und wurde genau dieser Rohling getestet?
Kunststoff ist kein einziges Material
Dies ist der wichtigste Unterschied zwischen dem UV-Druck von Kunststoffen und vielen anderen Substratkategorien.
Der Begriff „Kunststoff“ umfasst eine große Familie von Polymeren.
Verschiedene Kunststoffe können variieren in:
- Oberflächenenergie
- Steifigkeit
- Flexibilität
- chemische Zusammensetzung
- Zusatzstoffe
- Formtrennmittel
- Beschichtungen
- Transparenz
- Hitzeempfindlichkeit
- Kratzfestigkeit
Selbst zwei Produkte, die beide mit „ABS“ gekennzeichnet sind, verhalten sich möglicherweise nicht identisch, wenn eines eine Beschichtung, Farbe, eine antistatische Schicht oder Rückstände von Formtrennmitteln enthält.
Deshalb sollte die Produktionsfreigabe immer auf der Grundlage der erfolgen tatsächlich leer, nicht nur der Polymername.
Wie funktioniert UV-Druck auf Kunststoff?
Ein UV-Flachbettdrucker spritzt UV-härtende Tinte direkt auf die Kunststoffoberfläche.
Ein typischer Prozess ist:
- Bereiten Sie das Kunstwerk vor.
- Importieren Sie es in die RIP-Software.
- Konfigurieren Sie CMYK-, Weiß- und Lackschichten.
- Positionieren Sie das Kunststoffprodukt.
- Stellen Sie die richtige Druckhöhe ein.
- Drucken Sie direkt auf das Substrat.
- UV-Licht härtet die Tinte beim Drucken aus.
- Untersuchen Sie die Probe.
- Testen Sie die Haftung und Haltbarkeit für die vorgesehene Anwendung.
UV-Tinte muss nicht tief in den Kunststoff eindringen.
Stattdessen muss die ausgehärtete Farbschicht eine ausreichende Wechselwirkung mit der Kunststoffoberfläche aufrechterhalten.
Das macht Oberflächenbeschaffenheit und Haftung kritisch.
Zur Chemie und zum Härtungsprinzip siehe Was ist UV-Tinte?.
ABS-Kunststoff
ABS oder Acrylnitril-Butadien-Styrol ist üblich in:
- Elektronikgehäuse
- Geräteabdeckungen
- starre Fälle
- Werbeprodukte
- Gerätekomponenten
- Formteile
ABS ist oft einer der besser verarbeitbaren Kunststoffe für den UV-Druck in kompatiblen Tintensystemen.
Die Oberfläche kann jedoch noch Folgendes enthalten:
- Formtrennrückstände
- Fett
- Fingerabdrücke
- malen
- Schutzbeschichtungen
Es bleibt also der richtige Workflow:
Reinigen → Probedruck → Haftungstest
anstatt davon auszugehen, dass jedes ABS-Teil ohne Vorbereitung gedruckt werden kann.
PVC
PVC wird häufig verwendet in:
- Plastikkarten
- Beschilderung
- Paneele
- Tags
- Werbeartikel
- Anzeigekomponenten
EraSmart listet derzeit PVC zu den unterstützten Materialien für seinen A3 PRO UV-Flachbettdrucker.
PVC kann ein praktisches Substrat für den Direktdruck sein, aber auch PVC selbst variiert.
Es gibt:
- Hart-PVC
- flexibles PVC
- klares PVC
- farbiges PVC
- beschichtetes PVC
- modifizierte Formulierungen
Weichmacher und Oberflächenbeschichtungen können das Endergebnis beeinträchtigen.
Testen Sie immer das tatsächliche Produkt.
Polycarbonat / PC
Polycarbonat wird verwendet für:
- transparente Platten
- Elektronikkomponenten
- Abdeckungen
- Schutzprodukte
- Anzeigeteile
- klare Dekostücke
Polycarbonat bietet eine gute Haftung mit kompatiblen UV-Systemen. Vor dem Drucken wird häufig eine Reinigung mit einer geeigneten Methode empfohlen, um Verunreinigungen zu entfernen und Oberflächenprobleme zu reduzieren.
Transparentes Polycarbonat sorgt auch für eine weitere Designentscheidung:
Möchten Sie Transparenz oder undurchsichtige Vollfarbe?
Dadurch wird bestimmt, wie weiße Tinte verwendet werden soll.
PET und PETG
PET und PETG kommen häufig vor in:
- Flaschen
- Verpackung
- transparente Displays
- Behälter
- Blattprodukte
Ihr Druckverhalten hängt stark vom genauen Material und der Oberflächenbehandlung ab.
Für PET wird in der technischen Anleitung zum UV-Druck ausdrücklich eine Bewertung empfohlen Oberflächenbehandlung mit hoher Haftung, einschließlich Korona- oder Plasmabehandlung, bei Bedarf auch mit Primer.
Das bedeutet nicht, dass jedes PET-Produkt eine Corona-Behandlung benötigt.
Das bedeutet, dass PET nicht nur deshalb zugelassen werden sollte, weil ein anderes PET-Muster erfolgreich gedruckt wurde.
TPU
TPU ist ein flexibler Thermoplast, der häufig in folgenden Materialien vorkommt:
- flexible Handyhüllen
- Schutzhüllen
- tragbare Accessoires
- weiche, maßgeschneiderte Produkte
Derzeit ist der A3 PRO von EraSmart gelistet TPU zu den unterstützten Materialien.
Allerdings wirft TPU über die Haftung hinaus noch eine zweite Produktionsfrage auf:
Flexibilität.
Ein Druck kann erfolgreich haften, während das Produkt flach liegt, aber auch nach wiederholtem Versuch scheitern:
- Biegen
- verdrehen
- Dehnung
- Abrieb
Testen Sie bei flexiblen TPU-Produkten das fertige Produkt unter realistischen Bewegungsbedingungen.
Direkter Druckerfolg garantiert nicht automatisch eine langfristige Flex-Leistung.
Polypropylen / PP
PP verdient besondere Aufmerksamkeit.
Es wird häufig verwendet für:
- Behälter
- Verpackung
- Kappen
- Boxen
- Haushaltsprodukte
- Formteile
Allerdings wird PP gemeinhin als schwierigere Oberfläche für die Tintenhaftung angesehen.
In der technischen UV-Druckdokumentation wird Polypropylen als eines der Materialien identifiziert, bei denen es schwierig sein kann, die Tinte zuverlässig zu haften.
Mögliche Lösungen können sein:
- kompatible Grundierung
- Corona-Behandlung
- Plasmabehandlung
- eine weitere validierte Oberflächenmodifikation
Es sollte jedoch nicht davon ausgegangen werden, dass sie universell funktionieren.
Die Harzsorte, die Zusatzstoffe und das Herstellungsverfahren spielen weiterhin eine Rolle.
Polyethylen / PE
PE wird häufig verwendet für:
- Flaschen
- Filme
- Taschen
- Behälter
- Verpackung
- geformte Produkte
Wie PP ist Polyethylen normalerweise ein Substrat mit höherem Risiko für direkte UV-Haftung.
In der technischen Druckerdokumentation wird PE auch als eines der Materialien genannt, bei denen die Haftung der UV-Tinte schwierig sein kann.
Dies macht PE zu einem Material, das immer durch Tests und nicht durch Marketingannahmen angegangen werden sollte.
Beschichteter Kunststoff
Einige Kunststoffprodukte sind:
- bemalt
- lackiert
- beschichtet
- behandelt
- mit einer weiteren Basisschicht bedruckt
In diesen Fällen verbindet sich die UV-Tinte möglicherweise nicht direkt mit dem Polymer.
Es ist eine Bindung zum Beschichtung.
Daher wird das eigentliche Substrat:
Kunststoff + Beschichtungssystem
Eine Beschichtung kann bei einem Produkt den Druck verbessern und bei einem anderen zu Haftungsproblemen führen.
Warum Oberflächenenergie beim UV-Druck von Kunststoffen wichtig ist
Die Oberflächenenergie hilft zu erklären, warum sich ein Kunststoff leicht drucken lässt, ein anderer dagegen nicht.
Damit ein UV-Tintentropfen eine brauchbare Druckschicht bilden kann, muss er die Oberfläche zunächst ausreichend benetzen.
Auf einer aufnahmefähigeren Oberfläche verteilt sich die Tinte kontrolliert.
Auf einem schwierigen Material mit geringer Oberflächenenergie kann die Tinte:
- Korn
- einfahren
- ungleichmäßig nass
- weisen eine schwache Haftung auf
- lässt sich leichter schälen
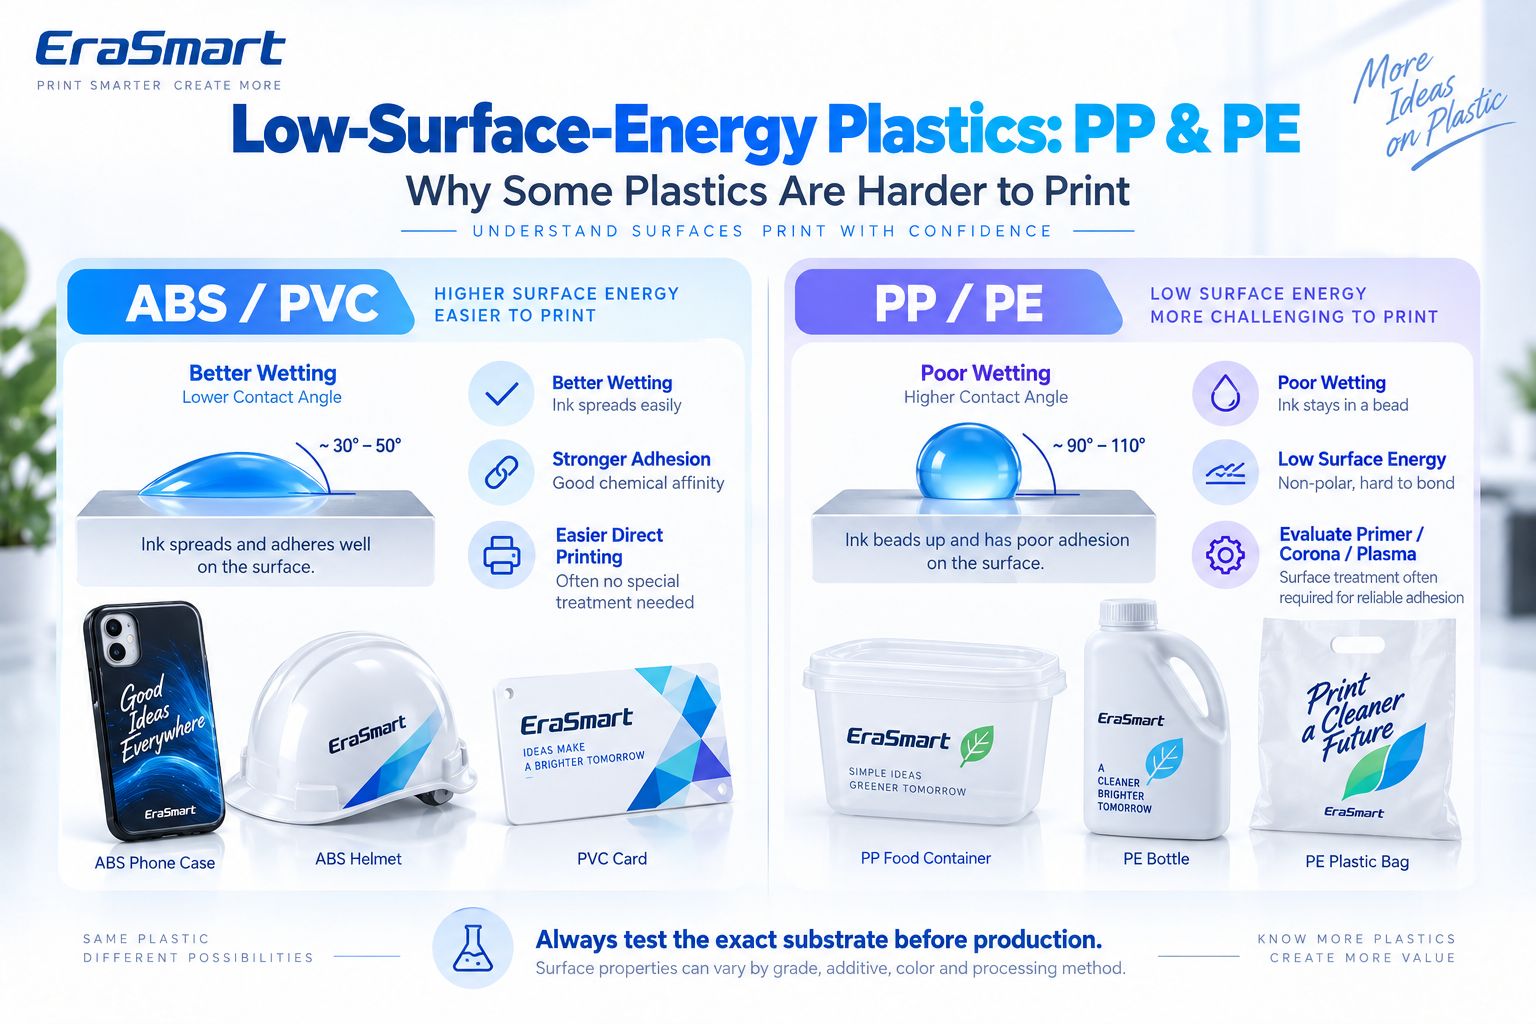
PP und PE sind bekannte Beispiele für Kunststoffe, die eine solche Herausforderung darstellen können.
Für die Produktion ist die nützliche Lektion keine theoretische Zahl der Oberflächenenergie.
Es ist:
Wenn die Tinte nicht benetzt und nicht zuverlässig haftet, bewerten Sie das Substrat, die Vorbehandlung und das Tintensystem, bevor Sie das Bildmaterial oder die DPI ändern.
Warum blättert UV-Tinte von PP oder PE ab?
Wenn sich UV-Tinte leicht von Polypropylen oder Polyethylen ablöst, kann dies folgende Ursachen haben:
- niedrige Oberflächenenergie
- Formtrennrückstände
- Silikon oder Gleitmittel
- Öl
- Kontamination
- ungeeigneter Primer
- unzureichende Oberflächenbehandlung
- Inkompatible Tinten-/Substratkombination
Ein häufiger Fehler besteht darin, die UV-Härtung zu erhöhen und anzunehmen, dass das Problem an „nicht ausreichend ausgehärteter Tinte“ liegt.
Aushärtung und Haftung hängen zusammen, sind aber nicht identisch.
Eine Farbschicht kann ausgehärtet sein und dennoch eine schlechte Haftung auf dem Untergrund aufweisen.
Wenn die Haftung schwach ist, untersuchen Sie dies Schnittstelle zwischen Tinte und Kunststoff.
So bereiten Sie Kunststoff vor dem UV-Druck vor
Die Vorbereitung sollte beginnen, bevor das Kunstwerk gedruckt wird.
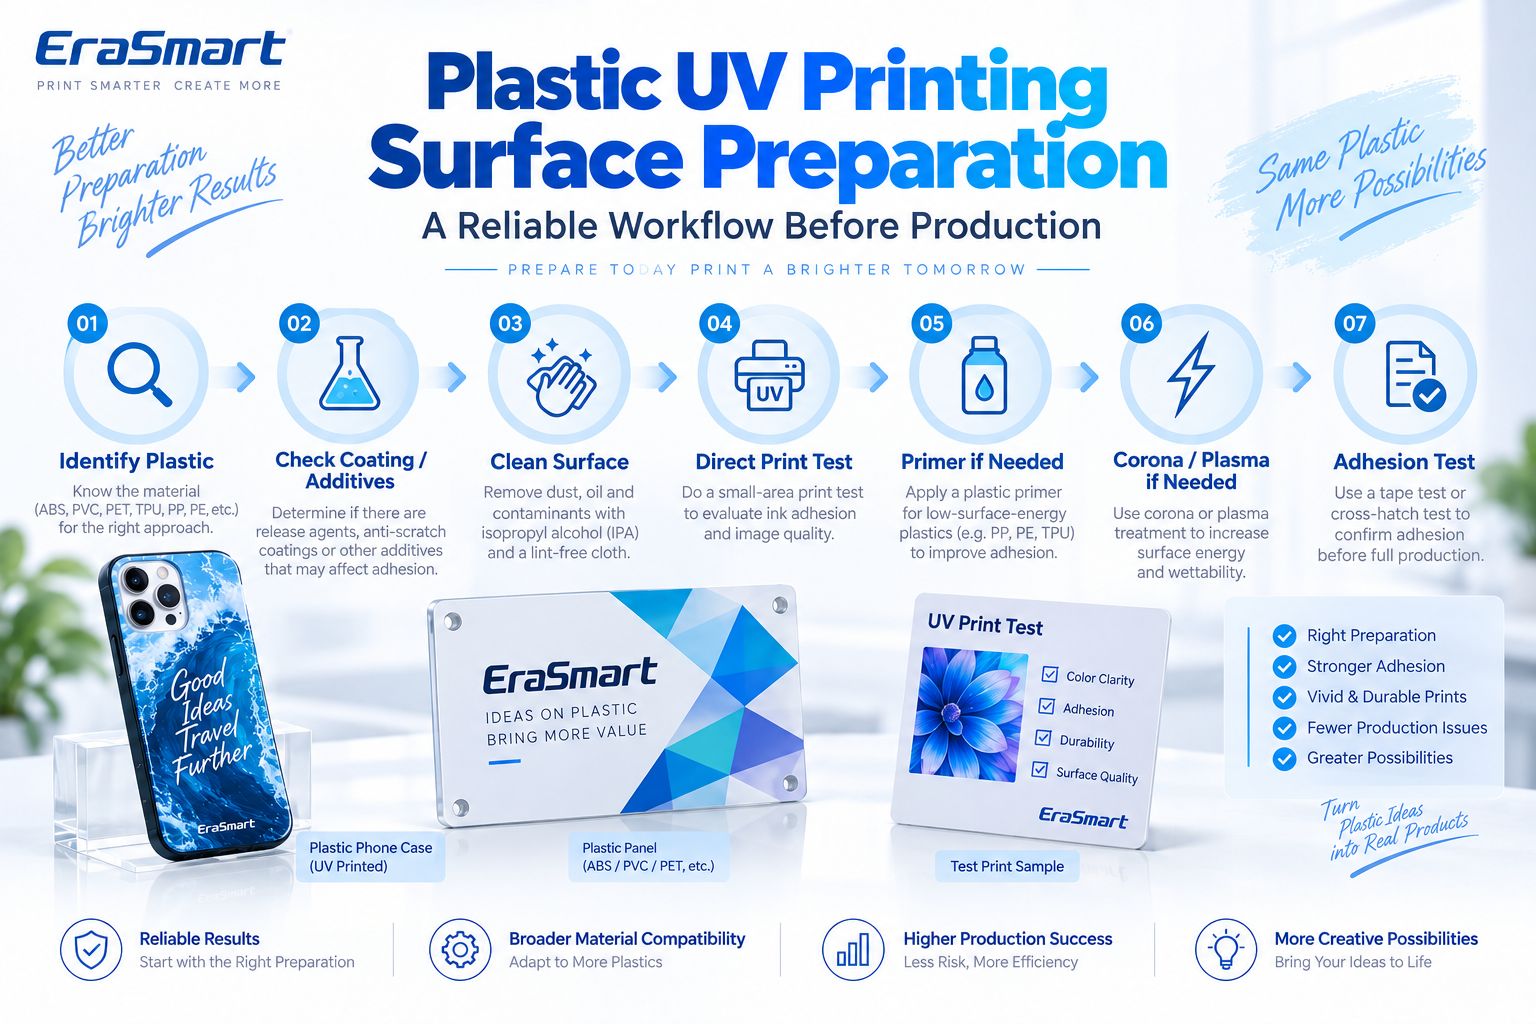
Schritt 1: Identifizieren Sie den Kunststoff
Stellen Sie fest, ob Folgendes der Fall ist:
- ABS
- PVC
- PC
- HAUSTIER
- PETG
- TPU
- PP
- PE
- ein anderes Polymer
Wenn das Material unbekannt ist, fragen Sie den Rohlinglieferanten.
Schritt 2: Beschichtungen und Zusatzstoffe prüfen
Suchen:
- Schutzbeschichtung
- malen
- Formtrennrückstände
- antistatische Behandlung
- Silikon
- Gleitmittel
- Oberflächenlack
Diese können das Haftungsverhalten völlig verändern.
Schritt 3: Reinigen Sie die Oberfläche
Entfernen:
- Staub
- Öl
- Fingerabdrücke
- Herstellungsrückstände
Verwenden Sie eine Reinigungsmethode, die mit dem tatsächlichen Kunststoff kompatibel ist.
Gehen Sie nicht davon aus, dass für jedes Polymer das gleiche Lösungsmittel sicher ist.
Manche Kunststoffe können trüben, reißen oder mit aggressiven Reinigungsmitteln reagieren.
Schritt 4: Drucken Sie einen kleinen Direkttest aus
Bevor Sie alles vorbehandeln, prüfen Sie, ob der Untergrund bereits ausreichend haftet.
Dies hilft, unnötige Produktionsschritte zu vermeiden.
Schritt 5: Bewerten Sie bei Bedarf die Grundierung
Wenn der Direktdruck nicht die erforderliche Haftung erreicht, ziehen Sie einen kompatiblen Primer in Betracht.
Der Primer sollte ausgewählt werden nach:
- Plastik
- UV -Tinte
- vorgesehene Haltbarkeit
- Lieferantenempfehlungen
Gehen Sie nicht davon aus, dass ein universeller Kunststoffprimer auf jedem Polymer funktioniert.
Schritt 6: Bewerten Sie die Corona- oder Plasmabehandlung
Bei bestimmten schwierigen Substraten kann eine Oberflächenbehandlung die Bedruckbarkeit verbessern.
In den Leitlinien zum technischen UV-Druck wird ausdrücklich die Evaluierung der Korona-/Plasmabehandlung für PET-Folien und der Plasmabehandlung für einige geformte Kunststoffprodukte empfohlen.
Diese Prozesse sind besonders relevant in der Großserien- oder Industrieproduktion.
Sie sind nicht automatisch für jede kleine Druckerei notwendig.
Schritt 7: Drucken Sie ein Produktionsmuster
Verwenden Sie das Finale:
- leer
- Kunstwerk
- Tintenschichten
- Reinigungsvorgang
- Grundierung/Behandlung
- Druckeinstellungen
Schritt 8: Haftung testen
Geben Sie die Produktion erst frei, wenn das Muster den Anforderungen des Endprodukts entspricht.
Primer vs. Corona vs. Plasma: Was ist der Unterschied?
Alle diese Methoden zielen darauf ab, die Druckzuverlässigkeit zu verbessern, funktionieren aber nicht auf die gleiche Weise.
Grundierung
Fügt eine kompatible Zwischenschicht zwischen Substrat und UV-Tinte hinzu.
Nützlich, wenn:
- Die direkte Haftung ist unzureichend
- Es existiert ein validierter Primer
- Produktionsvolumen macht den zusätzlichen Schritt praktisch
Corona-Behandlung
Modifiziert die Oberfläche, um die Benetzbarkeit zu verbessern.
Oft verbunden mit:
- Filme
- HAUSTIER
- PP
- PE
- Verpackungssubstrate
Plasmabehandlung
Modifiziert auch die Oberfläche und kann geeignet sein für:
- geformte Kunststoffe
- starre Teile
- schwierige Untergründe
Die richtige Methode hängt von Ihrer Produktionsumgebung ab.
Für eine kundenspezifische Druckerei, die Handyhüllen herstellt, kann ein kompatibler Rohling praktischer sein als die Installation industrieller Oberflächenbehandlungsgeräte.
Für einen Hersteller, der Tausende von PP-Formteilen druckt, sieht die Berechnung anders aus.
Weiße Tinte auf Kunststoff
Die Farbe und Transparenz des Kunststoffs hat großen Einfluss auf den endgültigen Druck.
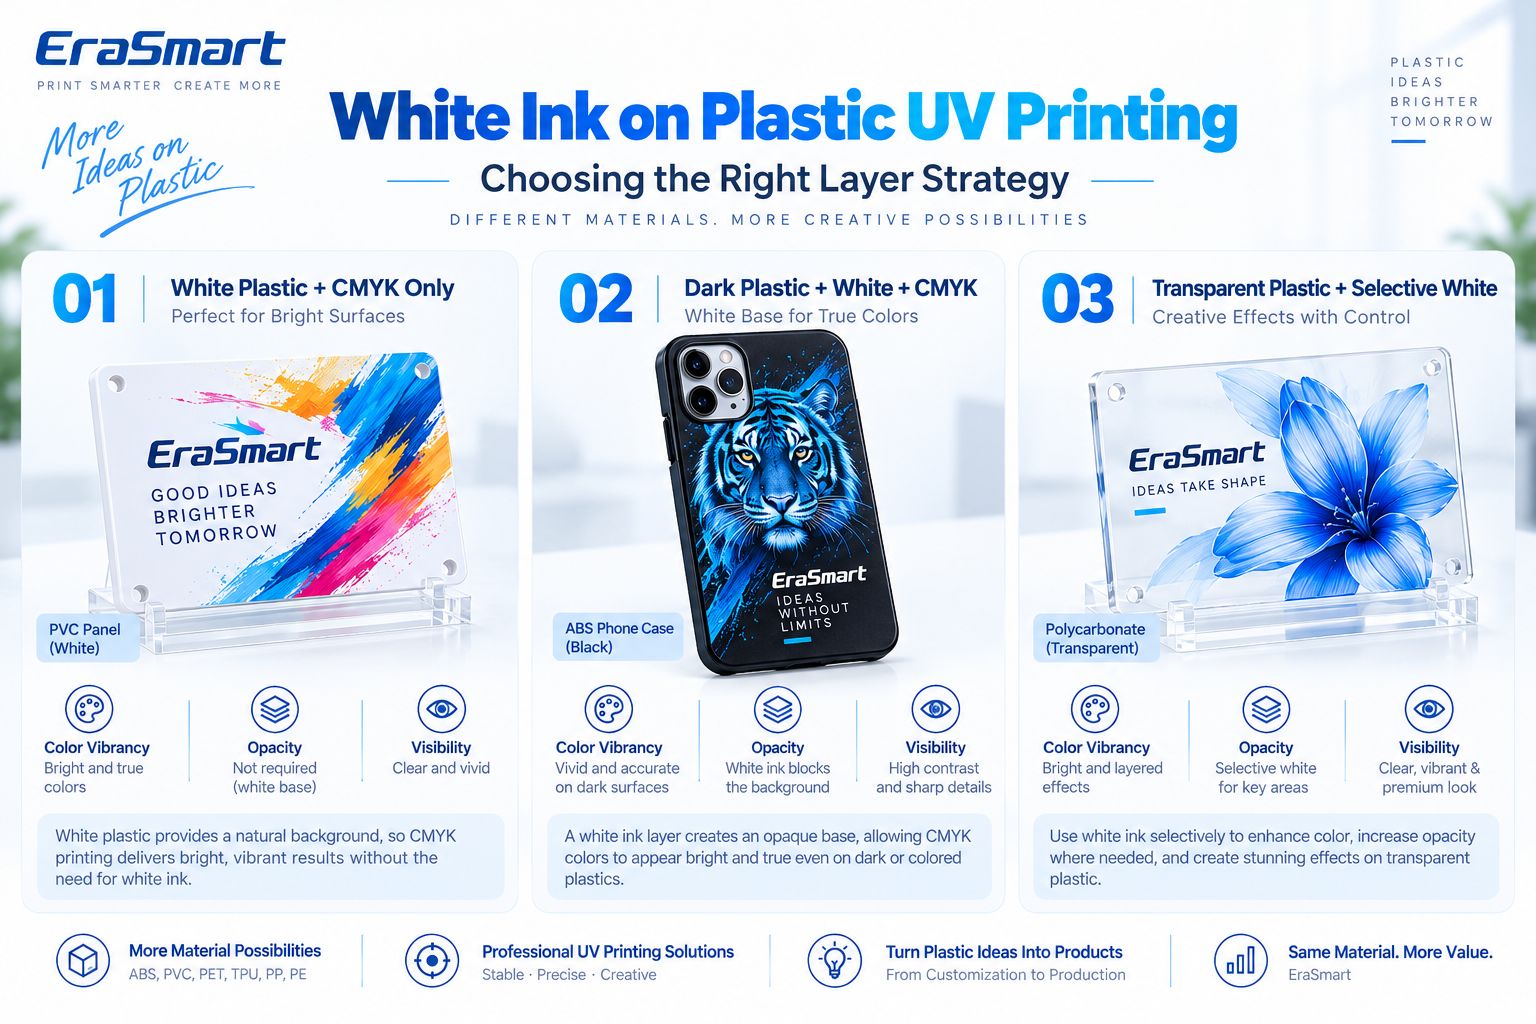
Weißer oder heller Kunststoff: Nur CMYK
Weißer Kunststoff sorgt bereits für einen neutralen optischen Hintergrund.
Beispiele:
- weiße PVC-Platte
- weißes ABS-Gehäuse
- weiße Plastikkarte
Ein reiner CMYK-Druck kann ausreichend sein, wenn die Deckkraft und die Designanforderungen dies zulassen.
Dunkler Kunststoff: Weiß + CMYK
An:
- schwarzes ABS
- dunkle Handyhüllen
- farbige Gehäuse
- dunkle Kunststoffplatten
Eine weiße Unterlage hilft dabei, die Farbe des Untergrunds zu blockieren.
Dadurch entsteht:
- helleres CMYK
- stärkerer Kontrast
- vorhersehbarere Markenfarben
- klarere kleine Grafiken
Transparenter Kunststoff: Selektives Weiß
Transparentes PC, PETG oder andere durchsichtige Kunststoffe können Weiß strategisch nutzen.
Zum Beispiel:
- weiß hinter dem Logo
- kein Weiß in transparenten Dekorbereichen
- weiß hinter Fotos
- selektive Opazität
Dies kann kombinieren:
transparentes Material + lebendige gedruckte Grafiken
in einem Produkt.
Weiß + CMYK + Lack
Auf kompatiblen EraSmart-Systemen kann Lack verwendet werden für:
- punktueller Glanz
- erhöhte Effekte
- Logo-Highlights
- dekorative Textur
Lack ist eine visuelle Effektschicht.
Behandeln Sie es nicht automatisch als universelle abriebfeste Schutzbeschichtung.
Schritt für Schritt: UV-Druck auf Kunststoff
Sobald die Materialkompatibilität festgestellt wurde, erstellen Sie einen wiederholbaren Arbeitsablauf.
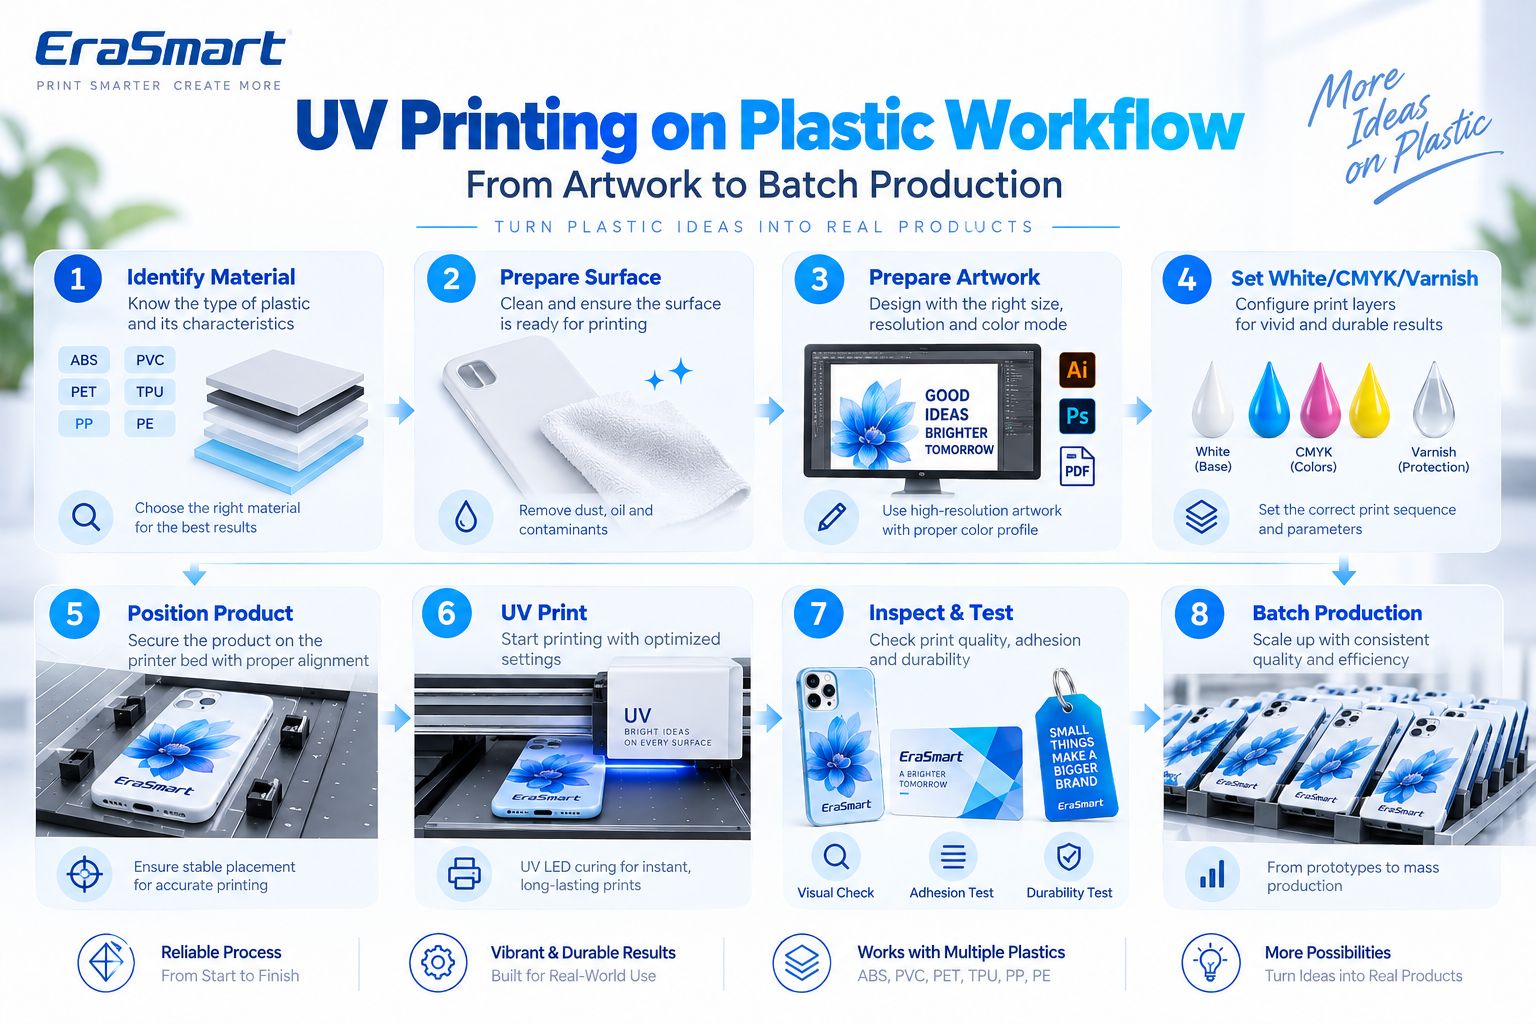
Schritt 1: Identifizieren Sie das Material
Notieren Sie das tatsächliche Polymer und den Lieferanten.
Schritt 2: Bereiten Sie die Oberfläche vor
Reinigen und bei Bedarf validierte Vorbehandlung anwenden.
Schritt 3: Bereiten Sie das Kunstwerk vor
Überprüfen:
- endgültige Abmessungen
- Bildauflösung
- Text
- Logos
- bluten
- sicheren Bereich
- Personalisierung
Für Rastergrafiken aus der Nähe sind etwa 300 DPI in der Endgröße ein praktischer Ausgangspunkt.
Vektorgrafiken werden bevorzugt für:
- Logos
- Text
- QR-Codes
- Liniengrafiken
Schritt 4: Weiß / CMYK / Lack vorbereiten
Wählen:
- CMYK
- Weiß + CMYK
- Selektives Weiß + CMYK
- Weiß + CMYK + Lack
je nach Kunststofffarbe und gewünschtem Effekt.
Schritt 5: Positionieren Sie das Produkt
Für wiederkehrende Produkte wie Handyhüllen verwenden Sie:
- Vorrichtungen
- Vorrichtungen
- Eckstopps
- Vorlagen
Schritt 6: Stellen Sie die Druckhöhe ein
Halten Sie je nach Produktdicke einen angemessenen Abstand ein.
Schritt 7: Drucken Sie ein Muster aus
Überprüfen:
- Farbe
- Ausrichtung
- weiße Deckkraft
- Lack
- Haftung
- Produkt passt
Schritt 8: Führen Sie anwendungsspezifische Tests durch
Testen Sie je nach Produkt:
- Haftung
- biegen
- Kratzfestigkeit
- Handhabung
- Reinigung
Schritt 9: Sperren Sie das Produktions-Setup
Speichern:
- RIP-Voreinstellung
- Montageort
- Materialname
- Anbieter
- Vorbehandlung
- Einrichtung für weiße Tinte
Schritt 10: Beginnen Sie mit der Serienproduktion
Führen Sie während der gesamten Produktion regelmäßige Qualitätskontrollen durch.
So testen Sie die Haftung von UV-Tinte auf Kunststoff
Ein gedrucktes Muster sollte entsprechend seiner tatsächlichen Verwendung getestet werden.
Grundlegende Reibungsprüfung
Nützlich zur Erkennung offensichtlicher Haftungsfehler.
Bandbasierte interne Prüfung
Kann beim Vergleich von Produktionsmustern hilfreich sein.
Wenn ein Kunde einen formal anerkannten Teststandard benötigt, befolgen Sie diesen vollständigen Standard, anstatt einen einfachen Werkstatttest als Zertifizierung zu betrachten.
Bewertung von Kratzern/Abrieb
Nützlich für:
- Schlüsselanhänger
- Fälle
- Kontrollplatten
- Karten
- Werbeprodukte
Flex-Test
Besonders wichtig für:
- TPU
- flexible Hüllen
- biegbare Bauteile
Biegen Sie das Produkt so, dass es dem tatsächlichen Gebrauch entspricht, und prüfen Sie, ob die Tinte reißt oder sich ablöst.
Reinigungsbeständigkeit
Nützlich für:
- Gerätegehäuse
- häufig behandelte Gegenstände
- wiederverwendbare Kunststoffprodukte
Testen Sie es mit einer Reinigungsmethode, die der tatsächlichen Anwendung entspricht.
Direkter UV-Druck vs. UV-DTF auf Kunststoff
EraSmart bietet beides UV-Flachbettdrucker und UV-DTF-Drucker.
Sie lösen unterschiedliche Produktformprobleme.
Direkter UV-Flachbettdruck
Gut geeignet für:
- Telefonkoffer
- Plastikkarten
- ABS-Gehäuse
- PVC-Platten
- flache Etiketten
- Kontrollplatten
- Kunststoffbeschilderung
- Werbeprodukte
Das Objekt wird direkt auf dem Druckerbett positioniert.
UV-DTF
Kann praktisch sein für:
- Flaschen
- gebogene Behälter
- unregelmäßige fertige Kunststoffprodukte
- schwer zu positionierende Oberflächen
Aber UV DTF schon nicht Eliminieren Sie Überlegungen zur Oberflächenhaftung.
Eine UV-DTF-Übertragung kann auf einem PP- oder PE-Produkt mit niedriger Oberflächenenergie immer noch eine schlechte Haftung aufweisen.
Testen Sie immer den fertigen Rohling.
Kunststoffprodukte, die Sie mit einem UV-Drucker bedrucken können
Kunststoff ist eine der umfassendsten Kategorien für Unternehmen, die kundenspezifische Produkte herstellen.
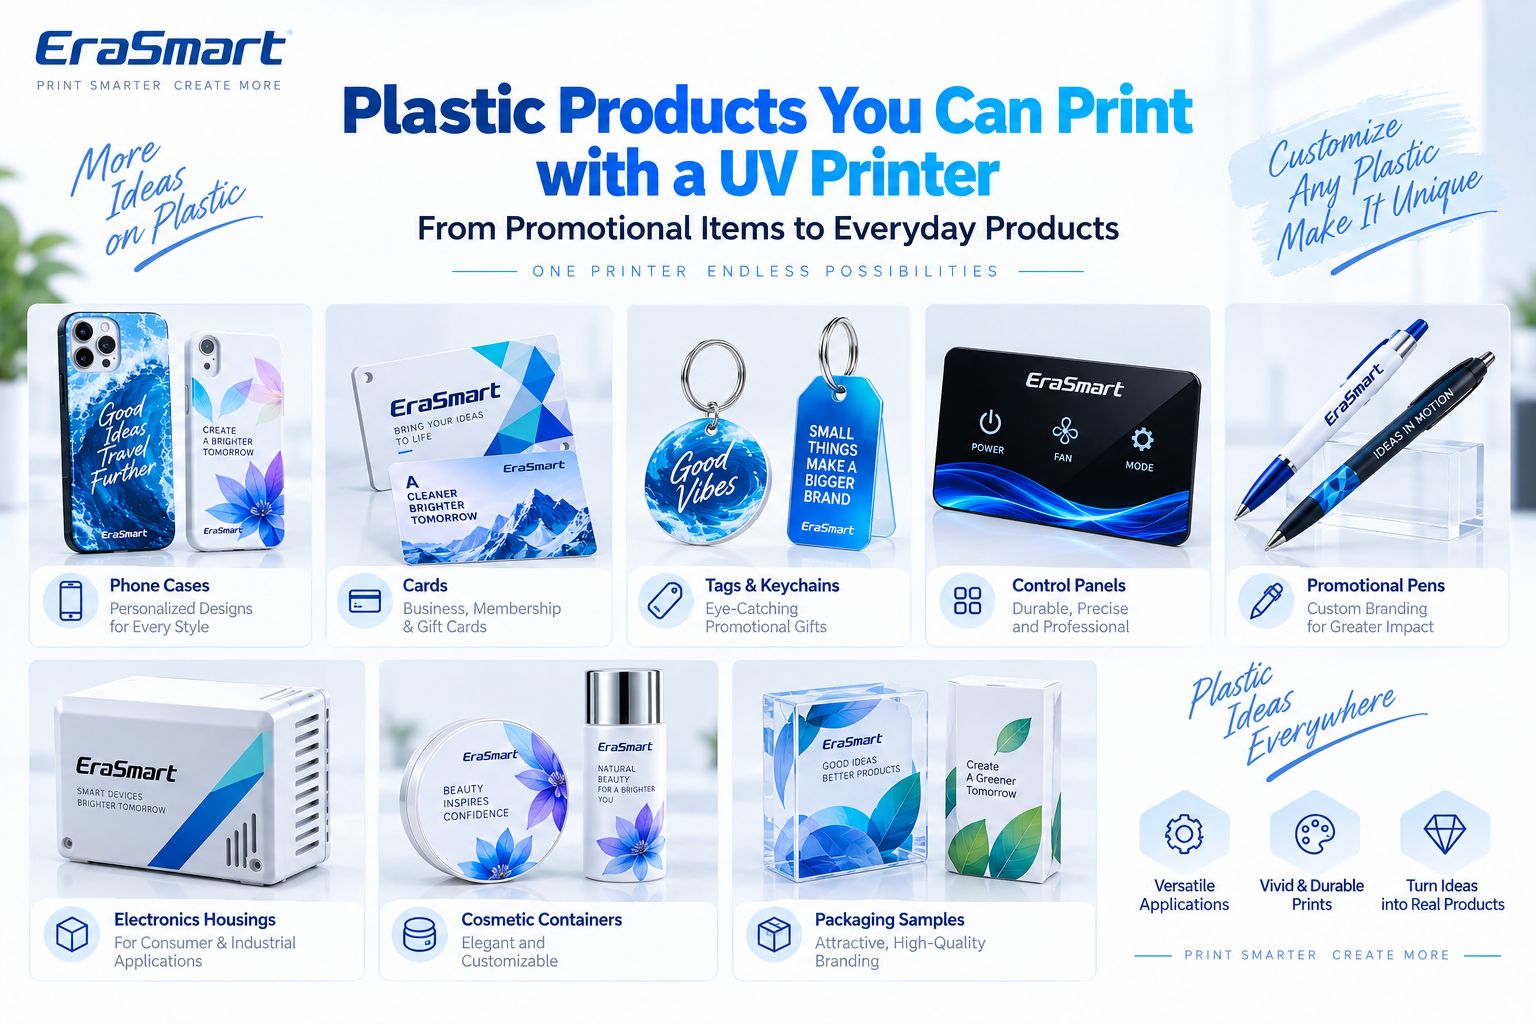
1. Handyhüllen
Eine der häufigsten kleinformatigen UV-Anwendungen.
Mögliche Ausführungen sind:
- Fotos
- Namen
- Illustrationen
- Markengrafiken
- personalisiertes Kunstwerk
Verwenden Sie beim Drucken mehrerer Fälle eine Schablone.
2. Plastikkarten
Zu den Anwendungen gehören:
- Mitgliedskarten
- Geschenkkarten
- Werbekarten
- Produkte im Identifikationsstil
Die genaue PVC- oder Plastikkartenkonstruktion sollte getestet werden.
3. Anhänger und Schlüsselanhänger
Nützlich für:
- Werbegeschenke
- Eventartikel
- Souvenirs
- Personalisierte Produkte
4. Elektronikgehäuse
Mögliche Produkte sind:
- Kleingeräteabdeckungen
- Ferngehäuse
- Gerätetafeln
- Steuerungskomponenten
Prüfen Sie, ob das Gehäuse Oberflächenbeschichtungen oder Formtrennrückstände enthält.
5. Bedienfelder
UV-Druck kann Folgendes hinzufügen:
- Symbole
- Bedienungsanleitung
- Branding
- Schnittstellengrafiken
Wenn das Panel Teil eines regulierten Industrieprodukts ist, muss die Endmontage die geltenden Anforderungen erfüllen; Der dekorative UV-Druck allein stellt keine Konformität dar.
6. Werbeartikel
Beispiele hierfür sind:
- Stifte
- Fälle
- kleine Accessoires
- Werbegeschenke
- Markenteile
7. Kosmetikbehälter
Bestimmte kompatible Behälter können angepasst werden mit:
- Logos
- Grafik
- Produkt-Branding
Gebogene Behälter eignen sich möglicherweise besser für UV-DTF oder einen geeigneten Rotations-Workflow.
8. Verpackungsmuster
UV-Druck kann nützlich sein für:
- Prototypen
- Kleinserienproben
- Marketing-Modelle
- Produkteinführungsverpackung
9. Kunststoffplatten und Schilder
Zu den gängigen Materialien gehören kompatible:
- PVC
- Polycarbonat
- beschichtete Kunststoffplatten
Welcher EraSmart UV-Drucker ist für Kunststoff geeignet?
Für kleine und mittlere flache Kunststoffprodukte ist die EraSmart Digital Inkjet A3 UV-Drucker – Dual XP600 ist eine praktische Option.
Zu den aktuellen Spezifikationen gehören:
| Spezifikation | EraSmart A3 PRO |
|---|---|
| Druckköpfe | Dual XP600 |
| Druckbereich | 350 × 450 mm |
| Druckhöhe | 0–130 mm |
| Auflösung | Bis zu 1440 dpi |
| Tintenkonfiguration | CMYK + WW + VVVVVV |
| Zirkulation der weißen Tinte | Jawohl |
| Automatische Reinigung | Jawohl |
| Saugplattform | Jawohl |
| Höhenmessung | Infrarot |
| RUHE IN FRIEDEN | Riin / PrivateRip |
EraSmart listet derzeit PVC-, TPU- und Handyhüllen zu den unterstützten Materialien und Anwendungen. Auf der Produktseite wird außerdem ausdrücklich darauf hingewiesen, dass einige Kunststoffe und Materialien mit geringer Oberflächenenergie mit beschichteten Rohlingen oder Grundierungen möglicherweise eine bessere Leistung erbringen.
Dadurch eignet es sich zur Bewertung von Produkten wie:
- Telefonkoffer
- PVC-Karten
- Tags
- Kunststoffplatten
- kleine Gehäuse
- Werbeprodukte
- andere flache Kunsthandwerke aus Kunststoff
Der wichtige Punkt ist, dass der Drucker die Druckplattform bereitstellt.
Die Materialverträglichkeit muss noch am tatsächlichen Kunststoff validiert werden.
Warum Vorrichtungen für die Kunststoffproduktion wichtig sind
Kunststoffprodukte werden häufig in wiederholbaren Abmessungen hergestellt.
Das macht sie zu hervorragenden Kandidaten für Jigs.
Angenommen, ein Kunde bestellt 100 Handyhüllen.
Anstatt jeden Fall manuell zu positionieren:
- Erstellen Sie eine feste Vorrichtung.
- Platzieren Sie mehrere Koffer an wiederholbaren Positionen.
- X/Y-Koordinaten sperren.
- Speichern Sie das RIP-Layout.
- Drucken Sie ein genehmigtes Muster aus.
- Wiederholen Sie den Vorgang.
Das verbessert:
- Anmeldung
- Produktionsgeschwindigkeit
- Konsistenz
- Personalisierungseffizienz
Häufige Probleme beim UV-Druck auf Kunststoff
Tinte löst sich leicht ab
Überprüfen:
- Polymertyp
- Öl
- Formtrennrückstände
- niedrige Oberflächenenergie
- Beschichtung
- Grundierung
- Oberflächenbehandlung
Gehen Sie nicht davon aus, dass das Problem DPI ist.
Tintenperlen auf der Oberfläche
Dies kann auf eine schlechte Benetzung hinweisen.
Halten:
- Kontamination
- niedrige Oberflächenenergie
- ungeeignetes Substrat
- Oberflächenbehandlung
Auf dunklem Kunststoff sehen die Farben schwach aus
Verwenden Sie einen geeigneten weißen Untergrund.
Transparenter Kunststoff sieht verwaschen aus
Halten:
- Weiß + CMYK
- selektives Weiß
- Trägerschicht
je nach gewünschtem Erscheinungsbild.
TPU-Druck reißt beim Biegen
Das Problem könnte eher an der Flexibilität des Farbfilms als an der anfänglichen Haftung liegen.
Testen Sie die realen Biegebedingungen.
Weiße Tinte sieht ungleichmäßig aus
Überprüfen:
- Verkehr
- Düsenzustand
- RIP-Weißeinstellungen
- Druckerwartung
Änderungen der Produktposition
Verwenden Sie eine Vorrichtung, anstatt jedes Produkt nach Augenmaß zu platzieren.
Oberfläche wird beim Reinigen beschädigt
Die Reinigungsmethode ist für diesen Kunststoff möglicherweise zu aggressiv.
Überprüfen Sie vor der Produktion immer die chemische Kompatibilität.
Sicherheits- und Anwendungsgrenzen
Auch der Kunststoff-UV-Druck erfordert anwendungsspezifisches Urteilsvermögen.
Lebensmittelkontakt
Gehen Sie nicht davon aus, dass standardmäßige dekorative UV-Tinte für Oberflächen mit direktem Lebensmittelkontakt geeignet ist.
Bei Lebensmittelverpackungen oder -behältern sollte der Druck innerhalb der validierten Design- und Compliance-Anforderungen des Endprodukts bleiben.
Kinderprodukte
Für Kinder bestimmte Produkte können besonderen chemischen und Sicherheitsanforderungen unterliegen.
Die Druckkompatibilität stellt keine Produktkonformität dar.
Medizinische Produkte
Betrachten Sie den allgemeinen UV-Druck nicht automatisch als geeignet für Kontaktflächen mit medizinischen Geräten.
Flexible Produkte
Erfolgreiches Drucken auf TPU oder einem anderen flexiblen Polymer bedeutet nicht automatisch unbegrenzte Dehnfestigkeit.
Verwendung im Freien
Die Haltbarkeit im Freien hängt ab von:
- Harz
- Beschichtung
- UV -Tinte
- Haftung
- Umweltbelastung
- Abrieb
Testen Sie das fertige Produkt, bevor Sie Angaben zur Lebensdauer im Freien machen.
So wählen Sie einen UV-Drucker für Kunststoffprodukte aus
Identifizieren Sie vor dem Kauf eines Druckers Ihren tatsächlichen Produktmix.
Welchen Kunststoff drucken Sie?
ABS, PVC und PP können sehr unterschiedliche Arbeitsabläufe erfordern.
Ist das Produkt flach?
Flache Produkte eignen sich ideal für den UV-Flachbettdruck.
Ist es dunkel oder transparent?
Dies bestimmt den Bedarf an weißer Tinte.
Ist es flexibel?
Wenn ja, testen Sie die Flex-Leistung.
Ist die Oberflächenenergie niedrig?
PP und PE verdienen besondere Vorsicht.
Ist es gebogen?
Erwägen Sie UV DTF oder einen geeigneten rotierenden Arbeitsablauf.
Werden Sie dasselbe Produkt wiederholt drucken?
Wenn ja, planen Sie Folgendes ein:
- Vorrichtungen
- Batch-Layouts
- gespeicherte Voreinstellungen
- Materialaufzeichnungen
- wiederholbare Vorbehandlung
Abschließende Antwort: Ist UV-Druck gut für Kunststoff?
Ja – aber Kunststoff muss als eine Familie verschiedener Materialien und nicht als ein universelles Substrat behandelt werden.
ABS, PVC und einige Polycarbonatprodukte können häufig bearbeitbare Oberflächen bieten.
PET und TPU bedürfen einer genaueren Bewertung.
Bei PP und PE besteht im Allgemeinen ein höheres Risiko für die direkte UV-Haftung und sie erfordern möglicherweise eine zusätzliche Vorbehandlung oder speziell angefertigte bedruckbare Zuschnitte.
Der zuverlässige Workflow ist:
Identifizieren → Reinigen → Direkttest → Bei Bedarf vorbehandeln → Probe drucken → Haftung testen → Echte Verwendung testen → Standardisieren → Produzieren
Verwenden:
- Nur CMYK auf geeignetem weißem/hellem Kunststoff
- Weiß + CMYK auf dunklem Kunststoff
- Selektives Weiß + CMYK auf transparentem Kunststoff
- Lack für ausgewählte Premium-visuelle Effekte
- UV-Flachbett für passende Flachprodukte
- UV-DTF für bestimmte gebogene oder schwer zu positionierende Produkte
Entdecken Sie für die individuelle Anpassung flacher Kunststoffe die EraSmart UV-Drucker Reichweite.
Vergleichen Sie für gebogene Plastikflaschen, Behälter und unregelmäßige Produkte die EraSmart UV DTF-Drucker Arbeitsablauf.
FAQ
Kann ein UV-Drucker direkt auf Kunststoff drucken?
Ja. Viele Kunststoffe können direkt UV-bedruckt werden, Kompatibilität und Haftung hängen jedoch vom genauen Polymer, der Oberflächenbehandlung und dem Tintensystem ab.
Welche Kunststoffe lassen sich am einfachsten UV-bedrucken?
ABS, PVC und Polycarbonat lassen sich üblicherweise in kompatiblen UV-Drucksystemen verarbeiten, dennoch sollte jedes fertige Produkt getestet werden.
Kann man Polypropylen mit UV-Druck bedrucken?
Möglicherweise, aber PP ist ein anspruchsvolleres Substrat mit niedriger Oberflächenenergie und erfordert möglicherweise eine validierte Grundierung oder Oberflächenbehandlung.
Kann man Polyethylen UV-bedrucken?
Möglicherweise ist PE aber auch ein schwierig zu haftendes Substrat und sollte vor der Produktion sorgfältig getestet werden.
Kann man PET mit UV-Druck bedrucken?
Ja, abhängig von der PET-Oberfläche. Einige PET-Produkte profitieren von einer Corona-/Plasma- oder anderen Oberflächenbehandlung mit hoher Haftung.
Kann ein EraSmart UV-Drucker PVC bedrucken?
Ja. PVC ist explizit unter den unterstützten Materialien für den EraSmart A3 PRO aufgeführt.
Kann ein EraSmart UV-Drucker TPU drucken?
Ja, auch TPU ist unter den unterstützten Materialien aufgeführt, flexible Anwendungen sollten jedoch unter realistischen Biegebedingungen getestet werden.
Benötige ich einen Primer für den UV-Kunststoffdruck?
Nicht immer. Der Primer ist abhängig vom Kunststoff, der Oberflächenenergie, der Beschichtung, der UV-Tinte und der erforderlichen Haftung.
Warum löst sich UV-Tinte vom Kunststoff?
Mögliche Ursachen sind Verunreinigungen, Rückstände von Formtrennmitteln, niedrige Oberflächenenergie, inkompatible Beschichtung, ungeeignete Vorbehandlung oder eine inkompatible Kombination aus Tinte und Substrat.
Benötige ich weiße Tinte auf Kunststoff?
Weiße Tinte eignet sich besonders gut für dunkle, farbige und transparente Kunststoffe. Für weißen Kunststoff ist möglicherweise kein vollständig weißer Unterbau erforderlich.
Kann ich Handyhüllen UV-bedrucken?
Ja. Bei Handyhüllen handelt es sich um eine gängige Flachbett-UV-Anwendung, das genaue Hüllenmaterial und die Beschichtung sollten jedoch getestet werden.
Kann ich Plastikflaschen UV-bedrucken?
Bei gebogenen Flaschen können UV-DTF oder ein geeigneter Rotations-Workflow praktischer sein als der Standard-Flachbett-Direktdruck.
Welcher EraSmart UV-Drucker ist für Kunststoffprodukte geeignet?
Die EraSmart A3 PRO Dual XP600 Bietet einen Arbeitsbereich von 350 × 450 mm, eine Druckhöhe von 0–130 mm und die Konfiguration CMYK + Weiß + Lack für flache personalisierte Produkte.
Erstellen Sie einen zuverlässigen Kunststoffdruck-Workflow
Wenn Sie einen UV-Drucker für Kunststoffprodukte evaluieren, teilen Sie EraSmart Folgendes mit:
- Kunststoffart
- Produktabmessungen
- starr oder flexibel
- dunkel / weiß / transparent
- beschichtet oder unbeschichtet
- flach oder gebogen
- erwartetes monatliches Volumen
- ob weiße Tinte erforderlich ist
- ob Lack erforderlich ist
Unser Team kann Ihnen bei der Beurteilung der geeigneten Lösung behilflich sein EraSmart UV-Drucker oder UV-DTF-Drucker Workflow für Ihre tatsächlichen Kunststoffprodukte.
Vielleicht wie du auch sein magst
Copyright 2020 © Erasmart. | Sitemap