Produttore di stampanti a getto
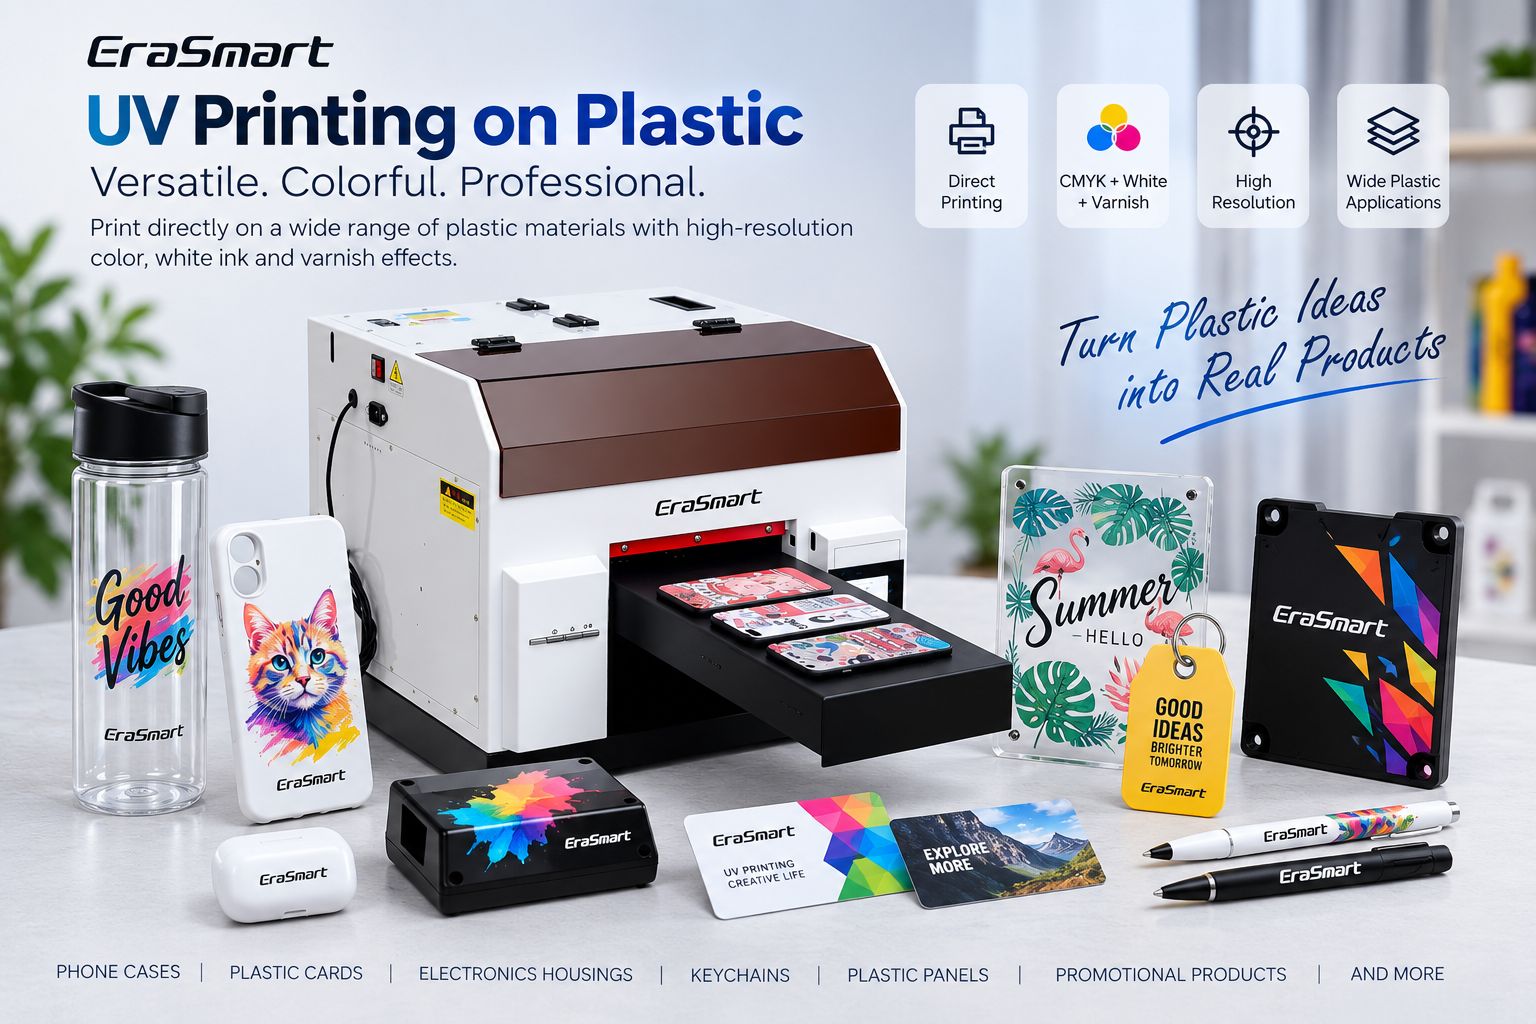
Stampante UV EraSmart per la stampa di materie plastiche
La stampa UV consente di stampare grafica a colori, inchiostro bianco ed effetti di vernice decorativa direttamente su molti prodotti in plastica.
Le applicazioni tipiche includono:
- custodie telefoniche
- carte di plastica
- alloggiamenti per l'elettronica
- portachiavi
- tag
- pannelli di controllo
- prodotti promozionali
- segnaletica in plastica
- campioni di imballaggio
- contenitori per cosmetici
- pannelli personalizzati
Ma esiste una regola importante che ogni acquirente e operatore di stampanti UV dovrebbe comprendere:
La plastica non è un materiale.
ABS, PVC, policarbonato, PET, TPU, polipropilene e polietilene possono comportarsi in modo molto diverso con lo stesso inchiostro UV.
Un design che aderisce bene al pezzo grezzo della custodia del telefono in ABS potrebbe funzionare male su un contenitore in polipropilene. Una tessera in PVC può essere stampata facilmente mentre una bottiglia in polietilene realizzata con una diversa formulazione di resina potrebbe richiedere un ulteriore trattamento superficiale.
L’attuale Guida ai materiali per stampanti UV di EraSmart classifica quindi l’idoneità della plastica come “varia in base al tipo” e consiglia di testare esattamente il prodotto in plastica prima della produzione.
Il flusso di lavoro di produzione più affidabile è:
Identificare la plastica → ispezionare la superficie → pulire → testare la stampa diretta → valutare il pretrattamento se necessario → stampare un campione → testare l'adesione → standardizzare → iniziare la produzione
Risposta rapida: una stampante UV può stampare su plastica?
Sì, ma non tutte le materie plastiche sono ugualmente facili da stampare.
Alcune plastiche forniscono comunemente superfici più lavorabili per l'inchiostro UV, mentre altre sono più impegnative e possono richiedere primer, rivestimenti, trattamento corona, trattamento al plasma o un altro metodo convalidato di preparazione della superficie.
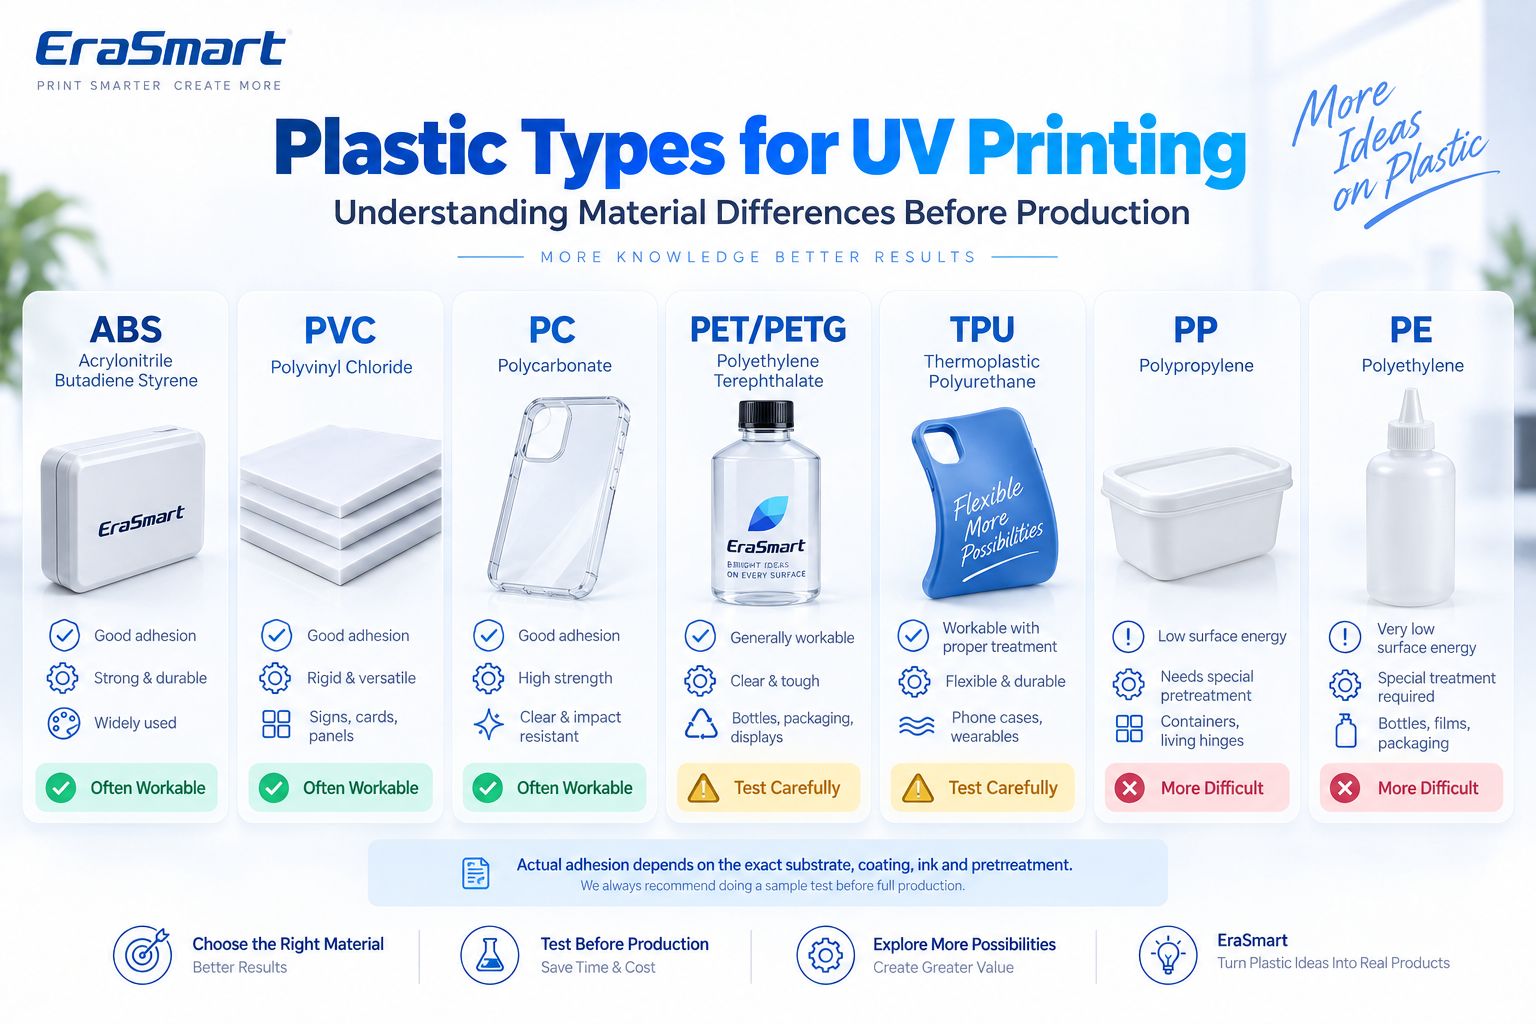
| Plastica | Situazione tipica di stampa | Considerazione principale |
|---|---|---|
| ABS | Spesso praticabile | Pulizia della superficie |
| PVC | Spesso praticabile | Formulazione e rivestimento |
| Policarbonato/PC | Spesso praticabile | Pulizia e trattamento superficiale |
| PET/PETG | Varia | Trattamento superficiale |
| TPU | Dipendente dall'applicazione | Adesione + flessibilità |
| PP | Più impegnativo | Bassa energia superficiale |
| PE | Più impegnativo | Bassa energia superficiale |
| Plastica rivestita | Dipende dal rivestimento | Adesione inchiostro-rivestimento |
Le linee guida tecniche sul getto d’inchiostro mostrano anche perché una singola affermazione sulla “compatibilità della plastica” è fuorviante: PET, ABS, PVC e policarbonato possono mostrare una buona adesione in alcuni sistemi di inchiostri UV, mentre PP e PE sono spesso specificatamente identificati come substrati più difficili.
Quindi invece di chiedere:
Una stampante UV può stampare la plastica?
Chiedere:
Di che plastica è fatto esattamente questo prodotto, cosa c'è sulla sua superficie ed è stato testato esattamente quel pezzo grezzo?
La plastica non è un materiale
Questa è la differenza più importante tra la stampa UV su plastica e molte altre categorie di substrati.
Il termine “plastica” copre una vasta famiglia di polimeri.
Le diverse plastiche possono variare in:
- energia superficiale
- rigidità
- flessibilità
- composizione chimica
- additivi
- agenti distaccanti
- rivestimenti
- trasparenza
- sensibilità al calore
- resistenza ai graffi
Anche due prodotti entrambi etichettati “ABS” potrebbero non comportarsi allo stesso modo se uno di essi contiene un rivestimento, una vernice, uno strato antistatico o un residuo di distaccante.
Ecco perché l'approvazione della produzione dovrebbe sempre basarsi sul vuoto vero e proprio, non solo il nome del polimero.
Come funziona la stampa UV sulla plastica?
Una stampante piana UV spruzza inchiostro polimerizzabile ai raggi UV direttamente sulla superficie di plastica.
Un processo tipico è:
- Prepara l'opera d'arte.
- Importalo nel software RIP.
- Configura strati CMYK, bianco e vernice.
- Posizionare il prodotto in plastica.
- Impostare l'altezza di stampa corretta.
- Stampa direttamente sul supporto.
- La luce UV polimerizza l'inchiostro durante la stampa.
- Ispezionare il campione.
- Testare l'adesione e la durabilità per l'applicazione prevista.
Non è necessario che l'inchiostro UV penetri in profondità nella plastica.
Invece, lo strato di inchiostro polimerizzato deve mantenere un'interazione sufficiente con la superficie plastica.
Questo fa condizioni superficiali e adesione critico.
Per la chimica e il principio di polimerizzazione, vedere Cos'è l'inchiostro UV?.
Plastica ABS
L'ABS, o acrilonitrile butadiene stirene, è comune in:
- alloggiamenti per l'elettronica
- coperture del dispositivo
- casi rigidi
- prodotti promozionali
- componenti dell'apparecchio
- parti stampate
L'ABS è spesso una delle plastiche più lavorabili per la stampa UV in sistemi di inchiostri compatibili.
Tuttavia, la superficie può ancora contenere:
- residui di distacco dello stampo
- grasso
- impronte digitali
- colore
- rivestimenti protettivi
Quindi il flusso di lavoro corretto rimane:
pulire → stampa di prova → test di adesione
piuttosto che dare per scontato che ogni parte in ABS possa essere stampata senza preparazione.
PVC
Il PVC è ampiamente utilizzato in:
- carte di plastica
- segnaletica
- pannelli
- tag
- articoli promozionali
- componenti di visualizzazione
EraSmart attualmente elenca PVC tra i materiali supportati per la sua stampante flatbed A3 PRO UV.
Il PVC può essere un pratico substrato per la stampa diretta, ma anche il PVC stesso varia.
Ci sono:
- PVC rigido
- PVC flessibile
- PVC trasparente
- PVC colorato
- PVC rivestito
- formulazioni modificate
Plastificanti e rivestimenti superficiali possono influenzare il risultato finale.
Testare sempre il prodotto reale.
Policarbonato/PC
Il policarbonato viene utilizzato per:
- pannelli trasparenti
- componenti elettronici
- coperture
- prodotti protettivi
- parti di visualizzazione
- pezzi decorativi trasparenti
Il policarbonato può fornire una buona adesione con sistemi UV compatibili e spesso si consiglia di pulire con un metodo adeguato prima della stampa per rimuovere la contaminazione e ridurre i problemi superficiali.
Il policarbonato trasparente crea anche un'altra decisione progettuale:
Vuoi trasparenza o colore pieno opaco?
Ciò determina la modalità di utilizzo dell'inchiostro bianco.
PET e PETG
PET e PETG sono comuni in:
- bottiglie
- confezione
- display trasparenti
- contenitori
- prodotti in fogli
Il loro comportamento di stampa dipende fortemente dall'esatto materiale e dal trattamento superficiale.
Per il PET, le linee guida tecniche sulla stampa UV raccomandano specificamente la valutazione trattamento superficiale ad alta adesione, compreso il trattamento corona o plasma, considerando il primer quando necessario.
Ciò non significa che tutti i prodotti in PET necessitino del trattamento corona.
Ciò significa che il PET non dovrebbe essere approvato semplicemente perché un altro campione PET è stato stampato con successo.
TPU
Il TPU è un materiale termoplastico flessibile comunemente presente in:
- custodie per telefoni flessibili
- coperture protettive
- accessori indossabili
- prodotti morbidi personalizzati
L'A3 PRO di EraSmart attualmente elenca TPU tra i materiali supportati.
Tuttavia, il TPU introduce una seconda questione di produzione oltre all’adesione:
flessibilità.
Una stampa può aderire correttamente mentre il prodotto è piatto ma fallire ancora dopo aver ripetuto:
- flessione
- torsione
- allungamento
- abrasione
Per i prodotti flessibili in TPU, testare il prodotto finito in condizioni di movimento realistiche.
Il successo della stampa diretta non garantisce automaticamente prestazioni flessibili a lungo termine.
Polipropilene/PP
La PP merita un'attenzione particolare.
È ampiamente utilizzato per:
- contenitori
- confezione
- berretti
- scatole
- prodotti per la casa
- componenti stampati
Ma il PP è comunemente considerato una superficie più difficile per l’adesione dell’inchiostro.
La documentazione tecnica sulla stampa UV identifica il polipropilene come uno dei materiali su cui l'inchiostro può avere difficoltà ad aderire in modo affidabile.
Le possibili soluzioni possono includere:
- primer compatibile
- trattamento corona
- trattamento al plasma
- un'altra modifica superficiale convalidata
Ma nessuno di questi dovrebbe essere considerato valido a livello universale.
Il tipo di resina, gli additivi e il processo di produzione sono ancora importanti.
Polietilene/PE
Il PE è ampiamente utilizzato per:
- bottiglie
- Film
- borse
- contenitori
- confezione
- prodotti stampati
Come il PP, il polietilene è solitamente un substrato a rischio più elevato per l'adesione UV diretta.
La documentazione tecnica della stampante identifica inoltre il PE tra i materiali che possono presentare difficoltà di adesione dell'inchiostro UV.
Ciò rende il PE un materiale a cui si dovrebbe sempre avvicinarsi attraverso test piuttosto che ipotesi di marketing.
Plastica rivestita
Alcuni prodotti in plastica sono:
- dipinto
- laccato
- rivestito
- trattato
- stampato con un altro strato di base
In questi casi, l'inchiostro UV potrebbe non legarsi direttamente al polimero.
Si sta legando a rivestimento.
Pertanto il substrato reale diventa:
sistema di plastica + rivestimento
Un rivestimento può migliorare la stampa in un prodotto e creare problemi di adesione in un altro.
Perché l'energia superficiale è importante nella stampa UV su plastica
L’energia superficiale aiuta a spiegare perché una plastica si stampa facilmente mentre un’altra no.
Affinché una goccia di inchiostro UV possa formare uno strato stampato utile, deve prima bagnare sufficientemente la superficie.
Su una superficie più ricettiva l'inchiostro si diffonde in modo controllato.
Su un materiale difficile a bassa energia superficiale, l'inchiostro può:
- perlina
- ritrattare
- bagnato in modo non uniforme
- mostrano una debole adesione
- sbucciare più facilmente
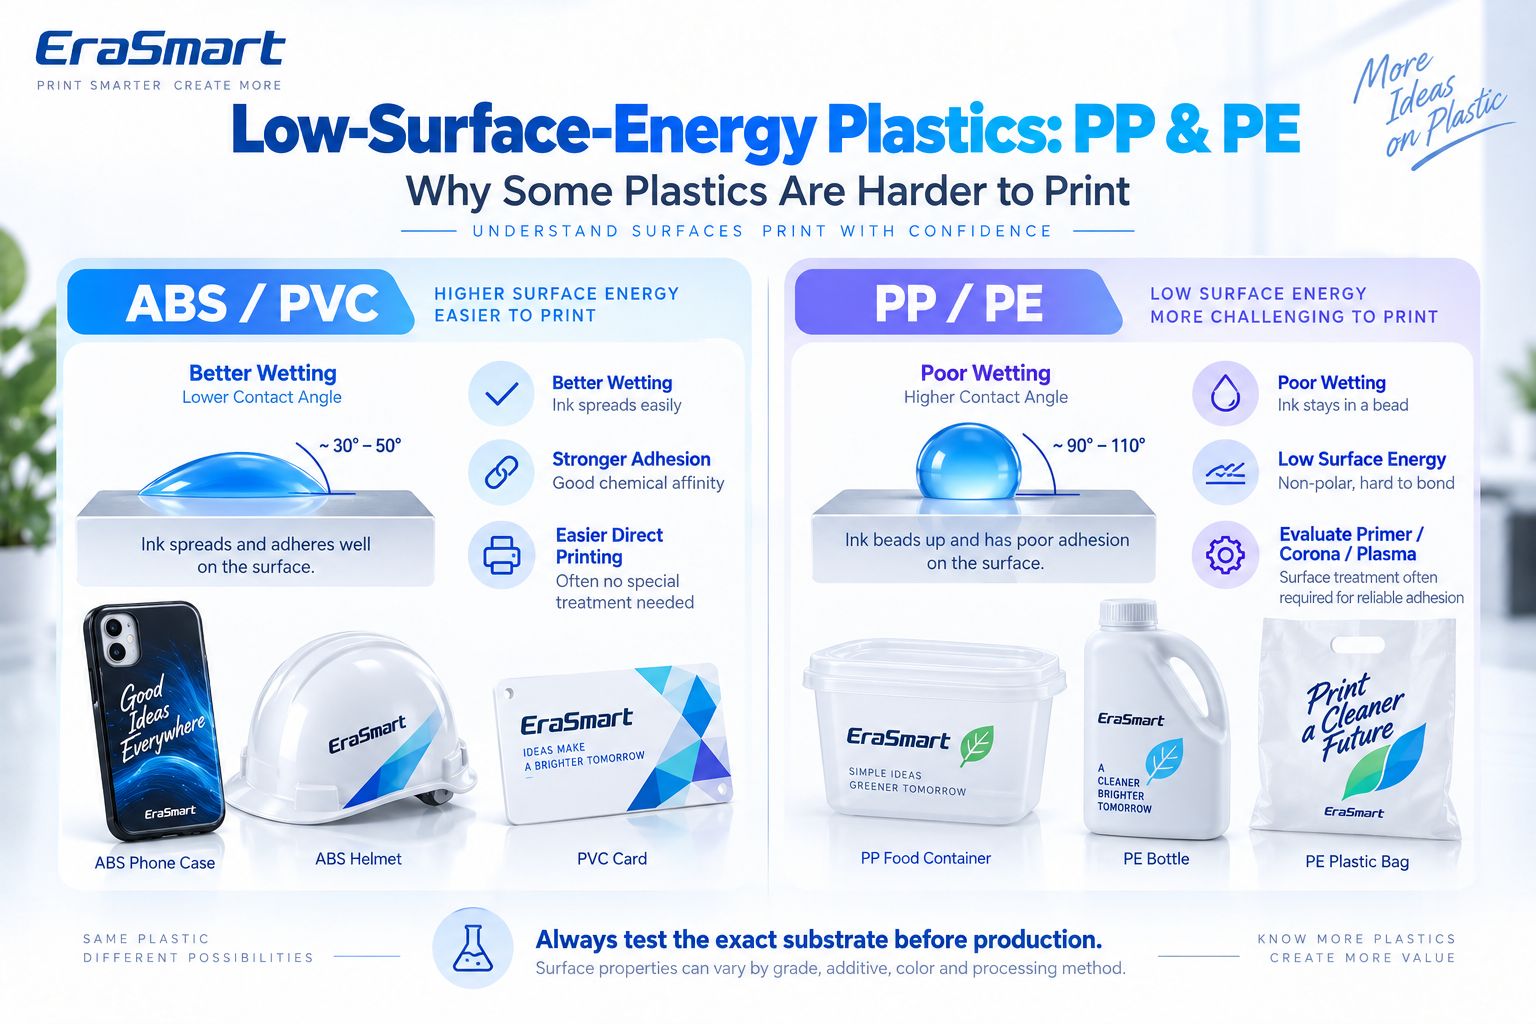
PP e PE sono esempi ben noti di materie plastiche che possono presentare questo tipo di sfide.
Per la produzione, la lezione utile non è un numero teorico di energia superficiale.
È:
Se l'inchiostro non si bagna e non aderisce in modo affidabile, valutare il supporto, il pretrattamento e il sistema di inchiostro prima di modificare la grafica o il DPI.
Perché l'inchiostro UV si stacca dal PP o dal PE?
Se l'inchiostro UV si stacca facilmente dal polipropilene o dal polietilene, le possibili cause includono:
- bassa energia superficiale
- residui di distacco dello stampo
- additivi siliconici o antiscivolo
- olio
- contaminazione
- primer inadatto
- trattamento superficiale insufficiente
- combinazione inchiostro/substrato incompatibile
Un errore comune è quello di aumentare l’essiccazione UV e presumere che il problema sia dovuto all’“inchiostro non essiccato”.
La polimerizzazione e l'adesione sono correlate ma non identiche.
Uno strato di inchiostro può essere indurito e avere ancora scarsa adesione al substrato.
Se l'adesione è debole, indagare su interfaccia inchiostro-plastica.
Come preparare la plastica prima della stampa UV
La preparazione dovrebbe iniziare prima che la grafica venga stampata.
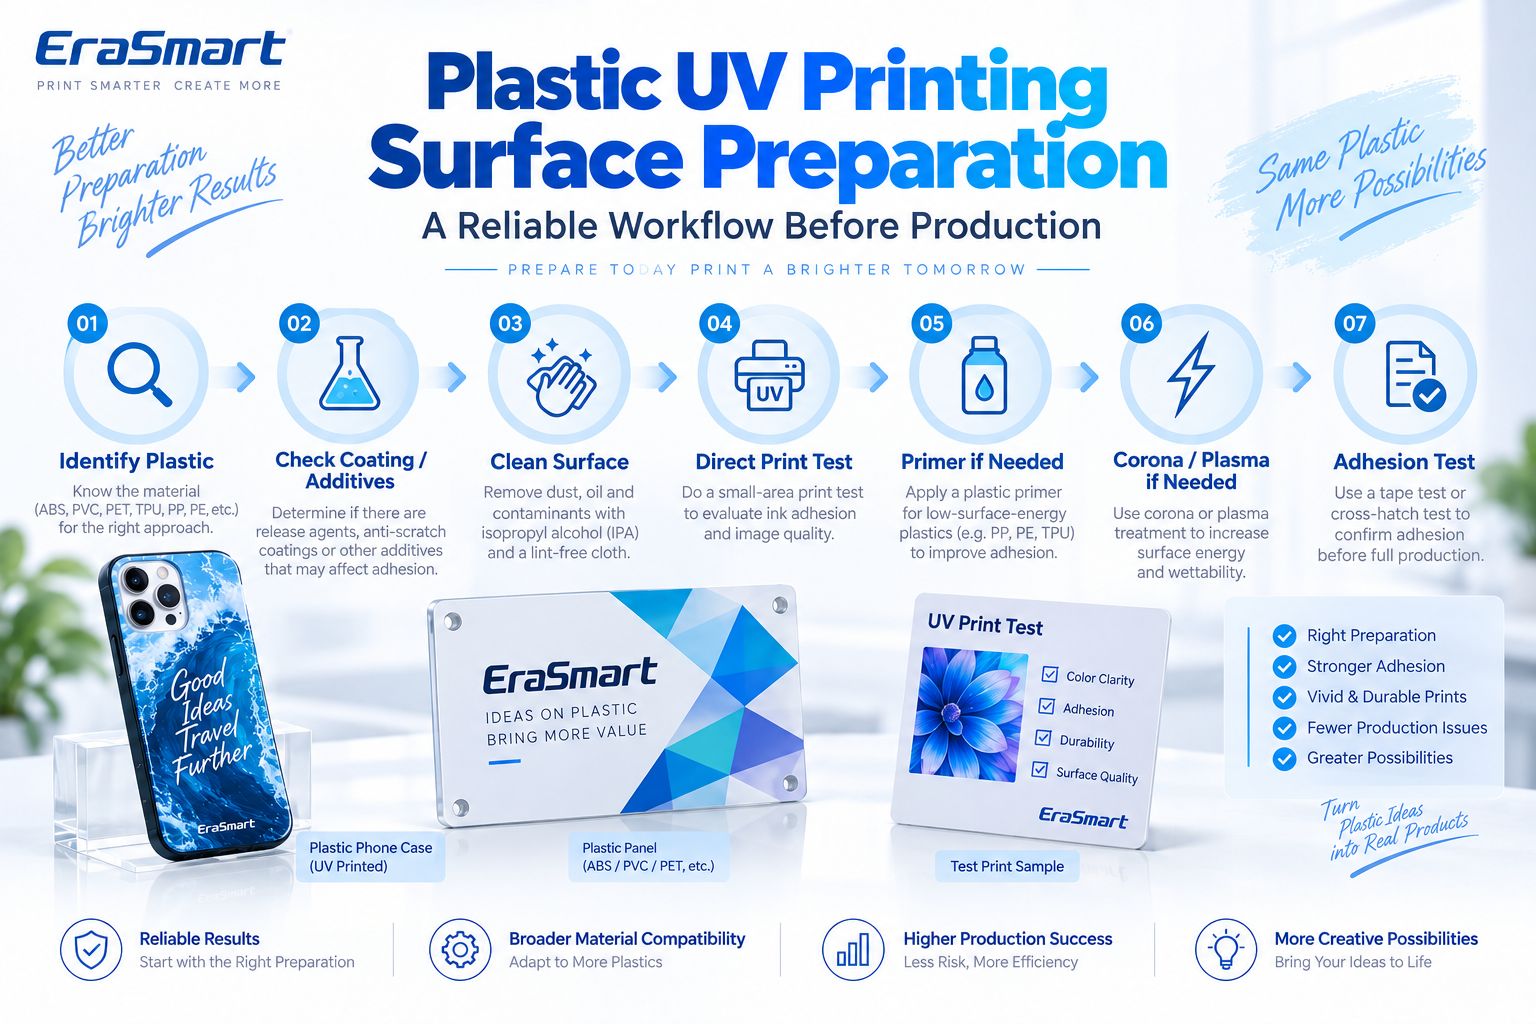
Passaggio 1: identificare la plastica
Determina se è:
- ABS
- PVC
- computer
- ANIMALE DOMESTICO
- PETG
- TPU
- PP
- PE
- un altro polimero
Se il materiale è sconosciuto, chiedere al fornitore del grezzo.
Passaggio 2: controllare rivestimenti e additivi
Cercare:
- rivestimento protettivo
- colore
- residui di distacco dello stampo
- trattamento antistatico
- silicone
- additivi scivolosi
- laccatura superficiale
Questi possono cambiare completamente il comportamento di adesione.
Passaggio 3: pulire la superficie
Rimuovere:
- polvere
- olio
- impronte digitali
- residuo di lavorazione
Utilizzare un metodo di pulizia compatibile con la plastica reale.
Non dare per scontato che lo stesso solvente sia sicuro per ogni polimero.
Alcune materie plastiche possono appannarsi, rompersi o reagire con detergenti aggressivi.
Passaggio 4: stampare un piccolo test diretto
Prima di pretrattare il tutto verificare se la superficie presenta già un'adeguata adesione.
Ciò aiuta a evitare passaggi di produzione non necessari.
Passaggio 5: valutare il primer se necessario
Se la stampa diretta non raggiunge l'adesione richiesta, prendere in considerazione un primer compatibile.
Il primer deve essere selezionato in base a:
- plastica
- Inchiostro UV
- durabilità prevista
- raccomandazioni dei fornitori
Non dare per scontato che un primer universale per plastica funzioni su ogni polimero.
Passaggio 6: valutare il trattamento Corona o Plasma
Per alcuni substrati difficili, il trattamento superficiale può migliorare la stampabilità.
Le linee guida tecniche sulla stampa UV raccomandano specificamente di valutare il trattamento corona/plasma per le pellicole in PET e il trattamento al plasma per alcuni prodotti in plastica stampata.
Questi processi sono particolarmente rilevanti nella produzione industriale o in grandi volumi.
Non sono automaticamente necessari per ogni piccola tipografia.
Passaggio 7: stampare un campione di produzione
Usa il finale:
- vuoto
- opera d'arte
- strati di inchiostro
- procedura di pulizia
- primer/trattamento
- impostazioni di stampa
Passaggio 8: testare l'adesione
Approvare la produzione solo dopo che il campione soddisfa i requisiti del prodotto finale.
Primer vs Corona vs Plasma: qual è la differenza?
Tutti questi metodi tentano di migliorare l'affidabilità della stampa, ma non funzionano esattamente allo stesso modo.
Primer
Aggiunge uno strato intermedio compatibile tra il substrato e l'inchiostro UV.
Utile quando:
- l'adesione diretta è inadeguata
- esiste un primer validato
- il volume di produzione rende pratico il passaggio aggiuntivo
Trattamento corona
Modifica la superficie per migliorare la bagnabilità.
Spesso associato a:
- Film
- ANIMALE DOMESTICO
- PP
- PE
- substrati di imballaggio
Trattamento al plasma
Modifica anche la superficie e può essere adatto per:
- plastiche stampate
- parti rigide
- substrati difficili
Il metodo corretto dipende dall'ambiente di produzione.
Per una tipografia personalizzata che produce custodie per telefoni, un supporto preparato compatibile può essere più pratico dell'installazione di apparecchiature industriali per il trattamento superficiale.
Per un produttore che stampa migliaia di parti stampate in PP, il calcolo è diverso.
Inchiostro bianco su plastica
Il colore e la trasparenza della plastica influiscono fortemente sulla stampa finale.
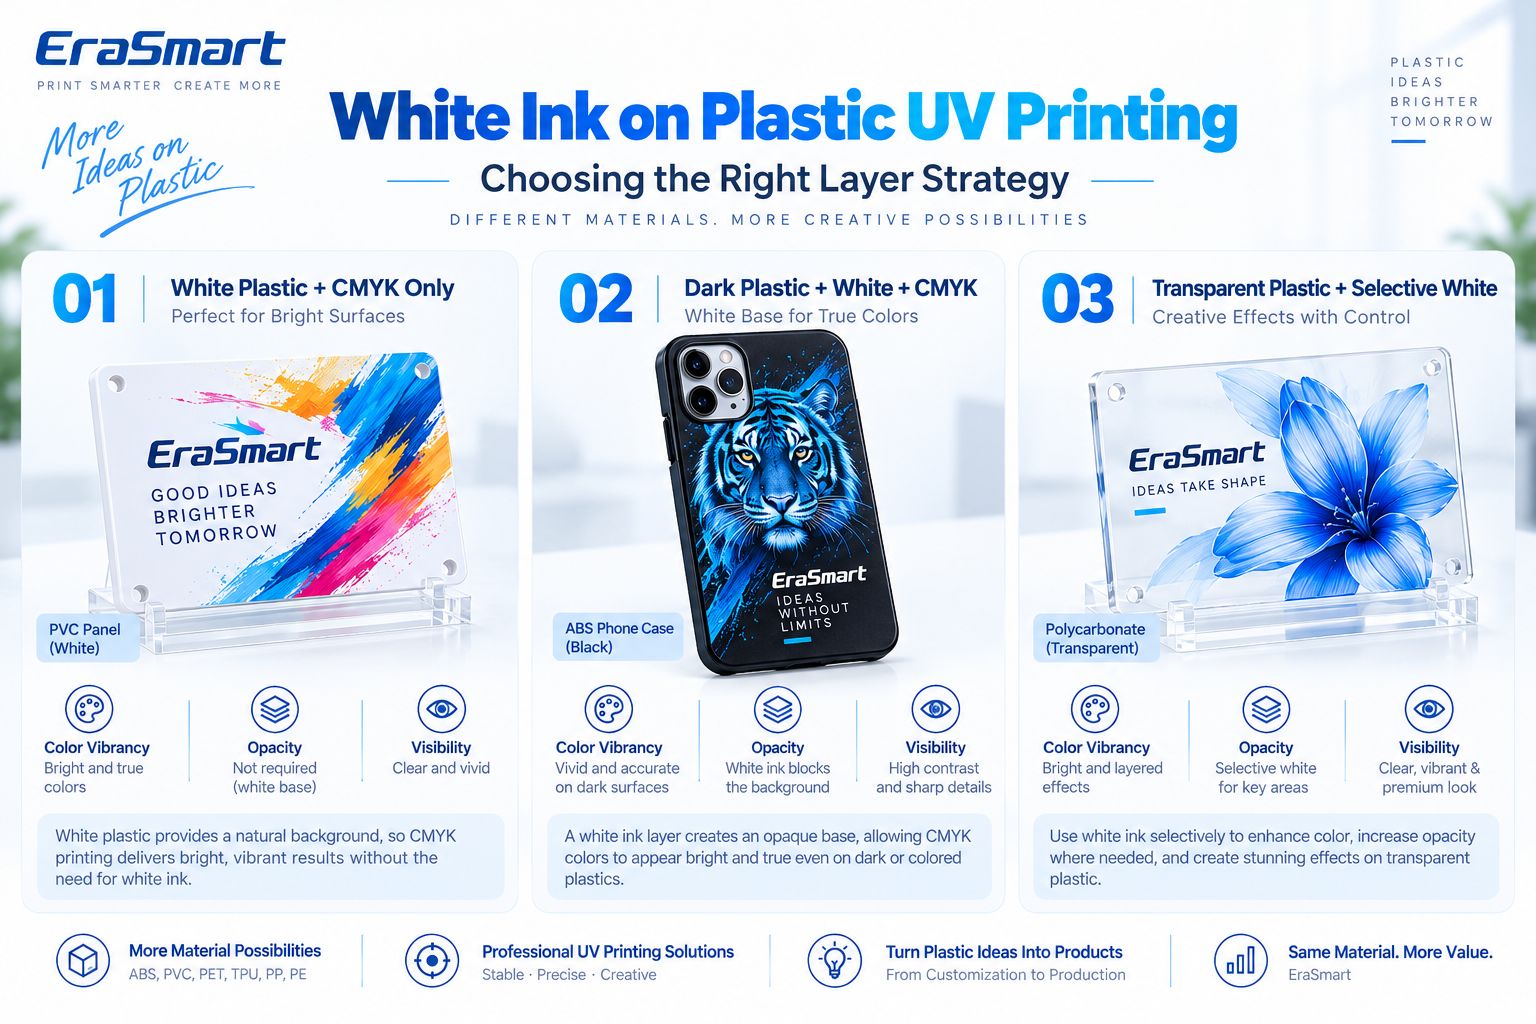
Bianco o plastica leggera: solo CMYK
La plastica bianca fornisce già uno sfondo visivo neutro.
Esempi:
- pannello in PVC bianco
- custodia in ABS bianco
- tessera di plastica bianca
La stampa solo CMYK può essere sufficiente quando l'opacità e i requisiti di progettazione lo consentono.
Plastica scura: bianca + CMYK
SU:
- ABS nero
- custodie per telefoni scuri
- alloggiamenti colorati
- pannelli di plastica scura
una base inferiore bianca aiuta a bloccare il colore del substrato.
Questo produce:
- CMYK più luminoso
- contrasto più forte
- colori del marchio più prevedibili
- piccola grafica più chiara
Plastica trasparente: bianco selettivo
PC trasparente, PETG o altra plastica trasparente possono utilizzare il bianco in modo strategico.
Per esempio:
- bianco dietro il logo
- nessun bianco nelle aree decorative trasparenti
- bianco dietro le fotografie
- opacità selettiva
Questo può combinare:
materiale trasparente + grafica stampata vivida
in un unico prodotto.
Bianco + CMYK + Vernice
Sui sistemi EraSmart compatibili, la vernice può essere utilizzata per:
- lucentezza spot
- effetti in rilievo
- evidenziazioni del logo
- trama decorativa
La vernice è uno strato di effetti visivi.
Non trattarlo automaticamente come un rivestimento protettivo universale resistente all'abrasione.
Come stampare UV su plastica passo dopo passo
Una volta stabilita la compatibilità dei materiali, crea un flusso di lavoro ripetibile.
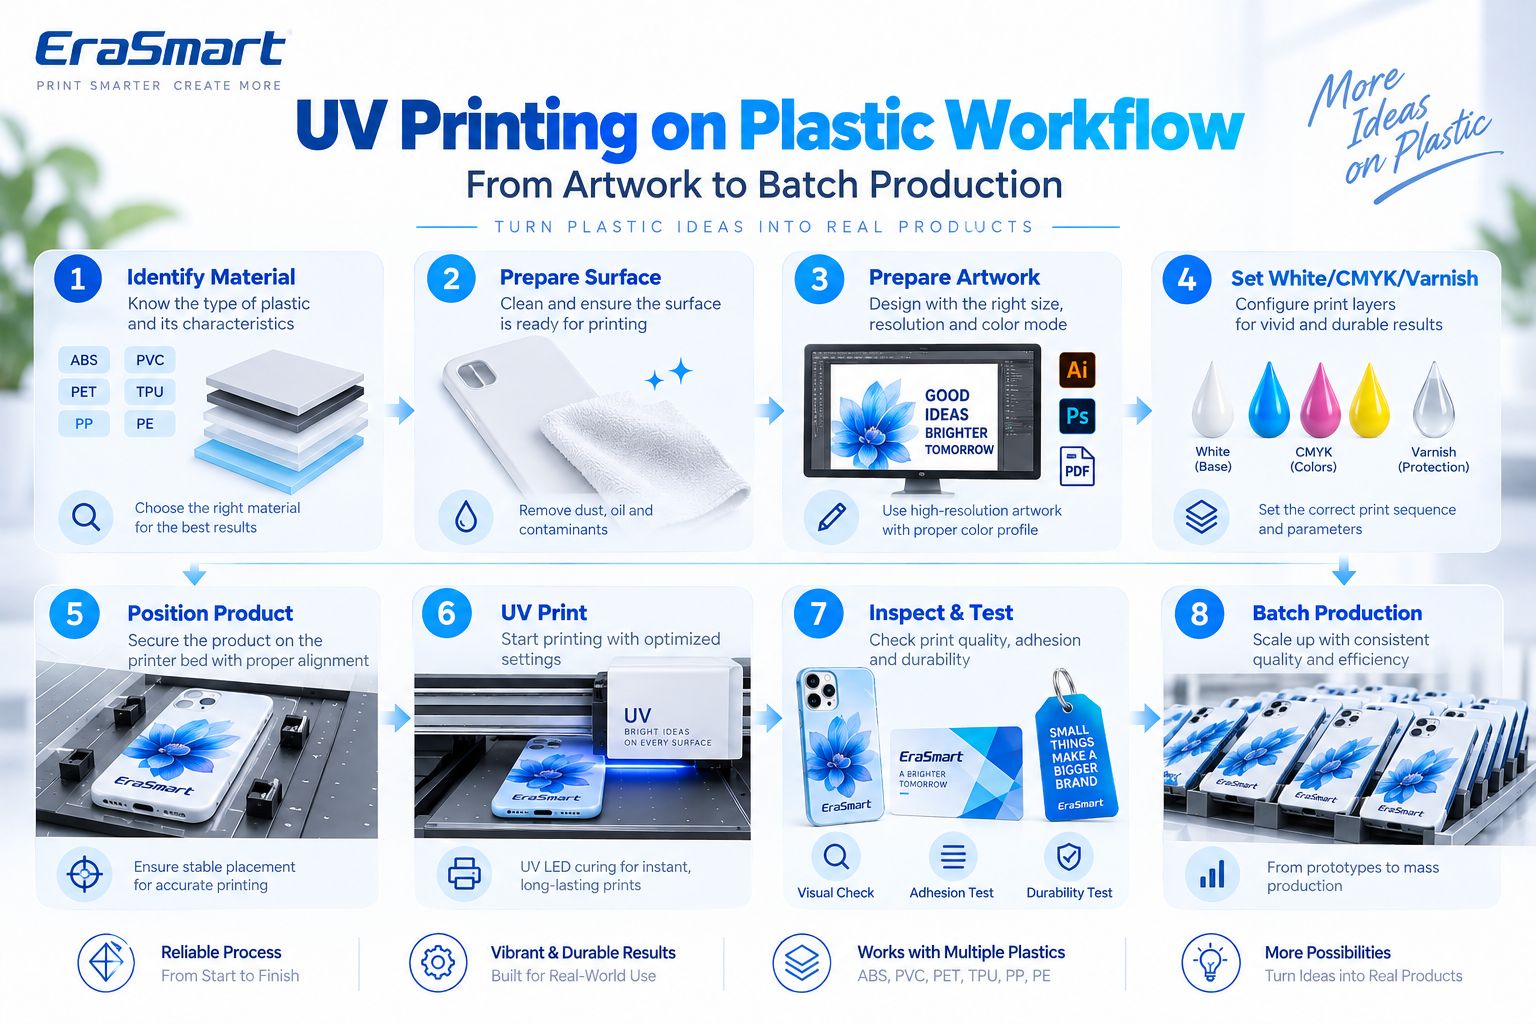
Passaggio 1: identificare il materiale
Registrare il polimero e il fornitore effettivi.
Passaggio 2: preparare la superficie
Pulire e applicare un pretrattamento convalidato, se necessario.
Passaggio 3: preparare la grafica
Controllo:
- dimensioni finali
- risoluzione dell'immagine
- testo
- loghi
- sanguinare
- zona sicura
- personalizzazione
Per la grafica raster con vista ravvicinata, circa 300 DPI nella dimensione finale è un punto di partenza pratico.
La grafica vettoriale è preferita per:
- loghi
- testo
- Codici QR
- grafica a linee
Passaggio 4: preparare il bianco/CMYK/vernice
Scegliere:
- CMYK
- Bianco + CMYK
- Bianco selettivo + CMYK
- Bianco + CMYK + Vernice
a seconda del colore della plastica e dell'effetto desiderato.
Passaggio 5: posizionare il prodotto
Per prodotti ricorrenti come custodie per telefoni, utilizza:
- infissi
- maschere
- fermate d'angolo
- modelli
Passaggio 6: impostare l'altezza di stampa
Utilizzare uno spazio adeguato in base allo spessore del prodotto.
Passaggio 7: stampa un campione
Controllo:
- colore
- allineamento
- opacità bianca
- vernice
- adesione
- idoneità del prodotto
Passaggio 8: eseguire test specifici dell'applicazione
A seconda del prodotto, provare:
- adesione
- flettere
- resistenza ai graffi
- gestione
- pulizia
Passaggio 9: bloccare l'impostazione della produzione
Salva:
- RIP preimpostato
- posizione dell'apparecchio
- nome del materiale
- fornitore
- pretrattamento
- configurazione dell'inchiostro bianco
Passaggio 10: iniziare la produzione in batch
Eseguire controlli di qualità periodici durante tutta la produzione.
Come testare l'adesione dell'inchiostro UV sulla plastica
Un campione stampato dovrebbe essere testato in base al suo reale utilizzo.
Controllo dello sfregamento di base
Utile per rilevare evidenti difetti di adesione.
Controllo interno basato su nastro
Può aiutare a confrontare i campioni di produzione.
Se un cliente richiede uno standard di test riconosciuto formalmente, seguire quello standard completo anziché considerare un semplice test su nastro adesivo come una certificazione.
Valutazione di graffi/abrasione
Utile per:
- portachiavi
- casi
- pannelli di controllo
- carte
- prodotti promozionali
Prova di flessibilità
Particolarmente importante per:
- TPU
- casi flessibili
- componenti pieghevoli
Piegare il prodotto in modo rappresentativo dell'uso effettivo e verificare se l'inchiostro si incrina o si separa.
Resistenza alla pulizia
Utile per:
- alloggiamenti dei dispositivi
- oggetti maneggiati frequentemente
- prodotti in plastica riutilizzabili
Testare con un metodo di pulizia che rispecchi l'applicazione reale.
Stampa UV diretta vs DTF UV su plastica
EraSmart offre entrambi Stampanti flatbed UV E Stampanti DTF UV.
Risolvono diversi problemi di forma del prodotto.
Stampa piana UV diretta
Adatto a:
- custodie telefoniche
- carte di plastica
- Custodie in ABS
- Pannelli in PVC
- etichette piatte
- pannelli di controllo
- segnaletica in plastica
- prodotti promozionali
L'oggetto viene posizionato direttamente sul piano della stampante.
DTF UV
Può essere pratico per:
- bottiglie
- contenitori curvi
- prodotti in plastica finiti irregolari
- superfici difficili da posizionare
Ma UV DTF lo fa non eliminare le considerazioni sull’adesione superficiale.
Un trasferimento DTF UV può avere ancora una scarsa adesione su un prodotto PP o PE a bassa energia superficiale.
Testare sempre il pezzo grezzo finito.
Prodotti in plastica che è possibile stampare con una stampante UV
La plastica è una delle categorie più ampie per le aziende che producono prodotti personalizzati.
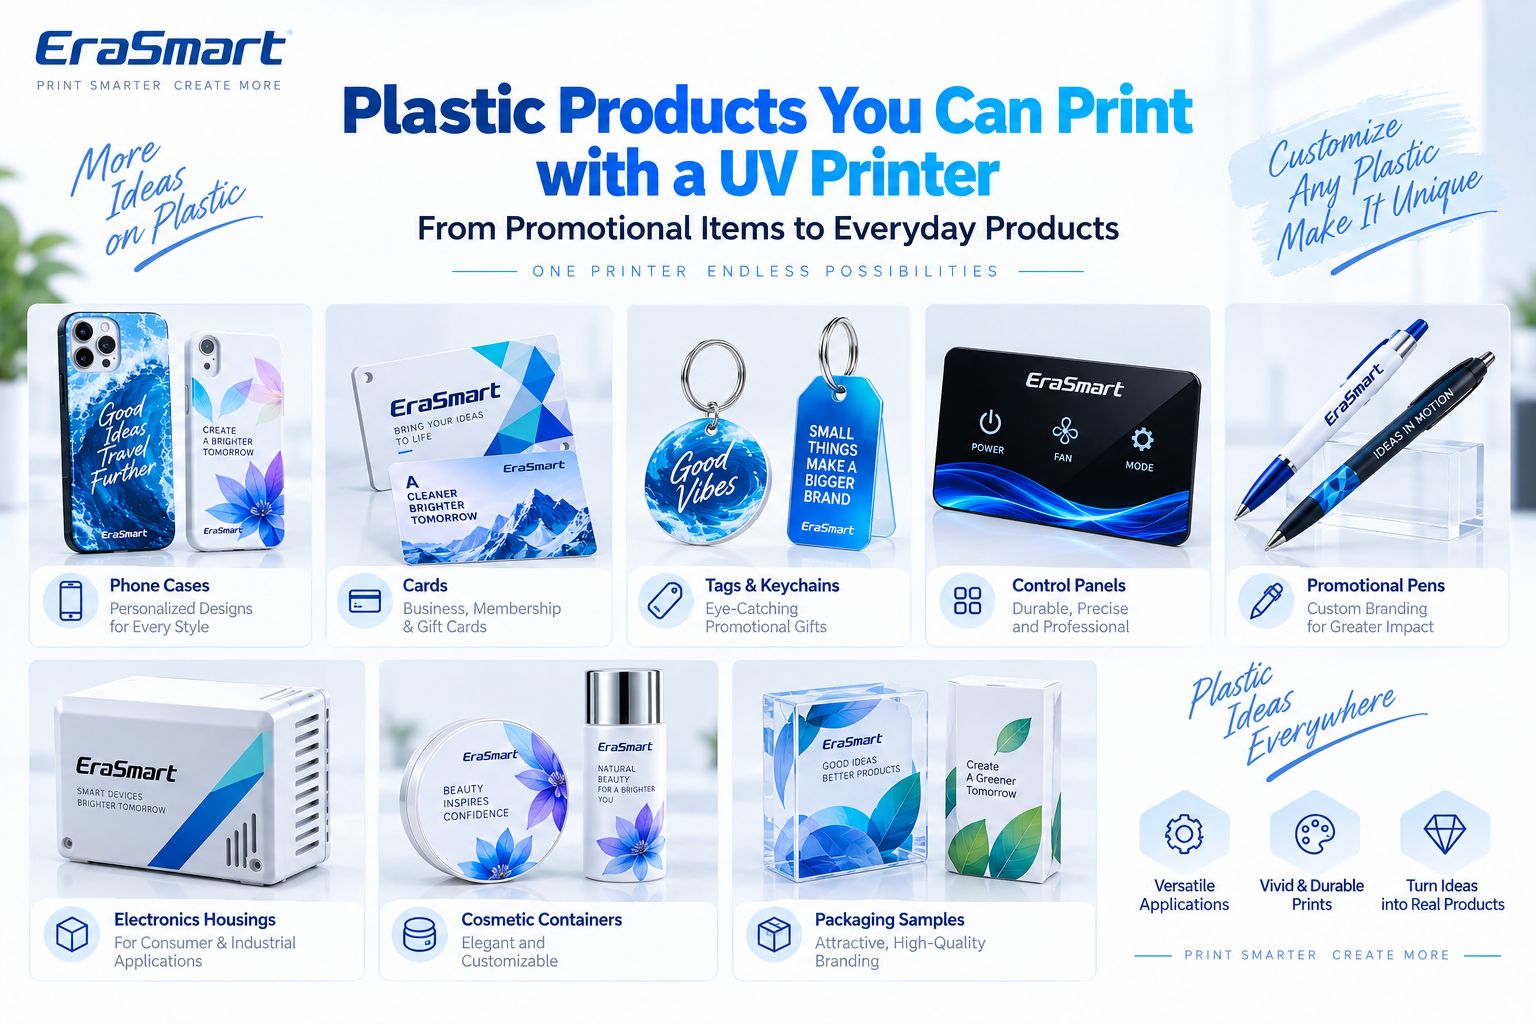
1. Custodie per telefoni
Una delle applicazioni UV di piccolo formato più comuni.
I possibili design includono:
- fotografie
- nomi
- illustrazioni
- grafica del marchio
- opere d'arte personalizzate
Utilizzare una maschera quando si stampano più casi.
2. Carte di plastica
Le applicazioni includono:
- tessere associative
- carte regalo
- carte promozionali
- prodotti in stile identificativo
È necessario testare l'esatta struttura della scheda in PVC o plastica.
3. Tag e portachiavi
Utile per:
- regali promozionali
- merce dell'evento
- souvenir
- prodotti personalizzati
4. Custodie per l'elettronica
I possibili prodotti includono:
- coperture per piccoli dispositivi
- alloggiamenti remoti
- pannelli delle apparecchiature
- componenti di controllo
Controllare se l'alloggiamento contiene rivestimenti superficiali o residui di distacco dallo stampo.
5. Pannelli di controllo
La stampa UV può aggiungere:
- icone
- istruzioni operative
- marchio
- grafica dell'interfaccia
Se il pannello fa parte di un prodotto industriale regolamentato, l'assemblaggio finale deve soddisfare i requisiti applicabili; La sola stampa UV decorativa non garantisce la conformità.
6. Prodotti promozionali
Gli esempi includono:
- penne
- casi
- piccoli accessori
- omaggi
- parti di marca
7. Contenitori cosmetici
Alcuni contenitori compatibili possono essere personalizzati con:
- loghi
- grafica
- marchio del prodotto
I contenitori curvi possono essere più adatti al DTF UV o ad un flusso di lavoro rotativo appropriato.
8. Campioni di imballaggio
La stampa UV può essere utile per:
- prototipi
- campioni di breve durata
- modelli di marketing
- packaging per il lancio del prodotto
9. Pannelli e segnaletica in plastica
I materiali comuni includono compatibili:
- PVC
- policarbonato
- pannelli in plastica rivestita
Quale stampante UV EraSmart è adatta alla plastica?
Per i prodotti in plastica piatti di piccole e medie dimensioni, il Stampante UV A3 a getto d'inchiostro digitale EraSmart - Doppia XP600 è un'opzione pratica.
Le specifiche attuali includono:
| Specifiche | EraSmart A3 PRO |
|---|---|
| Testine di stampa | Doppio XP600 |
| Area di stampa | 350×450 mm |
| Altezza di stampa | 0–130 mm |
| Risoluzione | Fino a 1440 dpi |
| Configurazione dell'inchiostro | CMYK + WW + VVVVVV |
| Circolazione dell'inchiostro bianco | SÌ |
| Pulizia automatica | SÌ |
| Piattaforma di aspirazione | SÌ |
| Misurazione dell'altezza | Infrarossi |
| RIP | Riin/PrivateRip |
EraSmart attualmente elenca Custodie in PVC, TPU e telefoni tra i materiali e le applicazioni supportati. La pagina del prodotto sottolinea inoltre esplicitamente che alcune plastiche e materiali a bassa energia superficiale potrebbero funzionare meglio con grezzi o primer rivestiti.
Ciò lo rende adatto per valutare prodotti come:
- custodie telefoniche
- Carte in PVC
- tag
- pannelli di plastica
- piccoli alloggiamenti
- prodotti promozionali
- altri prodotti artigianali in plastica piatta
Il punto importante è che la stampante fornisca la piattaforma di stampa.
La compatibilità dei materiali deve ancora essere convalidata sulla plastica reale.
Perché le maschere sono importanti per la produzione di plastica
I prodotti in plastica sono spesso fabbricati con dimensioni ripetibili.
Ciò li rende ottimi candidati per i jig.
Supponiamo che un cliente ordini 100 custodie per telefono.
Invece di posizionare ciascun caso manualmente:
- Crea una maschera fissa.
- Posiziona diversi casi in posizioni ripetibili.
- Blocca le coordinate X/Y.
- Salvare il layout RIP.
- Stampa un campione approvato.
- Ripeti il processo.
Ciò migliora:
- registrazione
- velocità di produzione
- coerenza
- efficienza della personalizzazione
Problemi comuni durante la stampa UV su plastica
L'inchiostro si stacca facilmente
Controllo:
- tipo polimerico
- olio
- residui di distacco dello stampo
- bassa energia superficiale
- rivestimento
- primer
- trattamento superficiale
Non dare per scontato che il problema sia DPI.
Perle di inchiostro sulla superficie
Ciò può indicare una scarsa bagnatura.
Considerare:
- contaminazione
- bassa energia superficiale
- substrato inappropriato
- trattamento superficiale
I colori sembrano deboli sulla plastica scura
Utilizzare un sottobase bianco appropriato.
La plastica trasparente sembra sbiadita
Considerare:
- Bianco + CMYK
- bianco selettivo
- strato di supporto
a seconda dell'aspetto desiderato.
La stampa in TPU si rompe quando viene piegata
Il problema potrebbe essere la flessibilità della pellicola di inchiostro piuttosto che l'adesione iniziale.
Testare le reali condizioni di flessione.
L'inchiostro bianco appare irregolare
Controllo:
- circolazione
- condizione dell'ugello
- Impostazioni del bianco RIP
- manutenzione della stampante
Modifiche alla posizione del prodotto
Utilizzare un dispositivo invece di posizionare ciascun prodotto a occhio.
La superficie si danneggia durante la pulizia
Il metodo di pulizia potrebbe essere troppo aggressivo per quella plastica.
Confermare sempre la compatibilità chimica prima della produzione.
Limiti di sicurezza e di applicazione
Anche la stampa UV su plastica richiede un giudizio specifico sull'applicazione.
Contatto alimentare
Non dare per scontato che l'inchiostro UV decorativo standard sia adatto per superfici a diretto contatto con gli alimenti.
Per gli imballaggi o i contenitori alimentari, la stampa deve rientrare nei requisiti di progettazione e conformità convalidati del prodotto finito.
Prodotti per bambini
I prodotti destinati ai bambini possono essere soggetti a specifici requisiti chimici e di sicurezza.
La compatibilità della stampa non stabilisce la conformità del prodotto.
Prodotti medici
Non considerare la stampa UV generale come automaticamente adatta alle superfici di contatto con i dispositivi medici.
Prodotti flessibili
Una stampa riuscita su TPU o su un altro polimero flessibile non significa automaticamente una resistenza all'allungamento illimitata.
Uso esterno
La durabilità all'esterno dipende da:
- resina
- rivestimento
- Inchiostro UV
- adesione
- esposizione ambientale
- abrasione
Testare il prodotto finito prima di dichiarare la sua durata in ambienti esterni.
Come scegliere una stampante UV per prodotti in plastica
Prima di acquistare una stampante, identifica il tuo reale mix di prodotti.
Che plastica stai stampando?
ABS, PVC e PP possono richiedere flussi di lavoro molto diversi.
Il prodotto è piatto?
I prodotti piatti sono la soluzione naturale per la stampa flatbed UV.
È scuro o trasparente?
Ciò determina i requisiti di inchiostro bianco.
È flessibile?
Se sì, prova le prestazioni flessibili.
L'energia superficiale è bassa?
PP e PE meritano particolare cautela.
È curvo?
Considerare il DTF UV o un flusso di lavoro rotativo appropriato.
Stamperai ripetutamente lo stesso prodotto?
Se sì, pianifica:
- maschere
- layout in lotti
- preimpostazioni salvate
- registrazioni materiali
- pretrattamento ripetibile
Risposta finale: la stampa UV è adatta alla plastica?
Sì, ma la plastica deve essere trattata come una famiglia di materiali diversi piuttosto che come un substrato universale.
ABS, PVC e alcuni prodotti in policarbonato possono spesso fornire superfici lavorabili.
PET e TPU richiedono una valutazione più approfondita.
PP e PE sono generalmente materiali a rischio più elevato per l'adesione UV diretta e possono richiedere un pretrattamento aggiuntivo o supporti stampabili su misura.
Il flusso di lavoro affidabile è:
Identificazione → Pulisci → Test diretto → Pretratta se necessario → Stampa campione → Prova adesione → Prova utilizzo reale → Standardizza → Produci
Utilizzo:
- Solo CMYK su plastica adatta bianca/leggera
- Bianco + CMYK su plastica scura
- Bianco selettivo + CMYK su plastica trasparente
- Vernice per effetti visivi premium selezionati
- Pianale UV per prodotti piatti idonei
- DTF UV per alcuni prodotti curvi o difficili da posizionare
Per la personalizzazione della plastica piatta, esplora il Stampante UV EraSmart allineare.
Per bottiglie di plastica curve, contenitori e prodotti irregolari, confronta il Stampante DTF EraSmart UV flusso di lavoro.
FAQ
Una stampante UV può stampare direttamente sulla plastica?
SÌ. Molte plastiche possono essere stampate direttamente UV, ma la compatibilità e l'adesione dipendono dall'esatto polimero, dal trattamento superficiale e dal sistema di inchiostro.
Quali plastiche sono più facili da stampare con i raggi UV?
ABS, PVC e policarbonato sono comunemente lavorabili in sistemi di stampa UV compatibili, ma ogni prodotto finito dovrebbe comunque essere testato.
È possibile stampare UV su polipropilene?
Potenzialmente, ma il PP è un substrato a bassa energia superficiale più impegnativo e potrebbe richiedere un primer o un trattamento superficiale validato.
È possibile stampare UV su polietilene?
Potenzialmente, ma il PE è anche un substrato di difficile adesione e dovrebbe essere attentamente testato prima della produzione.
È possibile stampare UV su PET?
Sì, a seconda della superficie del PET. Alcuni prodotti in PET beneficiano del trattamento corona/plasma o di altri trattamenti superficiali ad alta adesione.
Una stampante UV EraSmart può stampare PVC?
SÌ. Il PVC è esplicitamente elencato tra i materiali supportati per EraSmart A3 PRO.
Una stampante UV EraSmart può stampare TPU?
Sì, anche il TPU è elencato tra i materiali supportati, ma le applicazioni flessibili dovrebbero essere testate in condizioni di piegatura realistiche.
Ho bisogno di un primer per la stampa UV su plastica?
Non sempre. Il primer dipende dalla plastica, dall'energia superficiale, dal rivestimento, dall'inchiostro UV e dall'adesione richiesta.
Perché l'inchiostro UV si stacca dalla plastica?
Le possibili cause includono contaminazione, residui di distacco dallo stampo, bassa energia superficiale, rivestimento incompatibile, pretrattamento inadeguato o una combinazione inchiostro/substrato incompatibile.
Ho bisogno di inchiostro bianco sulla plastica?
L'inchiostro bianco è particolarmente utile su plastiche scure, colorate e trasparenti. La plastica bianca potrebbe non richiedere una base inferiore completamente bianca.
Posso stampare le custodie del telefono con la stampa UV?
SÌ. Le custodie dei telefoni sono un'applicazione UV a superficie piana comune, ma è necessario testare l'esatto materiale e il rivestimento della custodia.
Posso stampare bottiglie di plastica UV?
Per le bottiglie curve, il DTF UV o un flusso di lavoro rotativo appropriato possono essere più pratici della stampa diretta a superficie piana standard.
Quale stampante UV EraSmart è adatta per prodotti in plastica?
IL EraSmart A3 PRO Doppio XP600 fornisce un'area di lavoro di 350 × 450 mm, un'altezza di stampa di 0–130 mm e una configurazione CMYK + bianco + vernice per prodotti piatti personalizzati.
Costruisci un flusso di lavoro affidabile per la stampa su plastica
Se stai valutando una stampante UV per prodotti in plastica, comunica a EraSmart:
- tipo plastico
- dimensioni del prodotto
- rigido o flessibile
- scuro/bianco/trasparente
- rivestito o non rivestito
- piatto o curvo
- volume mensile previsto
- se è necessario l'inchiostro bianco
- se è necessaria la vernice
Il nostro team può aiutarti a valutare l'idoneità Stampante UV EraSmart O Stampante DTF UV flusso di lavoro per i tuoi prodotti in plastica reali.
Potresti essere anche a te come
Copyright 2020 © Erastart. | Sitemap