小型サイズのフラットベッドインクジェットプリンターメーカー
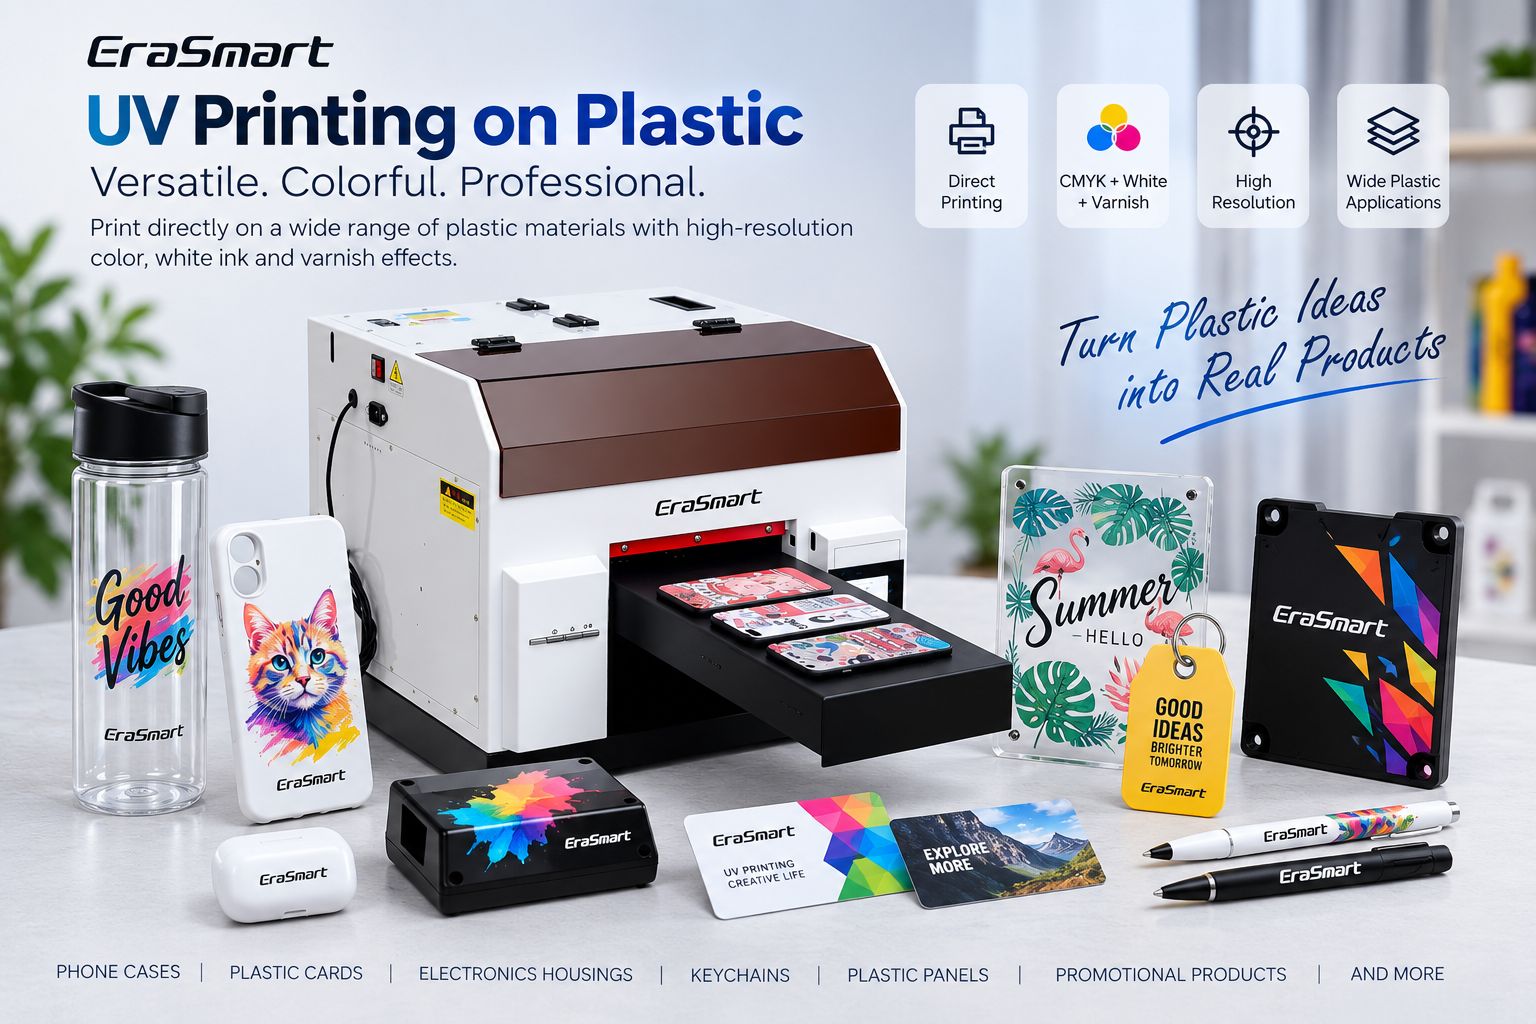
プラスチック印刷用のErasmart UVプリンター
UV 印刷を使用すると、フルカラーのグラフィックス、白インク、装飾ニス効果を多くのプラスチック製品に直接印刷できます。
典型的なアプリケーションには次のようなものがあります。
- 電話ケース
- プラスチックカード
- 電子機器の筐体
- キーホルダー
- タグ
- コントロールパネル
- プロモーション製品
- プラスチックの看板
- 包装サンプル
- 化粧品容器
- カスタムパネル
ただし、UV プリンターの購入者とオペレーターが理解しておくべき重要なルールが 1 つあります。
プラスチックは単一の素材ではありません。
ABS、PVC、ポリカーボネート、PET、TPU、ポリプロピレン、ポリエチレンは、同じ UV インクでも大きく異なる動作をする可能性があります。
ABS 電話ケースのブランクにはよく接着するデザインでも、ポリプロピレンの容器ではうまく機能しない可能性があります。 PVC カードは簡単に印刷できますが、異なる樹脂配合で作られたポリエチレン ボトルには追加の表面処理が必要な場合があります。
したがって、EraSmart の現在の UV プリンタ材料ガイドでは、プラスチックの適合性を次のように分類しています。 「種類によって異なります」 そして、製造前に正確なプラスチック製品をテストすることを推奨します。
最も信頼性の高い本番ワークフローは次のとおりです。
プラスチックを識別 → 表面を検査 → 洗浄 → 直接印刷をテスト → 必要に応じて前処理を評価 → サンプルを印刷 → 接着力をテスト → 標準化 → 生産を開始
簡単な答え: UV プリンターはプラスチックに印刷できますか?
はい、ただし、すべてのプラスチックが同様に印刷しやすいわけではありません。
一部のプラスチックは通常、UV インクに適した加工可能な表面を提供しますが、他のプラスチックはより困難で、プライマー、コーティング、コロナ処理、プラズマ処理、または別の検証済みの表面処理方法が必要な場合があります。
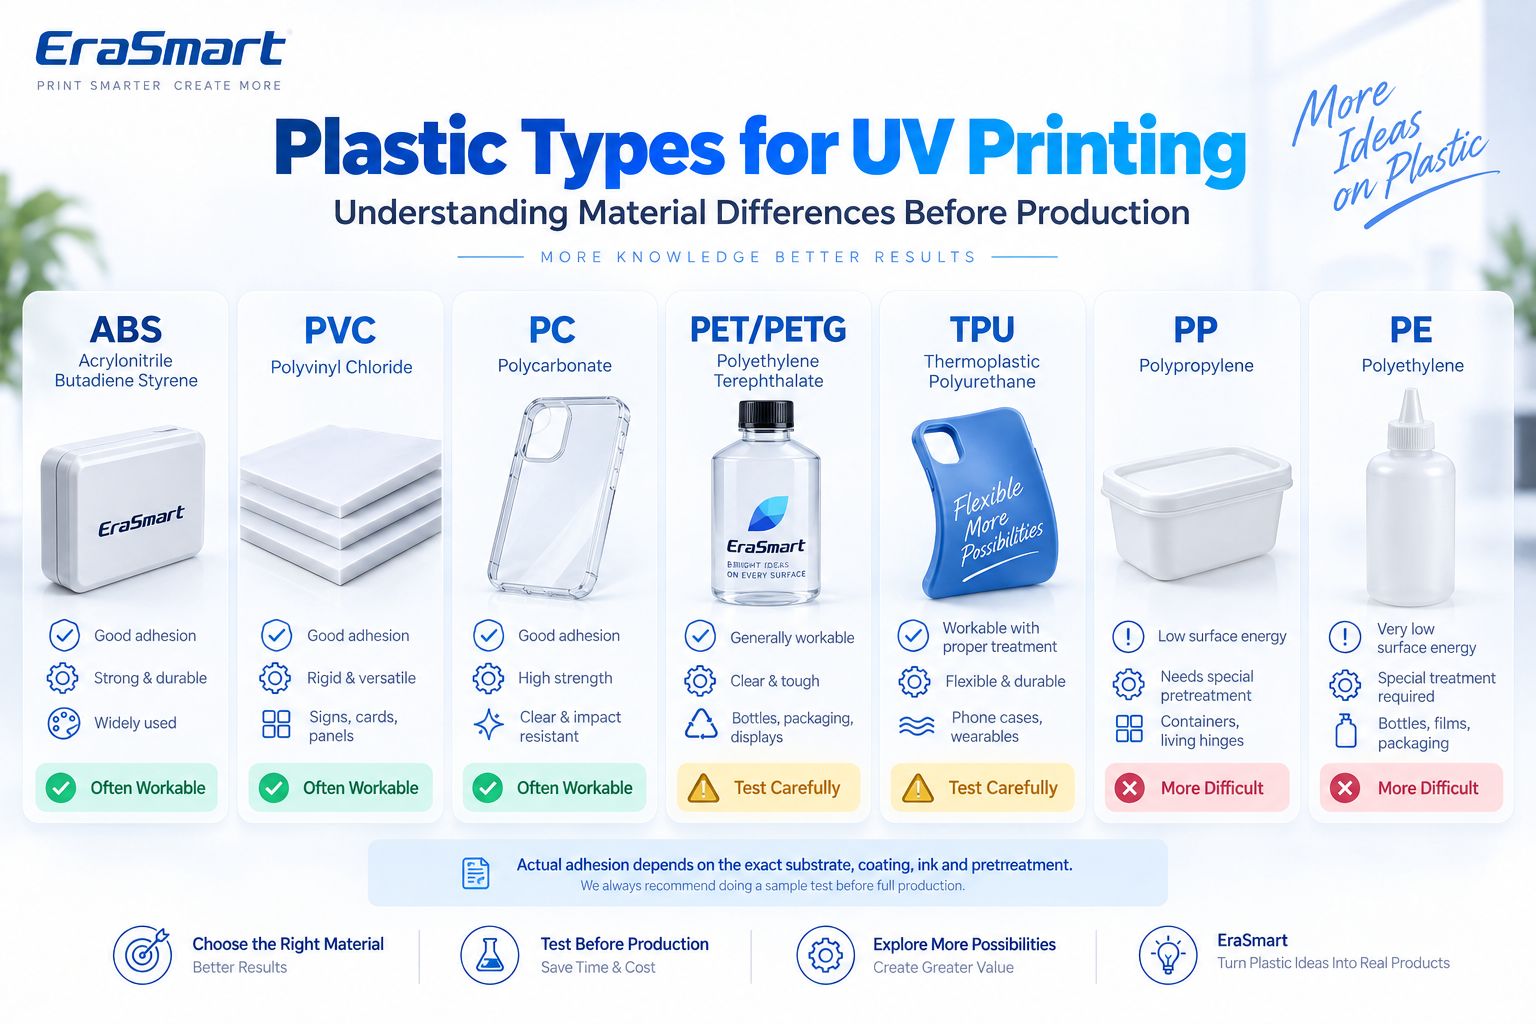
| プラスチック | 一般的な印刷状況 | 主な考慮事項 |
|---|---|---|
| ABS | 多くの場合実行可能 | 表面の清浄度 |
| PVC | 多くの場合実行可能 | 配合とコーティング |
| ポリカーボネート/PC | 多くの場合実行可能 | 洗浄と表面処理 |
| PET/PETG | さまざま | 表面処理 |
| TPU | アプリケーションに依存する | 密着性+柔軟性 |
| PP | より挑戦的な | 低い表面エネルギー |
| PE | より挑戦的な | 低い表面エネルギー |
| コーティングされたプラスチック | 塗装にもよりますが | インクと塗料の密着性 |
インクジェットの技術ガイダンスは、単一の「プラスチック適合性」の主張が誤解を招く理由も示しています。PET、ABS、PVC、およびポリカーボネートは一部の UV インク システムで優れた接着性を示すことができますが、PP と PE はより困難な基材として特に特定されることがよくあります。
したがって、尋ねる代わりに、次のようにします。
UV プリンターでプラスチックを印刷できますか?
聞く:
この製品は正確にどのようなプラスチックで作られているのか、その表面には何があるのか、そしてその正確なブランクはテストされていますか?
プラスチックは単一の素材ではありません
これは、プラスチック UV 印刷と他の多くの基材カテゴリの最も重要な違いです。
「プラスチック」という用語には、さまざまなポリマーが含まれます。
プラスチックが異なれば、次のような点が異なります。
- 表面エネルギー
- 剛性
- 柔軟性
- 化学組成
- 添加物
- 離型剤
- コーティング
- 透明性
- 熱に弱い
- 耐傷性
両方とも「ABS」と表示されている 2 つの製品であっても、一方にコーティング、ペイント、帯電防止層、または離型剤の残留物が含まれている場合は、同じように動作しない可能性があります。
このため、製造承認は常に次の基準に基づいて行う必要があります。 実際のブランクポリマー名だけではありません。
プラスチックへの UV 印刷はどのように機能しますか?
UV フラットベッド プリンターは、UV 硬化型インクをプラスチック表面に直接噴射します。
典型的なプロセスは次のとおりです。
- アートワークを準備します。
- RIPソフトにインポートします。
- CMYK、白、ニスのレイヤーを設定します。
- プラスチック製品を位置決めします。
- 正しい印刷高さを設定してください。
- 素材に直接印刷します。
- 印刷中に UV 光によりインクが硬化します。
- サンプルを検査します。
- 意図した用途の接着力と耐久性をテストします。
UV インクはプラスチックに深く浸透する必要はありません。
代わりに、硬化したインク層はプラスチック表面との十分な相互作用を維持する必要があります。
これは作ります 表面状態と密着性 致命的。
化学と硬化原理については、を参照してください。 UVインクとは何ですか?。
ABSプラスチック
ABS、またはアクリロニトリル ブタジエン スチレンは、以下の分野で一般的です。
- 電子機器の筐体
- デバイスカバー
- 硬いケース
- プロモーション製品
- アプライアンスのコンポーネント
- 成形部品
ABS は、互換性のあるインク システムでの UV 印刷に適したプラスチックの 1 つです。
ただし、表面にはまだ次のものが含まれている可能性があります。
- 離型剤残留物
- グリース
- 指紋
- ペイント
- 保護コーティング
したがって、正しいワークフローは残ります。
クリーニング → サンプル印刷 → 密着テスト
すべての ABS パーツが準備なしで印刷できると想定するのではなく、
PVC
PVC は以下の分野で広く使用されています。
- プラスチックカード
- 看板
- パネル
- タグ
- プロモーションアイテム
- ディスプレイコンポーネント
EraSmart が現在リストしているリスト PVC A3 PRO UV フラットベッド プリンターでサポートされている素材の 1 つです。
PVC は実用的な直接印刷基材になりますが、PVC 自体もさまざまです。
がある:
- 硬質PVC
- 柔軟なPVC
- 透明なPVC
- 着色されたPVC
- コーティングされたPVC
- 修正された配合
可塑剤と表面コーティングは最終結果に影響を与える可能性があります。
必ず実際の製品をテストしてください。
ポリカーボネート/PC
ポリカーボネートは次の用途に使用されます。
- 透明パネル
- 電子部品
- カバー
- 保護製品
- ディスプレイパーツ
- 透明な装飾品
ポリカーボネートは互換性のある UV システムとの良好な接着力を提供するため、汚染を除去し表面の問題を軽減するために、印刷前に適切な方法で洗浄することが推奨されることがよくあります。
透明なポリカーボネートでは、次のような別の設計上の決定も行われます。
透明または不透明フルカラーが必要ですか?
これにより、白インクをどのように使用するかが決まります。
PETとPETG
PET と PETG は以下の場合に一般的です。
- ボトル
- 梱包
- 透明なディスプレイ
- コンテナ
- シート製品
印刷の動作は、正確な素材と表面処理に大きく依存します。
PET の場合、技術的な UV 印刷ガイダンスでは特に次の評価を推奨しています。 高密着性表面処理コロナまたはプラズマ処理を含み、必要に応じてプライマーを考慮します。
すべての PET 製品にコロナ処理が必要というわけではありません。
これは、別の PET サンプルが正常に印刷されたという理由だけで PET を承認すべきではないことを意味します。
TPU
TPU は、以下で一般的に見られる柔軟な熱可塑性プラスチックです。
- 柔軟な電話ケース
- 保護カバー
- ウェアラブルアクセサリー
- ソフトカスタマイズ製品
EraSmart の A3 PRO は現在リストされています TPU サポートされているマテリアルの中には、
ただし、TPU では、接着以外にも次のような製造上の問題が生じます。
柔軟性。
製品を平らに置いた状態では印刷物がうまく接着することがありますが、次のことを繰り返すと接着できなくなります。
- 曲げ
- ねじる
- ストレッチ
- 摩耗
柔軟な TPU 製品の場合は、現実的な動作条件で完成品をテストします。
直接印刷が成功しても、長期的なフレックス性能が自動的に保証されるわけではありません。
ポリプロピレン・PP
PPは特に注意が必要です。
以下の目的で広く使用されています。
- コンテナ
- 梱包
- キャップ
- ボックス
- 家庭用品
- 成形部品
しかし、PP はインクが付着しにくい表面であると一般に考えられています。
UV 印刷の技術文書では、インクを確実に付着させるのが難しい素材の 1 つとしてポリプロピレンが特定されています。
考えられる解決策には次のようなものがあります。
- 互換性のあるプライマー
- コロナ治療
- プラズマ処理
- 別の検証済みの表面修正
しかし、それらはどれも普遍的に機能すると想定すべきではありません。
樹脂のグレード、添加剤、製造プロセスは依然として重要です。
ポリエチレン・PE
PE は次の目的で広く使用されています。
- ボトル
- 映画
- バッグ
- コンテナ
- 梱包
- 成形品
PP と同様に、ポリエチレンは通常、UV による直接接着のリスクが高い基材です。
プリンターの技術資料では、UV インクの接着が難しい可能性のある素材の 1 つとして PE が特定されています。
このため、PE はマーケティング上の想定ではなく、常にテストを通じてアプローチする必要がある素材となっています。
コーティングされたプラスチック
プラスチック製品には次のようなものがあります。
- 塗装された
- 漆塗りの
- コーティングされた
- 治療された
- 別のベースレイヤーで印刷
このような場合、UV インクは実際にはポリマーに直接結合していない可能性があります。
それは、 コーティング。
したがって、実際の基板は次のようになります。
プラスチック+コーティングシステム
コーティングにより、ある製品では印刷が改善される一方で、別の製品では接着の問題が発生する可能性があります。
プラスチック UV 印刷で表面エネルギーが重要な理由
表面エネルギーは、あるプラスチックが簡単に印刷できるのに、別のプラスチックが印刷しにくい理由を説明するのに役立ちます。
UV インク滴が有用な印刷層を形成するには、まず表面を十分に濡らす必要があります。
より受容性の高い表面では、インクは制御された方法で広がります。
扱いにくい低表面エネルギー材料では、インクは次のような可能性があります。
- ビーズ
- 撤回する
- 不均一に濡れる
- 弱い粘着力を示す
- より簡単に剥がせます
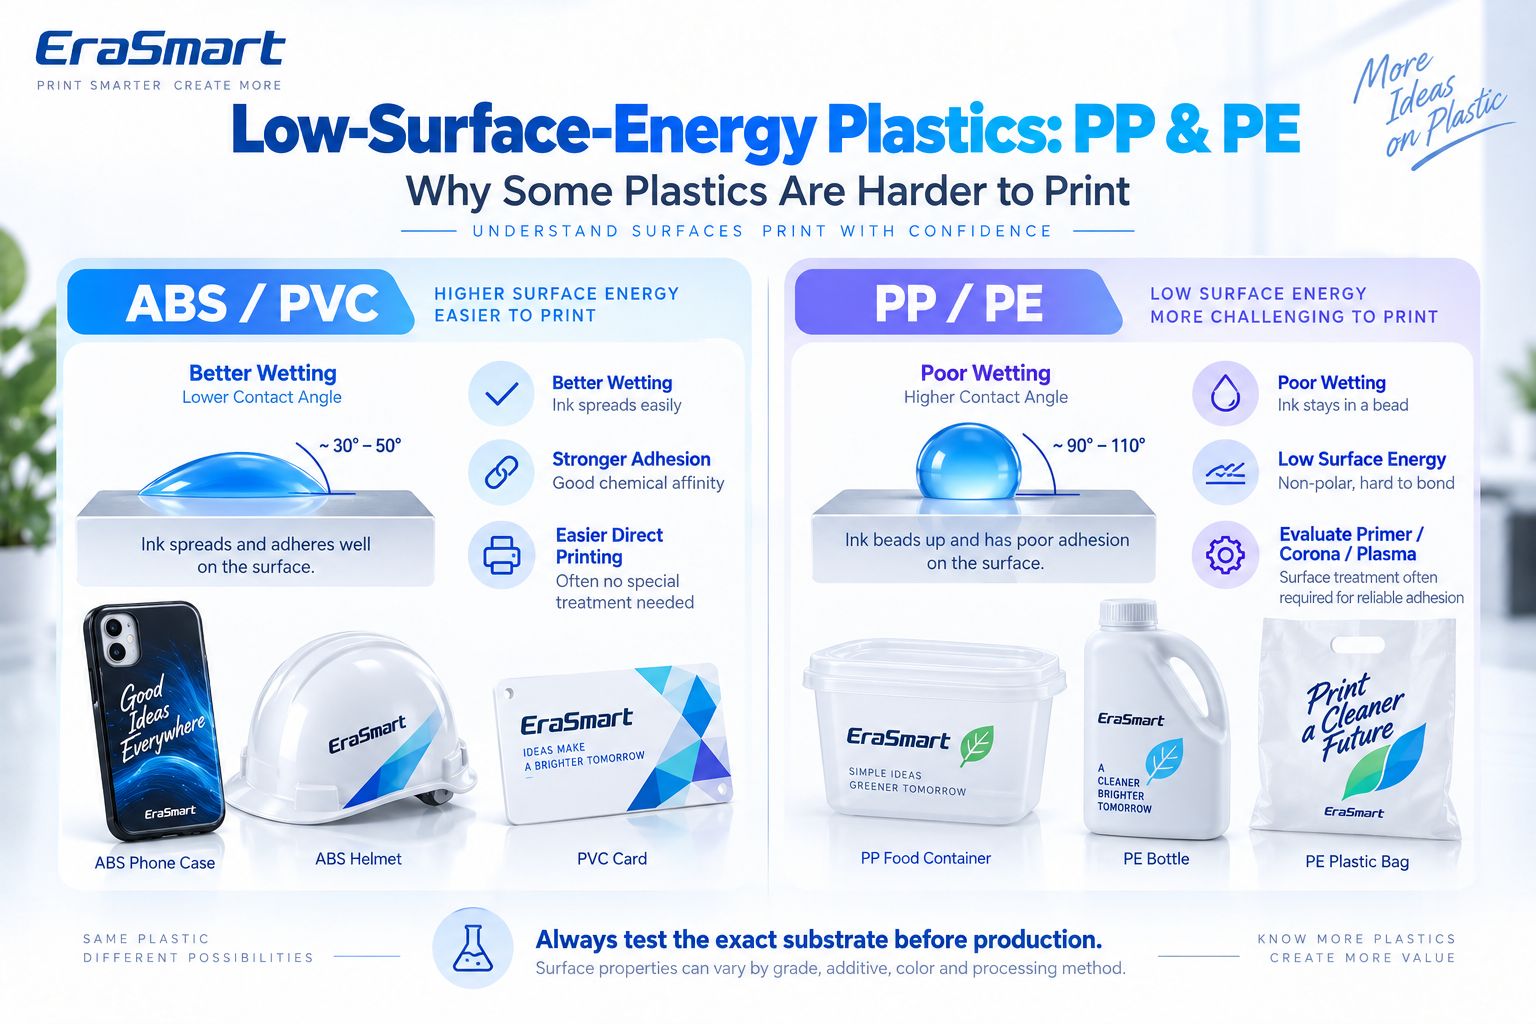
PP と PE は、この種の課題を引き起こす可能性があるプラスチックのよく知られた例です。
生産に関して役立つ教訓は、理論上の表面エネルギー数ではありません。
それは次のとおりです。
インクが濡れず、確実に接着しない場合は、アートワークまたは DPI を変更する前に、素材、前処理、およびインク システムを評価してください。
UVインクでPPやPEが剥がれるのはなぜですか?
UV インクがポリプロピレンやポリエチレンから剥がれやすい場合は、次のような原因が考えられます。
- 低い表面エネルギー
- 離型剤残留物
- シリコーンまたはスリップ添加剤
- 油
- 汚染
- 不適切なプライマー
- 表面処理が不十分
- 互換性のないインクと素材の組み合わせ
よくある間違いは、UV 硬化を増やして、問題は「硬化不足のインク」にあるに違いないと思い込むことです。
硬化と接着は関連していますが、同一ではありません。
インク層は硬化しても、依然として基材への接着力が不十分な場合があります。
粘着力が弱い場合は調査してください。 インクとプラスチックの界面。
UV印刷前のプラスチックの準備方法
アートワークを印刷する前に準備を始める必要があります。
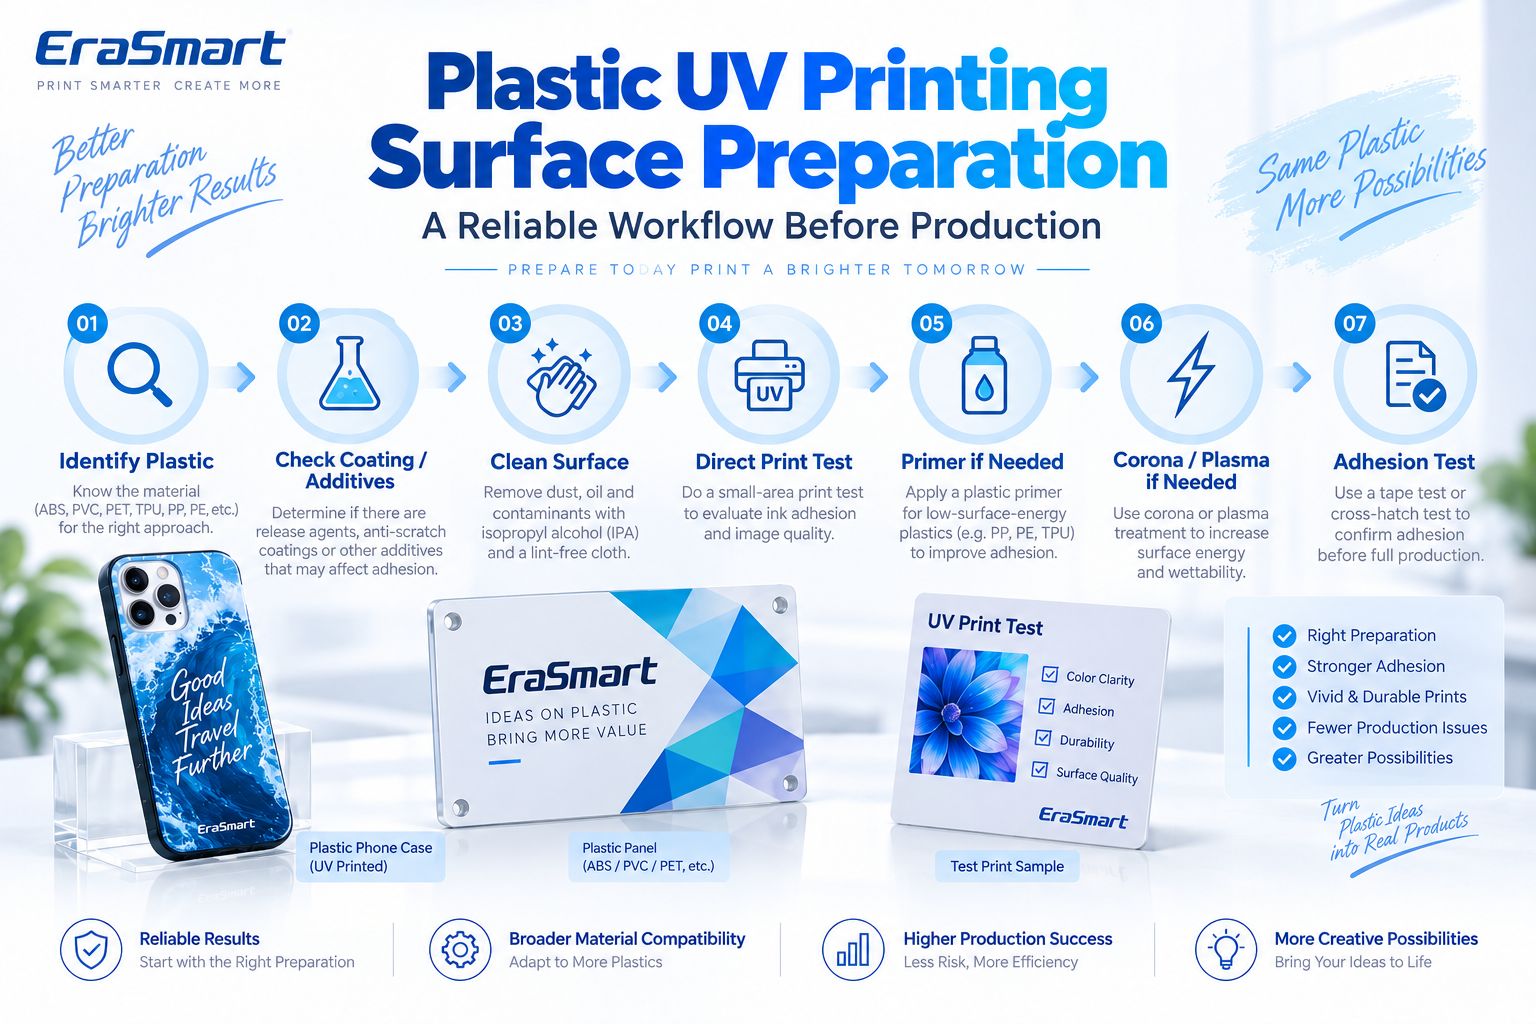
ステップ 1: プラスチックを特定する
次のとおりであるかどうかを判断します。
- ABS
- PVC
- パソコン
- ペット
- PETG
- TPU
- PP
- PE
- 別のポリマー
材質が不明な場合は、ブランクサプライヤーにお問い合わせください。
ステップ 2: コーティングと添加剤を確認する
探す:
- 保護コーティング
- ペイント
- 離型剤残留物
- 帯電防止処理
- シリコーン
- スリップ添加剤
- 表面ラッカー
これらは接着挙動を完全に変える可能性があります。
ステップ 3: 表面をきれいにする
取り除く:
- ほこり
- 油
- 指紋
- 製造残渣
実際のプラスチックに適合した洗浄方法を使用してください。
同じ溶媒がすべてのポリマーに対して安全であると考えないでください。
一部のプラスチックは曇ったり、ひび割れたり、強力な洗浄剤と反応したりする可能性があります。
ステップ 4: 小さな直接テストを印刷する
すべてを前処理する前に、表面がすでに十分な接着力を備えているかどうかをテストします。
これにより、不必要な生産ステップを回避できます。
ステップ 5: 必要に応じてプライマーを評価する
直接印刷で必要な接着力が得られない場合は、互換性のあるプライマーを検討してください。
プライマーは以下に従って選択する必要があります。
- プラスチック
- UVインク
- 意図された耐久性
- サプライヤーの推奨事項
1 つの汎用プラスチック プライマーがすべてのポリマーに効果があると考えないでください。
ステップ 6: コロナまたはプラズマ治療を評価する
特定の難しい基材の場合、表面処理により印刷適性を向上させることができます。
UV 印刷の技術ガイダンスでは、PET フィルムのコロナ/プラズマ処理と一部のプラスチック成形品のプラズマ処理を評価することを特に推奨しています。
これらのプロセスは、大量生産または工業生産に特に関連します。
これらはすべての小規模印刷所に自動的に必要になるわけではありません。
ステップ 7: 製品サンプルを印刷する
最後のものを使用します。
- 空白
- アートワーク
- インク層
- 掃除の手順
- プライマー/トリートメント
- 印刷設定
ステップ 8: 接着力のテスト
サンプルが最終製品の要件を満たした場合にのみ、生産を承認します。
プライマー vs コロナ vs プラズマ: 違いは何ですか?
これらの方法はすべて、印刷の信頼性を向上させることを目的としていますが、まったく同じように機能するわけではありません。
プライマー
素材と UV インクの間に互換性のある中間層を追加します。
次の場合に役立ちます。
- 直接接着では不十分です
- 検証済みのプライマーが存在する
- 生産量が多いため、追加のステップが現実的になります
コロナ治療
表面を改質して濡れ性を向上させます。
多くの場合、次のことに関連します。
- 映画
- ペット
- PP
- PE
- パッケージ基板
プラズマ処理
表面も修正するため、以下の用途に適しています。
- 成形プラスチック
- 硬い部品
- 難しい基材
正しい方法は実稼働環境によって異なります。
電話ケースを製造するカスタム印刷工場の場合、工業用表面処理装置を導入するよりも、互換性のある準備済みブランクを使用する方が実用的である可能性があります。
何千もの成形 PP 部品を印刷するメーカーの場合、計算は異なります。
プラスチックに白インク
プラスチックの色と透明度は、最終的な印刷に大きな影響を与えます。
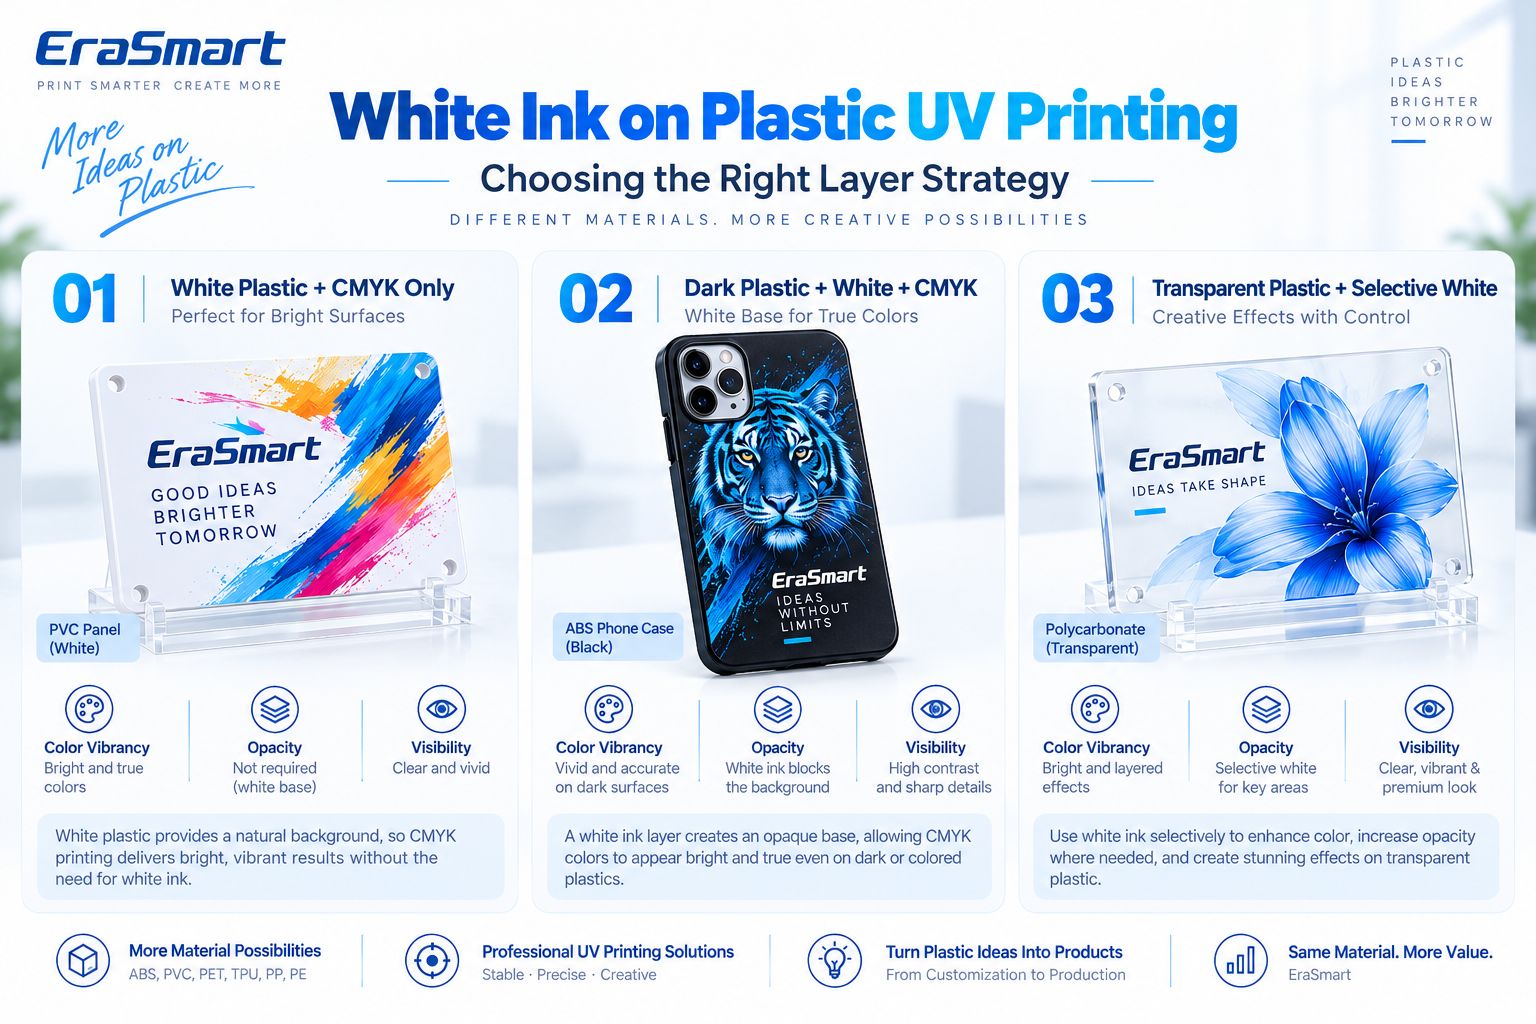
白または軽いプラスチック: CMYK のみ
白いプラスチックはすでにニュートラルな視覚的背景を提供します。
例:
- 白いPVCパネル
- 白いABS筐体
- 白いプラスチックカード
不透明度とデザイン要件が許せば、CMYK のみの印刷で十分な場合があります。
ダークプラスチック: ホワイト + CMYK
の上:
- ブラックABS
- ダークカラーのスマホケース
- 着色されたハウジング
- ダークプラスチックパネル
白い下地は下地の色をブロックするのに役立ちます。
これにより、以下が生成されます。
- 明るいCMYK
- より強いコントラスト
- より予測しやすいブランドカラー
- より鮮明な小さなグラフィックス
透明プラスチック: 選択的白
透明な PC、PETG、またはその他の透明なプラスチックでは、白を戦略的に使用できます。
例えば:
- ロゴの後ろが白
- 透明な装飾領域には白を使用しない
- 写真の後ろが白い
- 選択的不透明度
これは以下を組み合わせることができます:
透明素材 + 鮮やかなプリントグラフィック
1つの製品で。
ホワイト + CMYK + ニス
互換性のある EraSmart システムでは、ワニスは次の用途に使用できます。
- スポットグロス
- 盛り上がった効果
- ロゴのハイライト
- 装飾的なテクスチャー
ワニスは視覚効果レイヤーです。
自動的に汎用の耐摩耗性保護コーティングとして扱わないでください。
プラスチックに UV 印刷する方法を段階的に説明します
材料の互換性が確立されたら、反復可能なワークフローを作成します。
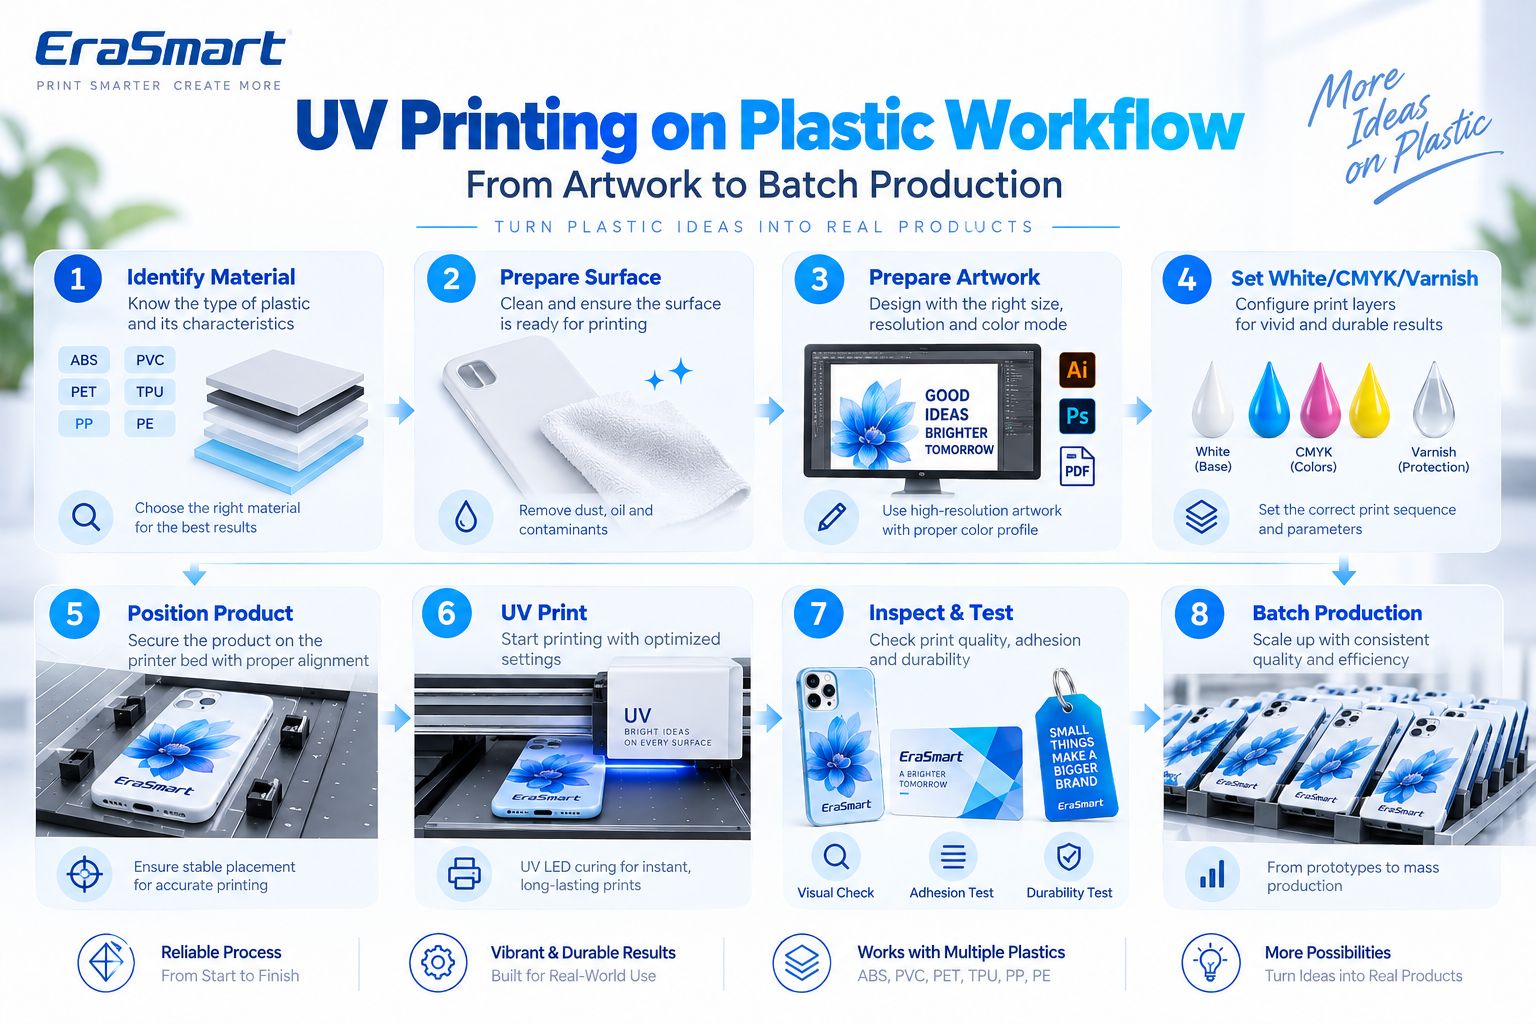
ステップ 1: 素材を特定する
実際のポリマーとサプライヤーを記録します。
ステップ 2: 表面を準備する
必要に応じて洗浄し、検証済みの前処理を適用します。
ステップ 3: アートワークを準備する
チェック:
- 最終寸法
- 画像解像度
- 文章
- ロゴ
- 出血する
- 安全地帯
- パーソナライゼーション
クローズビューのラスター アートワークの場合、最終サイズで約 300 DPI が実用的な開始点です。
ベクター アートワークは次の場合に推奨されます。
- ロゴ
- 文章
- QRコード
- ライングラフィックス
ステップ 4: ホワイト / CMYK / ニスを準備する
選ぶ:
- cmyk
- 白+CMYK
- 選択白 + CMYK
- ホワイト + CMYK + ニス
プラスチックの色と希望の効果に応じて。
ステップ 5: 製品の位置を決める
電話ケースなどのリピート商品の場合は、次を使用します。
- 備品
- 治具
- コーナーストップ
- テンプレート
ステップ 6: 印刷高さを設定する
製品の厚みに応じて適切なクリアランスを設けてください。
ステップ 7: 1 つのサンプルを印刷する
チェック:
- 色
- アライメント
- 白い不透明度
- ワニス
- 接着力
- 製品のフィット感
ステップ 8: アプリケーション固有のテストを実行する
製品に応じて、次のテストを行います。
- 接着力
- フレックス
- 耐傷性
- 取り扱い
- クリーニング
ステップ 9: 実稼働セットアップをロックする
保存:
- RIPプリセット
- 器具の位置
- 材質名
- サプライヤー
- 前処理
- 白インクのセットアップ
ステップ 10: バッチ生産を開始する
生産全体を通して定期的な QC を実行します。
プラスチックへの UV インクの付着性をテストする方法
印刷されたサンプルは、実際の用途に応じてテストする必要があります。
基本的な摩擦チェック
明らかな接着不良の検出に役立ちます。
テープベースの内部チェック
生産サンプルの比較に役立ちます。
顧客が正式に認められたテスト標準を必要とする場合は、工場での単純なテープテストを認証として扱うのではなく、その完全な標準に従ってください。
傷・摩耗評価
次の用途に役立ちます:
- キーホルダー
- ケース
- コントロールパネル
- カード
- プロモーション製品
フレックステスト
以下にとって特に重要です:
- TPU
- 柔軟なケース
- 曲げ可能なコンポーネント
実際の使用状況に合わせて製品を曲げ、インクのひび割れや剥離がないか確認します。
耐クリーニング性
次の用途に役立ちます:
- デバイスのハウジング
- よく扱われるアイテム
- 再利用可能なプラスチック製品
実際の用途を反映した洗浄方法でテストします。
プラスチックへの直接 UV 印刷と UV DTF の比較
EraSmart は両方を提供します UVフラットベッドプリンター そして UV DTFプリンター。
製品形状のさまざまな問題を解決します。
ダイレクト UV フラットベッド印刷
以下に適しています:
- 電話ケース
- プラスチックカード
- ABS ハウジング
- PVCパネル
- フラットタグ
- コントロールパネル
- プラスチック看板
- プロモーション製品
オブジェクトはプリンター ベッド上に直接配置されます。
UV DTF
以下の場合に実用的です。
- ボトル
- 湾曲したコンテナ
- 不定形なプラスチック完成品
- 位置決めが難しい表面
しかし、UV DTF は可能です ない 表面接着の考慮を排除します。
UV DTF 転写は、表面エネルギーの低い PP または PE 製品では依然として接着力が不十分な場合があります。
完成したブランクを必ずテストしてください。
UVプリンターで印刷できるプラスチック製品
プラスチックは、カスタム製品ビジネスの最も幅広いカテゴリーの 1 つです。
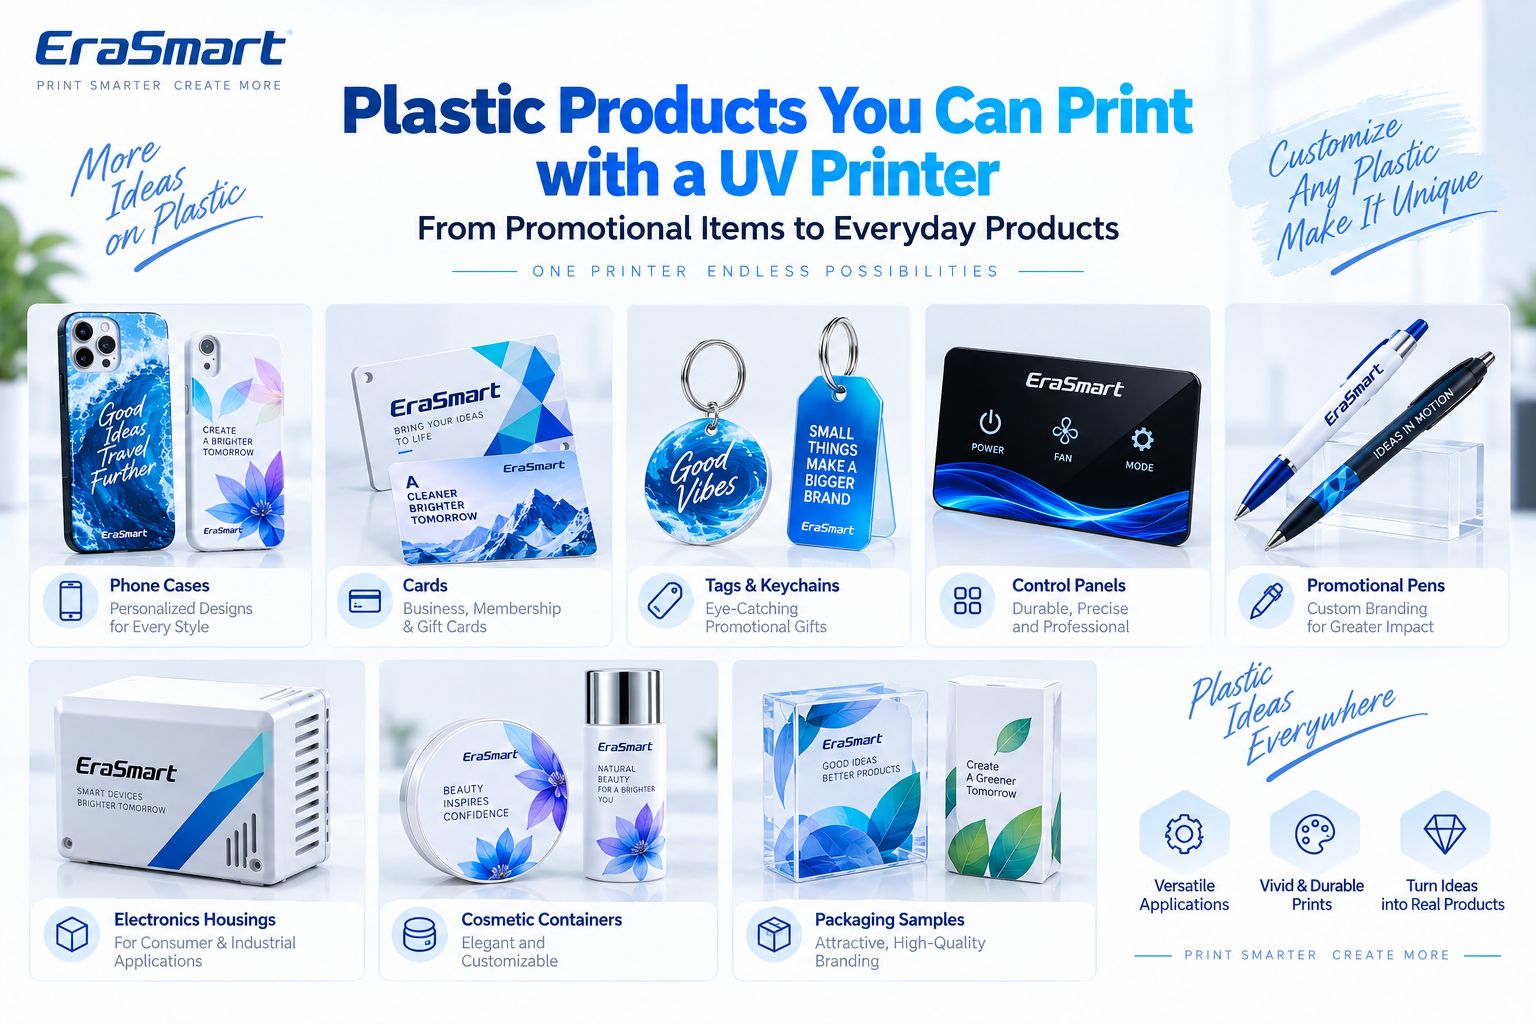
1. 電話ケース
最も一般的な小型フォーマット UV アプリケーションの 1 つ。
考えられるデザインは次のとおりです。
- 写真
- 名前
- イラスト
- ブランドグラフィックス
- パーソナライズされたアートワーク
複数ケースを印刷する場合は治具を使用してください。
2. プラスチックカード
アプリケーションには次のものが含まれます。
- 会員カード
- ギフトカード
- プロモーションカード
- 識別スタイルの製品
正確な PVC またはプラスチック カードの構造をテストする必要があります。
3. タグとキーチェーン
次の用途に役立ちます:
- プロモーションギフト
- イベントグッズ
- お土産
- パーソナライズされた製品
4. 電子ハウジング
考えられる製品は次のとおりです。
- 小型デバイスカバー
- リモートハウジング
- 機器パネル
- 制御コンポーネント
ハウジングに表面コーティングや離型剤の残留物がないか確認してください。
5. コントロールパネル
UV 印刷により次のことが追加されます。
- アイコン
- 取扱説明書
- ブランディング
- インターフェイスグラフィックス
パネルが規制された工業製品の一部である場合、最終アセンブリは該当する要件を満たさなければなりません。装飾 UV 印刷だけでは準拠を確立できません。
6. 販促品
例としては次のものが挙げられます。
- ペン
- ケース
- 小さなアクセサリー
- 景品
- ブランドパーツ
7. 化粧品容器
特定の互換性のあるコンテナーは次のようにカスタマイズできます。
- ロゴ
- グラフィックス
- 製品のブランディング
湾曲したコンテナは、UV DTF または適切な回転ワークフローにより適している場合があります。
8. 包装サンプル
UV 印刷は次のような用途に役立ちます。
- プロトタイプ
- 短期間のサンプル
- マーケティングのモックアップ
- 製品発売時のパッケージング
9. プラスチックパネルと標識
一般的な材料には互換性のあるものがあります。
- PVC
- ポリカーボネート
- コーティングされたプラスチックパネル
どの EraSmart UV プリンターがプラスチックに適していますか?
中小型の平らなプラスチック製品の場合、 EraSmart デジタル インクジェット A3 UV プリンター — デュアル XP600 は現実的なオプションの 1 つです。
現在の仕様には次のものが含まれます。
| 仕様 | EraSmart A3 PRO |
|---|---|
| プリントヘッド | デュアルXP600 |
| 印刷領域 | 350×450mm |
| 印刷の高さ | 0–130mm |
| 解決 | 最大1440dpi |
| インク構成 | CMYK + WW + VVVVVV |
| 白インク循環 | はい |
| 自動クリーニング | はい |
| 吸引プラットフォーム | はい |
| 身長測定 | 赤外線 |
| RIP | Riin / PrivateRip |
EraSmart が現在リストしているリスト PVC、TPU、電話ケース サポートされている材料とアプリケーションの中には、製品ページには、一部のプラスチックおよび低表面エネルギー材料は、コーティングされたブランクまたはプライマーを使用するとより優れた性能を発揮する可能性があることも明示的に記載されています。
これにより、次のような製品の評価に適しています。
- 電話ケース
- PVCカード
- タグ
- プラスチックパネル
- 小型ハウジング
- プロモーション製品
- その他の平らなプラスチック製の手工芸品
重要な点は、プリンターが印刷プラットフォームを提供するということです。
材料の適合性は、実際のプラスチックで検証する必要があります。
プラスチック製造に治具が重要な理由
プラスチック製品は多くの場合、再現可能な寸法に合わせて製造されます。
そのため、ジグの優れた候補になります。
顧客が 100 個の電話ケースを注文したとします。
各ケースを手動で配置する代わりに、次のようにします。
- 固定治具を作成します。
- いくつかのケースを繰り返し可能な位置に配置します。
- X/Y 座標をロックします。
- RIP レイアウトを保存します。
- 承認済みのサンプルを印刷します。
- プロセスを繰り返します。
これにより次のことが改善されます。
- 登録
- 生産速度
- 一貫性
- パーソナライゼーションの効率性
プラスチックへの UV 印刷時の一般的な問題
インクが剥がれやすい
チェック:
- ポリマータイプ
- 油
- 離型剤残留物
- 低い表面エネルギー
- コーティング
- プライマー
- 表面処理
問題が DPI であるとは考えないでください。
表面のインクの玉
これは濡れが不十分であることを示している可能性があります。
考慮する:
- 汚染
- 低い表面エネルギー
- 不適切な下地
- 表面処理
濃い色のプラスチックでは色が弱く見える
適切な白いアンダーベースを使用してください。
透明なプラスチックが色あせて見える
考慮する:
- 白+CMYK
- 選択的な白
- バッキング層
希望の外観に応じて。
曲げるとTPUプリントがひび割れる
問題は、初期の接着力ではなく、インク膜の柔軟性にある可能性があります。
実際の曲げ条件をテストします。
白インクがムラになって見える
チェック:
- 循環
- ノズルの状態
- RIPホワイト設定
- プリンターのメンテナンス
製品の位置の変更
各製品を目視で配置するのではなく、固定具を使用します。
洗浄中に表面が損傷した場合
洗浄方法がそのプラスチックに対して強すぎる可能性があります。
製造前に必ず化学的適合性を確認してください。
安全性と用途の制限
プラスチック UV 印刷にも、用途に応じた判断が必要です。
食品との接触
標準の装飾用 UV インクが食品と直接接触する表面に適しているとは考えないでください。
食品の包装または容器の場合、印刷は最終製品の検証済みの設計およびコンプライアンス要件の範囲内に留める必要があります。
子供向け製品
子供向けの製品には、特定の化学物質および安全性要件が適用される場合があります。
印刷の互換性は、製品の準拠性を確立するものではありません。
医療製品
一般的な UV 印刷を医療機器の接触面に自動的に適したものとして扱わないでください。
フレキシブルな製品
TPU またはその他の柔軟なポリマーへの印刷に成功したからといって、自動的に無制限の伸縮耐性が得られるわけではありません。
屋外での使用
屋外での耐久性は以下によって決まります。
- 樹脂
- コーティング
- UVインク
- 接着力
- 環境暴露
- 摩耗
屋外での寿命を主張する前に、完成品をテストしてください。
プラスチック製品用の UV プリンターの選び方
プリンターを購入する前に、実際の製品構成を確認してください。
どのようなプラスチックを印刷していますか?
ABS、PVC、PP では、非常に異なるワークフローが必要となる場合があります。
製品は平らですか?
フラット製品は UV フラットベッド印刷に自然に適合します。
暗いですか、それとも透明ですか?
これにより、白インクの要件が決まります。
柔軟ですか?
「はい」の場合は、フレックスのパフォーマンスをテストします。
表面エネルギーが低いのでしょうか?
PP と PE には特に注意が必要です。
曲がっていますか?
UV DTF または適切なロータリー ワークフローを検討してください。
同じ製品を繰り返し印刷しますか?
「はい」の場合、次のことを計画します。
- 治具
- バッチレイアウト
- 保存されたプリセット
- 資料記録
- 繰り返し可能な前処理
最終的な答え: UV 印刷はプラスチックに適していますか?
はい、しかし プラスチックは、1 つの普遍的な基材ではなく、異なる材料のグループとして扱われなければなりません。
ABS、PVC、および一部のポリカーボネート製品は、多くの場合、作業可能な表面を提供します。
PET と TPU については詳細な評価が必要です。
PP および PE は一般に、UV による直接接着のリスクが高い素材であり、追加の前処理や専用の印刷可能ブランクが必要になる場合があります。
信頼できるワークフローは次のとおりです。
識別 → 洗浄 → 直接テスト → 必要に応じて前処理 → サンプルの印刷 → 接着テスト → 実際の使用テスト → 標準化 → 生産
使用:
- CMYKのみ 適切な白/軽いプラスチックに
- 白+CMYK 濃い色のプラスチックの上に
- 選択白 + CMYK 透明なプラスチックに
- ワニス 選択されたプレミアム視覚効果用
- UVフラットベッド 適切な平らな製品用
- UV DTF 特定の湾曲した製品や位置決めが難しい製品の場合
フラットプラスチックのカスタマイズについては、 EraSmart UV プリンター 範囲。
湾曲したペットボトルや容器、不定形な製品については、 EraSmart UV DTF プリンター ワークフロー。
よくある質問
UV プリンターはプラスチックに直接印刷できますか?
はい。多くのプラスチックは直接 UV 印刷できますが、適合性と接着性は正確なポリマー、表面処理、およびインク システムに依存します。
UV 印刷が最も簡単なプラスチックは何ですか?
ABS、PVC、およびポリカーボネートは一般に、互換性のある UV 印刷システムで使用できますが、すべての完成品をテストする必要があります。
ポリプロピレンにUV印刷できますか?
潜在的には、PP はより困難な低表面エネルギー基材であり、検証済みのプライマーまたは表面処理が必要になる場合があります。
ポリエチレンにもUV印刷できますか?
可能性がありますが、PE は接着が難しい基材でもあるため、製造前に慎重にテストする必要があります。
PETにUV印刷できますか?
はい、PET の表面によって異なります。一部の PET 製品は、コロナ/プラズマまたはその他の高接着性表面処理の恩恵を受けています。
EraSmart UV プリンタは PVC を印刷できますか?
はい。 PVC は、EraSmart A3 PRO でサポートされる素材として明示的にリストされています。
EraSmart UV プリンタは TPU を印刷できますか?
はい、TPU もサポートされている材料の中にリストされていますが、柔軟なアプリケーションは現実的な曲げ条件でテストする必要があります。
プラスチックのUV印刷にプライマーは必要ですか?
いつもではありません。プライマーは、プラスチック、表面エネルギー、コーティング、UV インク、および必要な接着力によって異なります。
UVインクでプラスチックが剥がれるのはなぜですか?
考えられる原因としては、汚染、離型剤残留物、低表面エネルギー、不適合なコーティング、不適切な前処理、または不適合なインクと基材の組み合わせなどが挙げられます。
プラスチックに白インクは必要ですか?
白インクは、濃い色の透明なプラスチックに特に役立ちます。白いプラスチックの場合は、完全に白いアンダーベースを必要としない場合があります。
スマホケースにUVプリントはできますか?
はい。電話ケースは一般的なフラットベッド UV アプリケーションですが、正確なケースの素材とコーティングをテストする必要があります。
ペットボトルにもUV印刷できますか?
湾曲したボトルの場合は、標準のフラットベッド ダイレクト プリントよりも UV DTF または適切な回転ワークフローの方が実用的である可能性があります。
どの EraSmart UV プリンターがプラスチック製品に適していますか?
の EraSmart A3 PRO デュアル XP600 フラットなパーソナライズされた製品向けに、350 × 450 mm の作業領域、0 ~ 130 mm の印刷高さ、CMYK + 白 + ニス構成を提供します。
信頼性の高いプラスチック印刷ワークフローを構築する
プラスチック製品用の UV プリンターを評価している場合は、EraSmart に次のように伝えてください。
- プラスチックタイプ
- 製品寸法
- 硬いか柔軟か
- 濃い / 白い / 透明
- コーティングされたかコーティングされていない
- 平らまたは湾曲した
- 予想される月間ボリューム
- 白インクが必要かどうか
- ワニスが必要かどうか
私たちのチームは、適切な評価をお手伝いします。 EraSmart UV プリンター または UV DTFプリンター 実際のプラスチック製品のワークフロー。
あなたも好きかもしれません
著作権2020©Erasmart。 | サイトマップ