Fabricant d'imprimantes à jet d'encre à plat de petite taille
Imprimante UV UV Erasmart pour l'impression en plastique
L'impression UV permet d'imprimer des graphiques en couleur, des effets d'encre blanche et de vernis décoratif directement sur de nombreux produits en plastique.
Les applications typiques incluent :
- caisses téléphoniques
- cartes en plastique
- boîtiers électroniques
- porte-clés
- balises
- panneaux de commande
- produits promotionnels
- panneaux en plastique
- échantillons d'emballage
- contenants cosmétiques
- panneaux personnalisés
Mais il y a une règle importante que tout acheteur et opérateur d’imprimante UV doit comprendre :
Le plastique n’est pas un seul matériau.
L'ABS, le PVC, le polycarbonate, le PET, le TPU, le polypropylène et le polyéthylène peuvent se comporter très différemment avec la même encre UV.
Un design qui adhère bien à une coque de téléphone en ABS peut avoir de mauvais résultats sur un conteneur en polypropylène. Une carte en PVC peut s'imprimer facilement, tandis qu'une bouteille en polyéthylène fabriquée avec une formulation de résine différente peut nécessiter un traitement de surface supplémentaire.
Le guide actuel des matériaux pour imprimantes UV d'EraSmart classe donc l'adéquation du plastique comme "varie selon le type" et recommande de tester le produit en plastique exact avant la production.
Le flux de production le plus fiable est :
Identifier le plastique → inspecter la surface → nettoyer → tester l'impression directe → évaluer le prétraitement si nécessaire → imprimer un échantillon → tester l'adhérence → normaliser → commencer la production
Réponse rapide : une imprimante UV peut-elle imprimer sur du plastique ?
Oui, mais tous les plastiques ne sont pas aussi faciles à imprimer.
Certains plastiques offrent généralement des surfaces plus faciles à travailler pour l'encre UV, tandis que d'autres sont plus difficiles et peuvent nécessiter des apprêts, des revêtements, un traitement corona, un traitement plasma ou une autre méthode de préparation de surface validée.
| Plastique | Situation d'impression typique | Considération principale |
|---|---|---|
| ABS | Souvent réalisable | Propreté des surfaces |
| PVC | Souvent réalisable | Formulation et enrobage |
| Polycarbonate/PC | Souvent réalisable | Nettoyage et traitement de surface |
| PET/PETG | Varie | Traitement de surface |
| TPU | En fonction de l'application | Adhérence + flexibilité |
| PP | Plus difficile | Faible énergie de surface |
| PE | Plus difficile | Faible énergie de surface |
| Plastique enduit | Cela dépend du revêtement | Adhérence encre-revêtement |
Les conseils techniques sur le jet d'encre montrent également pourquoi une seule affirmation de « compatibilité plastique » est trompeuse : le PET, l'ABS, le PVC et le polycarbonate peuvent présenter une bonne adhérence dans certains systèmes d'encre UV, tandis que le PP et le PE sont souvent spécifiquement identifiés comme des substrats plus difficiles.
Alors au lieu de demander :
Une imprimante UV peut-elle imprimer du plastique ?
Demander:
De quel plastique exact ce produit est-il fabriqué, que trouve-t-il sur sa surface et cette ébauche exacte a-t-elle été testée ?
Le plastique n’est pas un seul matériau
C’est la différence la plus importante entre l’impression UV plastique et de nombreuses autres catégories de substrats.
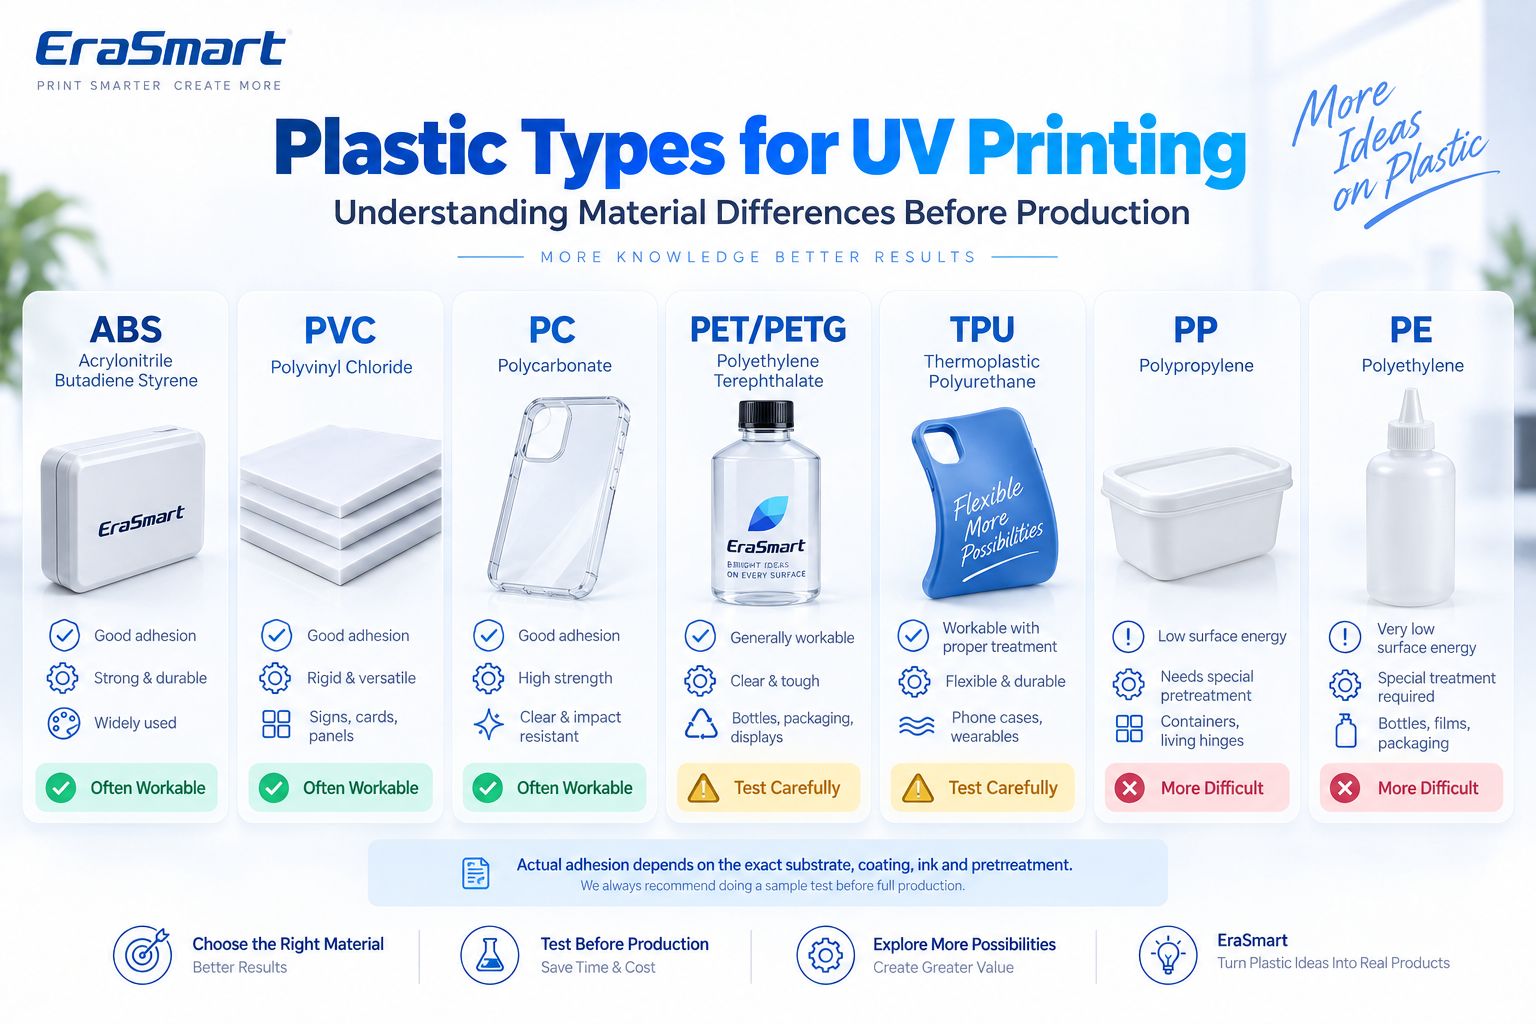
Le terme « plastique » recouvre une large famille de polymères.
Différents plastiques peuvent varier en :
- énergie de surface
- rigidité
- flexibilité
- composition chimique
- additifs
- agents de démoulage
- revêtements
- transparence
- sensibilité à la chaleur
- résistance aux rayures
Même deux produits étiquetés « ABS » peuvent ne pas se comporter de manière identique si l'un d'entre eux contient un revêtement, une peinture, une couche antistatique ou un résidu de démoulage.
C'est pourquoi l'approbation de la production doit toujours être basée sur blanc réel, pas seulement le nom du polymère.
Comment fonctionne l’impression UV sur plastique ?
Une imprimante UV à plat projette de l’encre durcissable aux UV directement sur la surface en plastique.
Un processus typique est :
- Préparez l’œuvre d’art.
- Importez-le dans le logiciel RIP.
- Configurez les calques CMJN, blanc et vernis.
- Positionnez le produit en plastique.
- Réglez la hauteur d'impression correcte.
- Imprimez directement sur le support.
- La lumière UV durcit l'encre pendant l'impression.
- Inspectez l’échantillon.
- Testez l’adhérence et la durabilité pour l’application prévue.
L’encre UV n’a pas besoin de pénétrer profondément dans le plastique.
Au lieu de cela, la couche d'encre durcie doit maintenir une interaction suffisante avec la surface en plastique.
Cela fait état de surface et adhérence critique.
Pour la chimie et le principe de durcissement, voir Qu’est-ce que l’encre UV ?.
Plastique ABS
L'ABS, ou acrylonitrile butadiène styrène, est courant dans :
- boîtiers électroniques
- couvre-appareils
- étuis rigides
- produits promotionnels
- composants de l'appareil
- pièces moulées
L'ABS est souvent l'un des plastiques les plus faciles à travailler pour l'impression UV avec des systèmes d'encre compatibles.
Cependant, la surface peut encore contenir :
- résidu de démoulage
- graisse
- empreintes digitales
- peinture
- revêtements de protection
Le flux de travail correct reste donc :
nettoyer → échantillon d'impression → test d'adhérence
plutôt que de supposer que chaque pièce ABS peut être imprimée sans préparation.
PVC
Le PVC est largement utilisé dans :
- cartes en plastique
- signalisation
- panneaux
- balises
- articles promotionnels
- composants d'affichage
EraSmart répertorie actuellement PVC parmi les matériaux pris en charge pour son imprimante à plat UV A3 PRO.
Le PVC peut être un substrat pratique pour l’impression directe, mais le PVC lui-même varie également.
Il y a:
- PVC rigide
- PVC souple
- PVC transparent
- PVC coloré
- PVC enduit
- formulations modifiées
Les plastifiants et les revêtements de surface peuvent affecter le résultat final.
Testez toujours le produit réel.
Polycarbonate/PC
Le polycarbonate est utilisé pour :
- panneaux transparents
- composants électroniques
- couvre
- produits de protection
- afficher les pièces
- pièces décoratives claires
Le polycarbonate peut fournir une bonne adhérence avec les systèmes UV compatibles, et un nettoyage avec une méthode appropriée est souvent recommandé avant l'impression pour éliminer la contamination et réduire les problèmes de surface.
Le polycarbonate transparent crée également une autre décision de conception :
Voulez-vous de la transparence ou de la couleur opaque ?
Cela détermine la manière dont l’encre blanche doit être utilisée.
PET et PETG
Le PET et le PETG sont courants dans :
- bouteilles
- conditionnement
- écrans transparents
- conteneurs
- produits en feuilles
Leur comportement à l'impression dépend fortement du matériau exact et du traitement de surface.
Pour le PET, les directives techniques d'impression UV recommandent spécifiquement d'évaluer traitement de surface à haute adhérence, y compris le traitement corona ou plasma, avec une amorce envisagée si nécessaire.
Cela ne signifie pas que tous les produits PET nécessitent un traitement corona.
Cela signifie que le PET ne doit pas être approuvé simplement parce qu’un autre échantillon de PET a été imprimé avec succès.
TPU
Le TPU est un thermoplastique flexible que l'on trouve couramment dans :
- coques de téléphone flexibles
- housses de protection
- accessoires portables
- produits personnalisés doux
L'A3 PRO d'EraSmart répertorie actuellement TPU parmi ses matériaux pris en charge.
Cependant, le TPU introduit une deuxième question de production au-delà de l’adhésion :
flexibilité.
Une impression peut adhérer avec succès alors que le produit repose à plat, mais échouer après plusieurs opérations :
- flexion
- torsion
- étirage
- abrasion
Pour les produits en TPU flexible, testez le produit fini dans des conditions de mouvement réalistes.
Le succès de l’impression directe ne garantit pas automatiquement des performances flexibles à long terme.
Polypropylène / PP
Le PP mérite une attention particulière.
Il est largement utilisé pour :
- conteneurs
- conditionnement
- casquettes
- boîtes
- produits ménagers
- composants moulés
Mais le PP est généralement considéré comme une surface plus difficile à adhérer à l’encre.
La documentation technique sur l'impression UV identifie le polypropylène comme l'un des matériaux sur lesquels l'encre peut être difficile à adhérer de manière fiable.
Les solutions possibles peuvent inclure :
- apprêt compatible
- traitement corona
- traitement au plasma
- une autre modification de surface validée
Mais aucune de ces solutions ne devrait être supposée fonctionner universellement.
La qualité de la résine, les additifs et le processus de fabrication comptent toujours.
Polyéthylène / PE
Le PE est largement utilisé pour :
- bouteilles
- films
- Sacs
- conteneurs
- conditionnement
- produits moulés
Comme le PP, le polyéthylène est généralement un substrat à plus haut risque en matière d’adhésion directe aux UV.
La documentation technique de l'imprimante identifie également le PE parmi les matériaux qui peuvent être difficiles à adhérer à l'encre UV.
Cela fait du PE un matériau qui doit toujours être abordé par le biais de tests plutôt que d'hypothèses marketing.
Plastique enduit
Certains produits en plastique sont :
- peint
- laqué
- recouvert
- traité
- imprimé avec une autre couche de base
Dans ces cas, l’encre UV peut ne pas adhérer directement au polymère.
C'est un lien avec le revêtement.
Le véritable substrat devient donc :
plastique + système de revêtement
Un revêtement peut améliorer l’impression sur un produit et créer des problèmes d’adhésion sur un autre.
Pourquoi l'énergie de surface est importante dans l'impression UV sur plastique
L’énergie de surface aide à expliquer pourquoi un plastique s’imprime facilement alors qu’un autre ne le fait pas.
Pour qu’une gouttelette d’encre UV forme une couche imprimée utile, elle doit d’abord mouiller suffisamment la surface.
Sur une surface plus réceptive, l’encre se diffuse de manière contrôlée.
Sur un matériau difficile à faible énergie de surface, l'encre peut :
- perler
- rétracter
- mouillé inégalement
- montrent une faible adhérence
- peler plus facilement
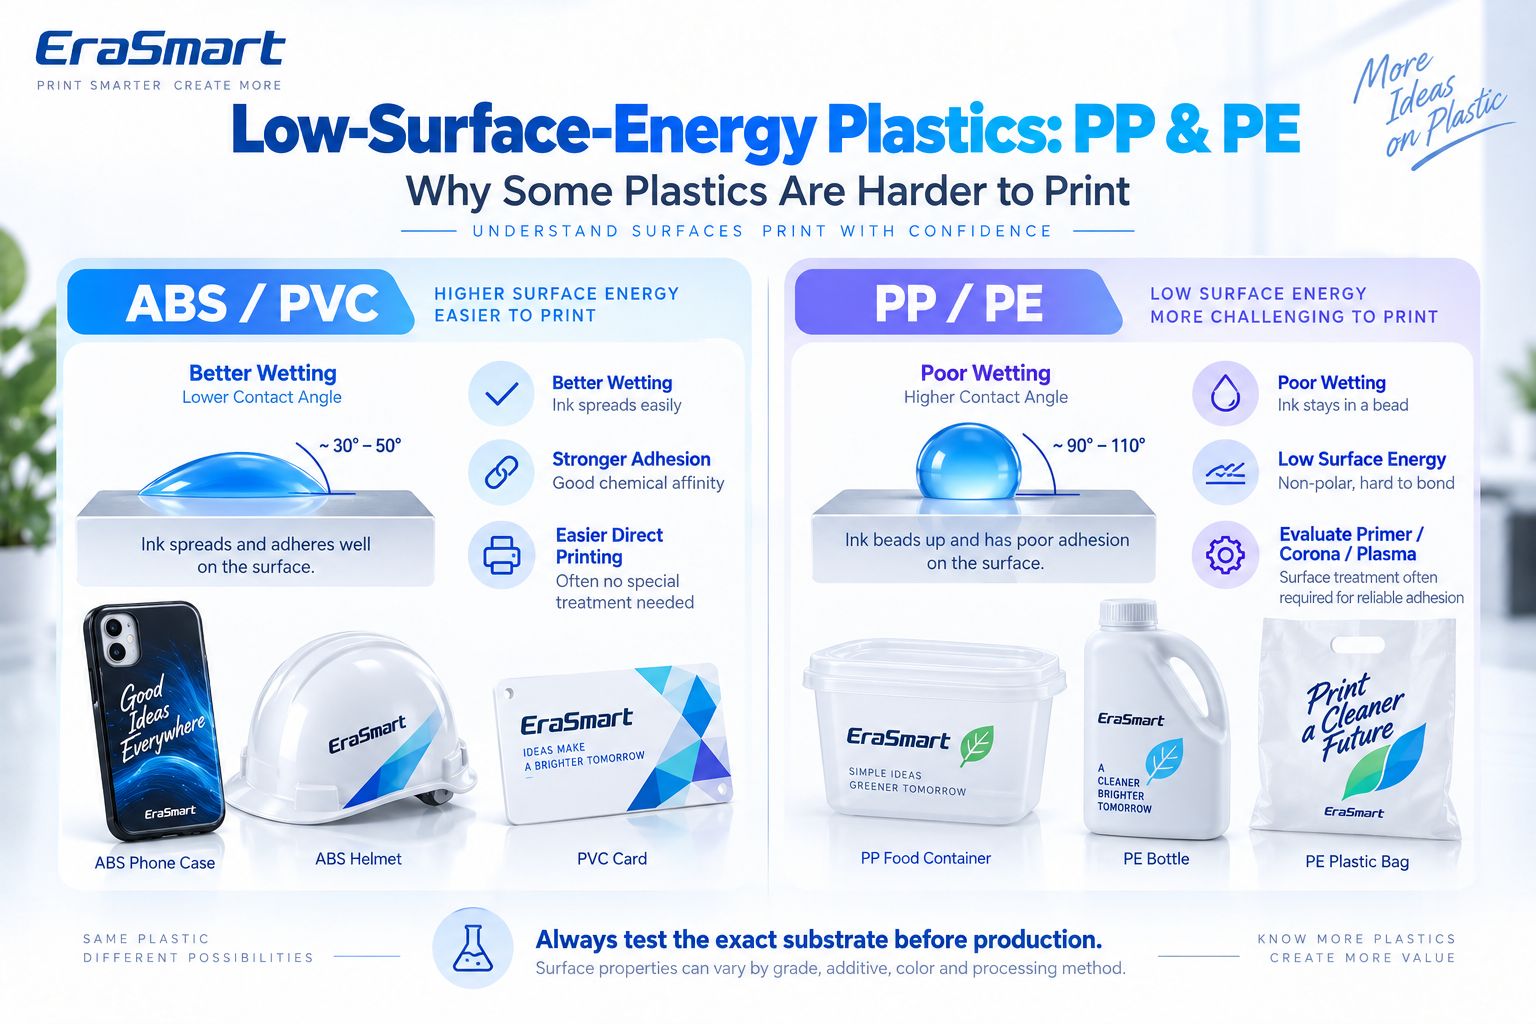
Le PP et le PE sont des exemples bien connus de plastiques pouvant présenter ce type de défi.
Pour la production, la leçon utile n’est pas un nombre théorique d’énergie de surface.
C'est:
Si l'encre ne mouille pas et n'adhère pas de manière fiable, évaluez le substrat, le prétraitement et le système d'encre avant de modifier l'illustration ou le DPI.
Pourquoi l'encre UV se décolle-t-elle du PP ou du PE ?
Si l'encre UV se décolle facilement du polypropylène ou du polyéthylène, les causes possibles sont les suivantes :
- faible énergie de surface
- résidu de démoulage
- additifs de silicone ou de glissement
- huile
- contamination
- apprêt inadapté
- traitement de surface insuffisant
- combinaison encre/substrat incompatible
Une erreur courante consiste à augmenter le durcissement aux UV et à supposer que le problème doit être dû à une « encre sous-durcie ».
Le durcissement et l'adhésion sont liés mais pas identiques.
Une couche d'encre peut être durcie tout en ayant une mauvaise adhérence au substrat.
Si l'adhérence est faible, examinez le interface encre-plastique.
Comment préparer le plastique avant l'impression UV
La préparation doit commencer avant l’impression de l’illustration.
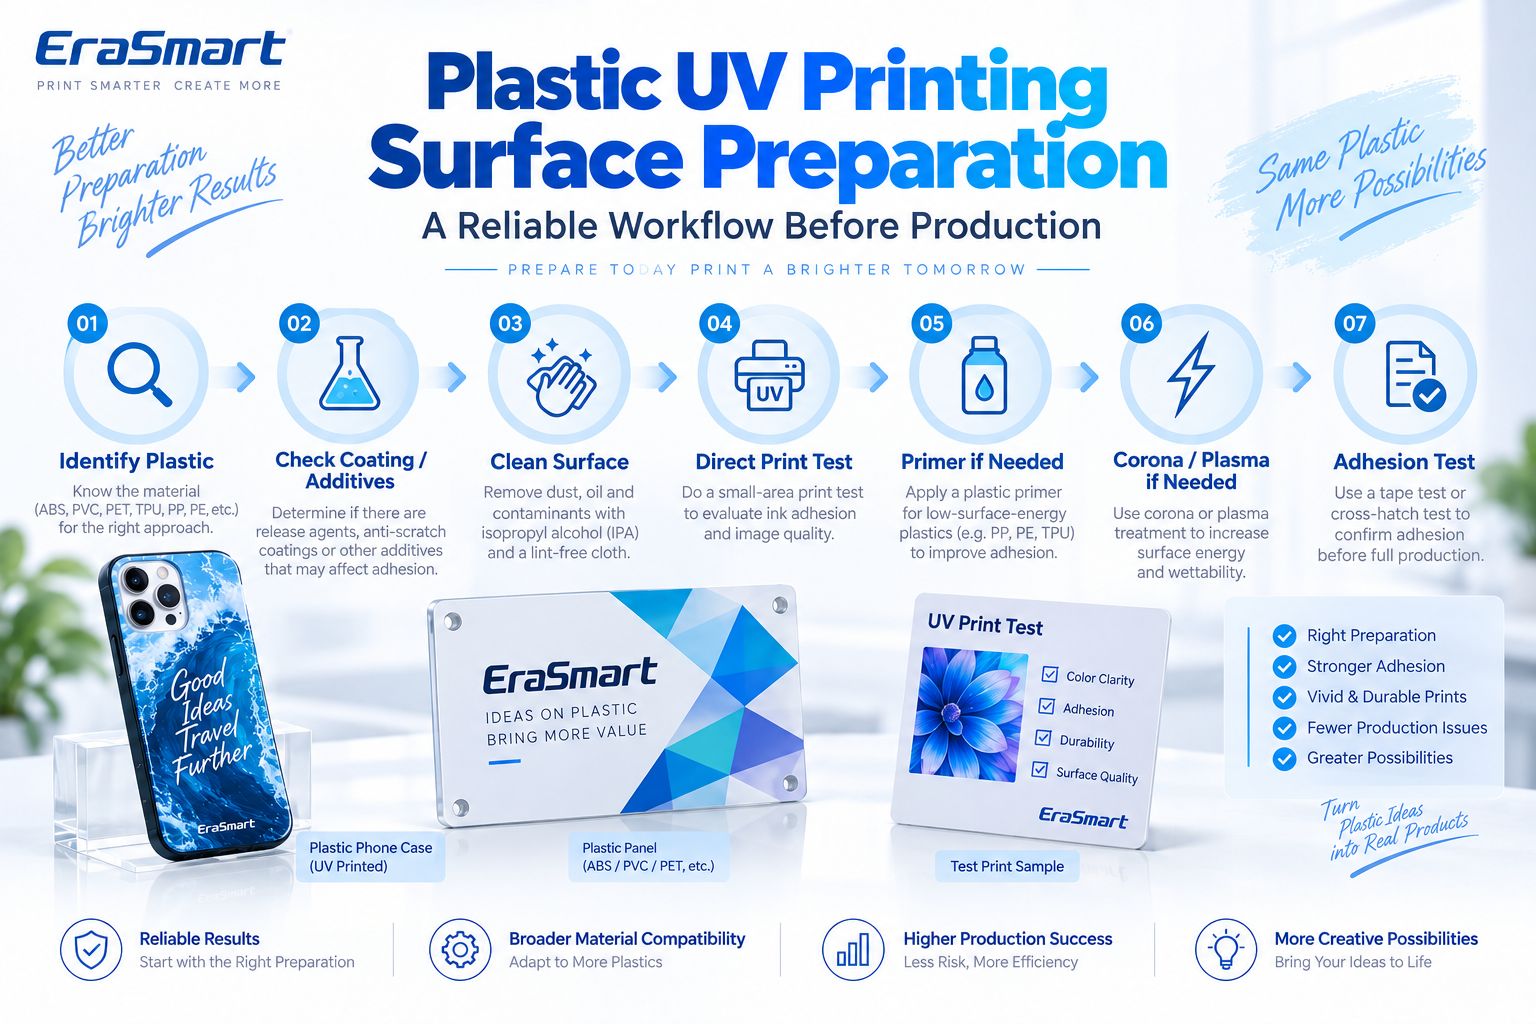
Étape 1 : Identifiez le plastique
Déterminez s’il s’agit :
- ABS
- PVC
- PC
- ANIMAL DE COMPAGNIE
- PETG
- TPU
- PP
- PE
- un autre polymère
Si le matériau est inconnu, demandez au fournisseur de pièces vierges.
Étape 2 : Vérifiez les revêtements et les additifs
Rechercher:
- revêtement protecteur
- peinture
- résidu de démoulage
- traitement antistatique
- silicone
- additifs de glissement
- laque de surface
Ceux-ci peuvent complètement modifier le comportement d’adhésion.
Étape 3 : Nettoyer la surface
Retirer:
- poussière
- huile
- empreintes digitales
- résidu de fabrication
Utilisez une méthode de nettoyage compatible avec le plastique lui-même.
Ne présumez pas que le même solvant est sans danger pour chaque polymère.
Certains plastiques peuvent se voiler, se fissurer ou réagir avec des nettoyants agressifs.
Étape 4 : imprimer un petit test direct
Avant de tout prétraiter, vérifiez si la surface offre déjà une adhérence adéquate.
Cela permet d’éviter des étapes de production inutiles.
Étape 5 : Évaluer l’amorce si nécessaire
Si l’impression directe n’atteint pas l’adhérence requise, envisagez un apprêt compatible.
L'apprêt doit être sélectionné en fonction de :
- Plastique
- Encre UV
- durabilité prévue
- recommandations des fournisseurs
Ne présumez pas qu’un apprêt plastique universel fonctionne sur chaque polymère.
Étape 6 : Évaluer le traitement Corona ou Plasma
Pour certains supports difficiles, un traitement de surface peut améliorer l'imprimabilité.
Les directives techniques d'impression UV recommandent spécifiquement d'évaluer le traitement corona/plasma pour les films PET et le traitement plasma pour certains produits en plastique moulés.
Ces processus sont particulièrement pertinents dans la production industrielle ou à plus grand volume.
Ils ne sont pas automatiquement nécessaires pour toutes les petites imprimeries.
Étape 7 : Imprimer un échantillon de production
Utilisez la finale :
- vide
- œuvres d'art
- couches d'encre
- procédure de nettoyage
- apprêt/traitement
- paramètres d'impression
Étape 8 : tester l'adhérence
N'approuvez la production qu'une fois que l'échantillon répond aux exigences du produit final.
Primer vs Corona vs Plasma : quelle est la différence ?
Ces méthodes tentent toutes d’améliorer la fiabilité de l’impression, mais elles ne fonctionnent pas exactement de la même manière.
Apprêt
Ajoute une couche intermédiaire compatible entre le substrat et l'encre UV.
Utile lorsque :
- l'adhésion directe est insuffisante
- une amorce validée existe
- le volume de production rend l’étape supplémentaire pratique
Traitement Corona
Modifie la surface pour améliorer la mouillabilité.
Souvent associé à :
- films
- ANIMAL DE COMPAGNIE
- PP
- PE
- substrats d'emballage
Traitement au plasma
Modifie également la surface et peut convenir pour :
- plastiques moulés
- pièces rigides
- supports difficiles
La méthode correcte dépend de votre environnement de production.
Pour une imprimerie personnalisée produisant des coques de téléphone, un flan préparé compatible peut être plus pratique que l’installation d’un équipement industriel de traitement de surface.
Pour un fabricant imprimant des milliers de pièces moulées en PP, le calcul est différent.
Encre blanche sur plastique
La couleur et la transparence du plastique affectent fortement l'impression finale.
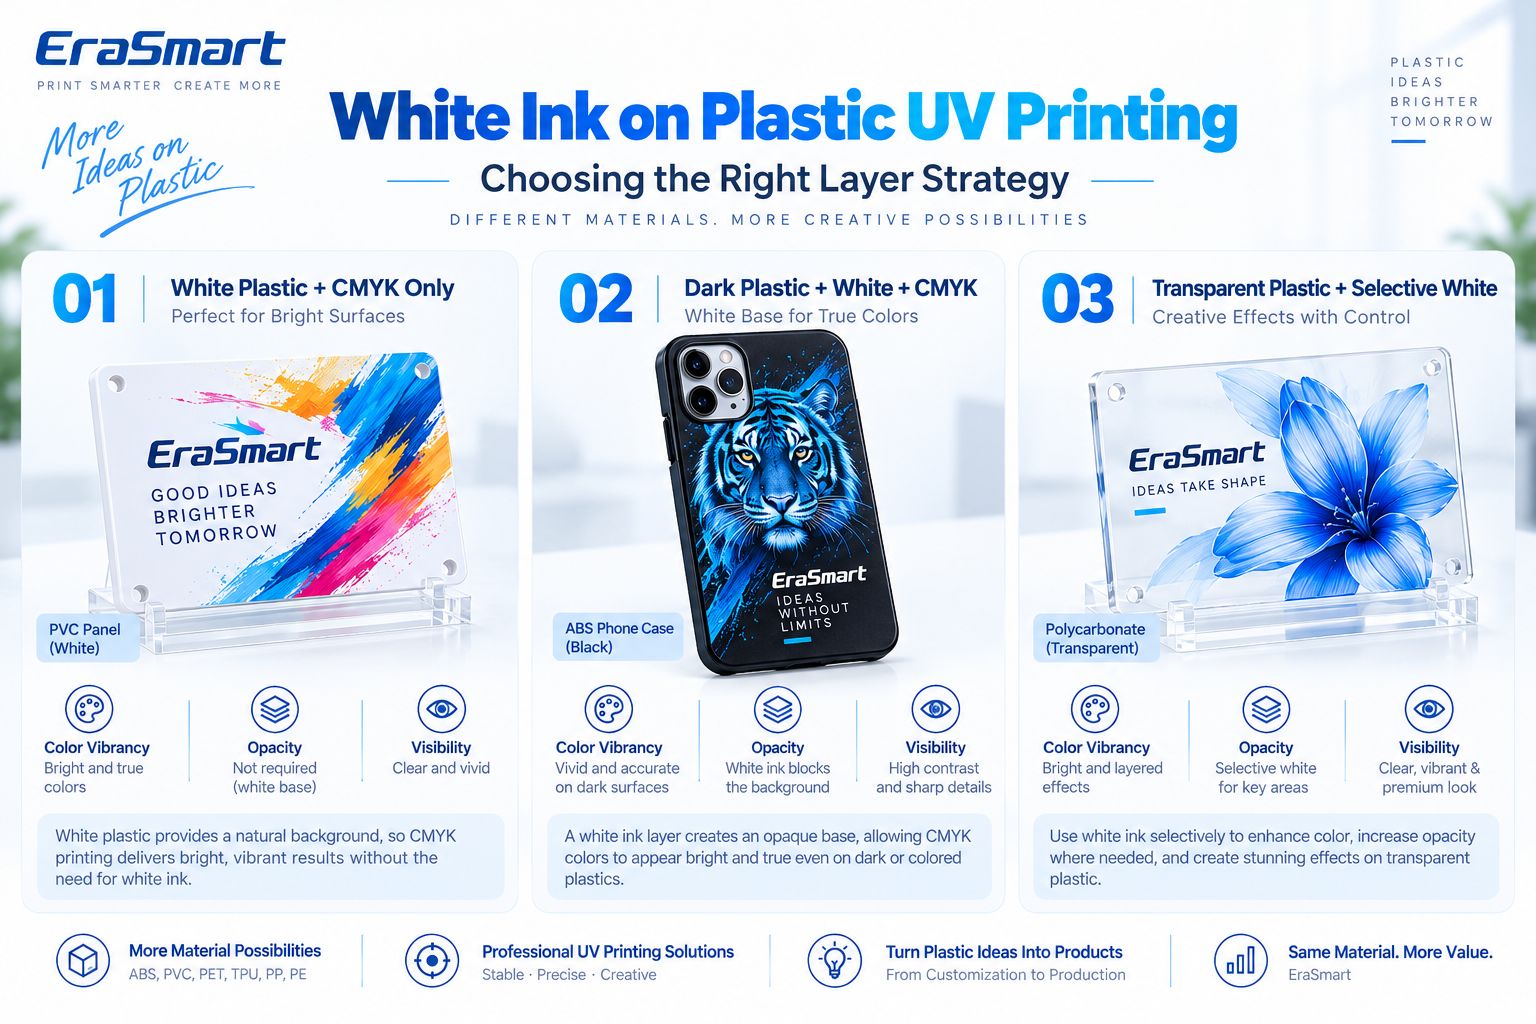
Plastique blanc ou clair : CMJN uniquement
Le plastique blanc offre déjà un fond visuel neutre.
Exemples :
- panneau en PVC blanc
- boîtier en ABS blanc
- carte en plastique blanche
L'impression CMJN uniquement peut être suffisante lorsque les exigences d'opacité et de conception le permettent.
Plastique foncé : blanc + CMJN
Sur:
- ABS noir
- sombre coques de téléphone
- boîtiers colorés
- panneaux en plastique foncé
une sous-couche blanche aide à bloquer la couleur du substrat.
Cela produit :
- CMJN plus lumineux
- contraste plus fort
- des couleurs de marque plus prévisibles
- petits graphiques plus clairs
Plastique transparent : blanc sélectif
Le PC transparent, le PETG ou d’autres plastiques transparents peuvent utiliser le blanc de manière stratégique.
Par exemple:
- blanc derrière le logo
- pas de blanc dans les zones décoratives transparentes
- blanc derrière les photos
- opacité sélective
Cela peut combiner :
matériau transparent + graphiques imprimés vifs
dans un seul produit.
Blanc + CMJN + Vernis
Sur les systèmes EraSmart compatibles, le vernis peut être utilisé pour :
- brillant ponctuel
- effets surélevés
- points forts du logo
- texture décorative
Le vernis est une couche à effet visuel.
Ne le traitez pas automatiquement comme un revêtement protecteur universel résistant à l’abrasion.
Comment imprimer UV sur du plastique étape par étape
Une fois la compatibilité des matériaux établie, créez un flux de travail reproductible.
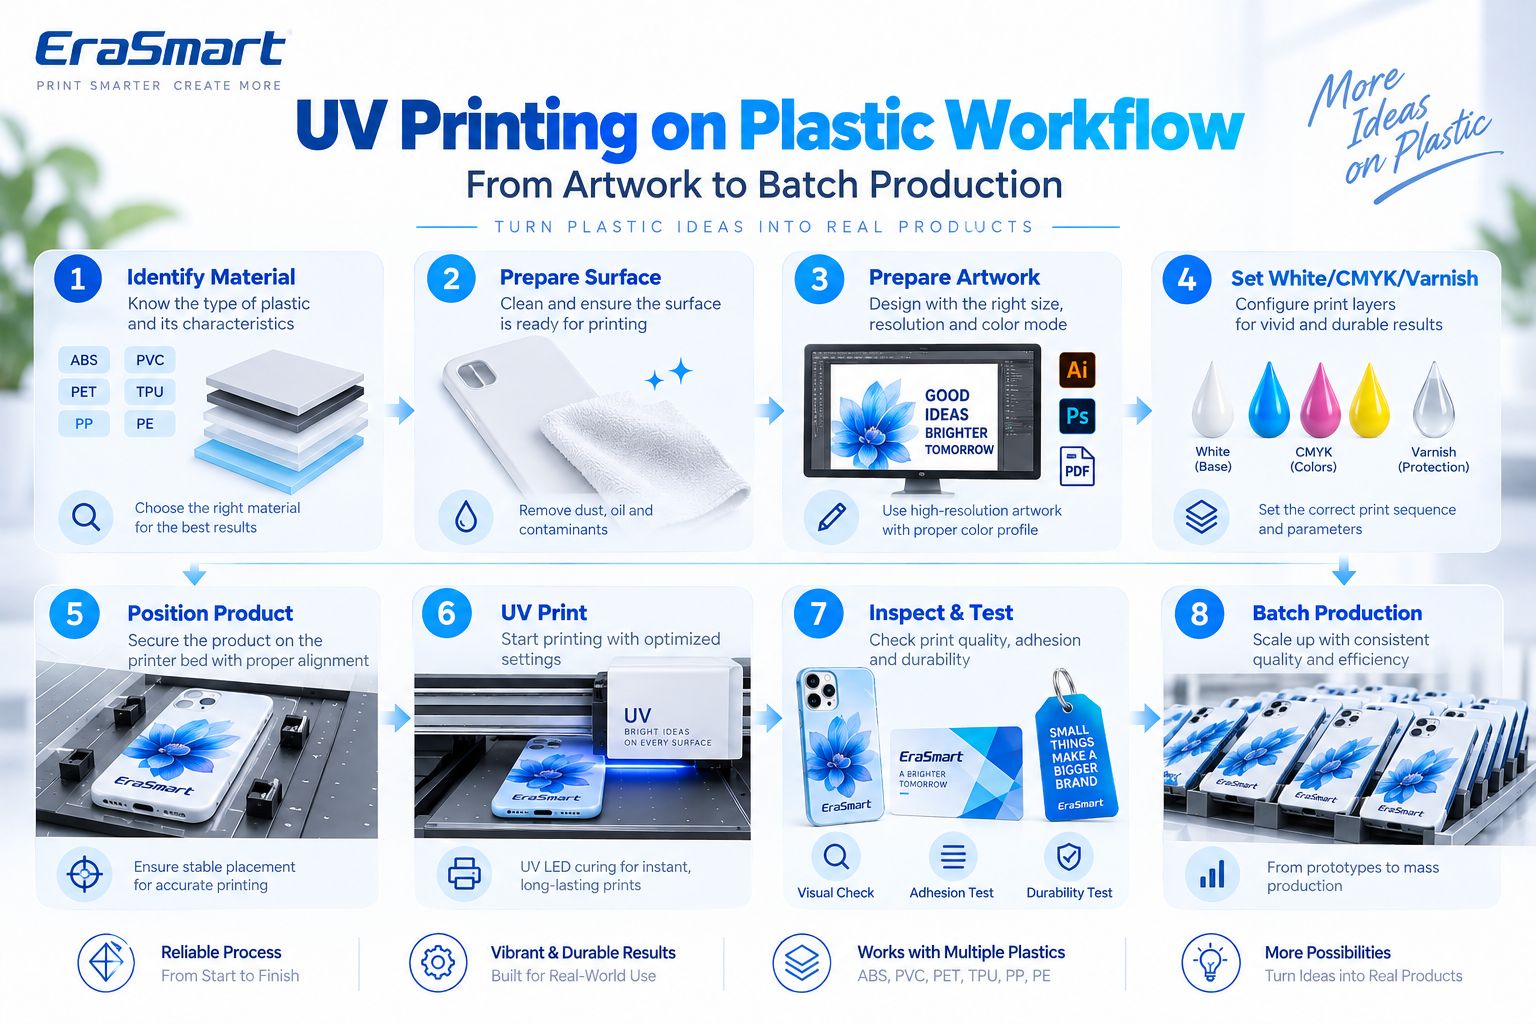
Étape 1 : Identifiez le matériau
Enregistrez le polymère et le fournisseur réels.
Étape 2 : préparer la surface
Nettoyer et appliquer un prétraitement validé si nécessaire.
Étape 3 : préparer l'illustration
Vérifier:
- dimensions finales
- résolution d'image
- texte
- logos
- saigner
- zone sûre
- personnalisation
Pour les illustrations raster en vue rapprochée, environ 300 DPI à la taille finale est un point de départ pratique.
Les illustrations vectorielles sont préférées pour :
- logos
- texte
- Codes QR
- graphiques de ligne
Étape 4 : Préparer le Blanc / CMJN / Vernis
Choisir:
- CMJN
- Blanc + CMJN
- Blanc sélectif + CMJN
- Blanc + CMJN + Vernis
selon la couleur du plastique et l'effet souhaité.
Étape 5 : Positionner le produit
Pour les produits récurrents tels que les coques de téléphone, utilisez :
- luminaires
- gabarits
- arrêts de coin
- modèles
Étape 6 : Définir la hauteur d'impression
Utilisez un dégagement approprié en fonction de l’épaisseur du produit.
Étape 7 : Imprimer un échantillon
Vérifier:
- couleur
- alignement
- opacité du blanc
- vernis
- adhésion
- produit adapté
Étape 8 : effectuer des tests spécifiques à l'application
Selon le produit, testez :
- adhésion
- fléchir
- résistance aux rayures
- manutention
- nettoyage
Étape 9 : Verrouiller la configuration de production
Sauvegarder:
- Préréglage RIP
- emplacement du luminaire
- nom du matériau
- fournisseur
- prétraitement
- configuration de l'encre blanche
Étape 10 : Commencer la production par lots
Effectuer un contrôle qualité périodique tout au long de la production.
Comment tester l'adhérence de l'encre UV sur le plastique
Un échantillon imprimé doit être testé en fonction de son utilisation réelle.
Vérification du frottement de base
Utile pour détecter un défaut d’adhésion évident.
Vérification interne sur bande
Peut aider à comparer les échantillons de production.
Si un client a besoin d'une norme de test formellement reconnue, suivez cette norme complète plutôt que de considérer un simple test sur bande en atelier comme une certification.
Évaluation des rayures/abrasion
Utile pour :
- porte-clés
- cas
- panneaux de commande
- cartes
- produits promotionnels
Test de flexion
Particulièrement important pour :
- TPU
- étuis souples
- composants pliables
Pliez le produit d'une manière représentative de l'utilisation réelle et vérifiez si l'encre se fissure ou se sépare.
Résistance au nettoyage
Utile pour :
- boîtiers d'appareils
- articles fréquemment manipulés
- produits en plastique réutilisables
Testez avec une méthode de nettoyage qui reflète l'application réelle.
Impression UV directe vs UV DTF sur plastique
EraSmart offre les deux Imprimantes UV à plat et Imprimantes UV DTF.
Ils résolvent différents problèmes de forme de produit.
Impression UV directe à plat
Bien adapté à :
- caisses téléphoniques
- cartes en plastique
- Boîtiers ABS
- Panneaux PVC
- étiquettes plates
- panneaux de commande
- signalisation en plastique
- produits promotionnels
L'objet est positionné directement sur le lit de l'imprimante.
UVDTF
Peut être pratique pour :
- bouteilles
- conteneurs incurvés
- produits en plastique finis irréguliers
- surfaces difficiles à positionner
Mais UV DTF le fait pas éliminer les considérations d’adhérence de surface.
Un transfert UV DTF peut encore avoir une mauvaise adhérence sur un produit PP ou PE à faible énergie de surface.
Testez toujours le blanc fini.
Produits en plastique que vous pouvez imprimer avec une imprimante UV
Le plastique est l’une des catégories les plus larges pour les entreprises de produits personnalisés.
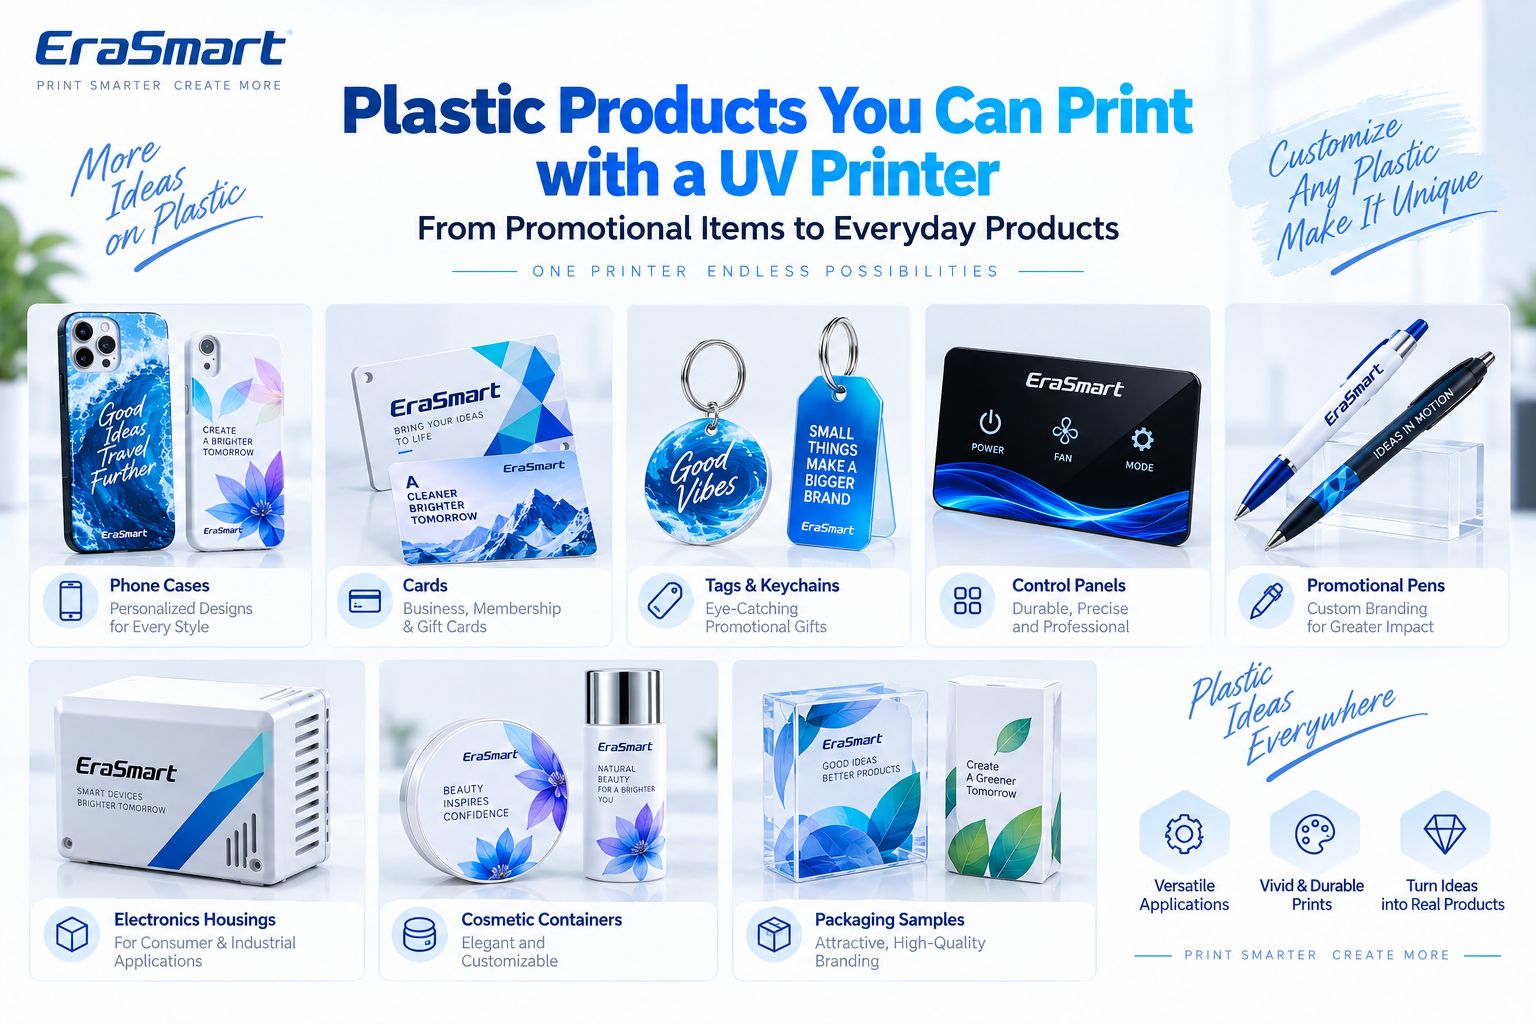
1. Coques de téléphone
L’une des applications UV de petit format les plus courantes.
Les conceptions possibles incluent :
- photographies
- noms
- illustrations
- graphiques de marque
- oeuvre d'art personnalisée
Utilisez un gabarit lors de l'impression de plusieurs cas.
2. Cartes en plastique
Les applications incluent :
- cartes de membre
- cartes cadeaux
- cartes promotionnelles
- produits de style identification
La construction exacte de la carte en PVC ou en plastique doit être testée.
3. Étiquettes et porte-clés
Utile pour :
- Cadeaux promotionnels
- marchandise événementielle
- des souvenirs
- produits personnalisés
4. Boîtiers électroniques
Les produits possibles incluent :
- housses pour petits appareils
- boîtiers déportés
- panneaux d'équipement
- composants de contrôle
Vérifiez si le boîtier contient des revêtements de surface ou des résidus de démoulage.
5. Panneaux de contrôle
L'impression UV peut ajouter :
- icônes
- mode d'emploi
- image de marque
- graphiques d'interface
Si le panneau fait partie d'un produit industriel réglementé, l'assemblage final doit répondre aux exigences applicables ; L’impression UV décorative à elle seule n’établit pas la conformité.
6. Produits promotionnels
Les exemples incluent :
- enclos
- cas
- petits accessoires
- cadeaux
- pièces de marque
7. Contenants cosmétiques
Certains conteneurs compatibles peuvent être personnalisés avec :
- logos
- graphique
- image de marque du produit
Les conteneurs incurvés peuvent être mieux adaptés à l'UV DTF ou à un flux de travail rotatif approprié.
8. Échantillons d'emballage
L'impression UV peut être utile pour :
- prototypes
- échantillons à court terme
- maquettes marketing
- emballage de lancement de produit
9. Panneaux et panneaux en plastique
Les matériaux courants incluent les compatibles :
- PVC
- polycarbonate
- panneaux en plastique enduit
Quelle imprimante UV EraSmart convient au plastique ?
Pour les produits en plastique plats de petite et moyenne taille, le Imprimante UV A3 à jet d'encre numérique EraSmart — Dual XP600 est une option pratique.
Les spécifications actuelles incluent :
| spécification | EraSmart A3 PRO |
|---|---|
| Têtes d'impression | Double XP600 |
| Zone d'impression | 350 × 450 mm |
| Hauteur d'impression | 0–130mm |
| Résolution | Jusqu'à 1 440 ppp |
| Configuration de l'encre | CMJN + WW + VVVVVV |
| Circulation d'encre blanche | Oui |
| Nettoyage automatique | Oui |
| Plate-forme d'aspiration | Oui |
| Mesure de la hauteur | Infrarouge |
| DÉCHIRER | Riin / PrivateRip |
EraSmart répertorie actuellement Coques en PVC, TPU et téléphone parmi les matériaux et applications pris en charge. La page produit indique également explicitement que certains plastiques et matériaux à faible énergie de surface peuvent mieux fonctionner avec des flans enduits ou des apprêts.
Cela le rend approprié pour évaluer des produits tels que :
- caisses téléphoniques
- Cartes PVC
- balises
- panneaux en plastique
- petits logements
- produits promotionnels
- autres objets artisanaux en plastique plat
Le point important est que l’imprimeur fournit la plateforme d’impression.
La compatibilité des matériaux doit encore être validée sur le plastique lui-même.
Pourquoi les gabarits sont importants pour la production de plastique
Les produits en plastique sont souvent fabriqués selon des dimensions reproductibles.
Cela en fait d’excellents candidats pour les gabarits.
Supposons qu'un client commande 100 coques de téléphone.
Au lieu de positionner chaque cas manuellement :
- Créez un gabarit fixe.
- Placez plusieurs caisses dans des positions reproductibles.
- Verrouillez les coordonnées X/Y.
- Enregistrez la mise en page RIP.
- Imprimez un échantillon approuvé.
- Répétez le processus.
Cela améliore :
- inscription
- vitesse de production
- cohérence
- efficacité de la personnalisation
Problèmes courants lors de l'impression UV sur du plastique
L'encre se décolle facilement
Vérifier:
- type de polymère
- huile
- résidu de démoulage
- faible énergie de surface
- revêtement
- apprêt
- traitement de surface
Ne présumez pas que le problème vient du DPI.
Perles d'encre à la surface
Cela peut indiquer un mauvais mouillage.
Considérer:
- contamination
- faible énergie de surface
- substrat inapproprié
- traitement de surface
Les couleurs semblent faibles sur le plastique foncé
Utilisez une sous-couche blanche appropriée.
Le plastique transparent semble délavé
Considérer:
- Blanc + CMJN
- blanc sélectif
- couche de support
en fonction de l'aspect souhaité.
L'impression TPU se fissure lorsqu'elle est pliée
Le problème réside peut-être dans la flexibilité du film d’encre plutôt que dans l’adhésion initiale.
Testez les conditions de flexion réelles.
L'encre blanche semble inégale
Vérifier:
- circulation
- état de la buse
- Paramètres du blanc RIP
- entretien de l'imprimante
Changements de position du produit
Utilisez un luminaire au lieu de placer chaque produit à l'œil nu.
La surface est endommagée pendant le nettoyage
La méthode de nettoyage peut être trop agressive pour ce plastique.
Confirmez toujours la compatibilité chimique avant la production.
Limites de sécurité et d'application
L'impression UV sur plastique nécessite également un jugement spécifique à l'application.
Contact alimentaire
Ne présumez pas que l’encre UV décorative standard convient aux surfaces directement en contact avec les aliments.
Pour les emballages ou contenants alimentaires, l’impression doit rester conforme aux exigences de conception et de conformité validées du produit fini.
Produits pour enfants
Les produits destinés aux enfants peuvent être soumis à des exigences chimiques et de sécurité spécifiques.
La compatibilité d'impression n'établit pas la conformité du produit.
Produits médicaux
Ne considérez pas l’impression UV générale comme automatiquement adaptée aux surfaces de contact des dispositifs médicaux.
Produits flexibles
Une impression réussie sur du TPU ou un autre polymère flexible ne signifie pas automatiquement une résistance à l'étirement illimitée.
Utilisation en extérieur
La durabilité en extérieur dépend de :
- résine
- revêtement
- Encre UV
- adhésion
- exposition environnementale
- abrasion
Testez le produit fini avant de faire des déclarations sur la durée de vie en extérieur.
Comment choisir une imprimante UV pour les produits en plastique
Avant d’acheter une imprimante, identifiez votre véritable gamme de produits.
Quel plastique imprimez-vous ?
L'ABS, le PVC et le PP peuvent nécessiter des flux de travail très différents.
Le produit est-il plat ?
Les produits plats conviennent parfaitement à l’impression UV à plat.
Est-ce sombre ou transparent ?
Cela détermine les besoins en encre blanche.
Est-ce flexible ?
Si oui, testez les performances de flexion.
Est-ce une faible énergie de surface ?
Le PP et le PE méritent une prudence particulière.
Est-ce courbé ?
Envisagez UV DTF ou un flux de travail rotatif approprié.
Allez-vous imprimer le même produit à plusieurs reprises ?
Si oui, prévoyez :
- gabarits
- mises en page par lots
- préréglages enregistrés
- enregistrements de matériaux
- prétraitement reproductible
Réponse finale : l’impression UV est-elle bonne pour le plastique ?
Oui, mais le plastique doit être traité comme une famille de matériaux différents plutôt que comme un substrat universel.
L'ABS, le PVC et certains produits en polycarbonate peuvent souvent fournir des surfaces réalisables.
Le PET et le TPU nécessitent une évaluation plus approfondie.
Le PP et le PE sont généralement des matériaux à plus haut risque pour l’adhésion directe aux UV et peuvent nécessiter un prétraitement supplémentaire ou des flans imprimables spécialement conçus.
Le flux de travail fiable est :
Identifier → Nettoyer → Test direct → Prétraiter si nécessaire → Imprimer un échantillon → Tester l'adhérence → Tester une utilisation réelle → Standardiser → Produire
Utiliser:
- CMJN uniquement sur plastique blanc/clair approprié
- Blanc + CMJN sur plastique foncé
- Blanc sélectif + CMJN sur plastique transparent
- Vernis pour une sélection d'effets visuels premium
- UV à plat pour des produits plats adaptés
- UVDTF pour certains produits courbés ou difficiles à positionner
Pour la personnalisation du plastique plat, explorez le Imprimante UV EraSmart gamme.
Pour les bouteilles, contenants et produits irréguliers en plastique courbé, comparez les Imprimante UV DTF EraSmart flux de travail.
FAQ
Une imprimante UV peut-elle imprimer directement sur du plastique ?
Oui. De nombreux plastiques peuvent être imprimés directement par UV, mais la compatibilité et l'adhérence dépendent du polymère exact, du traitement de surface et du système d'encre.
Quels plastiques sont les plus faciles à imprimer par UV ?
L'ABS, le PVC et le polycarbonate peuvent généralement être utilisés dans des systèmes d'impression UV compatibles, mais chaque produit fini doit quand même être testé.
Pouvez-vous imprimer en UV sur du polypropylène ?
Potentiellement, mais le PP est un substrat à faible énergie de surface plus difficile et peut nécessiter un apprêt ou un traitement de surface validé.
Pouvez-vous imprimer en UV sur du polyéthylène ?
Potentiellement, mais le PE est également un substrat à adhérence difficile et doit être soigneusement testé avant la production.
Pouvez-vous imprimer en UV sur du PET ?
Oui, en fonction de la surface PET. Certains produits PET bénéficient d'un traitement de surface corona/plasma ou autre à haute adhérence.
Une imprimante UV EraSmart peut-elle imprimer du PVC ?
Oui. Le PVC est explicitement répertorié parmi les matériaux pris en charge pour l'EraSmart A3 PRO.
Une imprimante UV EraSmart peut-elle imprimer du TPU ?
Oui, le TPU figure également parmi les matériaux pris en charge, mais les applications flexibles doivent être testées dans des conditions de flexion réalistes.
Ai-je besoin d’un apprêt pour l’impression UV sur plastique ?
Pas toujours. L'apprêt dépend du plastique, de l'énergie de surface, du revêtement, de l'encre UV et de l'adhérence requise.
Pourquoi l'encre UV décolle-t-elle le plastique ?
Les causes possibles incluent la contamination, les résidus de démoulage, une faible énergie de surface, un revêtement incompatible, un prétraitement inapproprié ou une combinaison encre/substrat incompatible.
Ai-je besoin d’encre blanche sur du plastique ?
L'encre blanche est particulièrement utile sur les plastiques foncés, colorés et transparents. Le plastique blanc peut ne pas nécessiter une sous-couche entièrement blanche.
Puis-je imprimer des coques de téléphone par impression UV ?
Oui. Les coques de téléphone sont une application UV courante à plat, mais le matériau exact et le revêtement du boîtier doivent être testés.
Puis-je imprimer des bouteilles en plastique par impression UV ?
Pour les bouteilles courbées, l'UV DTF ou un flux de travail rotatif approprié peuvent être plus pratiques que l'impression directe à plat standard.
Quelle imprimante UV EraSmart convient aux produits en plastique ?
Les EraSmart A3 PRO double XP600 offre une zone de travail de 350 × 450 mm, une hauteur d'impression de 0 à 130 mm et une configuration CMJN + blanc + vernis pour les produits personnalisés plats.
Créez un flux de travail d'impression plastique fiable
Si vous évaluez une imprimante UV pour produits en plastique, informez EraSmart :
- type de plastique
- dimensions du produit
- rigide ou flexible
- foncé / blanc / transparent
- enduit ou non enduit
- plat ou courbé
- volume mensuel attendu
- si de l'encre blanche est requise
- si un vernis est nécessaire
Notre équipe peut vous aider à évaluer le approprié Imprimante UV EraSmart ou Imprimante DTF UV flux de travail pour vos produits en plastique actuels.
Peut-être que tu as aussi
Copyright 2020 © Erasmart. | Plan du site