Produttore di stampanti a getto
conoscenza Risoluzione dei problemi relativi alla stampa del logo in rilievo 3D: inchiostro bianco, polimerizzazione UV, registrazione e vernice
Risoluzione dei problemi relativi alla stampa del logo in rilievo 3D: inchiostro bianco, polimerizzazione UV, registrazione e vernice
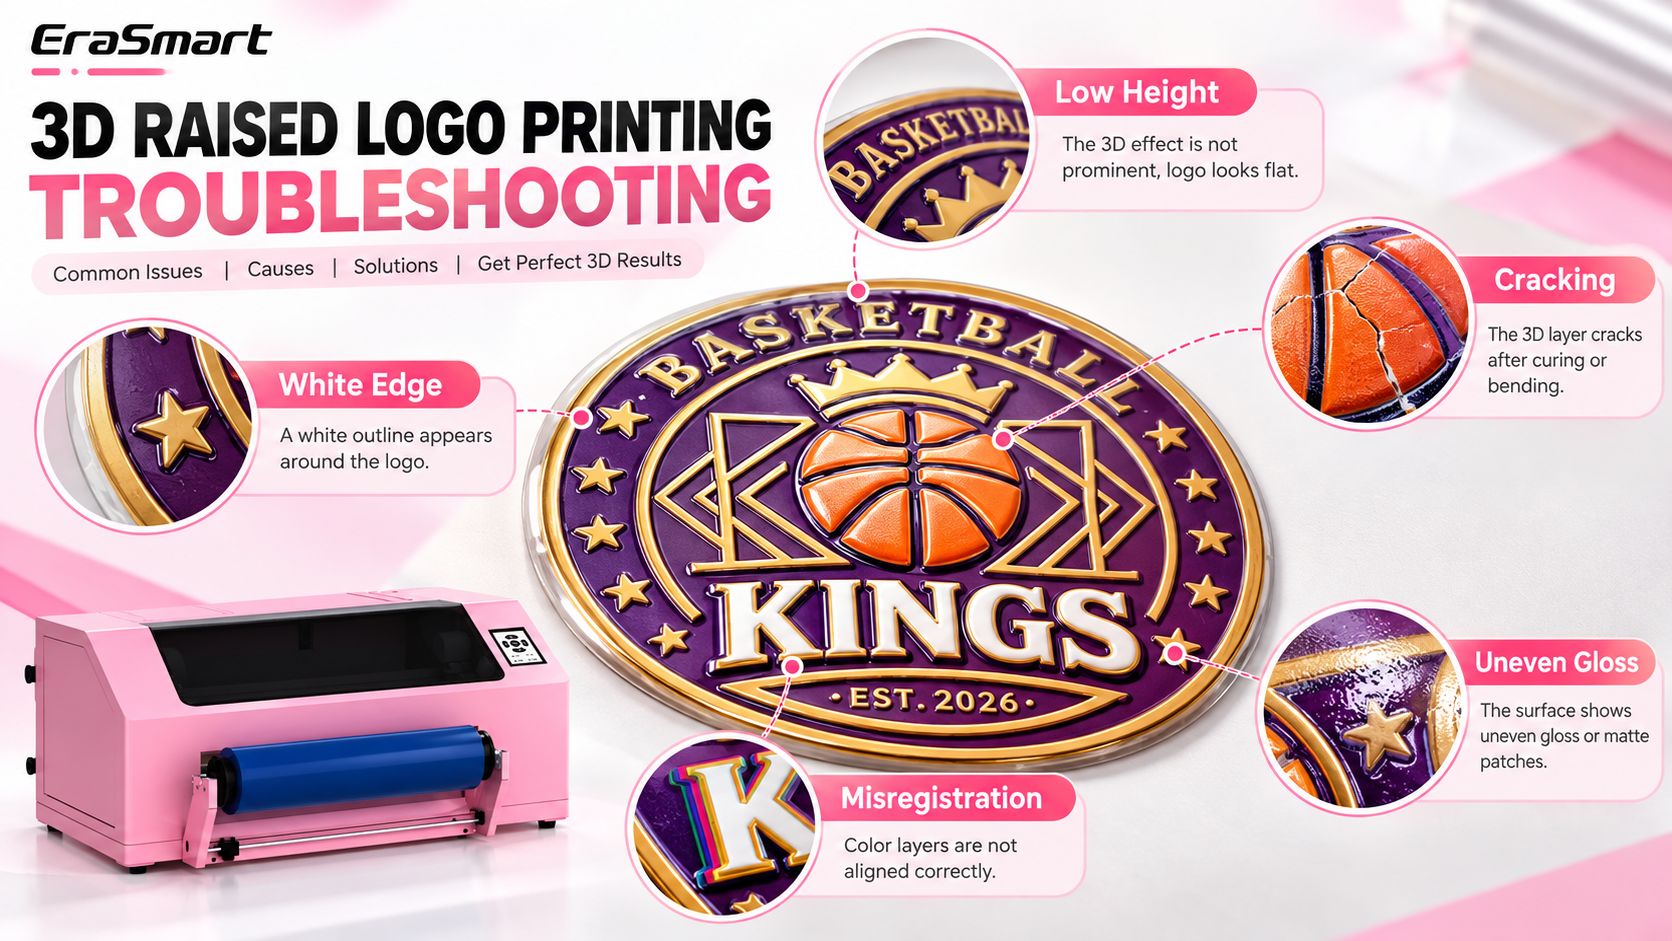
Un logo in rilievo 3D può guastarsi prima ancora di raggiungere la termopressa.
L'effetto in rilievo potrebbe essere troppo basso. L'inchiostro bianco potrebbe indebolirsi o risultare incoerente. CMYK può allontanarsi dalla struttura bianca. La vernice può presentare bande visibili. Gli strati spessi possono raggrinzirsi, rimanere morbidi all'interno o diventare troppo fragili dopo la polimerizzazione.
Questi problemi non dovrebbero essere tutti trattati come “problemi alle testine di stampa”.
La maggior parte dei difetti di stampa del logo 3D in rilievo possono essere ricondotti a quattro sistemi principali:
Consegna dell'inchiostro bianco
Polimerizzazione UV
Registrazione a più passaggi
Uscita vernice
Il miglior metodo di risoluzione dei problemi è quindi:
Identificare prima il sintomo, isolare il sistema rilevante e modificare solo una variabile di produzione alla volta.
Non aumentare immediatamente i passaggi di bianco, la potenza UV o i cicli di pulizia senza prima capirne la reale causa.
Se stai ancora imparando la sequenza di produzione completa, inizia con Come realizzare loghi in rilievo 3D con una stampante UV DTF.
Tabella rapida per la risoluzione dei problemi
| Sintomo | Prima area da controllare | Possibile causa |
|---|---|---|
| Altezza 3D troppo bassa | Uscita bianca | Maschera sbagliata, ugelli mancanti, flusso bianco debole, costruzione insufficiente |
| L'inchiostro bianco diventa debole | Consegna dell'inchiostro | Sedimentazione, problema di circolazione, aria in linea, flusso limitato |
| Bordo bianco attorno al logo | Opera d'arte/registrazione | Maschera bianca troppo grande o spostamento del livello |
| CMYK spostato dalla base rialzata | Registrazione | Movimento della pellicola, errore di alimentazione, allineamento, posizione RIP |
| Rughe superficiali | Polimerizzazione UV | Polimerizzazione superficiale troppo aggressiva, spessore eccessivo, polimerizzazione interna instabile |
| La superficie rimane morbida/appiccicosa | Polimerizzazione UV | Asciugatura insufficiente o spessore eccessivo dell'inchiostro |
| Il badge diventa troppo rigido | Costruire/curare | Spessore totale o polimerizzazione eccessivi |
| La vernice ha strisce | Uscita vernice | Ugello, modello di passata, movimento o incoerenza della polimerizzazione |
| La lucentezza varia a seconda del logo | Vernice/indurimento | Produzione irregolare, contaminazione, cura incoerenza |
| La vernice si è spostata dal colore | Registrazione/RIP | Problema con la maschera di verniciatura o l'allineamento del canale |
Inizia con una diagnosi controllata
Prima di modificare le impostazioni della stampante, eseguire un'ispezione di base.
1. Controllare la grafica e l'anteprima RIP
Conferma che:
- la maschera bianca strutturale è corretta
- CMYK è posizionato correttamente
- la copertura della vernice è intenzionale
- tutti gli strati di produzione hanno la stessa scala
- la mappatura spot/canale sia corretta
Un difetto di produzione non può essere risolto mediante la manutenzione della stampante se il file stesso è errato.
Per indicazioni dettagliate sulla prestampa, consultare la Guida alla grafica del logo in rilievo 3D: impostazione del bianco, CMYK e strato di vernice.
2. Eseguire un controllo degli ugelli
Determinare se:
- Il bianco è completo
- I canali CMYK sono completi
- La vernice è completa
Fatelo prima di valutare l'altezza o la brillantezza.
3. Identificare quale livello sta effettivamente fallendo
Chiedere:
Solo il Bianco è colpito?
→ esaminare l'erogazione dell'inchiostro bianco.
È interessato un solo colore CMYK?
→ indagare su quel canale di colore.
Tutti gli strati sono spostati?
→ indagare sulla registrazione o sull'alimentazione dei media.
La stampa è corretta ma la finitura superficiale è scadente?
→ studiare la verniciatura e l'indurimento.
Ciò impedisce modifiche non necessarie a parti non correlate del sistema.
Problema 1: l'effetto rilievo 3D è troppo basso
Un basso effetto in rilievo è uno dei problemi più comuni in questa applicazione.
Ma la risposta sbagliata è:
"Basta stampare più strati bianchi."
Prima di aumentare la struttura strutturale, verificare il motivo per cui l'altezza è bassa.
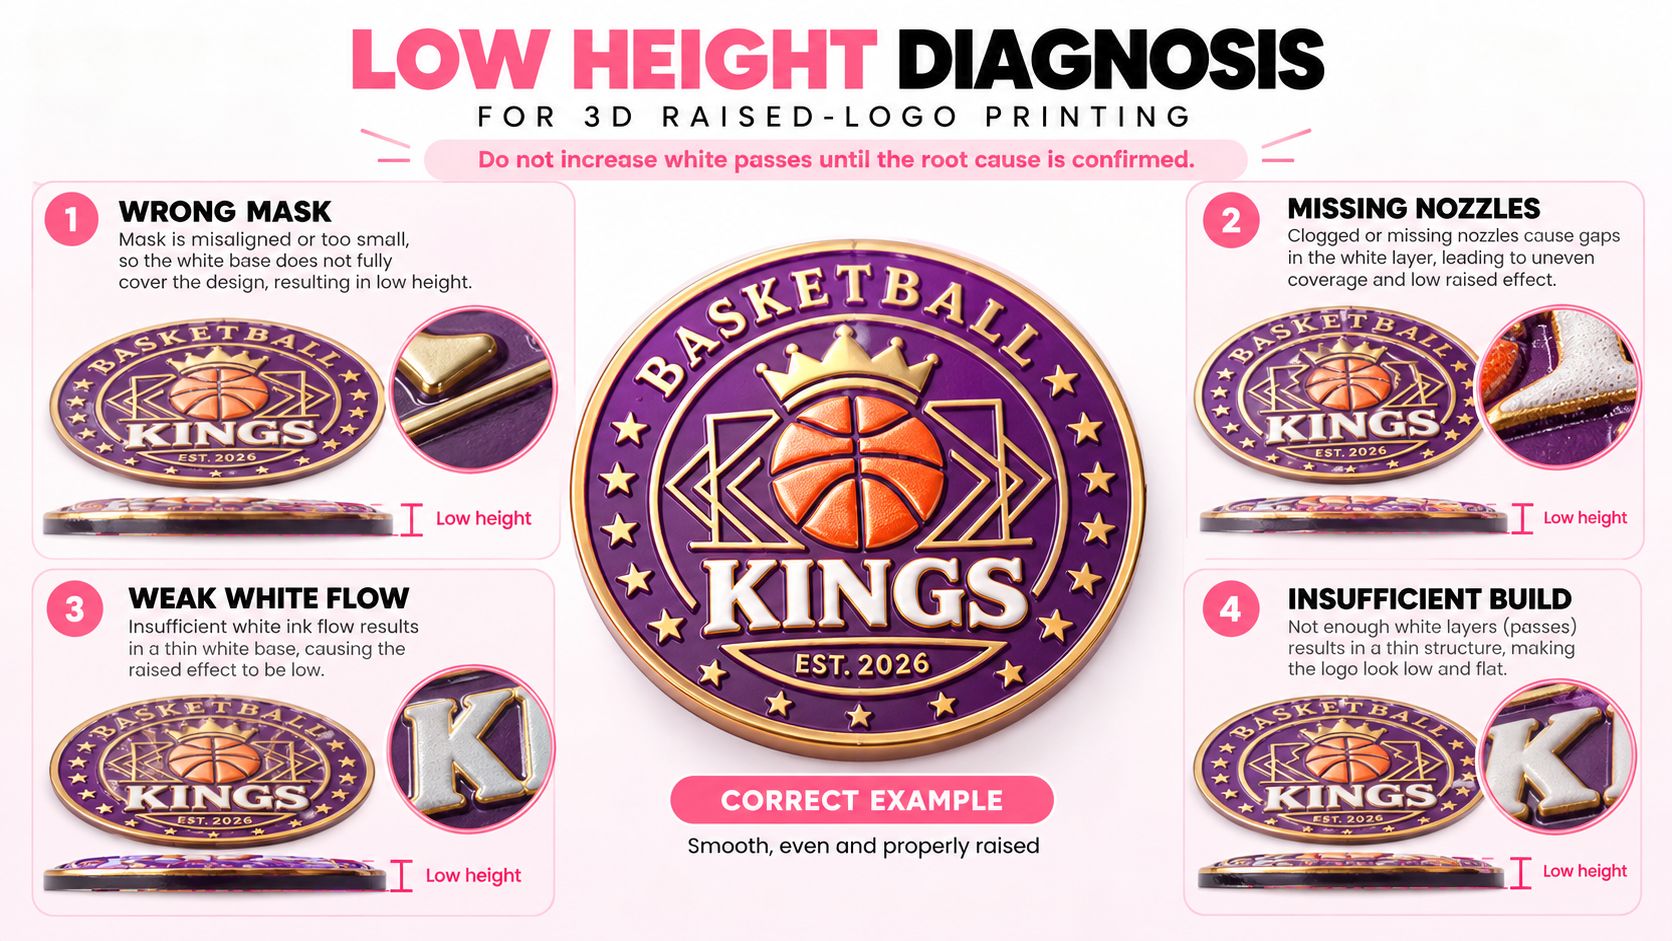
Ci sono quattro possibilità principali.
Causa 1: la maschera bianca strutturale è sbagliata
La stampante può costruire solo l'altezza in cui il file le dice di stampare il bianco strutturale.
Se la maschera bianca:
- manca parte dell'opera d'arte
- è troppo piccolo
- contiene lacune involontarie
- è mappato in modo errato nel RIP
il badge finale avrà un'altezza debole o incompleta.
Confronta l'anteprima RIP solo bianco con la struttura rialzata prevista.
Se la geometria è sbagliata, correggi la grafica prima di modificare i parametri di stampa.
Causa 2: mancano gli ugelli bianchi
La stampa ripetuta del bianco moltiplica l'effetto della perdita degli ugelli.
Una piccola sezione mancante in un sottobase normale potrebbe essere difficile da notare.
In una costruzione 3D multistrato, gli stessi ugelli mancanti possono ripetersi attraverso più passaggi, producendo:
- altezza irregolare
- canali visibili
- bordi deboli
- struttura incoerente
Eseguire un controllo degli ugelli prima di regolare il conteggio dei passaggi del bianco.
Causa 3: il flusso di inchiostro bianco è troppo debole
La testina di stampa potrebbe funzionare, ma il sistema di erogazione dell'inchiostro potrebbe non mantenere un flusso di bianco sufficiente durante la stampa continua ad alto livello.
I possibili segni includono:
- il primo logo sembra buono
- successivamente i loghi diventano più sottili
- la densità del bianco diminuisce gradualmente
- il controllo degli ugelli si deteriora durante i lavori lunghi
Ciò indica la consegna dell'inchiostro piuttosto che semplicemente un accumulo RIP insufficiente.
Causa 4: il profilo di costruzione è troppo conservativo
Solo dopo:
- La maschera bianca è corretta
- le condizioni degli ugelli sono buone
- il flusso dell'inchiostro bianco è stabile
dovresti considerare se la struttura bianca strutturale stessa necessita di aggiustamenti.
L'obiettivo corretto non è lo spessore massimo.
È:
Accumulo bianco abbastanza stabile per raggiungere l'altezza 3D target mantenendo la flessibilità e la stabilità della polimerizzazione.
Per il principio sottostante della costruzione in altezza, cfr Come gli strati di inchiostro bianco creano effetti in rilievo 3D nella stampa DTF UV.
Problema 2: l'inchiostro bianco appare sottile, grigio o irregolare
L'inchiostro bianco è più impegnativo di quello CMYK perché il sistema bianco flessibile ad alto spessore contiene un'elevata concentrazione di pigmenti e solidi.
Ecco perché il movimento stabile dell’inchiostro bianco è particolarmente importante nella produzione di loghi in rilievo 3D.
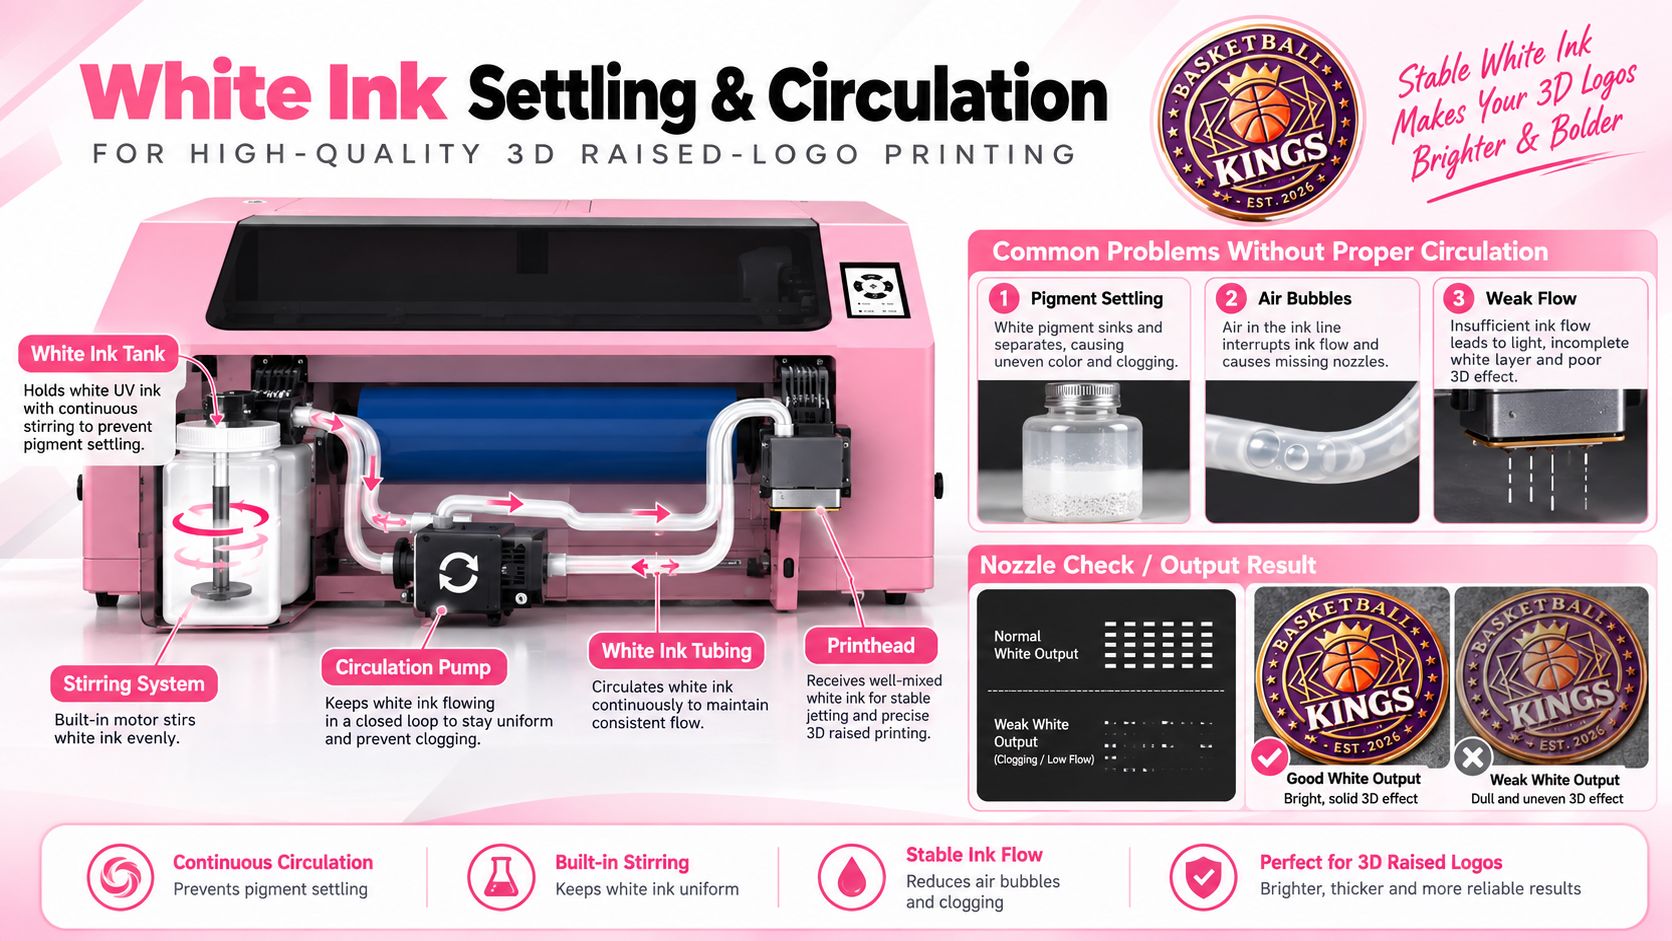
Controllare il sistema di inchiostro bianco in questo ordine.
Agitazione dell'inchiostro bianco
L'inchiostro bianco ad alto spessore deve rimanere uniforme anziché consentire ai pigmenti pesanti di depositarsi nel contenitore dell'inchiostro.
Se l'inchiostro si separa:
- la parte superiore potrebbe indebolirsi
- la concentrazione del pigmento potrebbe diventare incoerente
- la densità di stampa può cambiare
- la sedimentazione può aumentare il rischio di problemi di flusso
Circolazione dell'inchiostro bianco
Il sistema di circolazione mantiene l'inchiostro in movimento lungo il percorso dell'inchiostro bianco.
Per la produzione ripetuta di bianco elevato, ciò aiuta a mantenere una concentrazione e un'erogazione dell'inchiostro più costanti.
L'EraSmart Stampante DTF UV A2 è progettato con funzioni di agitazione e circolazione dell'inchiostro bianco per supportare la stabilità dell'inchiostro bianco.
Controllare la presenza di aria nella linea dell'inchiostro
Bolle d'aria visibili possono interrompere l'erogazione dell'inchiostro.
I possibili sintomi includono:
- uscita bianca mancante casuale
- controllo ugelli instabili
- emissione di bianco che improvvisamente si indebolisce
- densità incoerente durante lavori di stampa lunghi
Non confondere l'instabilità dell'alimentazione dovuta all'aria con una testina di stampa danneggiata in modo permanente.
Controlla se il problema si manifesta nel tempo
Questa distinzione è utile.
Bianco debole dalla prima stampa
Controllo:
- condizione dell'inchiostro
- controllo degli ugelli
- Uscita RIP
- consegna dell'inchiostro
Il bianco inizia forte e diventa debole in seguito
Prestare ulteriore attenzione a:
- flusso di inchiostro sostenuto
- circolazione
- aria
- restrizione dell'offerta
Un problema dipendente dal tempo spesso indica la stabilità della consegna.
Problema 3: l'inchiostro bianco continua a far cadere gli ugelli
La perdita ripetuta dell'ugello non significa automaticamente che la testina di stampa debba essere sostituita.
Prima di giungere a tale conclusione, controllare il percorso completo dell'inchiostro bianco.
Le possibili cause possono includere:
- sedimentazione del pigmento
- circolazione instabile
- bolle d'aria
- flusso di inchiostro limitato
- serranda o restrizione del filtro
- cattive condizioni di copertura
- contaminazione
- condizioni dell'inchiostro non adatte
Una pratica sequenza diagnostica è:
Controllo degli ugelli
↓
Condizione dell'inchiostro bianco
↓
Mescolando
↓
Circolazione
↓
Linea inchiostro/Aria
↓
Serranda/Filtro/Alimentazione
↓
Tappatura e pulizia
↓
Stampa di nuovo
Evitare di eseguire ripetutamente una pulizia aggressiva senza comprendere l'effettivo problema di fornitura.
Una pulizia eccessiva spreca inchiostro e potrebbe non risolvere un problema di circolazione o di aria.
Problema 4: gli strati si raggrinziscono o si separano durante la polimerizzazione UV
L'inchiostro UV flessibile e spesso non si comporta esattamente come uno strato UV convenzionale sottile.
Quando si stampa ripetutamente inchiostro bianco ad alto spessore, la stampante deve stabilizzare una struttura molto più spessa.
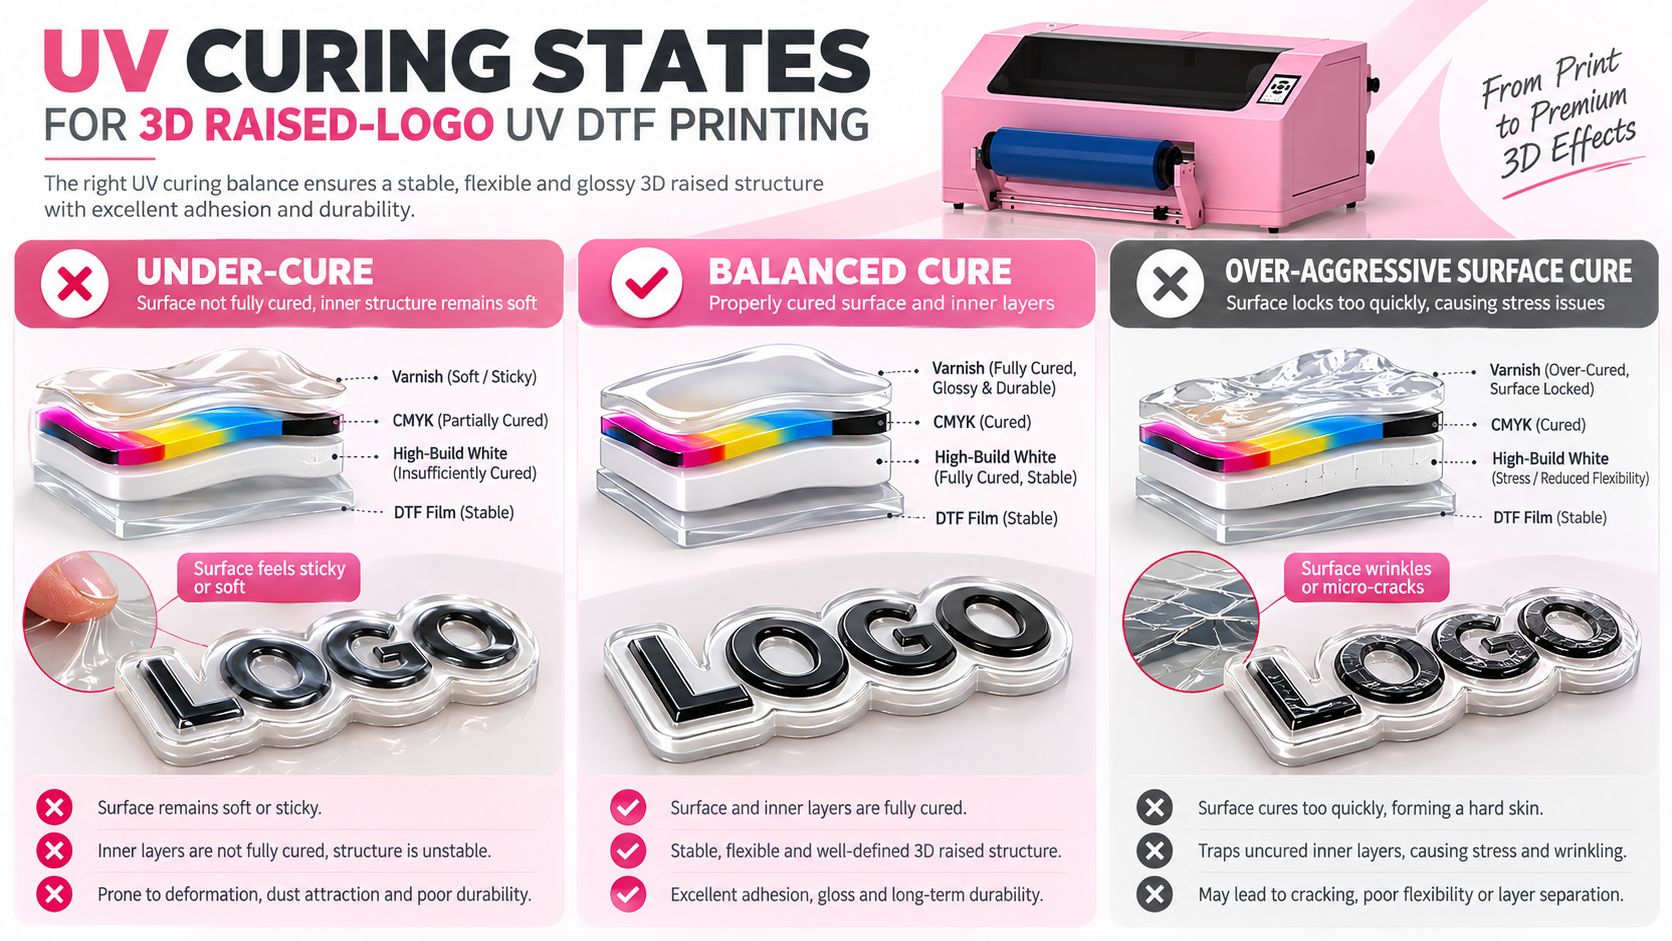
Ci sono tre importanti condizioni di polimerizzazione da comprendere.
Sotto-curato
I possibili sintomi includono:
- superficie morbida
- sensazione appiccicosa
- deformazione
- struttura instabile
- debole cura interna
Ciò può verificarsi quando l'inchiostro riceve un'energia UV effettiva insufficiente per lo spessore totale depositato.
Cura progressiva equilibrata
Il processo ideale stabilizza lo strato stampato consentendo al contempo alla struttura completa di polimerizzare correttamente.
Il risultato finale dovrebbe essere:
- strutturalmente stabile
- flessibile
- chiaramente rialzato
- adeguatamente affiorato
- adatto per il taglio e il trasferimento a valle
Polimerizzazione superficiale eccessivamente aggressiva
Un altro problema può verificarsi quando la superficie viene bloccata in modo troppo aggressivo mentre la spessa struttura interna non si è sviluppata correttamente.
I possibili sintomi includono:
- rugoso
- stress interno
- superficie fragile
- microfessurazione
- separazione degli strati
La soluzione corretta è non copiare una sola percentuale di lampade UV universali.
La polimerizzazione UV dipende dalla combinazione completa di:
- inchiostro
- spessore dello strato
- velocità del carro
- strategia di passaggio
- Sistema UV LED
- costruzione totale
Per questo motivo, EraSmart consiglia di utilizzare un profilo di essiccazione convalidato per l'effettivo sistema di inchiostro e pellicola 3D.
Problema 5: la superficie sembra appiccicosa
Se il badge stampato finito rimane appiccicoso prima del trasferimento termico, interrompere la produzione.
Le possibili cause includono:
- polimerizzazione UV incompleta
- eccessiva deposizione totale di inchiostro
- profilo di cura errato
- Problema di uscita della lampada UV
- incompatibilità tra inchiostro e impostazioni di produzione
Non dare per scontato che una stampa spessa e appiccicosa possa essere semplicemente riparata in seguito durante la pressatura a caldo.
La stampa UV stessa dovrebbe prima raggiungere una condizione stabile adatta al taglio e alla manipolazione dei contorni.
Cosa controllare
- Verificare che l'inchiostro sia il sistema di inchiostro UV 3D flessibile corretto.
- Controllare il funzionamento del LED UV.
- Controllare il profilo di produzione.
- Ridurre l'accumulo eccessivo incontrollato.
- Produci un piccolo badge di prova.
- Ispezionare nuovamente la superficie e la stabilità interna.
Non continuare un lotto se la polimerizzazione è chiaramente instabile.
Problema 6: il logo stampato è troppo duro o si crepa quando viene piegato
Un'altezza 3D spettacolare può sembrare impressionante, ma l'altezza massima non è automaticamente la migliore impostazione di produzione.
Il flusso di lavoro con il logo in rilievo di EraSmart è progettato approssimativamente 00,3–1,2 mm della struttura rialzata, a seconda dell'opera d'arte e del profilo validato.
Se il badge diventa troppo rigido prima del trasferimento, indagare su:
- eccessivo accumulo di bianco
- spessore totale eccessivo dell'inchiostro
- stagionatura eccessivamente aggressiva
- sistema di inchiostro errato
- vernice eccessiva
- progettare aree troppo spesse per le loro dimensioni
Un buon badge di abbigliamento deve bilanciare:
Altezza
Definizione visiva
Flessibilità
Un logo che ha un aspetto eccellente sulla pellicola ma che si rompe immediatamente durante un test di piegatura non è un prodotto tessile di successo.
Problema 7: attorno al CMYK appare un bordo bianco
Un bordo bianco visibile può derivare da due diverse cause.
Questi non dovrebbero essere confusi.
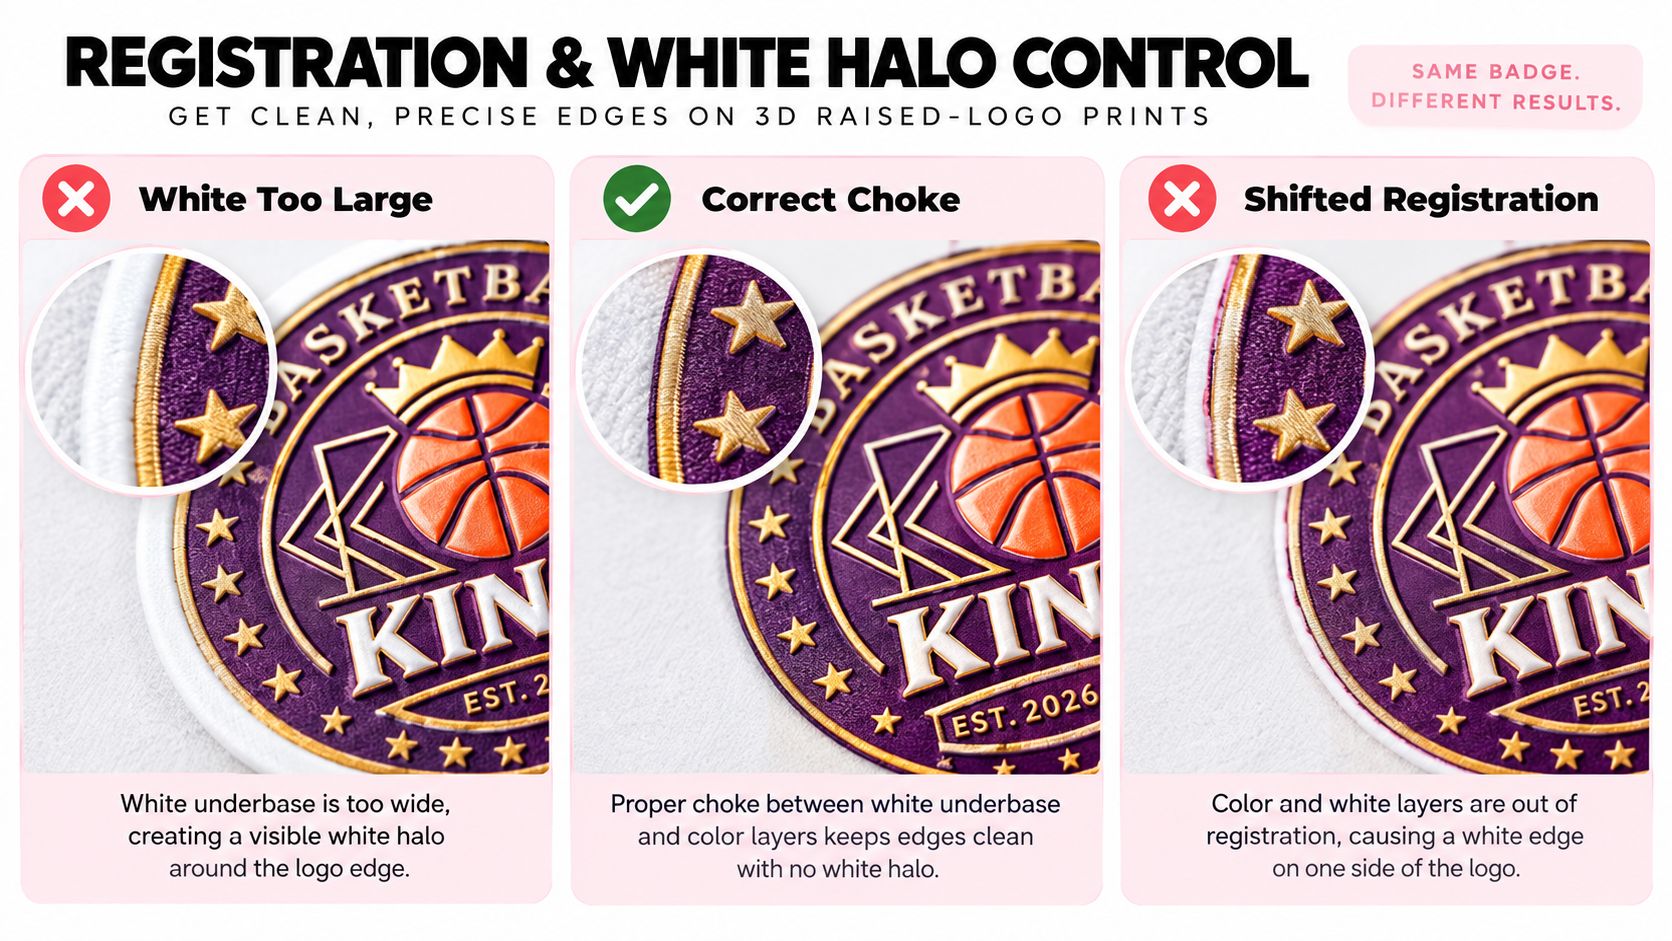
Causa A: La maschera bianca è troppo grande
Se il bianco appare in modo relativamente uniforme attorno al disegno:
sospetta la relazione Maschera Bianca / soffocamento.
Il bianco strutturale può estendersi oltre la grafica CMYK visibile.
Questo è principalmente un problema di prestampa.
Causa B: la registrazione viene spostata
Se il bianco appare principalmente su un lato mentre il lato opposto è troppo vicino al bordo colorato:
registrazione sospetta.
Le possibili cause includono:
- posizionamento degli strati
- movimento mediatico
- allineamento della stampa
- accumulo multi-pass
- Posizione RIP
Questo non si risolve semplicemente applicando più strozzatura.
Semplice regola diagnostica
Bianco attorno alla maggior parte dei lati
→ controlla la dimensione della maschera.
Bianco principalmente su un lato
→ verificare la registrazione.
Per una preparazione dettagliata della maschera bianca e del soffocamento, vedere il Guida alla grafica del logo in rilievo 3D.
Problema 8: CMYK viene spostato dalla struttura bianca in rilievo
Un piccolo errore di posizione può diventare molto più visibile nella stampa 3D multistrato.
Perché?
Perché la stessa regione strutturale viene stampata ripetutamente.
Anche piccole deviazioni possono produrre:
- bordi a gradini
- pareti laterali irregolari
- bianco a vista
- Compensazione CMYK
- offset della vernice
Controllo:
Stabilità dell'alimentazione dei supporti
La pellicola dovrebbe muoversi in modo coerente durante la stampa ripetuta.
Allineamento della testina di stampa
Verificare le impostazioni di allineamento applicabili.
Posizione RIP
Conferma che i piani Bianco, CMYK e Vernice condividono:
- le stesse dimensioni
- la stessa origine
- la stessa scala
- lo stesso orientamento
Accumulo di passaggi ripetuti
Determinare se:
- i primi passaggi sembrano allineati
- i successivi passaggi strutturali si spostano gradualmente
Se l'errore aumenta a ogni passaggio, il problema potrebbe essere correlato al posizionamento ripetuto piuttosto che alla sola opera d'arte originale.
Problema 9: alone bianco vs errore di registrazione
Questi due sintomi meritano una diagnosi separata perché spesso vengono confusi.
Alone bianco
Lo strato bianco è centrato correttamente ma è troppo grande.
Aspetto tipico:
contorno bianco uniforme
Zona probabile:
Maschera Bianca/Soffocamento
Errore di registrazione
Lo strato bianco non è centrato sotto il CMYK.
Aspetto tipico:
bianco visibile da un lato, colore sovrastante dall'altro
Zona probabile:
allineamento/alimentazione/posizionamento
Non risolvere uno spostamento meccanico restringendo in modo aggressivo l'intera maschera bianca.
Ciò potrebbe nascondere un vantaggio creando al contempo un supporto insufficiente altrove.
Problema 10: la vernice mostra bande visibili
I difetti della vernice possono essere particolarmente evidenti perché la luce riflessa rende facile vedere le variazioni della superficie.
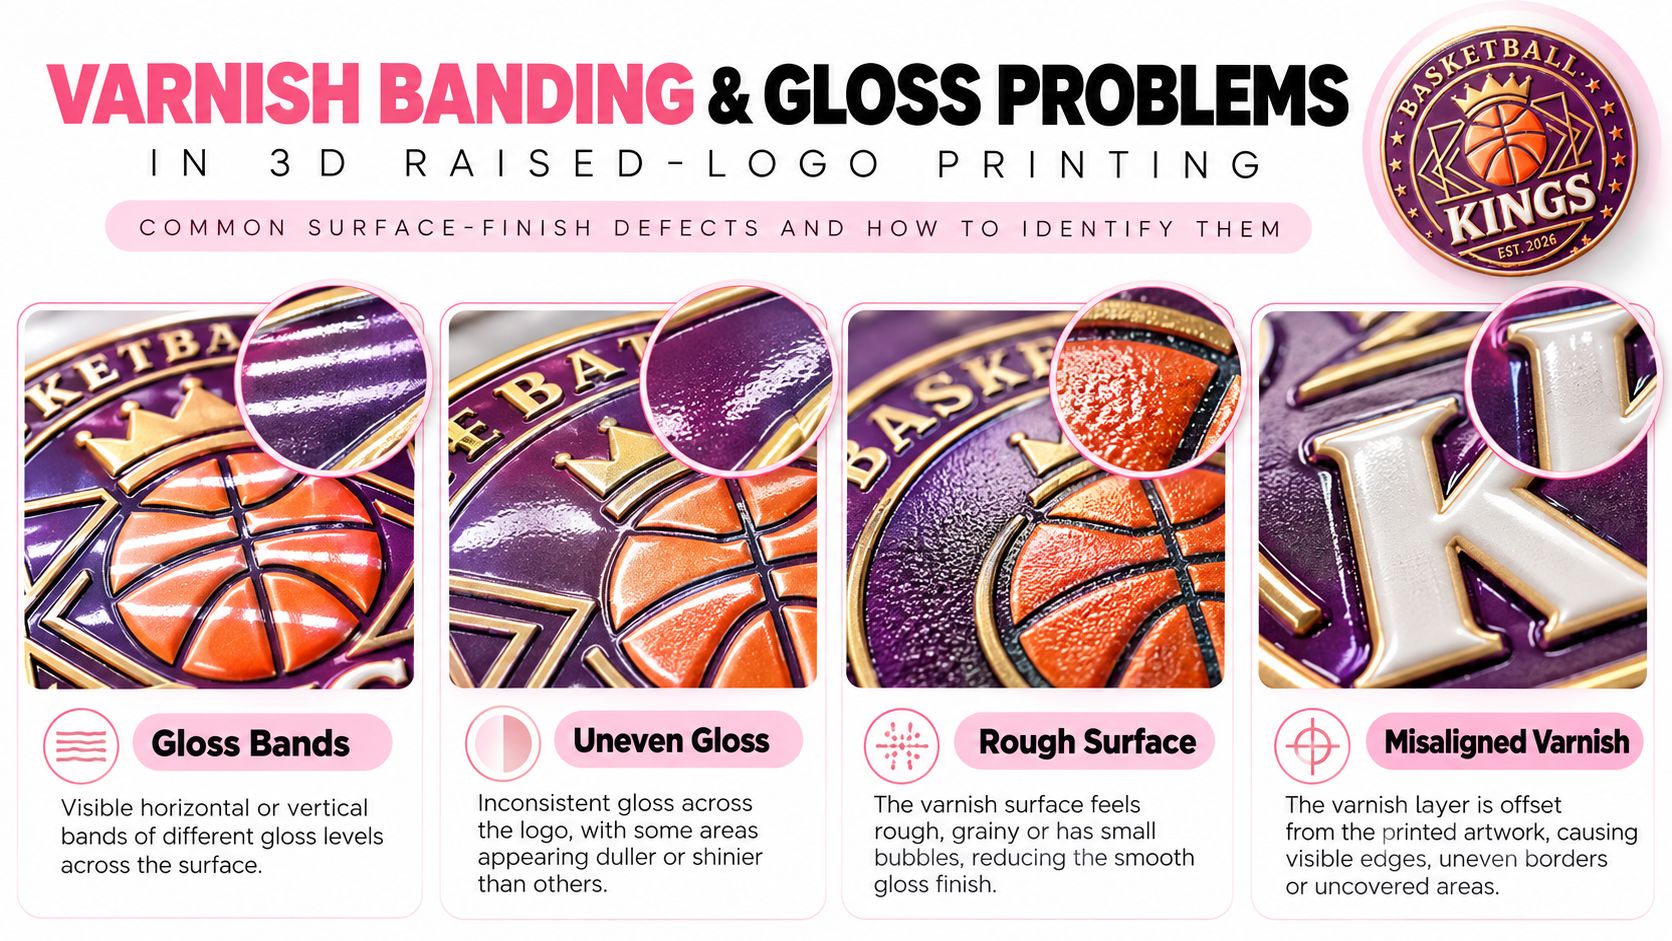
Se la superficie presenta ripetute bande lucide e opache verificare:
- condizione dell'ugello della vernice
- modello di passaggio
- coerenza dell'output
- movimento del carro
- consistenza della stagionatura
Determinare innanzitutto se le strisce sono presenti nella vernice stessa o appaiono solo dopo l'indurimento.
Ispezionare sotto una luce angolata
Un metodo di ispezione utile consiste nell'inclinare il badge sotto la luce direzionale.
I difetti della vernice spesso diventano molto più facili da identificare perché l'evidenziazione riflessa rivela:
- bande
- aree mancate
- consistenza ruvida
- lucentezza incoerente
Problema 11: alcune aree sono lucide e altre opache
La lucentezza non uniforme può avere diverse cause.
L'output della vernice è incoerente
Controllare il modello degli ugelli della vernice.
La polimerizzazione UV non è uniforme
La stessa quantità di vernice può apparire diversa al variare dello stato di polimerizzazione.
La superficie è contaminata
Polvere, olio o detriti possono interferire con lo strato di finitura.
La pellicola non è stabile o è piatta
La posizione della superficie può influire sulla consistenza della stampa e dell'essiccazione.
Non aumentare immediatamente la densità della vernice finché non vengono verificate queste condizioni fondamentali.
Problema 12: la superficie della vernice appare ruvida o granulosa
Una superficie ruvida può indicare:
- scarsa atomizzazione/resa della vernice
- contaminazione
- materiale eccessivo depositato in una fase
- comportamento di polimerizzazione che non corrisponde allo strato di vernice
- instabilità dell'ugello
Confrontare l'area difettosa con un campione noto.
Controllare se la rugosità:
- segue la direzione dell'ugello
- appare in modo casuale
- appare solo nelle aree ad alto contenuto di vernice
- appare solo dopo la polimerizzazione
Il modello stesso può aiutare a identificare il sistema responsabile.
Problema 13: la vernice è disallineata
Se la vernice si estende oltre la grafica prevista o manca parte del logo, determinare se il problema esiste in:
il fascicolo
O:
la registrazione fisica
Controllare prima l'anteprima RIP.
Se la Varnish Mask è già spostata nel software, correggi la grafica o la mappatura dei canali.
Se l'anteprima è corretta ma il risultato stampato è spostato, controllare la registrazione, l'alimentazione e l'allineamento.
Problema 14: appaiono delle bande in bianco o CMYK
Il banding può provenire da più di un sistema.
Una prima diagnosi utile è chiedersi quali canali sono interessati.
Solo il bianco ha le bande
Concentrati innanzitutto su:
- condizione dell'ugello bianco
- flusso bianco
- mescolando
- circolazione
- aria
- fornitura bianca
Solo un colore CMYK ha bande
Concentrati su quel canale di colore specifico.
Tutti i colori hanno lo stesso motivo ripetuto
Indagare:
- alimentazione della pellicola
- allineamento della stampa
- movimento del carro
- modalità di stampa
- Comportamento RIP/passa
Solo la lucentezza appare fasciata
Concentrarsi su:
- vernice
- curare
- finitura superficiale
Questo approccio basato sui canali è più rapido rispetto al trattare ogni problema di banding come un problema generico dell'ugello.
Problema 15: Il logo sembra bello all'inizio ma cambia nel corso di un lungo batch
Questo è un indizio di produzione particolarmente utile.
Se i primi badge sembrano buoni ma i badge successivi mostrano:
- altezza bianca inferiore
- densità del bianco più debole
- ugelli mancanti
- vernice incoerente
- più bande
studiare i sistemi che cambiano durante la stampa prolungata.
Questi possono includere:
- fornitura di inchiostro
- circolazione bianca
- stabilità del pigmento
- aria che entra nella linea
- restrizione dell'offerta
- temperatura dell'inchiostro/stabilità operativa
- accumulando contaminazione
Un difetto che si manifesta gradualmente durante la produzione spesso ha una causa diversa da un difetto che appare identico sulla primissima stampa.
Un migliore ordine di risoluzione dei problemi
Quando si verificano più problemi contemporaneamente, utilizzare una sequenza diagnostica fissa.
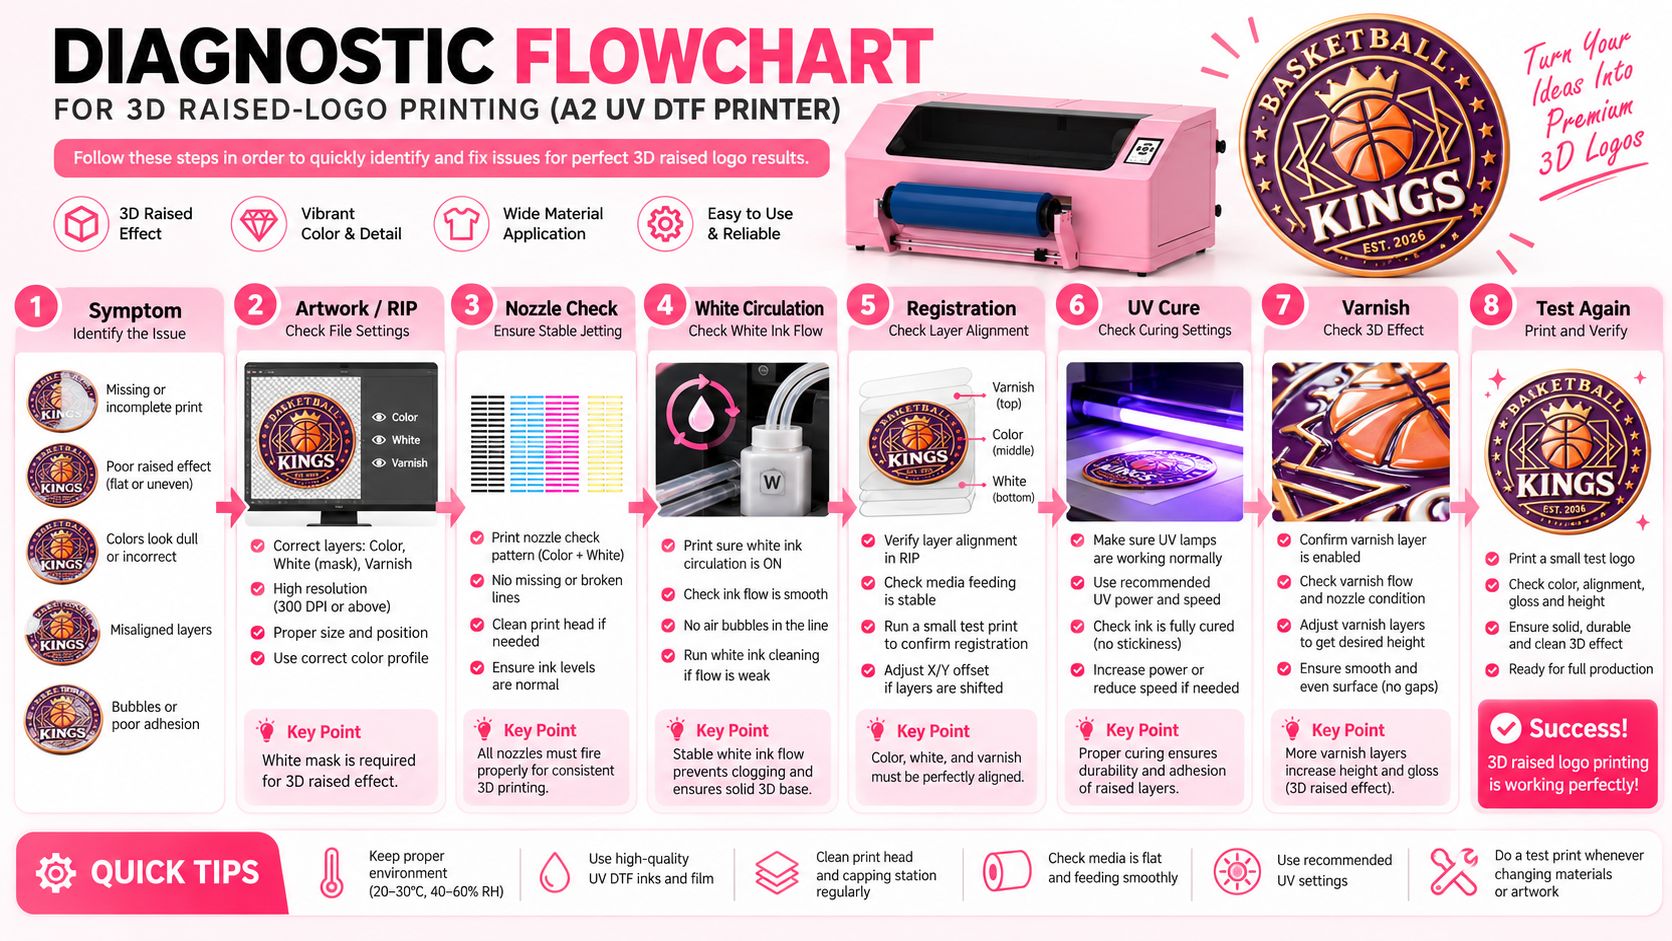
Passaggio 1: identificare il sintomo
Non iniziare modificando le impostazioni.
Per prima cosa descrivi con precisione il problema:
- altezza bassa
- bianco mancante
- fasciatura
- alone bianco
- colore spostato
- superficie appiccicosa
- screpolature
- scarsa brillantezza
Passaggio 2: controlla la grafica e il RIP
Confermare:
- bianco strutturale
- CMYK
- vernice
- posizione dello strato
- mappatura dei punti
Passaggio 3: eseguire un controllo degli ugelli
Determinare se ogni canale richiesto è completo.
Passaggio 4: verificare l'erogazione dell'inchiostro bianco
Per problemi relativi al bianco, controllare:
- mescolando
- circolazione
- condizione dell'inchiostro
- aria
- fluire
Passaggio 5: controlla la registrazione
Cercare:
- stabilità del mangime
- spostamento di strato
- errore di passaggio ripetuto
- allineamento
Passaggio 6: controllare la polimerizzazione UV
Confermare che la struttura spessa si sta indurendo progressivamente e in modo coerente.
Passaggio 7: controllare la vernice
Ispezionare:
- ugelli per vernice
- maschera
- allineamento
- consistenza lucida
- curare
Passaggio 8: stampare un piccolo test
Non riavviare immediatamente la produzione completa.
Stampa un campione controllato.
Controllo:
- altezza
- registrazione
- flessibilità
- lucentezza
- curare
Quindi modificare solo una variabile aggiuntiva, se necessario.
Non modificare più variabili contemporaneamente
Immagina un badge di altezza ridotta.
Se contemporaneamente:
- aumentare i passaggi bianchi
- aumentare la densità dell'inchiostro bianco
- aumentare la potenza UV
- rallentare la modalità di stampa
e il risultato migliora, non sai ancora cosa ha risolto il problema originale.
Quel che è peggio, un cambiamento potrebbe aver risolto il problema mentre un altro ha creato rigidità inutili.
Un processo di sviluppo della produzione migliore è:
Cambia una variabile
↓
Stampa
↓
Ispezionare
↓
Registra il risultato
↓
Mantieni o ripristina
Ciò rende ripetibile il profilo di produzione finale.
Quando il problema non è più un problema di stampa?
Questa guida si concentra sui problemi che esistono prima che il badge venga trasferito sull'indumento.
Se il badge stampato:
- ha l'altezza corretta
- è adeguatamente curato
- ha una registrazione pulita
- ha una buona vernice
- rimane flessibile
- supera l'ispezione pre-trasferimento
ma i problemi si verificano solo dopo la pressatura a caldo, passare al flusso di lavoro del trasferimento di calore.
Gli esempi includono:
- bordi del logo che si sollevano dal capo
- la felpa con cappuccio trasferisce il legame in modo non uniforme
- distacco del supporto in modo errato
- migrazione del colorante poliestere
- segni di stampa
- bruciatura degli indumenti
- problemi di pressione del tappo
Tali questioni sono trattate nel Guida al trasferimento termico del logo in rilievo 3D per magliette, felpe con cappuccio, cappellini e maglie.
Questa distinzione è importante.
Non continuare a modificare le impostazioni della stampante per risolvere un problema causato dalla termopressa.
Controllo qualità pre-produzione consigliato
Prima del taglio del contorno e del trasferimento termico, ispeziona ogni nuovo profilo con logo in rilievo 3D.
Struttura Bianca
Controllo:
- altezza richiesta
- accumulo uniforme
- nessuna zona mancante
- nessun difetto grave sui fianchi
CMYK
Controllo:
- colore
- dettaglio
- registrazione
- nessun bianco strutturale a vista
Vernice
Controllo:
- lucentezza prevista
- superficie liscia
- registrazione corretta
- nessuna fascia visibile
Curare
Controllo:
- nessuna superficie appiccicosa
- nessuna struttura interna instabile
- nessuna piega evidente
- ragionevole flessibilità
Prova di piegatura
Flettere delicatamente il campione.
Cercare:
- screpolature
- separazione degli strati
- rigidità eccessiva
Solo dopo che la stampa stessa è stabile, il badge può passare al taglio del contorno e al trasferimento sull'indumento.
Perché la configurazione della stampante è importante per i loghi in rilievo 3D
Un flusso di lavoro con logo in rilievo 3D pone a una stampante UV requisiti diversi rispetto a una semplice stampa decorativa a strato sottile.
Il sistema produttivo deve supportare:
- emissione di bianco ad alto spessore indipendente
- CMYK flessibile
- vernice
- stampa strutturale ripetuta
- polimerizzazione LED-UV controllata
- agitazione e circolazione stabili dell'inchiostro bianco
L'EraSmart Stampante DTF UV A2 può essere configurata come piattaforma di stampa per questa applicazione se abbinata all'inchiostro UV flessibile, alla pellicola TPU e al flusso di lavoro di produzione appropriati.
Per il sistema applicativo più ampio, cfr Stampa logo 3D in rilievo con tecnologia UV DTF.
Lista di controllo finale per la risoluzione dei problemi
Prima di modificare il profilo bianco strutturale, confermare:
Opera d'arte
- Maschera Bianca corretta
- CMYK corretto
- Maschera di vernice corretta
- strati registrati
- Mappatura RIP verificata
Testina di stampa
- Controllo degli ugelli bianchi completato
- Controllo degli ugelli CMYK completato
- controllo ugelli vernice completato
Sistema di inchiostro bianco
- inchiostro adeguatamente miscelato
- agitazione in funzione
- funzionamento della circolazione
- nessuna aria evidente in linea
- flusso stabile durante la stampa continua
Meccanico/Alimentazione
- alimentazione della pellicola in modo coerente
- l'allineamento della stampa è corretto
- i passaggi ripetuti rimangono registrati
Polimerizzazione UV
- superficie non appiccicosa
- struttura stabile
- nessuna piega evidente
- nessuna fragilità eccessiva
Vernice
- nessuna fasciatura
- lucentezza coerente
- maschera corretta
- registrazione corretta
Solo allora dovresti aumentare o ridurre la costruzione strutturale.
Asporto finale
La risoluzione dei problemi del logo 3D in rilievo diventa molto più semplice quando ogni difetto viene assegnato al sistema corretto.
Ricordare:
L'altezza bassa non significa sempre pochi passaggi bianchi.
Può anche significare:
- Maschera Bianca sbagliata
- ugelli mancanti
- flusso bianco instabile
Un bordo bianco non sempre significa strozzatura insufficiente.
Potrebbe essere:
- dimensione della maschera
- registrazione
Raggrinzirsi non significa sempre polimerizzare troppo poco.
La struttura spessa potrebbe anche presentare un equilibrio di polimerizzazione inadeguato.
Una scarsa brillantezza non sempre significa che è necessaria più vernice.
Potrebbe provenire da:
- ugelli
- allineamento
- curare
- contaminazione
Il metodo più affidabile è:
Diagnosticare → isolare → testare → modificare una variabile → verificare di nuovo.
Per il flusso di lavoro di produzione completo, continuare con Come realizzare loghi in rilievo 3D con una stampante UV DTF.
Per gli edifici di altezza bianca, leggi Come gli strati di inchiostro bianco creano effetti in rilievo 3D nella stampa DTF UV.
Per la preparazione del file Bianco/CMYK/Vernice, vedere il file Guida alla grafica del logo in rilievo 3D.
E se la stampa è buona ma l'indumento trasferito fallisce, usa il Guida al trasferimento termico del logo in rilievo 3D.
Domande frequenti
Perché il mio logo 3D in rilievo è troppo piatto?
Non aggiungere immediatamente altri passaggi bianchi. Controllare innanzitutto la maschera bianca strutturale, le condizioni degli ugelli bianchi e l'erogazione dell'inchiostro bianco. Se questi sono stabili, valutare il profilo di costruzione strutturale.
Perché l'inchiostro bianco si indebolisce durante i lavori di stampa lunghi?
Le possibili cause includono l'instabilità dei pigmenti, una cattiva circolazione, aria nella linea dell'inchiostro o un'erogazione limitata di inchiostro bianco. Confronta il controllo degli ugelli prima e dopo la stampa prolungata.
Perché l'inchiostro bianco necessita di agitazione e circolazione?
L'inchiostro bianco flessibile ad alto spessore contiene un'alta concentrazione di pigmenti e solidi. L'agitazione e la circolazione aiutano a mantenere una concentrazione uniforme dell'inchiostro e a ridurre l'instabilità correlata alla sedimentazione.
Perché vedo un contorno bianco attorno al mio logo?
Se il contorno bianco è visibile in modo relativamente uniforme attorno al logo, la maschera bianca potrebbe essere troppo grande. Se il bianco è visibile principalmente su un lato, verificare la registrazione e la stabilità del mangime.
Perché il mio CMYK è spostato dalla struttura bianca in rilievo?
Controlla l'alimentazione dei supporti, l'allineamento della stampa, il posizionamento del RIP e la registrazione dei passaggi ripetuti. Piccoli errori di posizionamento diventano più evidenti quando vengono impilati più strati strutturali.
Perché lo spesso inchiostro UV si raggrinzisce?
Le possibili cause includono un eccessivo accumulo di materiale o una strategia di essiccazione che non corrisponde alla struttura spessa e flessibile dell'inchiostro. Evitare di modificare ciecamente l'energia UV; convalidare il profilo completo di inchiostro, passaggio e essiccazione.
Perché il logo stampato si rompe quando lo piego?
Il badge potrebbe essere eccessivamente spesso, eccessivamente rigido, polimerizzato in modo improprio o prodotto con un sistema di inchiostro non idoneo. L'obiettivo è l'altezza controllata più la flessibilità, non lo spessore massimo.
Perché la mia vernice presenta linee visibili?
Controllare gli ugelli della vernice, la consistenza dell'output, il modello di passata, la registrazione e l'essiccazione UV. Determinare se le bande sono stampate nella vernice o appaiono principalmente dopo la polimerizzazione.
Perché una parte del logo è lucida e un'altra parte opaca?
Le possibili cause includono una resa incoerente della vernice, una polimerizzazione non uniforme, contaminazione o instabilità della superficie. Controllare la maschera di vernice e le condizioni dell'ugello prima di applicare semplicemente la vernice.
Devo aumentare la potenza UV se la superficie è appiccicosa?
Non automaticamente. Una superficie appiccicosa indica che è necessario controllare il sistema di essiccazione e lo sviluppo totale dell'inchiostro. La potenza UV, la velocità del carrello, lo spessore dello strato e il sistema di inchiostro interagiscono tra loro.
Quando dovrei interrompere la risoluzione dei problemi della stampante e controllare la termopressa?
Se il badge ha altezza, registrazione, lucentezza, polimerizzazione e flessibilità corrette prima del trasferimento ma non funziona più solo dopo l'applicazione sull'indumento, il problema è probabilmente nella fase di trasferimento termico piuttosto che in quella di stampa.
È possibile utilizzare le stesse impostazioni di risoluzione dei problemi per ogni logo 3D?
No. La geometria del logo, la struttura totale, l'inchiostro, la pellicola, la modalità di stampa e l'altezza del target possono modificare il profilo di produzione ottimale. Stabilire e registrare le impostazioni convalidate per ciascun tipo di prodotto principale.
Potresti essere anche a te come
Copyright 2020 © Erastart. | Sitemap