Производитель малогабаритных планшетных струйных принтеров
Как создать рельефные 3D-логотипы с помощью УФ-принтера DTF: полный рабочий процесс
Объемный логотип на одежде создается путем увеличения физической высоты с помощью повторяющихся слоев белых УФ-чернил, добавления видимого рисунка CMYK и лакового покрытия, контурной резки готового значка и, наконец, горячего прессования его на одежду.
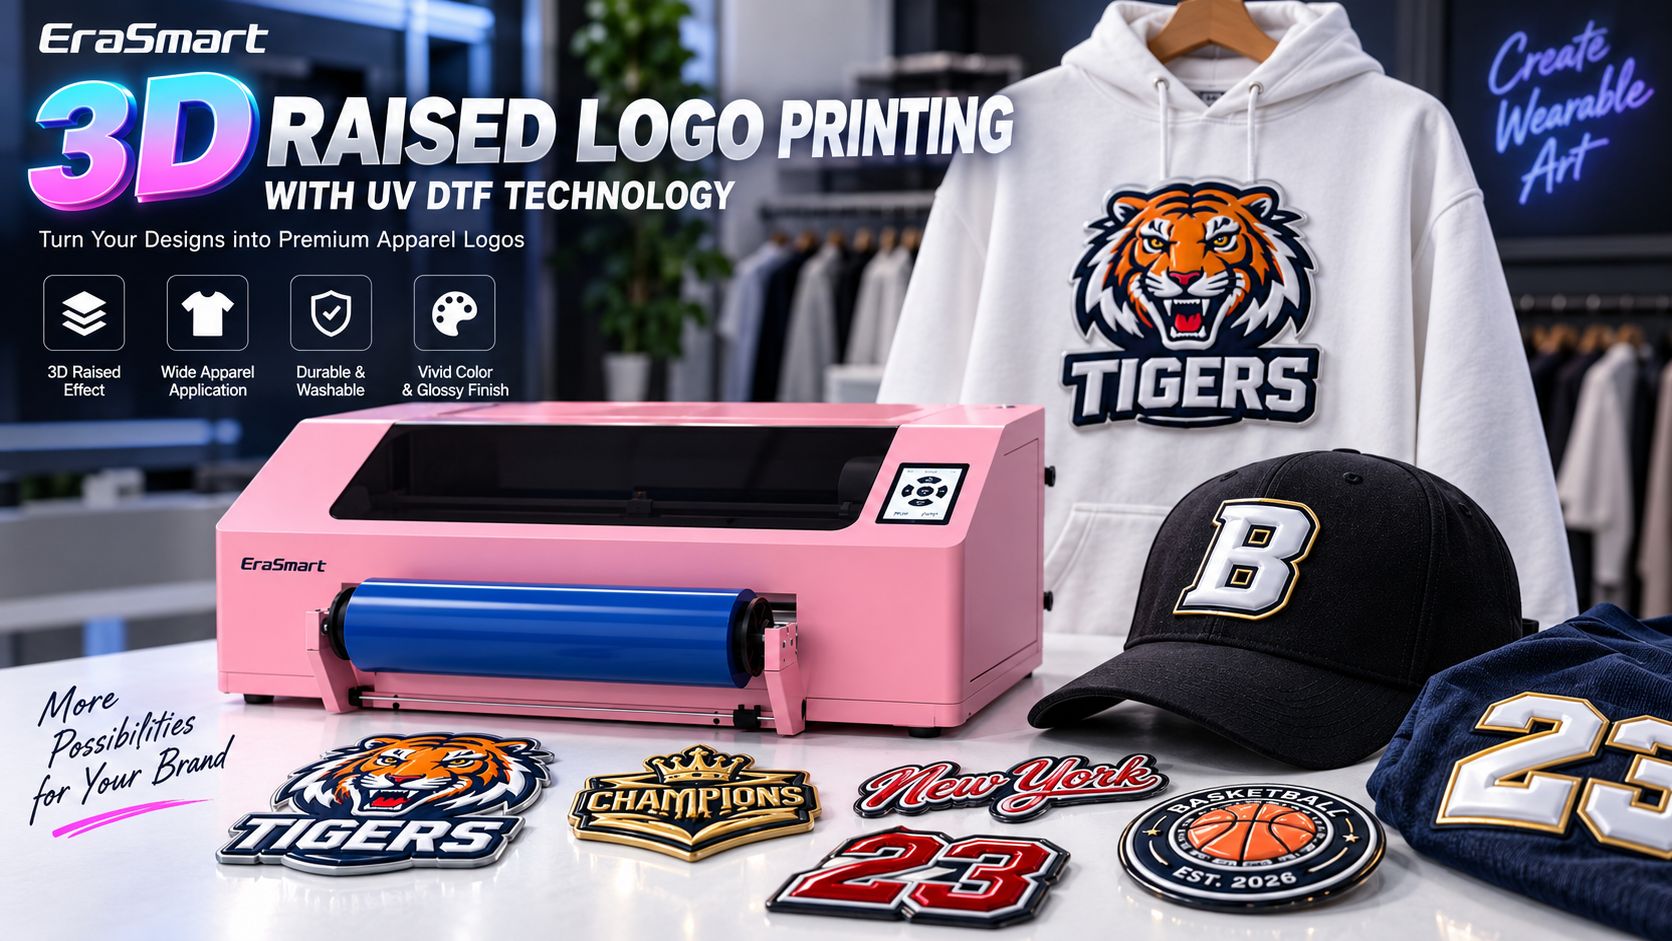
В отличие от обычного плоского трансфера, готовый дизайн имеет заметно выступающую поверхность, которую можно увидеть и почувствовать. Это делает этот процесс особенно подходящим для изготовления модных логотипов, спортивных эмблем, значков команд, уличной графики, кепок, толстовок, футболок и трикотажных изделий.
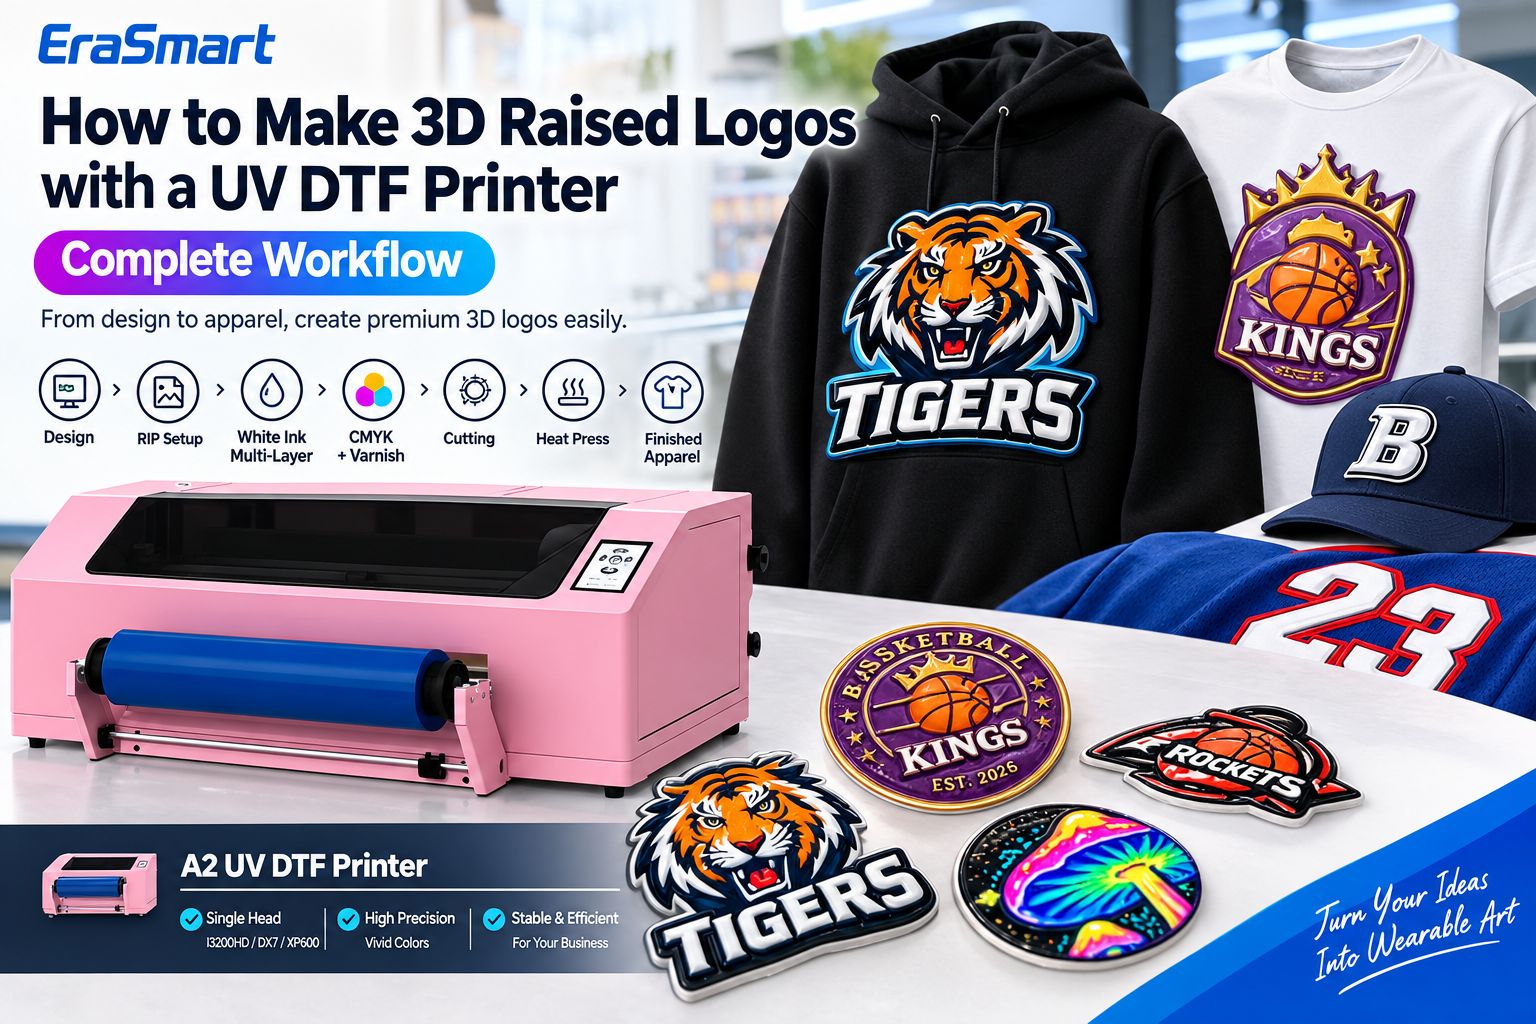
Полный рабочий процесс:
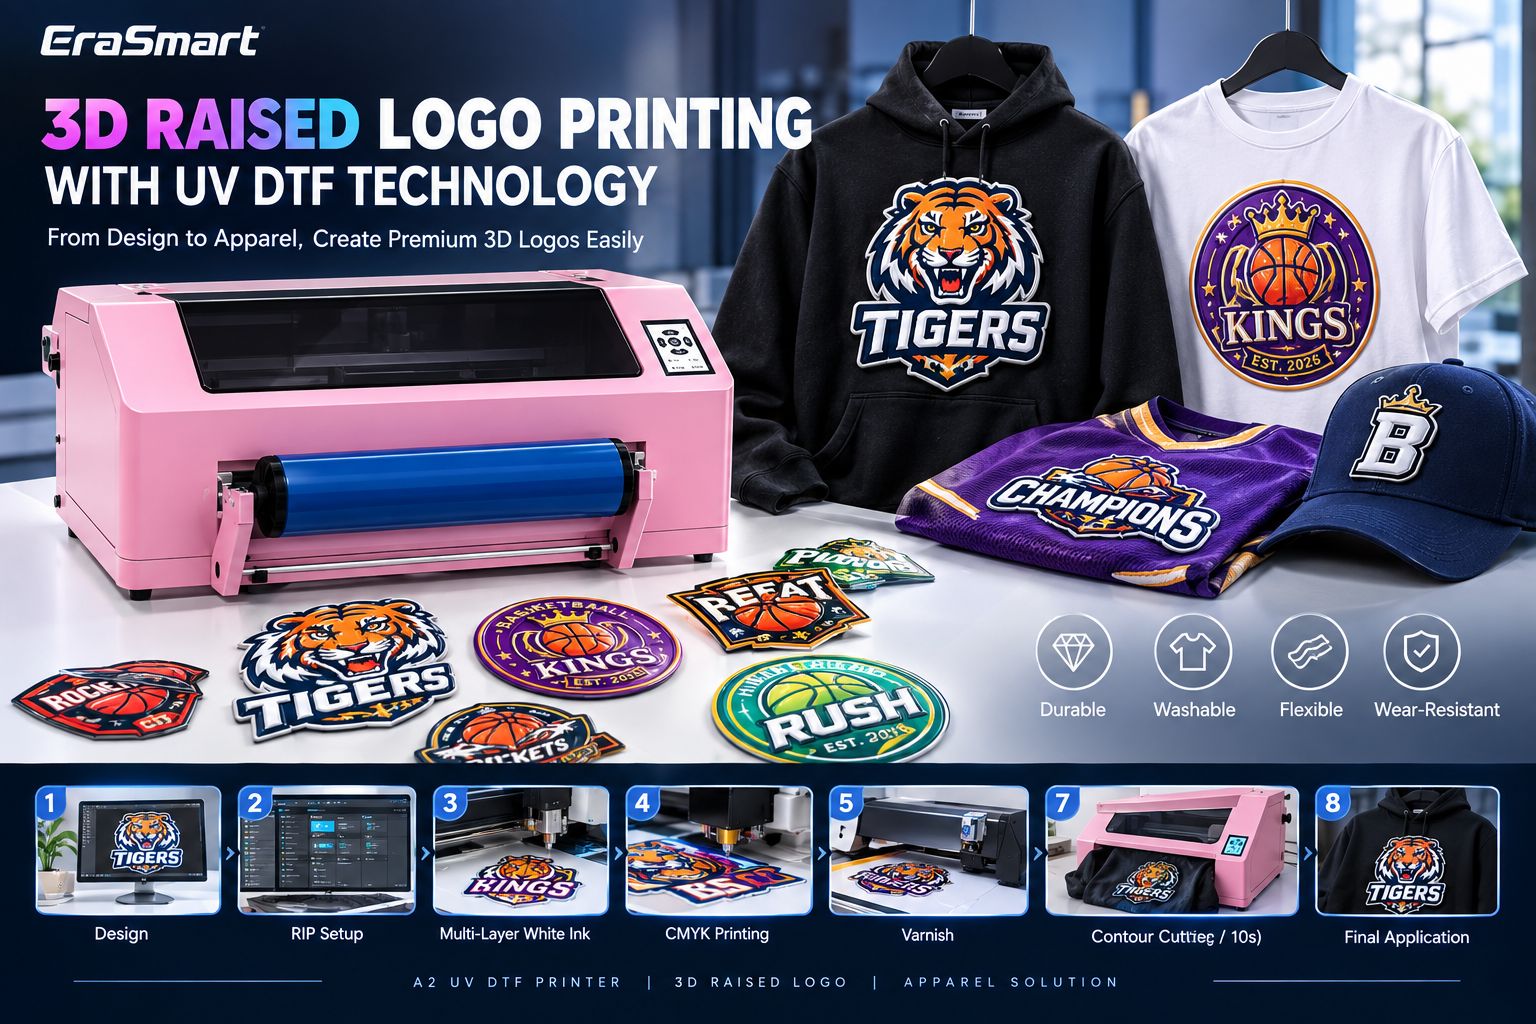
Графическое изображение → Настройка RIP → Многослойные белые чернила → CMYK → Лак → УФ-отверждение → Контурная резка → Термопресс → Очистка и проверка
В этом руководстве объясняется каждый этап использования рабочего процесса с выпуклым логотипом EraSmart 3D и показано, чем этот процесс отличается от стандартного применения кристаллических наклеек UV DTF.
Что такое рельефный 3D-логотип?
Рельефный 3D-логотип представляет собой текстильный значок, напечатанный цифровой печатью, обладающий реальной физической глубиной.
Вместо использования белых чернил только в качестве непрозрачного слоя, процесс печати повторяет белый слой несколько раз, чтобы построить структуру графики. Затем добавляется цвет CMYK для создания видимого изображения, а лак обеспечивает глянцевую поверхность.
Готовый логотип может включать в себя рельеф:
- надпись
- границы
- числа
- спортивные эмблемы
- фирменные знаки
- графические детали
Поскольку поверхность имеет реальную высоту, результат больше напоминает литой значок премиум-класса, чем обычный плоский отпечаток.
Более широкий обзор этого приложения, включая примеры одежды и совместимые конфигурации принтеров, см. на сайте EraSmart. Решение для 3D-печати логотиповПолем
Какое оборудование и материалы вам нужны?
Для успешного рабочего процесса создания рельефного 3D-логотипа требуется нечто большее, чем просто УФ-принтер.
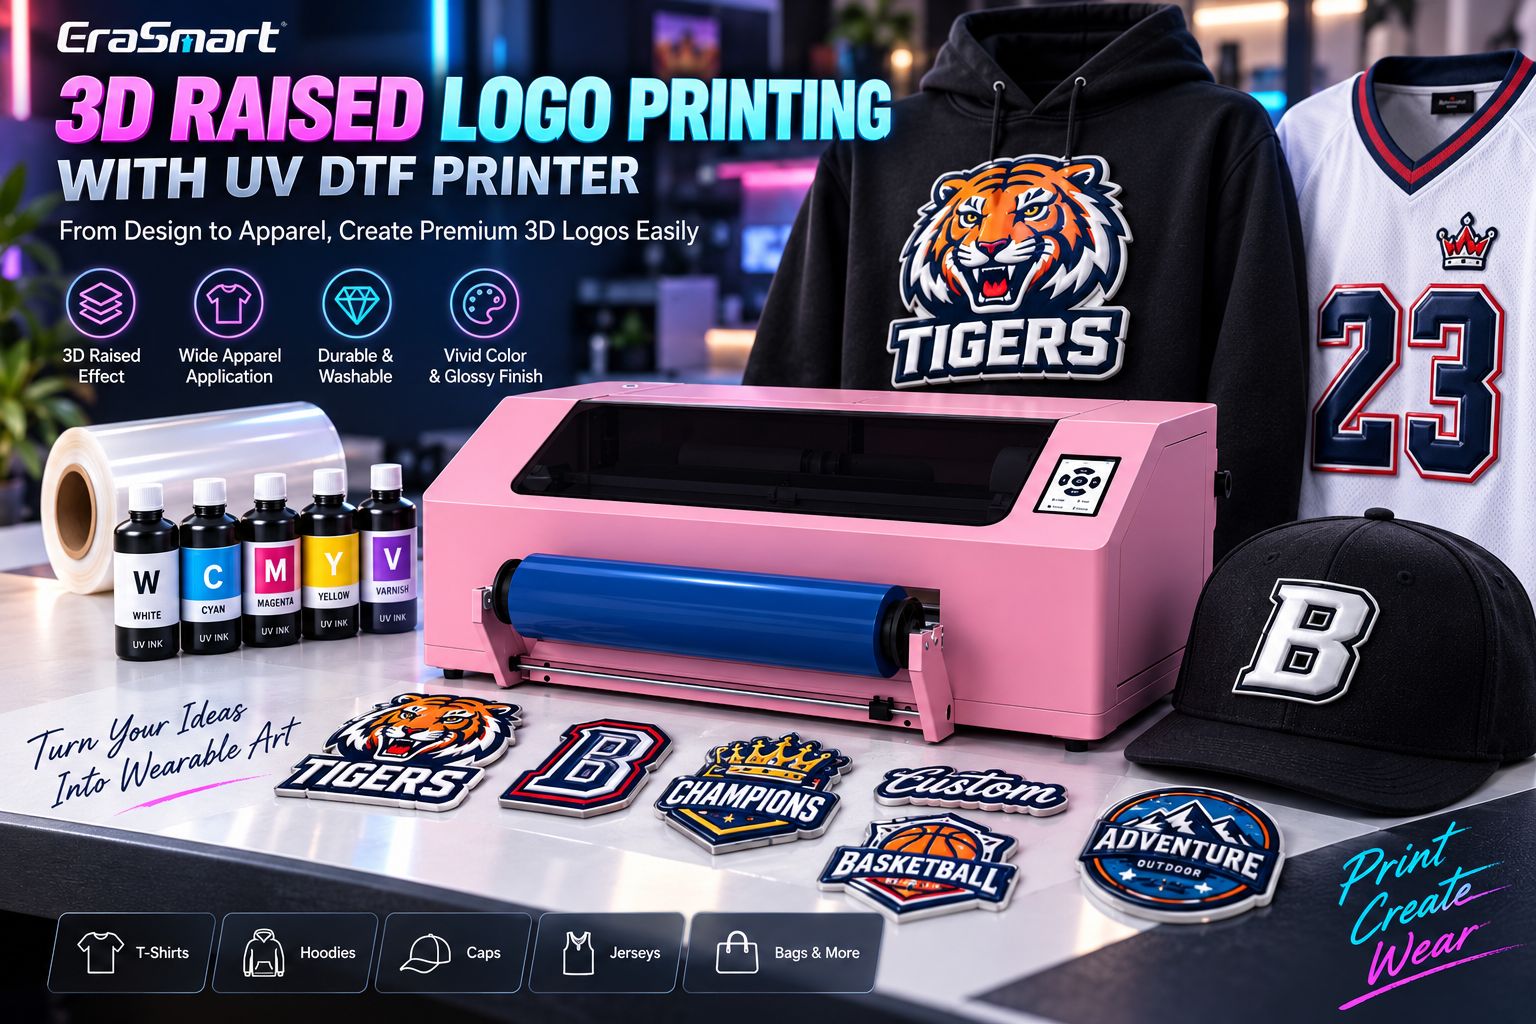
Основная производственная система включает в себя УФ-DTF-принтер формата A2, подходящие УФ-чернила, специальную 3D-теплопередающую пленку, программное обеспечение RIP, станок для контурной резки и термопресс.
УФ-DTF-принтер A2
Принтер создает белый, цветной и лаковый слои, из которых формируется 3D-значок.
EraSmart’s УФ-DTF-принтер A2 доступен с несколькими конфигурациями печатающих головок, включая одиночную I3200, одиночную DX7 и двойную XP600.
Одна и та же платформа станка может поддерживать различные приложения UV DTF, но расходные материалы и последующий рабочий процесс должны соответствовать предполагаемому продукту.
Поэтому стандартная наклейка с кристаллами UV DTF и 3D-значок для одежды не производятся с использованием одинаковой пленки и процесса переноса.
Специальная 3D-теплопередающая пленка
В рабочем процессе с рельефным логотипом используется пленочная система, подходящая для переноса текстиля и контурной резки.
Это отличается от обычного рабочего процесса с пленкой A/B, обычно используемого для наклеек с кристаллами UV DTF на стекле, акриле, бутылках, металле и других твердых поверхностях.
Не думайте, что обычную пленку UV DTF A/B можно просто заменить пленкой для одежды, используемой в этом процессе.
УФ-чернила
Система подачи чернил состоит из трех функциональных частей:
Белые чернила строит физический рост.
CMYK создает видимое полноцветное произведение искусства.
Лак создает глянцевую поверхность и увеличивает визуальную глубину.
Если вам нужно более подробное объяснение этих трех функций рукописного ввода, см. EraSmart. Руководство по УФ-чернилам: CMYK, белые чернила и лакПолем
Программное обеспечение RIP
Программное обеспечение RIP контролирует, как изображение преобразуется в белый, цветной и лаковый форматы.
Важным моментом является то, что задание с рельефным логотипом — это не просто обычное изображение CMYK, отправленное непосредственно на принтер.
Разным частям произведения искусства нужны разные функции вывода.
EraSmart Программное обеспечение ERARIP поддерживает генерацию плашечных цветов, управление белыми чернилами и несколько платформ принтера.
Точное количество проходов белого цвета, используемых для рельефной конструкции, по-прежнему должно соответствовать принтеру, чернилам, пленке и высоте мишени.
Контурная машина для резки
После печати отдельный значок необходимо вырезать по его внешней форме.
Контурный резак использует регистрационную информацию для точного повторения контура логотипа, что особенно полезно для:
- спортивные эмблемы
- логотипы в форме щита
- буквы
- нестандартная фирменная графика
- серийное производство
Тепловой пресс
Термопресс переносит готовый 3D-значок на одежду.
В рабочем процессе EraSmart, описанном в этом руководстве, 170°C в течение 10 секунд используется в качестве настройки передачи задания.
Это следует рассматривать как начальную производственную основу для данного конкретного рабочего процесса, а не как универсальную настройку для каждой пленки, клея и ткани.
Шаг 1. Подготовьте 3D-логотип.
Хорошее изготовление рельефного логотипа начинается с напильника.
Сначала необходимо подготовить графику в окончательном выходном размере.
Векторные изображения обычно предпочтительнее для логотипов, надписей, геометрической графики и спортивных значков, поскольку края остаются чистыми при изменении размера дизайна.
При необходимости также можно использовать растровые изображения высокого разрешения.
Следующий шаг — решить, какие части конструкции действительно нуждаются в физической высоте.
Например, спортивный значок может иметь рельефную белую структуру под ним:
- название команды
- внешняя граница
- баскетбольная графика
- выбранные декоративные линии
Не каждая часть дизайна обязательно должна иметь одинаковую высоту.
Более контролируемая структура обычно дает более чистый результат, чем простое создание каждой области как можно более толстой.
Шаг 2. Разделите слои белого цвета, CMYK и лака
Теперь изображение необходимо перевести в функциональные слои печати.
Думайте о дизайне как о трех отдельных работах, работающих вместе.
Белый слой
Белый слой определяет, где будет построена физическая структура.
Для стандартной УФ-печати белые чернила часто используются главным образом для создания непрозрачности.
В этом 3D-приложении с рельефным логотипом белые чернила играют дополнительную роль:
он становится частью физической структуры значка.
Слой CMYK
CMYK создает видимую графику.
Он контролирует:
- фирменные цвета
- фотографии
- градиенты
- командная графика
- текст
- иллюстрации
Дизайн CMYK расположен на приподнятом основании, созданном белыми чернилами.
Слой лака
Лак контролирует видимую отделку поверхности.
Его можно использовать в выбранных областях или на основном изображении в зависимости от желаемого внешнего вида.
Для рельефного значка на одежде можно добавить лак:
- блеск
- визуальная глубина
- определение поверхности
- Премиальный внешний вид
Правильная регистрация между всеми тремя слоями важна, поскольку любое смещение становится гораздо более заметным при использовании нескольких проходов.
Шаг 3. Настройте задание в программном обеспечении RIP
Перед печатью подтвердите настройку RIP.
Точный интерфейс зависит от программного обеспечения и конфигурации принтера, но производственная логика должна оставаться понятной:
Белый контролирует высоту.
CMYK управляет цветом.
Лак контролирует финишный слой.
Для работы также необходима точная информация о размере, положении и плашечном цвете.
Расклад белого заслуживает особого внимания. Если белая структура выходит за пределы изображения CMYK, вокруг окончательного логотипа может появиться видимая белая кромка.
Вот почему во время настройки могут оказаться полезными подавление белого цвета, расширение или сжатие плашечных цветов и точная регистрация слоев.
Для общего производства УФ-излучения у EraSmart также есть специальный Руководство по рабочему процессу УФ-печати покрытие графического изображения, параметры RIP, плотность чернил, белые чернила, лак и УФ-отверждение.
Однако для рельефного логотипа стандартный рабочий процесс УФ-излучения расширяется за счет повторной белой печати, а затем контурной резки и термопереноса.
Шаг 4. Создайте 3D-высоту с помощью нескольких слоев белых чернил
Это самый важный этап во всем процессе.
Нормальное белое основание относительно тонкое.
Трехмерный рельефный логотип требует повторного вывода белого цвета, чтобы чернила сами начали создавать измеримую физическую глубину.
Упрощенная структура выглядит так:
Лак
CMYK
Слой белых чернил
Слой белых чернил
Слой белых чернил
Дополнительные белые слои по мере необходимости
Специальная теплопередающая пленка
Каждый проход белого добавляет материал к печатной структуре.
Более важный вопрос заключается не просто в следующем:
Сколько белых слоев мне следует напечатать?
Правильный вопрос:
Какую высоту может выдержать эта конкретная краска, пленка, установка для отверждения и нанесение на одежду, оставаясь при этом гибкой и переносимой?
Идеальное количество проходов зависит от:
- желаемая высота
- размер произведения искусства
- уровень детализации
- характеристики чернил
- фильм
- лечебное поведение
- требования к гибкости
Вот почему не рекомендуется копировать фиксированный номер белого пропуска с другого принтера или другой пленочной системы.
Производственный профиль должен быть установлен с использованием фактического устройства EraSmart и используемых расходных материалов.
Шаг 5. Распечатайте изображение CMYK
После того, как рельефная белая структура создана, печатается видимый цветной рисунок.
CMYK обеспечивает узнаваемую визуальную идентичность бейджа.
Для спортивной одежды это может быть:
- оранжевая баскетбольная графика
- цвета команды
- черные контуры
- градиенты
- цветные буквы
Для моды и уличной одежды это могут быть гораздо более сложные иллюстрации.
Качество готового рельефного значка зависит как от высоты, так и от регистрации отпечатка.
Если цветной слой сдвинут относительно белой структуры, 3D-край будет выглядеть неровным.
Прежде чем продолжить, проверьте напечатанный цвет на наличие:
- недостающие насадки
- полосатость
- ошибка регистрации
- слабый цвет
- нежелательные белые края
- загрязненная пленка
Исправьте эти проблемы перед добавлением окончательной отделки.
Шаг 6: Добавьте лаковое покрытие
Слой лака завершает видимую поверхность.
В описанном здесь рабочем процессе EraSmart с рельефным логотипом: белые чернила отвечают за формирование большей части физической высоты, а лак используется в первую очередь для придания окончательного глянцевого и премиального внешнего вида поверхности.
Это различие важно.
В некоторых приложениях УФ-печати для создания рельефной текстуры используется сам лак.
Это действующая техника УФ-печати, но это не совсем та же стратегия производства, что и процесс многослойной печати белыми чернилами, описанный в этом руководстве.
Для этого рабочего процесса со значком одежды:
Белый = структурная конструкция
CMYK = визуальный дизайн
Лак = отделка поверхности
Такое разделение облегчает понимание и контроль конечного результата.
Шаг 7. УФ-отверждение напечатанных слоев
Чернила, отверждаемые УФ-излучением, требуют правильного отверждения на протяжении всего процесса печати.
Цель состоит не в том, чтобы просто сделать поверхность сухой.
Полная многоуровневая структура должна оставаться достаточно стабильной для следующих этапов:
- умение обращаться
- контурная резка
- теплопередача
- сгибание одежды
Недостаточное отверждение может создать проблемы со стабильностью поверхности или резкой.
Чрезмерное отверждение или чрезмерное накопление чернил также могут сделать толстую структуру более жесткой, чем предполагалось.
По этой причине при производственном тестировании следует оценивать всю систему, а не один слой краски в отдельности.
Шаг 8. Вырезаем контур готового логотипа
Напечатанный значок готов к вырезанию.
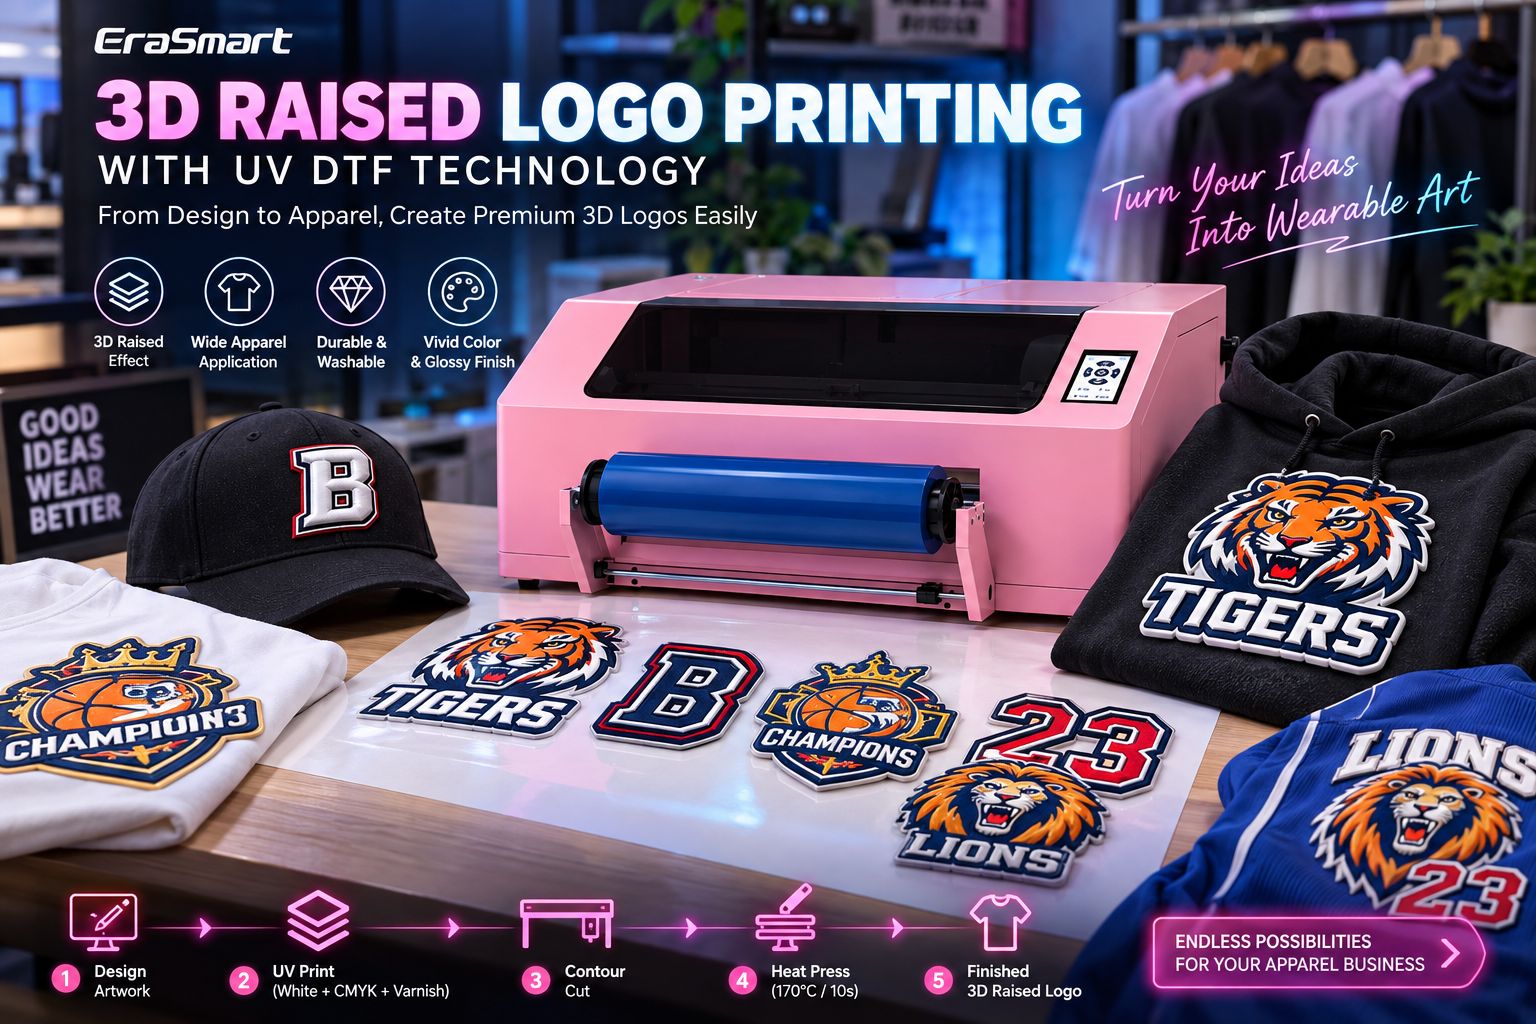
Машина для контурной резки повторяет внешний край напечатанного рисунка.
На этом этапе распечатанный лист превращается в отдельные значки, которые можно разместить на одежде.
Точная контурная резка важна по нескольким причинам.
Край становится частью законченного внешнего вида.
Плохая регистрация может испортить произведение искусства.
Слишком много лишней пленки делает значок менее профессиональным.
Очень сложные детали также могут снизить эффективность производства.
При пакетной работе особенно важны постоянные регистрационные метки и стабильная подача материала.
При подготовке изображения оставьте достаточное расстояние между выступающей конструкцией и линией разреза, чтобы резак не прошел напрямую через важные выступающие детали.
Шаг 9: Разместите значок на одежде.
Перед термопрессованием аккуратно расположите готовый значок.
Типичные места размещения включают в себя:
Футболки
Логотипы на груди, небольшие фирменные знаки и рекламная графика.
Толстовки
Нагрудные значки, брендинг уличной одежды и модные эмблемы.
Спортивные трикотажные изделия
Гербы команд, графика лиг, знаки спонсоров и фирменные логотипы клубов.
Кепки
Передние эмблемы и значки модных брендов.
Для каждого типа одежды убедитесь, что ткань сидит ровно, а в области переноса нет складок.
Размещение должно быть подтверждено перед применением полного нагрева и давления.
Шаг 10: Нагревайте пресс при 170°C в течение 10 секунд.
Для описанного здесь рабочего процесса EraSmart настройка эталонной передачи следующая:
| Параметр | Эталонная настройка |
|---|---|
| Температура | 170°С |
| Время | 10 секунд |
| Давление | Равномерное контролируемое давление |
Во время прессования трансфер должен полностью соприкасаться с одеждой.
Однако эти значения не следует рассматривать как универсальные параметры для каждого текстиля.
Состав ткани, пленка, клеящие свойства и конструкция одежды могут изменить требуемые условия.
Перед массовым производством протестируйте фактическую одежду.
Если вы производите несколько типов одежды, сохраните отдельные проверенные настройки, а не предполагайте, что одна настройка всегда будет одинаково хорошо работать для каждого материала.
Шаг 11: очистите и осмотрите готовый 3D-логотип
Последний этап – проверка качества.
Не судите о результате только по тому, прикреплен ли значок.
Коммерческий 3D-логотип следует проверить с нескольких сторон.
Проверьте высоту
Посмотрите на логотип сбоку.
Выпуклые области должны иметь видимую пространственную структуру, а не выглядеть как обычный плоский трансфер.
Проверьте блеск
Лак должен выглядеть ровным и продуманным.
Избегайте тусклых пятен или неоднородных участков поверхности.
Проверьте края
Значок должен плотно прилегать к одежде.
Искать:
- подъем
- неполное соединение
- искаженные края
- дефекты резки
Сгибайте одежду
Аккуратно согните декорируемый участок.
Это помогает определить, является ли готовая конструкция чрезмерно жесткой или начинает трескаться.
Проверьте адгезию
Значок должен оставаться полностью прикрепленным после нормального обращения.
Выполните тестирование стирки
Если продукт используется в коммерческом производстве одежды, протестируйте репрезентативные образцы, используя условия стирки, ожидаемые для конечного продукта.
Повторяемость важнее, чем один успешный образец.
3D-поднятый логотип и стандартная наклейка с кристаллами UV DTF
Одной из наиболее распространенных проблем является разница между этим процессом и обычными кристаллическими наклейками UV DTF.
Они могут использовать одну и ту же платформу принтера, но предназначены для разных продуктов.
| Сравнение | 3D-логотип одежды | Стандартная УФ-наклейка с кристаллами DTF |
|---|---|---|
| Основной субстрат | Текстиль / одежда | Гладкие твердые поверхности |
| Типичные продукты | Футболки, худи, кепки, трикотажные изделия | Бутылки, стекло, акрил, металл, подарки |
| Основная структура | Повторяющееся накопление белых чернил | Стандартный цвет, белила и лаковый трансфер |
| Фильм | Специальная пленка, совместимая с одеждой | УФ-пленка DTF A/B |
| Отделка | Контурная резка | Подготовка/обрезка трансферной пленки |
| заявка | Тепловой пресс | Давление/холодное применение |
| Справочная передача | 170°C / 10 с для этого рабочего процесса | Нет термопресса для одежды |
| Основная цель | Поднятый текстильный значок | Декоративный трансфер на твердую поверхность |
Если вы хотите более подробно понять традиционный метод съемки A/B, см. Как сделать УФ-наклейки DTF в домашних условияхПолем
В этом процессе используются пленки A и Film B для создания переноса на подходящие твердые поверхности, и обычно не используется процесс термопрессования одежды, описанный в этой статье.
Это различие важно, поскольку одна и та же фраза «UV DTF» может относиться к продуктам с очень разными последующими применениями.
Распространенные проблемы с рельефным 3D-логотипом
Повышенный эффект слишком слаб
Возможные причины включают недостаточное накопление белого, неправильный вывод слоя или профиль, предназначенный для обычной УФ-печати, а не для выпуклого значка.
Увеличивайте высоту только посредством контролируемого тестирования.
Не добавляйте слишком много чернил вслепую.
Логотип кажется слишком жестким
Чрезмерная общая толщина чернил может снизить гибкость.
Также проверьте, предназначены ли чернила и пленка для предполагаемого применения на текстиле.
Цель — видимая высота без превращения значка в излишне жесткую деталь.
Белый виден вокруг цвета
Обычно это указывает на проблему регистрации слоев или белой маски.
Проверять:
- настройка плашечного цвета
- белый дроссель
- распечатать регистрацию
- медиа-движение
Край обреза неточен
Проверьте регистрацию контурного выреза и подачу материала.
Also make sure the cut path was created with enough spacing around critical raised elements.
The Badge Lifts After Heat Pressing
Check the complete transfer process:
- температура
- время
- давление
- фильм
- adhesive system
- совместимость с одеждой
Do not assume the issue is always caused by the printer.
The Surface Cracks When Bent
Check whether the total ink structure is too thick, over-cured or incompatible with the required garment flexibility.
Reducing unnecessary build-up can sometimes produce a better commercial result than maximizing height.
The Varnish Looks Uneven
Check varnish output, nozzle condition, curing and spot-layer alignment.
A raised logo can have excellent height but still look low-quality if the finishing layer is inconsistent.
Which EraSmart Printer Can Be Used?
В EraSmart A2 UV DTF Printer предоставляет машинную платформу, используемую для этого приложения.
Доступные конфигурации A2 включают:
| Конфигурация | Настройка печатающей головки |
|---|---|
| I3200 | Одна печатающая головка |
| DX7 | Одна печатающая головка |
| XP600 | Двойные печатающие головки |
Правильную конфигурацию следует выбирать в соответствии с производственными требованиями.
Для производства стандартных кристаллических этикеток UV DTF платформа A2 использует обычный рабочий процесс с пленкой UV DTF.
Для создания 3D-логотипов на одежде принтер сочетается с соответствующими чернилами для рельефного логотипа, пленкой, настройкой RIP, контурной резкой и процессом термопереноса.
Важным моментом является то, что Платформа станка может остаться прежней, в то время как расходные материалы и конечный производственный процесс изменятся.
Можете ли вы использовать стандартный УФ-принтер DTF для рельефных 3D-логотипов?
Потенциально, но не просто загрузив обычную работу по наклейке кристаллов.
Полная система должна поддерживать:
- повторный вывод белых чернил
- accurate white/CMYK/varnish registration
- suitable UV curing
- compatible raised-logo film
- downstream contour cutting
- garment heat transfer
The final result depends on how all of these parts work together.
That is why a tested application workflow is more valuable than treating 3D raised printing as only another RIP preset.
Where Are 3D Raised Logos Most Useful?
The process is particularly attractive when customers want a premium badge appearance but still need digital customization.
Типичные области применения включают в себя:
- sports club logos
- fashion branding
- уличная одежда
- пользовательские толстовки
- колпачки
- jersey emblems
- одежда для мероприятий
- short-run branded clothing
- personalized merchandise
Unlike a simple flat print, the raised structure becomes part of the visual identity of the garment.
It adds another design dimension: heightПолем
Final Workflow Summary
The complete EraSmart raised-logo process can be summarized as:
1. Подготовьте иллюстрацию
Создайте логотип окончательного размера и определите области, которым требуется 3D-структура.
2. Подготовьте слои белого цвета, CMYK и лака.
Разделите функции высоты, цвета и отделки.
3. Настройте RIP
Подтвердите точечные слои, настройки регистрации и вывода.
4. Создайте высоту белых чернил.
Печатайте повторяющиеся слои белых УФ-чернил в соответствии с утвержденным производственным профилем.
5. Добавьте CMYK
Напечатайте видимые цветные изображения поверх приподнятой конструкции.
6. Добавляем лак
Создайте глянцевую поверхность.
7. УФ-отверждение
Стабилизируйте всю печатную структуру.
8. Контурный крой
Аккуратно вырежьте каждый логотип по его внешней форме.
9. Расположение на одежде
Аккуратно разместите значок на футболке, толстовке, кепке или майке.
10. Термопресс
Используйте проверенный справочник по рабочему процессу EraSmart примерно 170°C в течение 10 секундПолем
11. Очистите и осмотрите.
Перед утверждением производства проверьте высоту, блеск, качество кромок, гибкость и адгезию.
Создайте рабочий процесс создания 3D-логотипа с помощью EraSmart
3D-печать рельефного логотипа превращает УФ-принтер DTF в нечто большее, чем обычную систему производства кристаллических наклеек.
При правильном сочетании многослойных белых чернил, CMYK, лака, специальной пленки, контурной резки и термопереноса ту же концепцию цифрового производства можно распространить и на отделку одежды премиум-класса.
Если вы планируете создавать рельефные логотипы для футболок, толстовок, кепок или спортивных футболок, изучите EraSmart. УФ-DTF-принтер A2 и наш Решение для 3D-печати логотиповПолем
Для получения более подробной технической информации вы также можете прочитать EraSmart Руководство по УФ-черниламВ Руководство по рабочему процессу УФ-печати а также Обзор программного обеспечения EraRIPПолем
Часто задаваемые вопросы
Как создается трехмерная высота?
In the EraSmart workflow described here, repeated white UV ink layers build most of the physical height. CMYK creates the visible artwork and varnish provides the final glossy finish.
Is a 3D raised logo the same as a UV DTF crystal sticker?
No. The printer platform may be similar, but the consumables and final application are different. Standard UV DTF crystal stickers normally use an A/B film workflow for hard surfaces, while 3D raised apparel logos use dedicated film, contour cutting and heat pressing.
What temperature is used for the 3D logo transfer?
The EraSmart reference setting for this workflow is approximately 170°C в течение 10 секунд. Always test the actual film and garment before bulk production.
Do I need a contour cutting machine?
Yes, for this workflow the printed logo is contour-cut before being transferred to the garment. This creates a clean finished badge shape.
Can 3D raised logos be used on hoodies?
Yes. Hoodies are one of the typical applications, together with T-shirts, caps and sports jerseys.
Can I use ordinary UV DTF A/B film?
Do not assume standard A/B crystal-sticker film is suitable. The raised apparel workflow requires the appropriate film and adhesive system for contour cutting and garment heat transfer.
Which ink creates the raised effect?
White ink creates the main structural height in the workflow described here. CMYK provides color and varnish provides the glossy surface finish.
How many white ink passes are required?
There is no universal number that should be applied to every machine and film. The correct number depends on the ink, film, desired height, curing conditions and required flexibility.
Is the finished raised logo washable?
The intended application is apparel decoration, but wash performance depends on the complete combination of ink, film, adhesive, transfer conditions and garment. Production samples should be wash tested before commercial release.
Which EraSmart printer can produce 3D raised logos?
The EraSmart A2 UV DTF Printer can be configured for this workflow when paired with the appropriate ink, film, RIP settings, contour cutting and heat-transfer process.
Может быть, вам тоже нравится

Copyright 2020 © Erasmart. | Карта сайта