小型平板噴墨打印機製造商
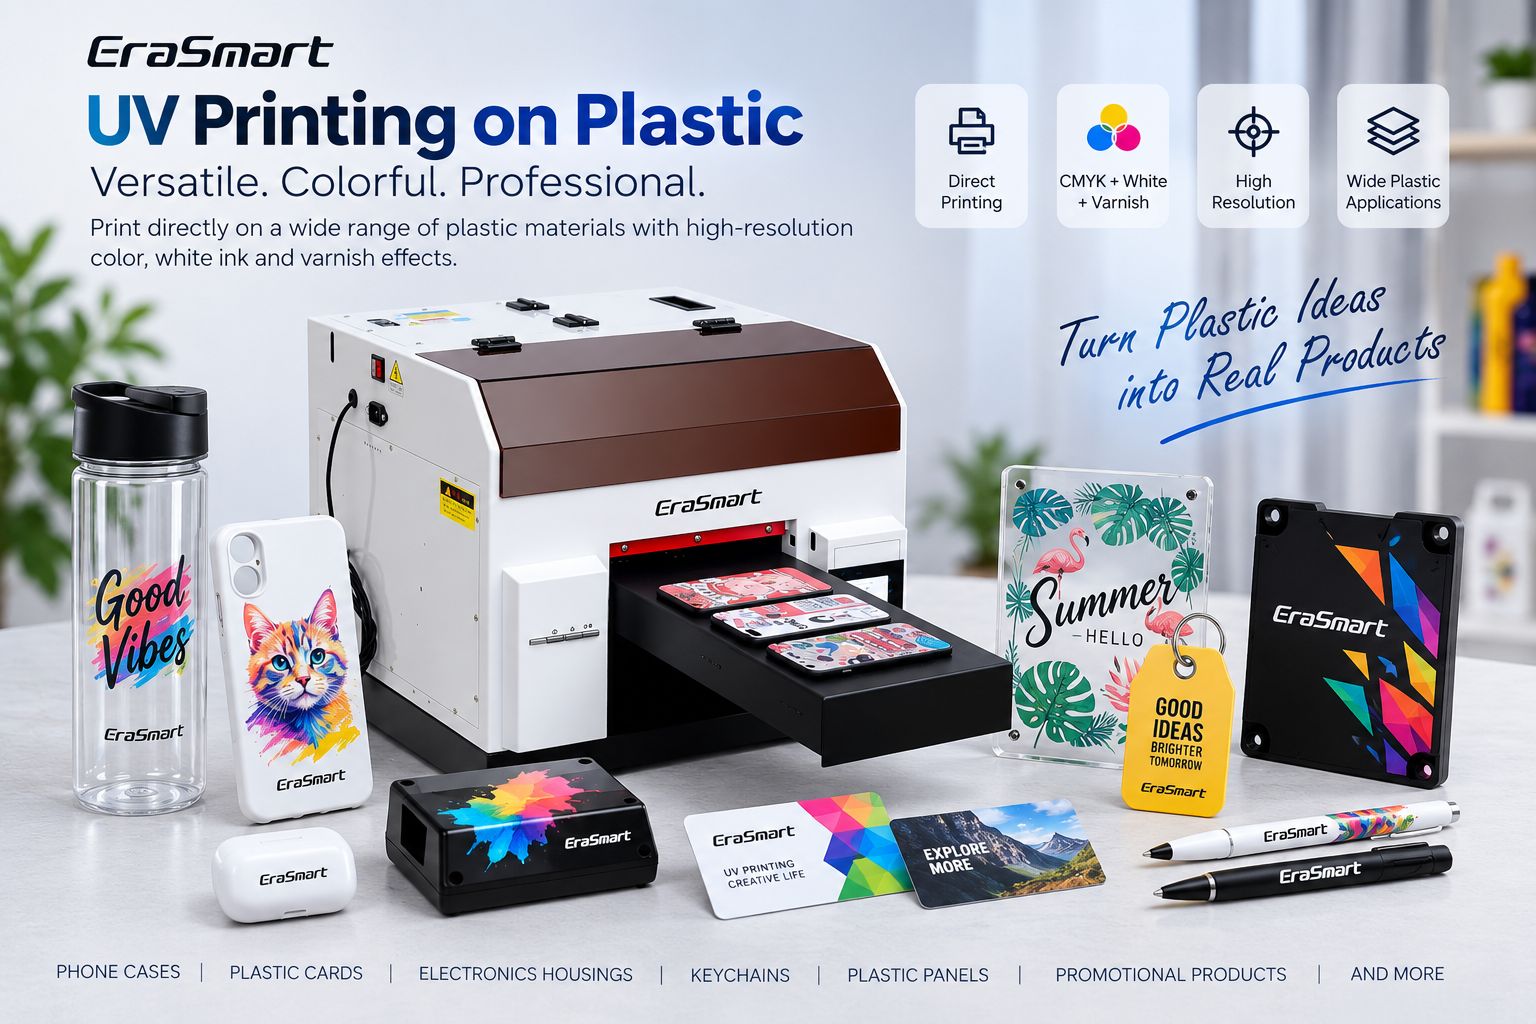
ERASMART UV UV打印機用於塑料打印
UV 列印可以將全彩圖形、白色墨水和裝飾清漆效果直接列印到許多塑膠產品上。
典型應用包括:
- 電話盒
- 塑膠卡
- 電子產品外殼
- 鑰匙扣
- 標籤
- 控制面板
- 促銷產品
- 塑膠標誌
- 包裝樣品
- 化妝品容器
- 客製化面板
但每個 UV 印表機買家和操作員都應該了解一條重要規則:
塑膠不是一種材料。
ABS、PVC、聚碳酸酯、PET、TPU、聚丙烯和聚乙烯使用相同的 UV 墨水時表現可能截然不同。
與 ABS 手機殼毛坯粘合良好的設計可能在聚丙烯容器上表現不佳。 PVC 卡可以輕鬆列印,而採用不同樹脂配方製成的聚乙烯瓶可能需要額外的表面處理。
因此,EraSmart 目前的 UV 印表機材料指南將塑膠適用性分類為 “因類型而異” 並建議在生產前測試精確的塑膠產品。
最可靠的生產流程是:
識別塑膠 → 檢查表面 → 清潔 → 測試直接列印 → 評估預處理(如果需要) → 列印樣品 → 測試附著力 → 標準化 → 開始生產
快速解答:UV印表機可以在塑膠上列印嗎?
是的,但並非每種塑膠都同樣容易列印。
有些塑膠通常為 UV 墨水提供更易於使用的表面,而其他塑膠則更具挑戰性,可能需要底漆、塗層、電暈處理、等離子處理或其他經過驗證的表面處理方法。
| 塑膠 | 典型列印狀況 | 主要考慮因素 |
|---|---|---|
| ABS | 通常可行 | 表面清潔度 |
| PVC | 通常可行 | 配方及包衣 |
| 聚碳酸酯/PC | 通常可行 | 清洗及表面處理 |
| PET / PETG | 各不相同 | 表面處理 |
| 熱塑性聚氨酯 | 取決於應用 | 附著力+柔韌性 |
| 聚丙烯 | 更具挑戰性 | 低表面能 |
| 聚乙烯醇 | 更具挑戰性 | 低表面能 |
| 塗層塑料 | 取決於塗層 | 油墨與塗層的附著力 |
噴墨技術指南也說明了為什麼單一的「塑膠相容性」聲明具有誤導性:PET、ABS、PVC 和聚碳酸酯在某些 UV 油墨系統中可以表現出良好的附著力,而 PP 和 PE 通常被明確標識為更難處理的基材。
所以不要問:
UV印表機可以列印塑膠嗎?
問:
該產品究竟是由什麼塑膠製成的,其表面是什麼,以及該確切的空白是否經過測試?
塑膠不是一種材料
這是塑膠 UV 列印與許多其他基材類別之間最重要的區別。
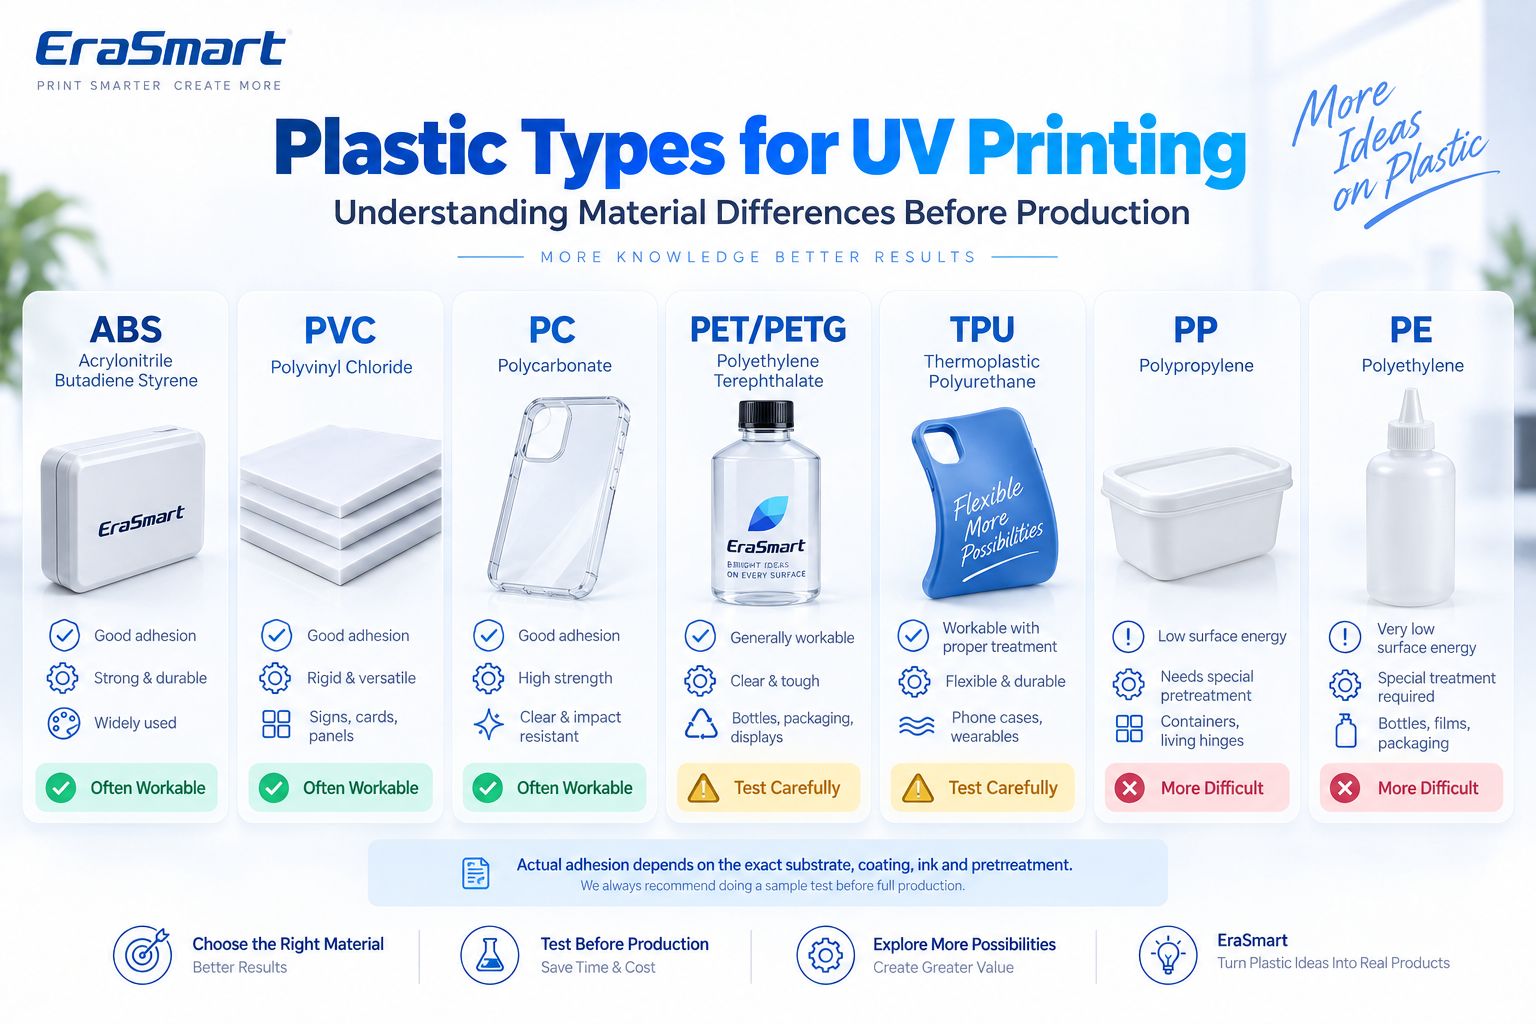
「塑膠」一詞涵蓋了一大類聚合物。
不同的塑膠在以下方面可能有所不同:
- 表面能
- 剛性
- 靈活性
- 化學成分
- 添加劑
- 脫模劑
- 塗料
- 透明度
- 熱敏感性
- 耐刮性
即使兩種產品都標有“ABS”,如果其中一種產品含有塗層、油漆、抗靜電層或脫模殘留物,其性能也可能不相同。
這就是為什麼生產批准應始終基於 實際空白,不僅僅是聚合物名稱。
塑膠上的 UV 列印如何運作?
UV 平板印表機將 UV 固化墨水直接噴射到塑膠表面。
一個典型的流程是:
- 準備藝術品。
- 將其導入RIP軟體中。
- 配置 CMYK、白色和清漆層。
- 放置塑膠產品。
- 設定正確的列印高度。
- 直接列印到基材上。
- 印刷過程中,紫外線會固化墨水。
- 檢查樣品。
- 測試預期應用的附著力和耐久性。
UV墨水不需要深深地滲透到塑膠中。
相反,固化的油墨層必須與塑膠表面保持足夠的相互作用。
這使得 表面狀況和附著力 批判的。
有關化學和固化原理,請參見 什麼是UV油墨?。
ABS塑膠
ABS(即丙烯腈丁二烯苯乙烯)常見於:
- 電子產品外殼
- 設備蓋
- 剛性案例
- 促銷產品
- 電器元件
- 模製件
ABS 通常是在相容油墨系統中最適合 UV 印刷的塑膠之一。
然而,表面可能仍然含有:
- 脫模殘留物
- 潤滑脂
- 指紋
- 畫
- 防護塗層
所以正確的工作流程還是:
清潔→打樣→附著力測試
而不是假設每個 ABS 部件都可以在沒有準備的情況下列印。
PVC
PVC廣泛應用於:
- 塑膠卡
- 標牌
- 面板
- 標籤
- 促銷項目
- 顯示組件
EraSmart 目前列出 PVC 其 A3 PRO UV 平板印表機支援的材料之一。
PVC 可以成為實用的直接列印基材,但 PVC 本身也各不相同。
有:
- 硬質聚氯乙烯
- 軟質聚氯乙烯
- 透明PVC
- 彩色PVC
- 塗層PVC
- 改良配方
塑化劑和表面塗層會影響最終結果。
始終測試實際產品。
聚碳酸酯/PC
聚碳酸酯用於:
- 透明面板
- 電子元件
- 封面
- 防護用品
- 顯示部件
- 透明裝飾件
聚碳酸酯可以與相容的 UV 系統提供良好的附著力,通常建議在列印之前使用合適的方法進行清潔,以去除污染物並減少表面問題。
透明聚碳酸酯也創造了另一個設計決策:
您想要透明還是不透明的全彩?
這決定了應該如何使用白色墨水。
PET 和 PETG
PET 和 PETG 常見於:
- 瓶子
- 包裝
- 透明顯示器
- 容器
- 片材產品
它們的列印行為很大程度上取決於特定的材料和表面處理。
對於 PET,UV 列印技術指南特別建議評估 高附著力表面處理,包括電暈或等離子處理,必要時可考慮使用底漆。
這並不意味著每種 PET 產品都需要電暈處理。
這意味著 PET 不應僅僅因為成功列印另一個 PET 樣品而獲得批准。
熱塑性聚氨酯
TPU 是一種柔性熱塑性塑料,常見於:
- 柔性手機殼
- 防護罩
- 穿戴式配件
- 軟訂製產品
EraSmart的A3 PRO目前列出 熱塑性聚氨酯 在其支持的材料中。
然而,TPU 引入了除黏合力之外的第二個生產問題:
靈活性。
當產品平放時,列印可能會成功黏附,但重複後仍會失敗:
- 彎曲
- 扭轉
- 伸展
- 磨損
對於柔性 TPU 產品,在真實的運動條件下測試成品。
直接列印的成功並不能自動保證長期的柔性性能。
聚丙烯/PP
PP值得特別關注。
它廣泛用於:
- 容器
- 包裝
- 帽子
- 盒子
- 家居用品
- 模製部件
但PP通常被認為是較難附著油墨的表面。
UV 列印技術文件將聚丙烯確定為墨水難以可靠黏附的材料之一。
可能的解決方案可能包括:
- 相容底漆
- 電暈處理
- 等離子處理
- 另一種經過驗證的表面改性
但這些都不應被認為是普遍有效的。
樹脂等級、添加劑和製造流程仍然很重要。
聚乙烯/PE
PE廣泛用於:
- 瓶子
- 電影
- 包包
- 容器
- 包裝
- 成型品
與 PP 一樣,聚乙烯通常是直接紫外線黏合風險較高的基材。
印刷技術文件也指出 PE 屬於難以進行 UV 油墨黏附的材料。
這使得 PE 成為一種應該始終透過測試而不是行銷假設來接近的材料。
塗層塑料
一些塑膠製品是:
- 繪
- 塗漆的
- 塗層
- 治療過的
- 印有另一個基層
在這些情況下,UV 墨水實際上可能不會直接黏合到聚合物上。
它與 塗層。
因此真正的底物變成:
塑膠+塗層系統
塗層可以改善一種產品的印刷,但會在另一種產品中產生黏附問題。
為什麼表面能在塑膠 UV 列印中很重要
表面能有助於解釋為什麼一種塑膠很容易列印,而另一種則不然。
為了讓 UV 墨滴形成有用的印刷層,它必須先充分潤濕表面。
在更容易接受的表面上,墨水以受控的方式擴散。
在困難的低表面能材料上,墨水可能:
- 珠
- 縮回
- 濕潤不均勻
- 顯示出較弱的附著力
- 更容易剝離
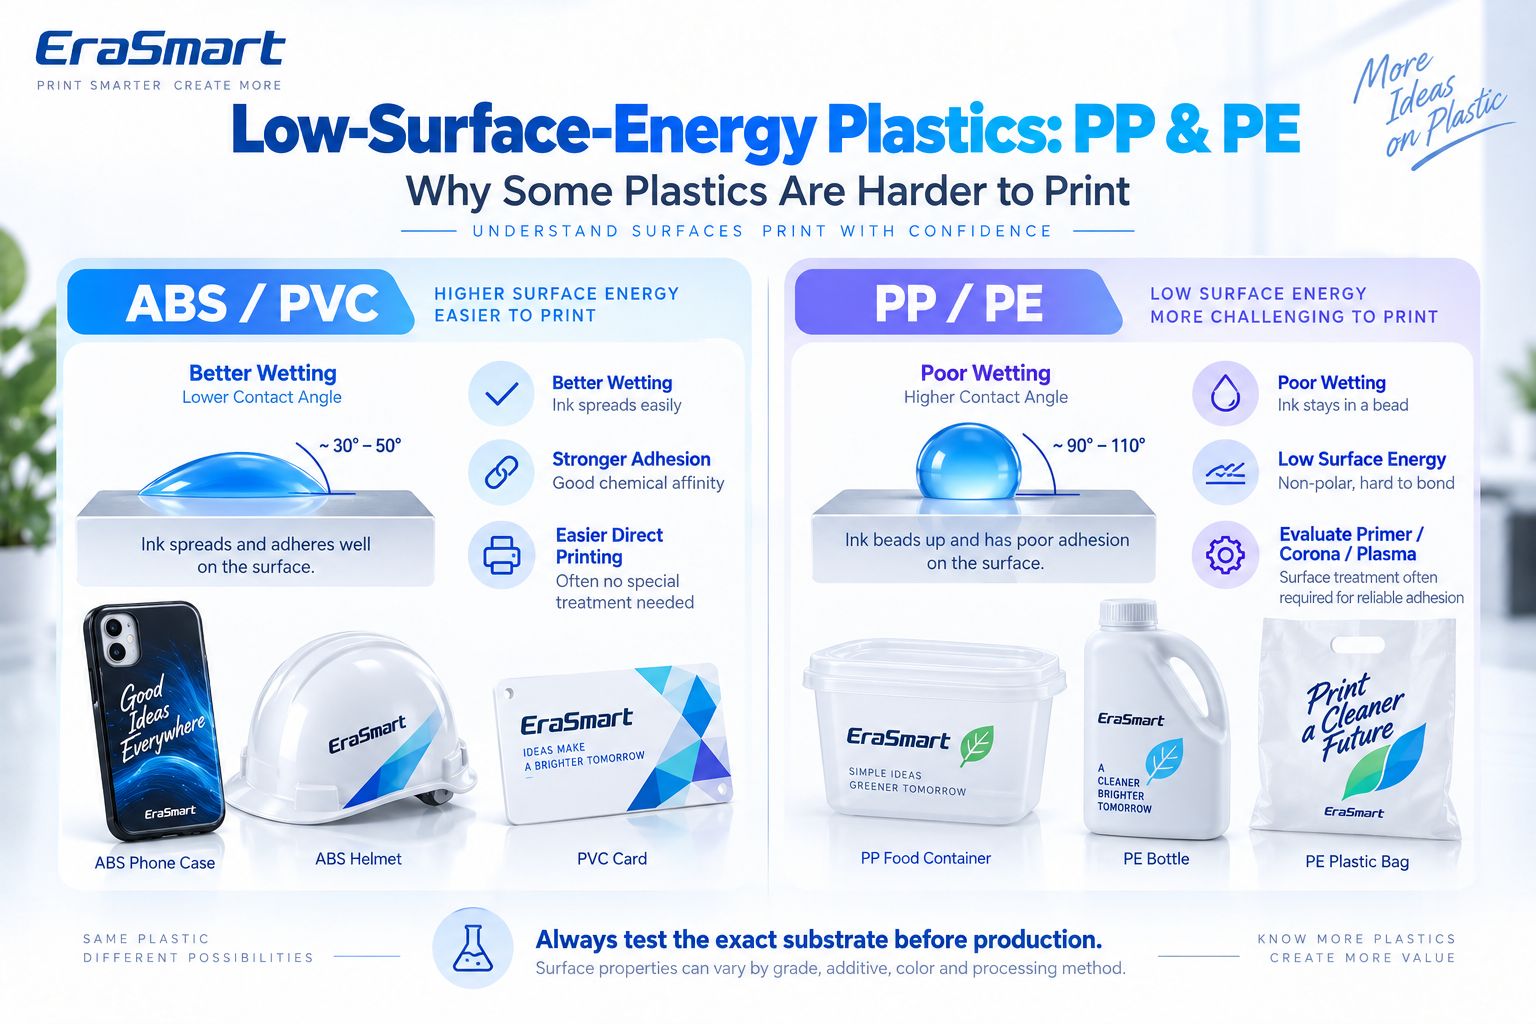
PP 和 PE 是可以提出此類挑戰的眾所周知的塑膠範例。
對生產來說,有用的教訓不是理論表面能數。
這是:
如果墨水無法可靠地潤濕和黏附,請在更換圖稿或 DPI 之前評估基材、預處理和墨水系統。
為什麼UV油墨會從PP或PE上剝落?
如果 UV 墨水很容易從聚丙烯或聚乙烯上剝離,可能的原因包括:
- 低表面能
- 脫模殘留物
- 有機矽或滑爽添加劑
- 油
- 污染
- 底漆不合適
- 表面處理不足
- 油墨/基材組合不相容
一個常見的錯誤是增加 UV 固化並假設問題一定是「未固化的油墨」。
固化和黏合力相關但不相同。
油墨層可以固化,但對基材的附著力仍然較差。
如果附著力較弱,請檢查 油墨與塑膠界面。
UV 列印前如何準備塑料
準備工作應在印刷藝術品之前開始。
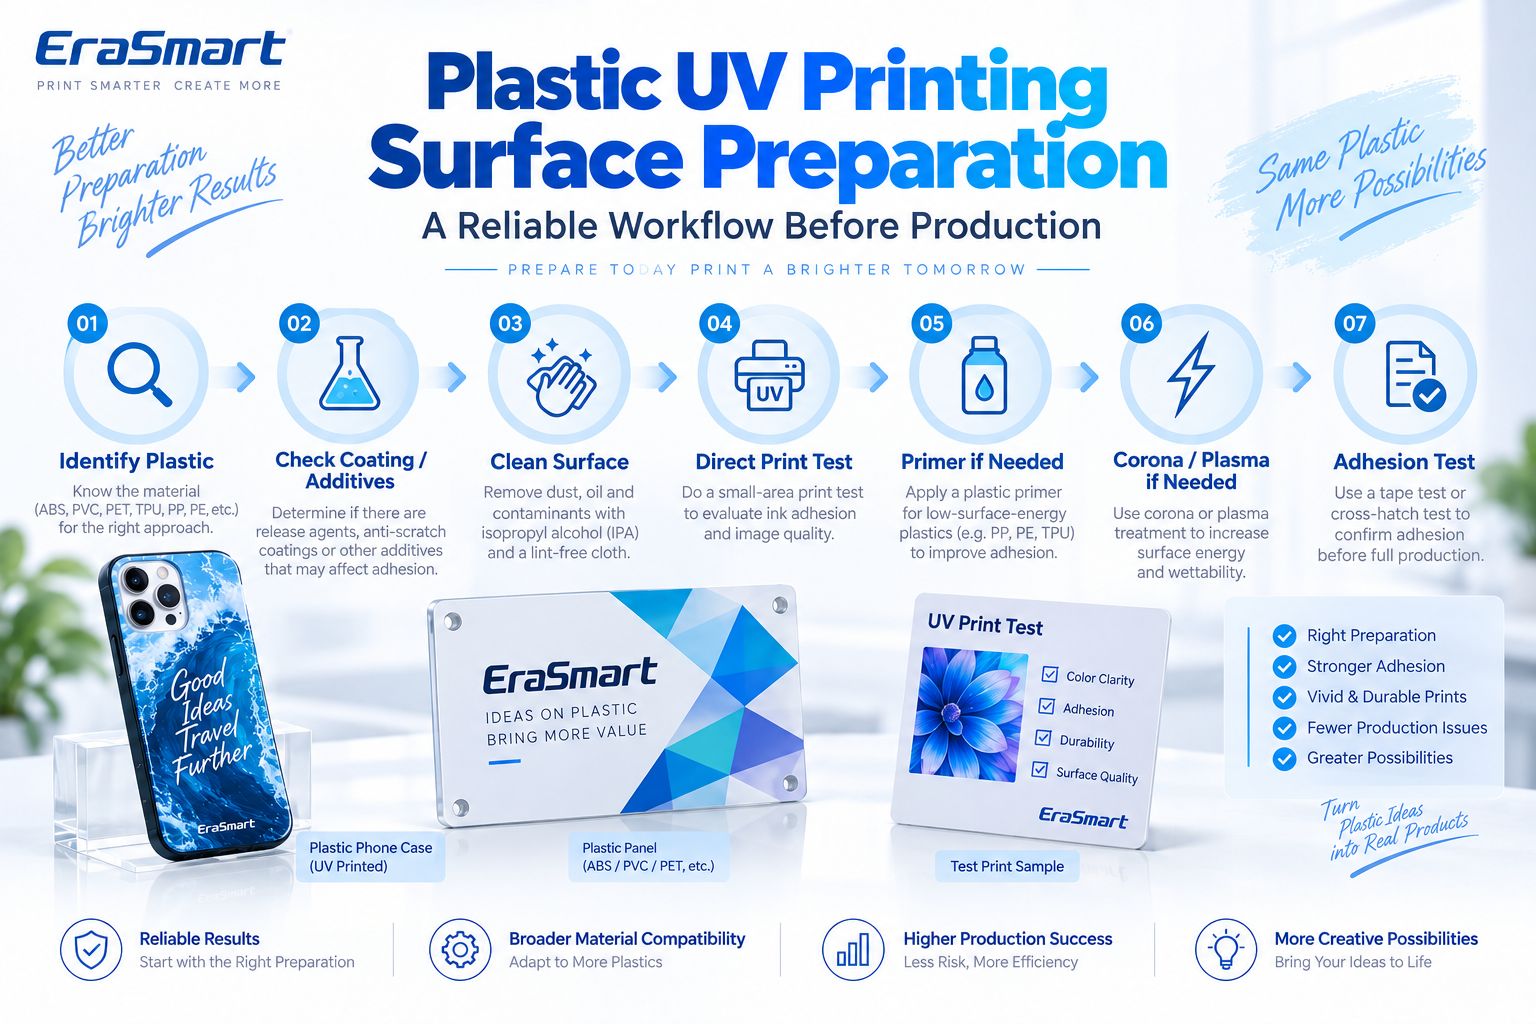
第 1 步:識別塑料
判斷是否為:
- ABS
- PVC
- 個人電腦
- 寵物
- 聚對苯二甲酸乙二酯
- 熱塑性聚氨酯
- 聚丙烯
- 聚乙烯醇
- 另一種聚合物
如果材料未知,請詢問毛坯供應商。
第 2 步:檢查塗料和添加劑
尋找:
- 保護塗層
- 畫
- 脫模殘留物
- 抗靜電處理
- 矽酮
- 滑爽添加劑
- 表面漆
這些可以完全改變黏附行為。
第三步:清潔表面
消除:
- 灰塵
- 油
- 指紋
- 製造殘留物
使用與實際塑膠相容的清潔方法。
不要假設相同的溶劑對於每種聚合物都是安全的。
有些塑膠可能會起霧、破裂或與腐蝕性清潔劑發生反應。
第 4 步:列印小型直接測試
在對所有東西進行預處理之前,測試表面是否已經提供了足夠的附著力。
這有助於避免不必要的生產步驟。
第 5 步:根據需要評估底漆
如果直接印刷無法達到所需的附著力,請考慮使用相容的底漆。
應根據以下條件選擇底漆:
- 塑膠
- 紫外墨水
- 預期的耐用性
- 供應商推薦
不要假設一種通用塑膠底漆適用於每種聚合物。
第 6 步:評估電暈或等離子處理
對於某些難處理的基材,表面處理可以提高適印性。
UV 印刷技術指南特別建議評估 PET 薄膜的電暈/等離子處理以及某些模製塑膠產品的等離子處理。
這些過程在大批量生產或工業生產中尤其重要。
它們並不是每個小型印刷店都必然需要的。
第 7 步:列印生產樣品
使用最後的:
- 空白的
- 藝術品
- 墨層
- 清潔程序
- 底漆/處理
- 列印設定
第8步:測試附著力
只有在樣品滿足最終產品的要求後才批准生產。
底漆、電暈和等離子:有什麼不同?
這些方法都試圖提高列印可靠性,但它們的工作方式並不完全相同。
底漆
在基材和 UV 油墨之間添加相容的中間層。
在以下情況下有用:
- 直接黏合力不夠
- 存在經過驗證的引物
- 產量使得額外步驟變得可行
電暈處理
改質表面以提高潤濕性。
通常與:
- 電影
- 寵物
- 聚丙烯
- 聚乙烯醇
- 封裝基材
等離子處理
也可以修飾表面,可能適用於:
- 模壓塑料
- 剛性零件
- 困難的基材
正確的方法取決於您的生產環境。
對於生產手機殼的客製化印刷店來說,相容的預製毛坯可能比安裝工業表面處理設備更實用。
對於列印數千個模製 PP 零件的製造商來說,計算方法有所不同。
塑膠上的白色墨水
塑膠的顏色和透明度強烈影響最終的印刷品。
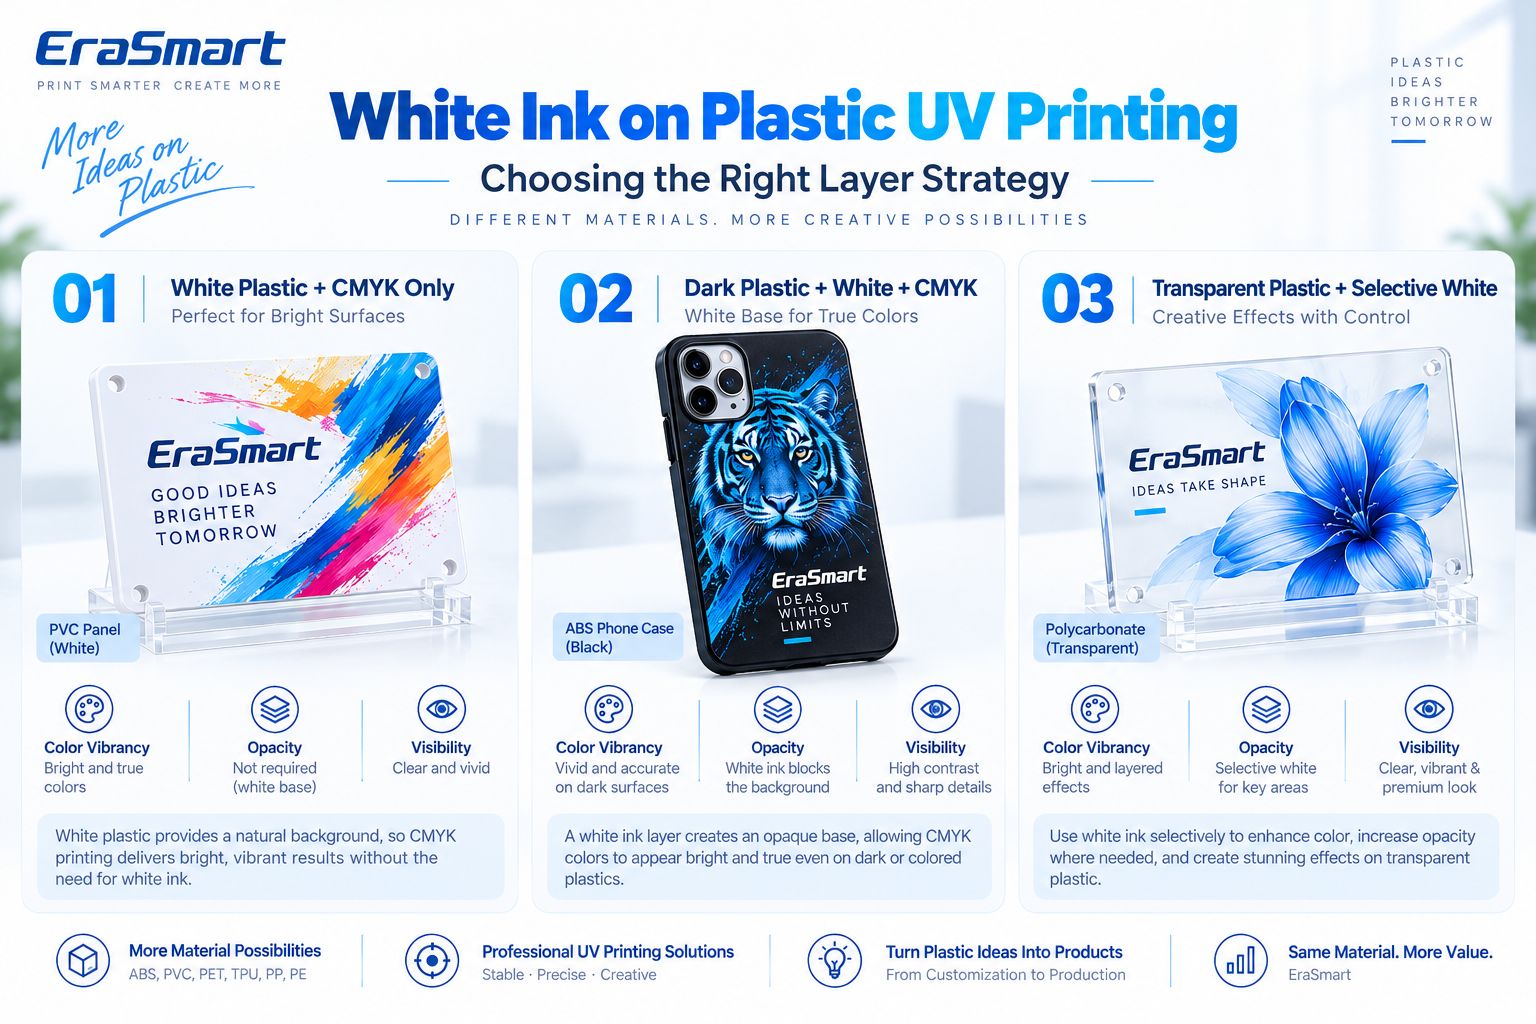
白色或淺色塑膠:僅限 CMYK
白色塑膠已經提供了中性的視覺背景。
範例:
- 白色PVC面板
- 白色 ABS 外殼
- 白色塑膠卡
當不透明度和設計要求允許時,僅 CMYK 列印可能就足夠了。
深色塑膠:白色 + CMYK
在:
- 黑色ABS
- 深色手機殼
- 彩色外殼
- 深色塑膠面板
白色底色有助於遮擋基材顏色。
這會產生:
- 更亮的 CMYK
- 更強的對比
- 更可預測的品牌顏色
- 更清晰的小圖形
透明塑膠:選擇性白色
透明PC、PETG或其他透明塑膠可以策略性地使用白色。
例如:
- 標誌後面有白色
- 透明裝飾區域無白色
- 照片後方有白色
- 選擇性不透明
這可以結合:
透明材料+生動的印刷圖形
在一種產品中。
白色+CMYK+光油
在相容的 EraSmart 系統上,清漆可用於:
- 斑點光澤
- 提升效果
- 標誌亮點
- 裝飾紋理
清漆是一種視覺效果層。
請勿自動將其視為通用耐磨保護塗層。
如何逐步在塑膠上進行 UV 列印
確定材料相容性後,建立可重複的工作流程。
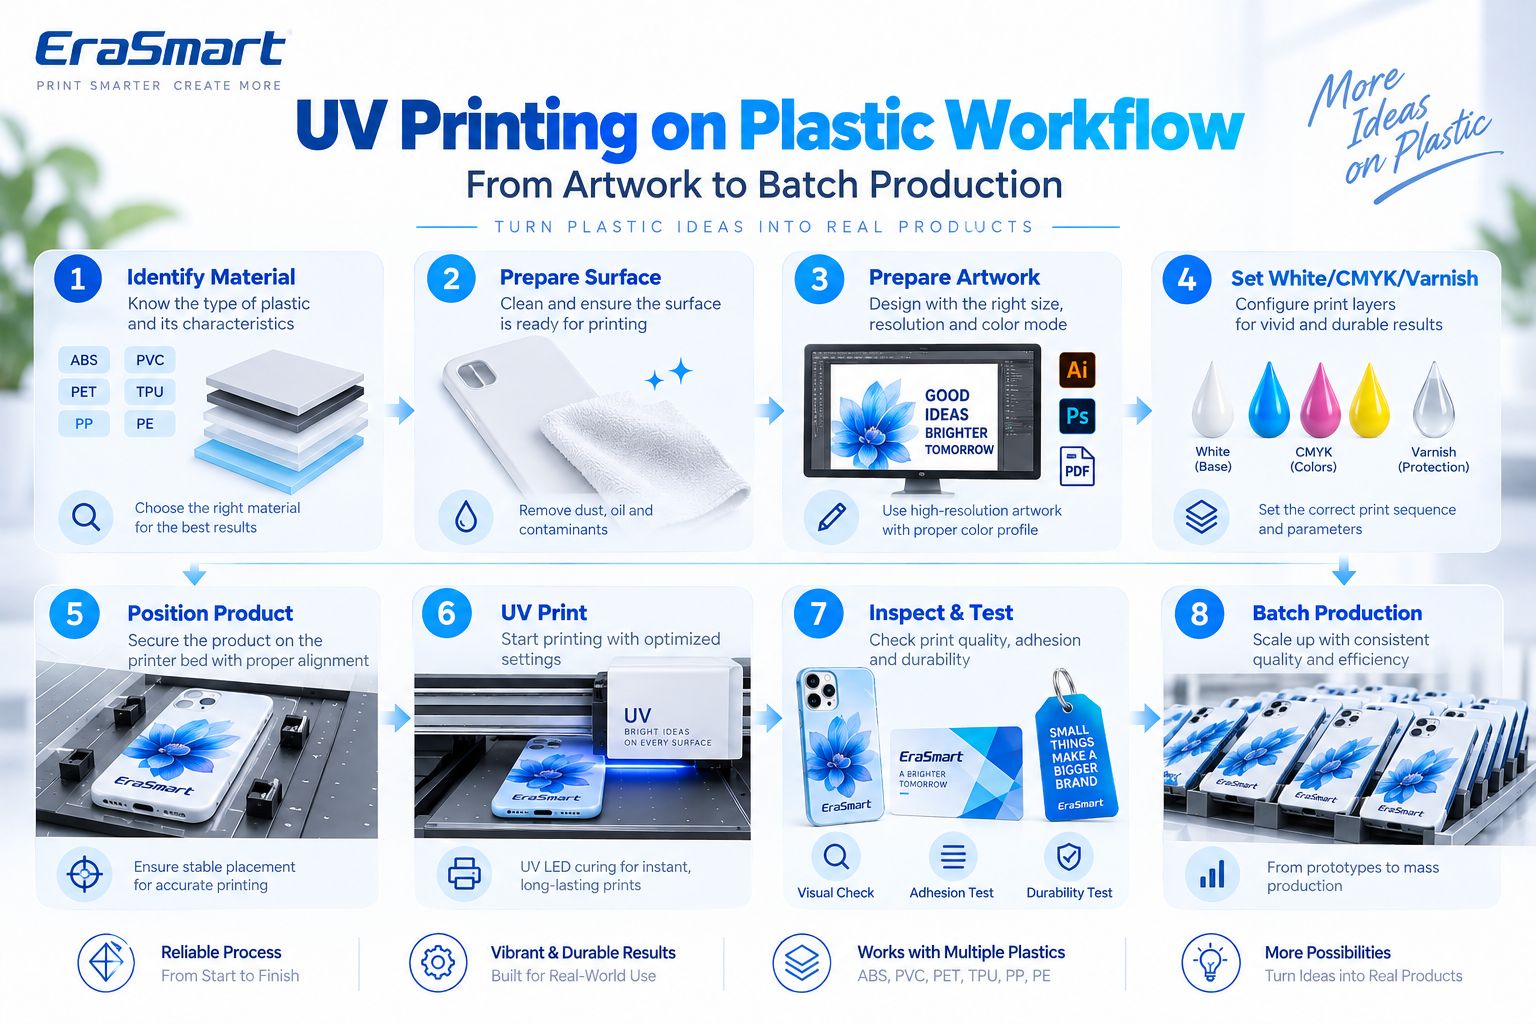
第 1 步:識別材料
記錄實際的聚合物和供應商。
第 2 步:準備表面
如果需要,請清潔並應用經過驗證的預處理。
第三步:準備藝術品
查看:
- 最終尺寸
- 影像解析度
- 文字
- 標誌
- 流血
- 安全區
- 個人化
對於近景光柵圖稿,最終尺寸的 300 DPI 左右是一個實用的起點。
向量藝術品更適合:
- 標誌
- 文字
- QR 圖碼
- 線條圖形
第四步:準備白/CMYK/光油
選擇:
- CMYK
- 白色+CMYK
- 選擇性白色+CMYK
- 白色+CMYK+光油
根據塑膠顏色和所需效果。
第 5 步:定位產品
對於手機殼等重複產品,請使用:
- 固定裝置
- 夾具
- 角站
- 範本
第 6 步:設定列印高度
根據產品厚度使用適當的間隙。
第 7 步:列印一份樣本
查看:
- 顏色
- 結盟
- 白色不透明
- 漆
- 附著力
- 產品契合度
第 8 步:執行特定於應用程式的測試
根據產品,測試:
- 附著力
- 彎曲
- 耐刮性
- 處理
- 打掃
第 9 步:鎖定生產設置
節省:
- RIP 預設
- 夾具位置
- 材料名稱
- 供應商
- 預處理
- 白色墨水設定
第10步:開始大量生產
在整個生產過程中執行定期品質控制。
如何測試 UV 油墨在塑膠上的附著力
列印的樣品應根據其實際用途進行測試。
基本摩擦檢查
對於檢測明顯的黏合失效很有用。
基於磁帶的內部檢查
可以幫助比較生產樣品。
如果客戶需要正式認可的測試標準,請遵循該完整標準,而不是將簡單的車間磁帶測試視為認證。
刮痕/磨損評估
適用於:
- 鑰匙扣
- 案例
- 控制面板
- 牌
- 促銷產品
彎曲測試
對於以下方面尤其重要:
- 熱塑性聚氨酯
- 靈活的案例
- 可彎曲部件
以代表實際使用情況的方式彎曲產品,檢查墨水是否破裂或分離。
耐清潔性
適用於:
- 設備外殼
- 經常處理的物品
- 可重複使用的塑膠製品
使用反映實際應用的清潔方法進行測試。
塑膠上的直接 UV 列印與 UV DTF
EraSmart 兩者兼而有之 UV平板印表機 和 UV DTF 印表機。
它們解決不同的產品形狀問題。
直接UV平板印刷
非常適合:
- 電話盒
- 塑膠卡
- ABS 外殼
- PVC板
- 平面標籤
- 控制面板
- 塑膠標誌
- 促銷產品
物件直接放置在印表機床上。
紫外DTF
可以實用於:
- 瓶子
- 彎曲容器
- 不規則塑膠成品
- 難以定位的表面
但 UV DTF 可以 不是 消除表面粘附的考慮。
UV DTF 轉印在低表面能 PP 或 PE 產品上的附著力可能仍較差。
始終測試成品毛坯。
您可以使用 UV 印表機列印的塑膠產品
塑膠是客製化產品業務最廣泛的類別之一。
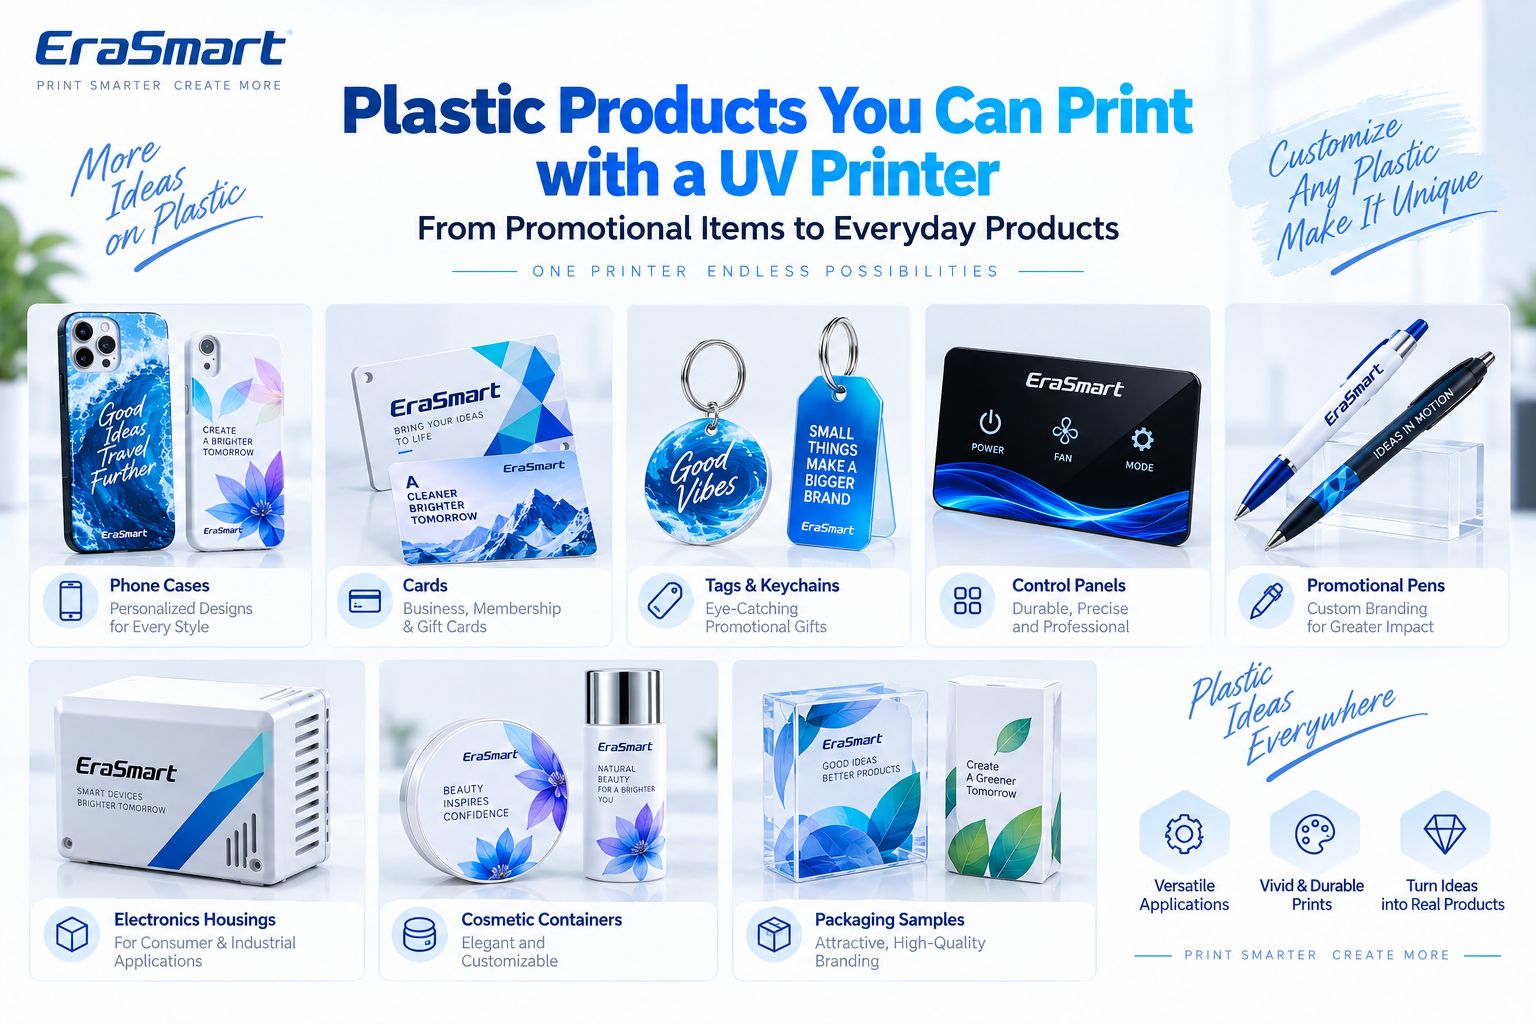
1. 手機殼
最常見的小幅面 UV 應用之一。
可能的設計包括:
- 照片
- 名字
- 插圖
- 品牌圖形
- 個性化藝術品
列印多個案例時使用夾具。
2. 塑膠卡
應用包括:
- 會員卡
- 禮品卡
- 促銷卡
- 識別型產品
應測試確切的 PVC 或塑膠卡結構。
3. 標籤和鑰匙扣
適用於:
- 促銷禮品
- 活動商品
- 紀念品
- 個人化產品
4. 電子外殼
可能的產品包括:
- 小型設備蓋
- 遠端外殼
- 設備面板
- 控制元件
檢查外殼是否含有表面塗層或脫模殘留物。
5. 控制面板
UV印刷可添加:
- 圖示
- 操作說明
- 品牌推廣
- 介面圖形
如果面板是受管制工業產品的一部分,則最終組裝必須滿足適用的要求;僅裝飾性 UV 印刷並不能滿足合規要求。
6. 促銷產品
範例包括:
- 鋼筆
- 案例
- 小配件
- 贈品
- 品牌零件
7. 化妝品容器
某些相容容器可以客製化:
- 標誌
- 圖形
- 產品品牌
彎曲的容器可能更適合 UV DTF 或適當的旋轉工作流程。
8. 包裝樣品
UV 列印可用於:
- 原型
- 短期樣品
- 行銷模型
- 產品發布包裝
9. 塑膠面板和標誌
常見材料包括相容的:
- PVC
- 聚碳酸酯
- 塗層塑膠板
哪種 EraSmart UV 印表機適合塑膠?
對於中小型扁平塑膠製品, EraSmart 數位噴墨 A3 UV 印表機 — Dual XP600 是一種實用的選擇。
目前的規格包括:
| 規格 | 時代智能A3 PRO |
|---|---|
| 列印頭 | 雙XP600 |
| 列印區 | 350×450毫米 |
| 打印高度 | 0–130 毫米 |
| 解決 | 高達 1440 dpi |
| 墨水配置 | CMYK+WW+VVVVVV |
| 白色墨水循環 | 是的 |
| 自動清洗 | 是的 |
| 吸氣平台 | 是的 |
| 高度測量 | 紅外線的 |
| 安息吧 | Riin / PrivateRip |
EraSmart 目前列出 PVC、TPU 與手機殼 在支援的材料和應用程式中。產品頁面也明確指出,某些塑膠和低表面能材料在塗有塗層的坯料或底漆的情況下可能會表現得更好。
這使得它適合評估以下產品:
- 電話盒
- PVC卡
- 標籤
- 塑膠板
- 小外殼
- 促銷產品
- 其他平面塑膠工藝品
重要的一點是印表機提供了列印平台。
材料相容性仍需要在實際塑膠上進行驗證。
為什麼夾具對於塑膠生產很重要
塑膠產品通常被製造成可重複的尺寸。
這使它們成為夾具的絕佳候選者。
假設一位客戶訂購了 100 個手機殼。
而不是手動定位每個案例:
- 建立固定夾具。
- 將多個箱子放在可重複的位置。
- 鎖定 X/Y 座標。
- 儲存 RIP 佈局。
- 列印已核准的樣本。
- 重複該過程。
這改進了:
- 登記
- 生產速度
- 一致性
- 個人化效率
塑膠 UV 列印時的常見問題
墨水容易剝落
查看:
- 聚合物型
- 油
- 脫模殘留物
- 低表面能
- 塗層
- 底漆
- 表面處理
不要假設問題出在 DPI 。
表面有墨珠
這可能表示潤濕不良。
考慮:
- 污染
- 低表面能
- 基材不合適
- 表面處理
深色塑膠上的顏色看起來很淡
使用合適的白色底色。
透明塑膠看起來被洗掉了
考慮:
- 白色+CMYK
- 選擇性白
- 背襯層
取決於所需的外觀。
TPU 列印彎曲時破裂
問題可能是墨膜的柔韌性而不是初始黏附力。
測試真實的彎曲條件。
白色墨水看起來不均勻
查看:
- 循環
- 噴嘴狀況
- RIP 白色設定
- 印表機維護
產品定位變化
使用固定裝置,而不是透過肉眼放置每個產品。
清潔過程中表面受損
對於該塑膠來說,清潔方法可能過於激進。
生產前務必確認化學相容性。
安全和應用限制
塑膠 UV 列印也需要根據具體應用進行判斷。
食品接觸
不要認為標準裝飾性 UV 墨水適用於直接接觸食品的表面。
對於食品包裝或容器,印刷應保持在經過驗證的設計和成品的合規性要求範圍內。
兒童用品
兒童產品可能需要遵守特定的化學和安全要求。
列印相容性並不代表產品合規性。
醫療產品
請勿將一般 UV 列印視為自動適用於醫療設備接觸表面。
靈活的產品
在 TPU 或其他柔性聚合物上成功列印並不意味著無限的拉伸阻力。
戶外使用
戶外耐久性取決於:
- 樹脂
- 塗層
- 紫外墨水
- 附著力
- 環境暴露
- 磨損
在做出戶外使用壽命聲明之前測試成品。
如何選擇塑膠製品UV印表機
在購買印表機之前,請確定您真正的產品組合。
您要列印什麼塑膠?
ABS、PVC 和 PP 可能需要非常不同的工作流程。
產品是扁平的嗎?
平板產品非常適合 UV 平板印刷。
是深色的還是透明的?
這決定了白色墨水的需求。
靈活嗎?
如果是,請測試彎曲性能。
表面能低嗎?
PP 和 PE 值得格外小心。
是彎曲的嗎?
考慮 UV DTF 或適當的旋轉工作流程。
您會重複列印相同的產品嗎?
如果是,請計劃:
- 夾具
- 批次佈局
- 儲存的預設
- 材料記錄
- 可重複預處理
最終答案:UV列印對塑膠有好處嗎?
是的——但是 塑膠必須被視為一系列不同的材料,而不是一個通用基材。
ABS、PVC 和一些聚碳酸酯產品通常可以提供可用的表面。
PET 和 TPU 需要更仔細的評估。
PP 和 PE 通常是直接 UV 黏合風險較高的材料,可能需要額外的預處理或特殊的可列印空白。
可靠的工作流程是:
辨識 → 清潔 → 直接測試 → 需要預處理 → 列印樣品 → 測試附著力 → 測試實際使用 → 標準化 → 生產
使用:
- 僅四色 在合適的白色/淺色塑膠上
- 白色+CMYK 在深色塑膠上
- 選擇性白色+CMYK 在透明塑膠上
- 漆 以獲得精選的優質視覺效果
- UV平板 適用於合適的扁平產品
- 紫外DTF 對於某些彎曲或難以定位的產品
對於平板塑料定制,請探索 EraSmart UV印表機 範圍。
對於彎曲的塑膠瓶、容器和不規則產品,比較 EraSmart UV DTF 印表機 工作流程。
常問問題
UV印表機可以直接在塑膠上列印嗎?
是的。許多塑膠可以直接進行 UV 列印,但相容性和附著力取決於特定的聚合物、表面處理和油墨系統。
哪些塑膠最容易進行 UV 列印?
ABS、PVC 和聚碳酸酯通常可在相容的 UV 列印系統中使用,但每個成品仍應進行測試。
可以在聚丙烯上進行 UV 列印嗎?
有潛力,但 PP 是一種更具挑戰性的低表面能基材,可能需要經過驗證的底漆或表面處理。
可以在聚乙烯上進行 UV 列印嗎?
有潛力,但 PE 也是一種難以黏合的基材,在生產前應仔細測試。
可以在 PET 上進行 UV 列印嗎?
是的,取決於 PET 表面。一些 PET 產品受益於電暈/等離子或其他高附著力表面處理。
EraSmart UV印表機可以列印PVC嗎?
是的。 PVC 被明確列為 EraSmart A3 PRO 支援的材料之一。
EraSmart UV印表機可以列印TPU嗎?
是的,TPU 也列在受支援的材料之列,但靈活的應用應在實際彎曲條件下進行測試。
塑膠 UV 印刷需要底漆嗎?
並非總是如此。底漆取決於塑膠、表面能、塗層、UV 油墨和所需的附著力。
為什麼UV油墨會從塑膠上剝落?
可能的原因包括污染、脫模殘留物、低表面能、不相容的塗層、不合適的預處理或不相容的油墨/基材組合。
塑膠上需要白色墨水嗎?
白色墨水在深色、彩色和透明塑膠上特別有用。白色塑膠可能不需要全白色的底基。
手機殼可以UV列印嗎?
是的。手機殼是常見的平板 UV 應用,但應測試確切的殼材料和塗層。
塑膠瓶可以用UV列印嗎?
對於彎曲瓶子,UV DTF 或適當的旋轉工作流程可能比標準平板直接列印更實用。
哪款EraSmart UV印表機適合印製塑膠製品?
這 EraSmart A3 PRO 雙 XP600 為平面個人化產品提供350×450毫米的工作區域、0-130毫米的列印高度和CMYK+白色+光油配置。
建構可靠的塑膠列印工作流程
如果您正在評估用於塑膠產品的 UV 印表機,請告訴 EraSmart:
- 塑膠類型
- 產品尺寸
- 剛性或柔性
- 深色/白色/透明
- 有塗層或無塗層
- 平坦或彎曲
- 預計每月交易量
- 是否需要白墨水
- 是否需要清漆
我們的團隊可以幫助您評估合適的 EraSmart UV印表機 或者 UV DTF打印機 您實際塑膠產品的工作流程。
也許你也喜歡
版權2020©Erasmart。 | 站點地圖