Hersteller von kleinen Flachbett-Tintenstrahldruckern
Fehlerbehebung beim 3D-Druck mit erhabenen Logos: Weiße Tinte, UV-Härtung, Registrierung und Lack
Ein erhabenes 3D-Logo kann versagen, bevor es überhaupt die Transferpresse erreicht.
Möglicherweise ist der erhöhte Effekt zu gering. Weiße Tinte kann schwach oder inkonsistent werden. CMYK kann sich von der weißen Struktur entfernen. Der Lack kann sichtbare Streifen aufweisen. Dicke Schichten können knittern, innen weich bleiben oder nach dem Aushärten zu spröde werden.
Diese Probleme sollten nicht alle als „Druckkopfprobleme“ behandelt werden.
Die meisten Fehler beim 3D-Druck von erhabenen Logos lassen sich auf vier Hauptsysteme zurückführen:
Lieferung von weißer Tinte
UV -Heilung
Multi-Pass-Registrierung
Lackausgabe
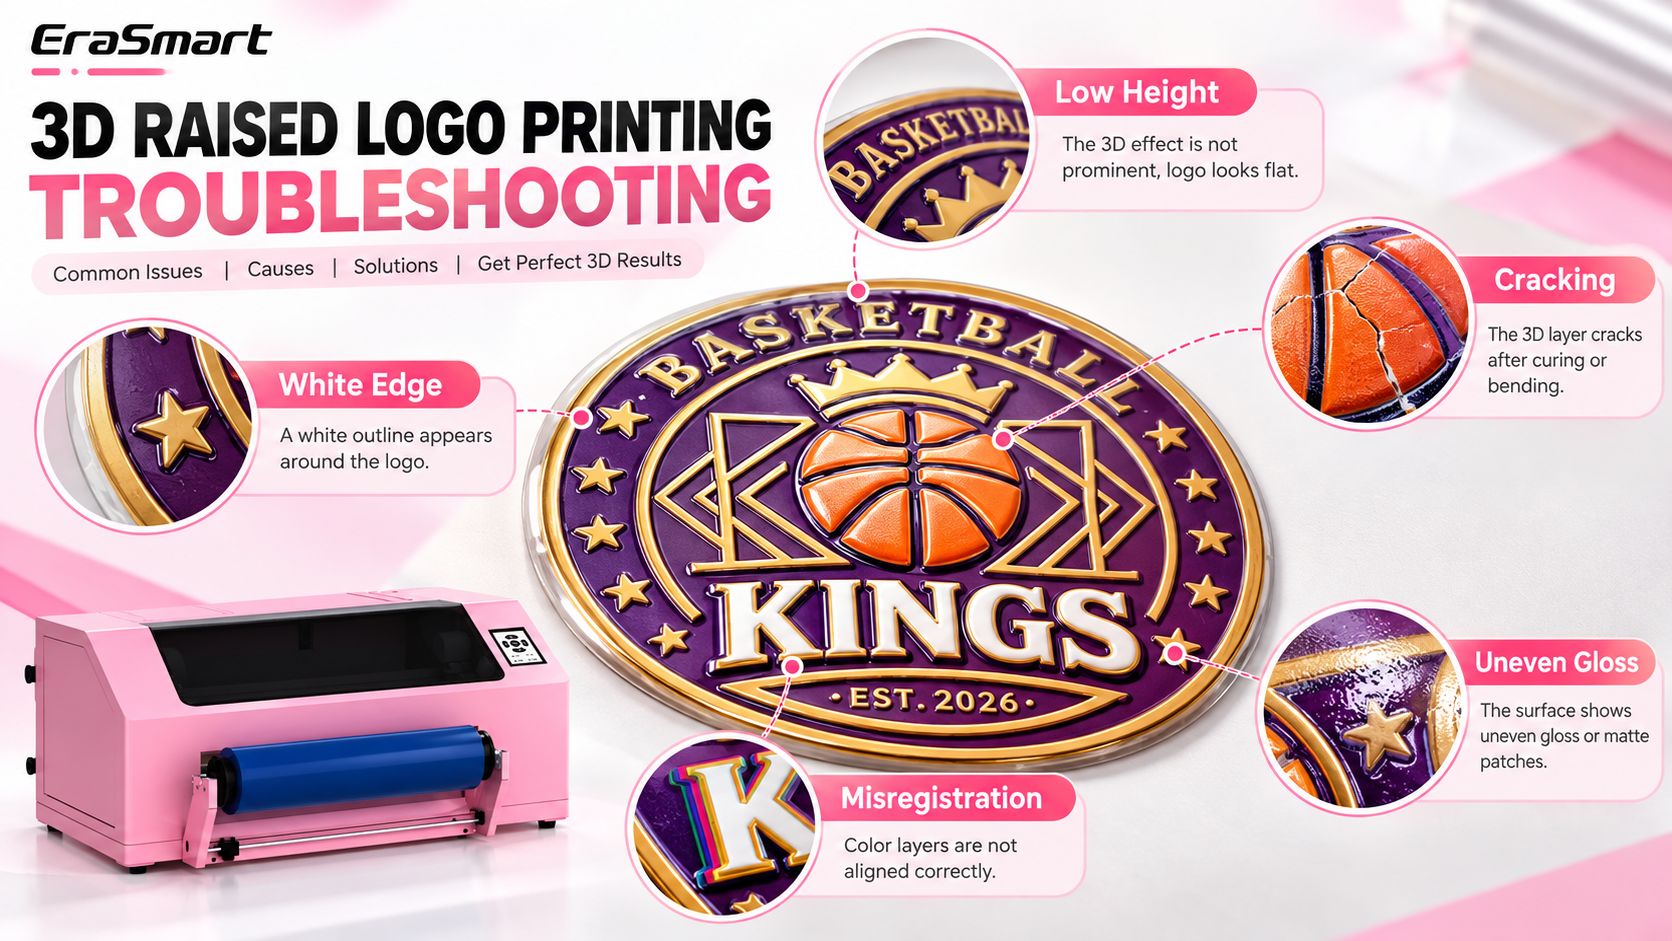
Die beste Methode zur Fehlerbehebung ist daher:
Identifizieren Sie zunächst das Symptom, isolieren Sie das relevante System und ändern Sie jeweils nur eine Produktionsvariable.
Erhöhen Sie Weißdurchgänge, UV-Leistung oder Reinigungszyklen nicht sofort, ohne vorher die eigentliche Ursache zu verstehen.
Wenn Sie noch dabei sind, den kompletten Produktionsablauf zu erlernen, beginnen Sie mit So erstellen Sie erhabene 3D-Logos mit einem UV-DTF-Drucker.
Schnelle Fehlerbehebungstabelle
| Symptom | Erster zu überprüfender Bereich | Mögliche Ursache |
|---|---|---|
| 3D-Höhe zu niedrig | Weiße Ausgabe | Falsche Maske, fehlende Düsen, schwacher Weißfluss, unzureichender Aufbau |
| Weiße Tinte wird schwach | Tintenlieferung | Absetzen, Zirkulationsproblem, Luft in der Leitung, eingeschränkter Durchfluss |
| Weißer Rand um das Logo | Kunstwerk / Anmeldung | Weiße Maske zu groß oder Ebenenverschiebung |
| CMYK hat sich von der erhöhten Basis verschoben | Anmeldung | Filmbewegung, Einzugsfehler, Ausrichtung, RIP-Position |
| Oberflächenfalten | UV-Härtung | Oberflächenhärtung zu aggressiv, übermäßiger Aufbau, instabile innere Härtung |
| Oberfläche bleibt weich/klebrig | UV-Härtung | Unzureichende Aushärtung oder zu hohe Tintendicke |
| Das Abzeichen wird zu starr | Aufbau / Aushärtung | Übermäßige Gesamtdicke oder Aushärtung |
| Lack hat Streifen | Lackausgabe | Inkonsistenz zwischen Düse, Durchgangsmuster, Bewegung oder Aushärtung |
| Der Glanz variiert je nach Logo | Lack / Aushärtung | Ungleichmäßige Ausgabe, Kontamination, Inkonsistenz bei der Aushärtung |
| Der Lack hat sich von der Farbe verändert | Registrierung / RIP | Problem mit der Lackmaske oder der Kanalausrichtung |
Beginnen Sie mit einer kontrollierten Diagnose
Führen Sie vor dem Ändern der Druckereinstellungen eine grundlegende Inspektion durch.
1. Überprüfen Sie das Bildmaterial und die RIP-Vorschau
Bestätigen Sie Folgendes:
- Die strukturelle weiße Maske ist korrekt
- CMYK ist korrekt positioniert
- Der Lackauftrag ist gewollt
- Alle Produktionsschichten haben den gleichen Maßstab
- Die Spot-/Kanalzuordnung ist korrekt
Ein Produktionsfehler kann durch die Druckerwartung nicht behoben werden, wenn die Datei selbst fehlerhaft ist.
Ausführliche Anleitungen zur Druckvorstufe finden Sie im Leitfaden für erhabene 3D-Logo-Grafiken: Einrichtung von Weiß-, CMYK- und Lackebenen.
2. Führen Sie einen Düsentest durch
Bestimmen Sie, ob:
- Weiß ist fertig
- CMYK-Kanäle sind vollständig
- Der Lack ist fertig
Tun Sie dies, bevor Sie die Höhe oder den Glanz beurteilen.
3. Identifizieren Sie, welche Schicht tatsächlich ausfällt
Fragen:
Ist nur Weiß betroffen?
→ Untersuchen Sie die Abgabe von weißer Tinte.
Ist nur eine CMYK-Farbe betroffen?
→ Untersuchen Sie diesen Farbkanal.
Sind alle Ebenen verschoben?
→ Untersuchen Sie die Registrierung oder Medienzufuhr.
Ist der Druck korrekt, aber die Oberflächenbeschaffenheit schlecht?
→ Lack und Aushärtung untersuchen.
Dies verhindert unnötige Anpassungen an nicht relevanten Teilen des Systems.
Problem 1: Der 3D-Raised-Effekt ist zu gering
Ein geringer erhöhter Effekt ist eines der häufigsten Probleme bei dieser Anwendung.
Aber die falsche Antwort ist:
„Drucken Sie einfach mehr weiße Schichten.“
Überprüfen Sie vor der Erhöhung des Strukturaufbaus, warum die Höhe niedrig ist.
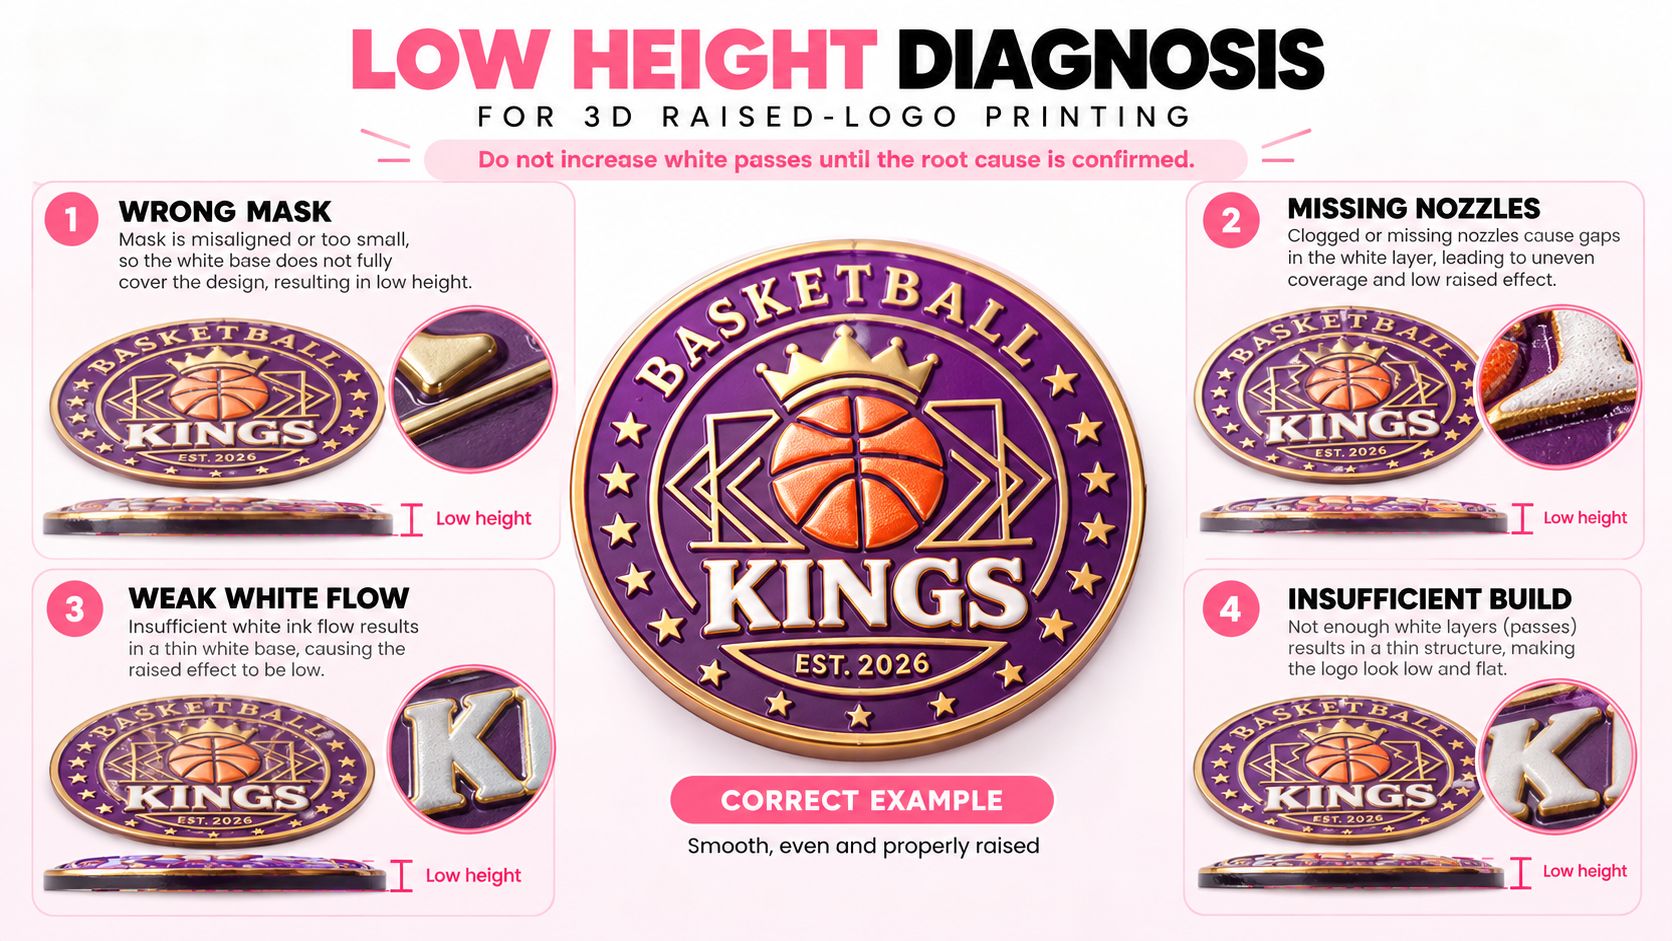
Es gibt vier Hauptmöglichkeiten.
Ursache 1: Die strukturelle weiße Maske ist falsch
Der Drucker kann die Höhe nur dort aufbauen, wo ihm die Datei vorgibt, Strukturweiß zu drucken.
Wenn die weiße Maske:
- Es fehlt ein Teil des Kunstwerks
- ist zu klein
- enthält unbeabsichtigte Lücken
- ist im RIP falsch gemappt
Das endgültige Abzeichen wird eine schwache oder unvollständige Höhe haben.
Vergleichen Sie die Nur-Weiß-RIP-Vorschau mit der beabsichtigten erhöhten Struktur.
Wenn die Geometrie falsch ist, korrigieren Sie die Grafik, bevor Sie die Druckparameter ändern.
Ursache 2: Weiße Düsen fehlen
Wiederholtes Weißdrucken vervielfacht den Effekt des Düsenverlusts.
Ein kleiner fehlender Abschnitt in einem normalen Unterbau kann schwer zu erkennen sein.
In einem mehrschichtigen 3D-Aufbau können sich dieselben fehlenden Düsen in mehreren Durchgängen wiederholen, was zu Folgendem führt:
- ungleichmäßige Höhe
- sichtbare Kanäle
- schwache Kanten
- inkonsistente Struktur
Führen Sie einen Düsentest durch, bevor Sie die Weißpasszahl anpassen.
Ursache 3: Der weiße Tintenfluss ist zu schwach
Der Druckkopf funktioniert möglicherweise, aber das Tintenzufuhrsystem sorgt möglicherweise nicht für einen ausreichenden Weißfluss beim kontinuierlichen Drucken großer Mengen.
Mögliche Anzeichen sind:
- Das erste Logo sieht gut aus
- Spätere Logos werden dünner
- Die Weißdichte nimmt allmählich ab
- Die Düsenprüfung verschlechtert sich bei längeren Arbeiten
Dies deutet eher auf eine Tintenabgabe als einfach auf eine unzureichende RIP-Ansammlung hin.
Ursache 4: Das Build-Profil ist zu konservativ
Erst nach:
- Weiße Maske ist richtig
- Der Zustand der Düse ist gut
- Der weiße Tintenfluss ist stabil
Sollten Sie darüber nachdenken, ob der strukturelle weiße Aufbau selbst angepasst werden muss?
Das richtige Ziel ist nicht die maximale Dicke.
Es ist:
Ausreichend stabiler Weißaufbau, um die gewünschte 3D-Höhe zu erreichen und gleichzeitig Flexibilität und Aushärtungsstabilität beizubehalten.
Zum zugrunde liegenden Höhenaufbauprinzip siehe Wie weiße Tintenschichten beim UV-DTF-Druck 3D-Erhöhungseffekte erzeugen.
Problem 2: Weiße Tinte sieht dünn, grau oder uneben aus
Weiße Tinte ist anspruchsvoller als CMYK, da das flexible, hochaufbauende Weißsystem eine hohe Konzentration an Pigmenten und Feststoffen enthält.
Deshalb ist eine stabile Bewegung der weißen Tinte bei der Produktion von 3D-erhabenen Logos besonders wichtig.
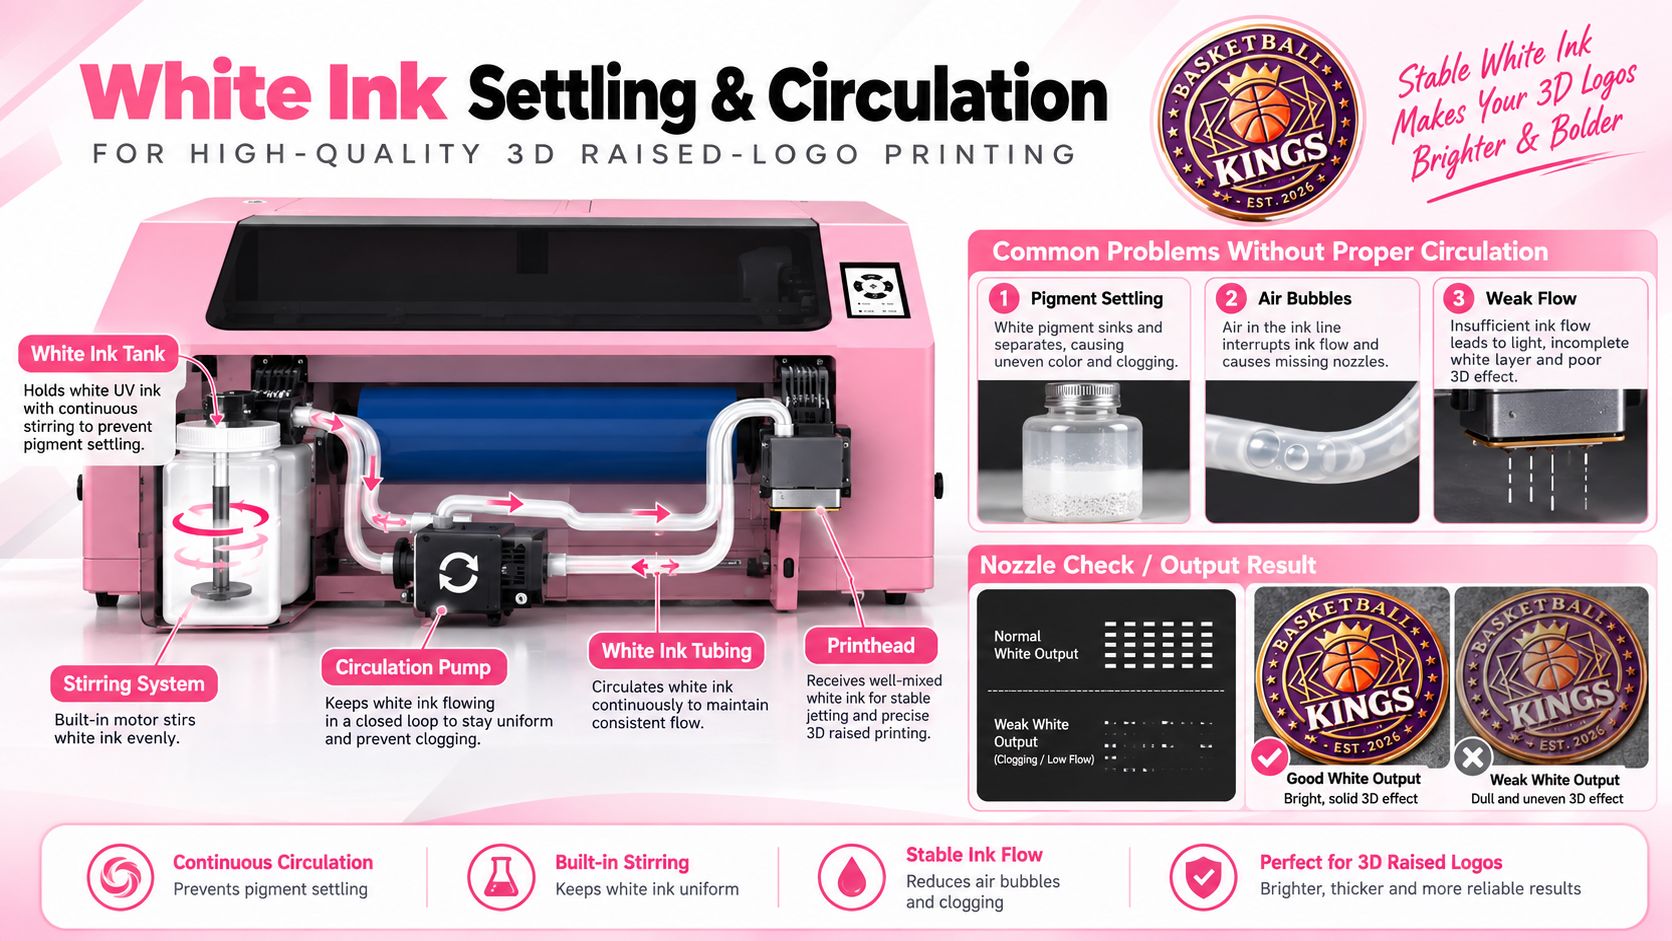
Überprüfen Sie das Weißtintensystem in dieser Reihenfolge.
Rühren von weißer Tinte
Dickflüssige weiße Tinte sollte gleichmäßig bleiben, anstatt zuzulassen, dass sich schwere Pigmente im Tintenbehälter absetzen.
Wenn sich die Tinte löst:
- der obere Teil kann schwächer werden
- Die Pigmentkonzentration kann inkonsistent werden
- Die Druckdichte kann sich ändern
- Sedimentation kann das Risiko von Strömungsproblemen erhöhen
Zirkulation der weißen Tinte
Das Zirkulationssystem sorgt dafür, dass die Tinte durch den Weg der weißen Tinte fließt.
Bei wiederholter Hochweißproduktion trägt dies dazu bei, eine gleichmäßigere Tintenkonzentration und -abgabe aufrechtzuerhalten.
Der EraSmart A2 UV-DTF-Drucker ist mit Rühr- und Zirkulationsfunktionen für weiße Tinte ausgestattet, um die Stabilität der weißen Tinte zu unterstützen.
Überprüfen Sie die Tintenleitung auf Luft
Sichtbare Luftblasen können die Tintenabgabe unterbrechen.
Mögliche Symptome sind:
- zufällig fehlende weiße Ausgabe
- Instabile Düsenprüfung
- Weißausgabe, die plötzlich schwächer wird
- Inkonsistente Dichte bei langen Druckaufträgen
Verwechseln Sie eine Instabilität der Luftversorgung nicht mit einem dauerhaft beschädigten Druckkopf.
Überprüfen Sie, ob das Problem im Laufe der Zeit auftritt
Diese Unterscheidung ist nützlich.
Schwaches Weiß vom ersten Druck an
Überprüfen:
- Tintenzustand
- Düsenprüfung
- RIP-Ausgabe
- Tintenabgabe
Weiß beginnt stark und wird später schwach
Achten Sie zusätzlich auf:
- anhaltender Tintenfluss
- Verkehr
- Luft
- Versorgungsbeschränkung
Ein zeitabhängiges Problem deutet häufig auf die Lieferstabilität hin.
Problem 3: Weiße Tinte tropft ständig aus den Düsen
Wiederholter Düsenverlust bedeutet nicht automatisch, dass der Druckkopf ausgetauscht werden muss.
Bevor Sie diese Schlussfolgerung ziehen, überprüfen Sie den gesamten Weg der weißen Tinte.
Mögliche Ursachen können sein:
- Pigmentablagerung
- instabiler Kreislauf
- Luftblasen
- eingeschränkter Tintenfluss
- Dämpfer- oder Filterbeschränkung
- Schlechter Verschlusszustand
- Kontamination
- ungeeigneter Tintenzustand
Ein praktischer Diagnoseablauf ist:
Düsenprüfung
↓
Zustand der weißen Tinte
↓
Rühren
↓
Verkehr
↓
Tintenleitung / Luft
↓
Dämpfer / Filter / Versorgung
↓
Verschließen und Reinigen
↓
Nochmals drucken
Vermeiden Sie es, wiederholt aggressive Reinigungen durchzuführen, ohne das eigentliche Versorgungsproblem zu verstehen.
Übermäßiges Reinigen führt zu einer Verschwendung von Tinte und löst möglicherweise kein Zirkulations- oder Luftproblem.
Problem 4: Schichten bilden sich während der UV-Härtung
Dicke flexible UV-Tinte verhält sich nicht genau wie eine dünne herkömmliche UV-Schicht.
Wenn hochschichtige weiße Tinte wiederholt gedruckt wird, muss der Drucker eine viel dickere Struktur stabilisieren.
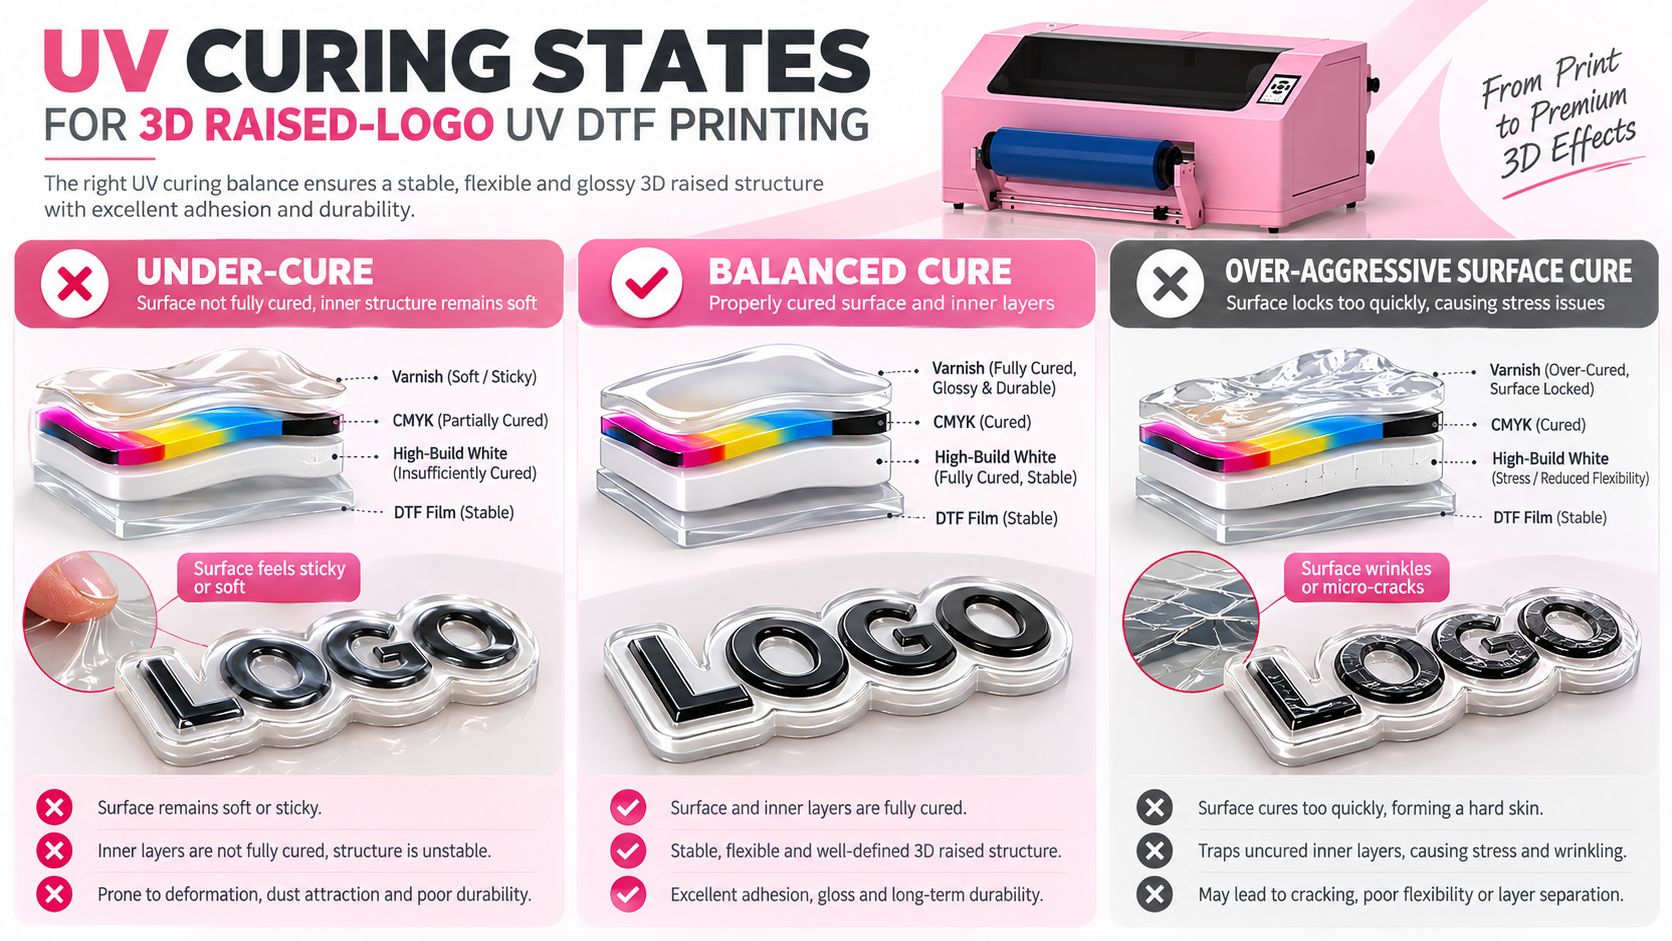
Es gibt drei wichtige Heilungsbedingungen, die es zu verstehen gilt.
Unterhärtet
Mögliche Symptome sind:
- weiche Oberfläche
- klebriges Gefühl
- Verformung
- instabile Struktur
- schwache innere Heilung
Dies kann passieren, wenn die Tinte nicht genügend effektive UV-Energie für die gesamte aufgetragene Dicke erhält.
Ausgewogene progressive Heilung
Der ideale Prozess stabilisiert die gedruckte Schicht und ermöglicht gleichzeitig die ordnungsgemäße Aushärtung der gesamten Struktur.
Das fertige Ergebnis sollte sein:
- strukturell stabil
- flexibel
- deutlich erhöht
- richtig aufgetaucht
- geeignet für nachgelagertes Schneiden und Übertragen
Überaggressive Oberflächenhärtung
Ein weiteres Problem kann auftreten, wenn die Oberfläche zu stark verriegelt wird, während sich die dicke Innenstruktur nicht richtig entwickelt hat.
Mögliche Symptome sind:
- Faltenbildung
- innerer Stress
- spröde Oberfläche
- Mikrorisse
- Schichttrennung
Die richtige Lösung besteht darin, nicht einen universellen UV-Lampen-Prozentsatz zu kopieren.
Die UV-Härtung hängt von der vollständigen Kombination von Folgendem ab:
- Tinte
- Schichtdicke
- Wagengeschwindigkeit
- Pass-Strategie
- LED-UV-System
- Gesamtaufbau
Aus diesem Grund empfiehlt EraSmart die Verwendung eines validierten Aushärtungsprofils für das eigentliche 3D-Tinten- und Foliensystem.
Problem 5: Die Oberfläche fühlt sich klebrig an
Wenn das fertig gedruckte Abzeichen vor der Wärmeübertragung klebrig bleibt, stoppen Sie die Produktion.
Mögliche Ursachen sind:
- unvollständige UV-Härtung
- Übermäßiger Gesamttintenauftrag
- falsches Aushärtungsprofil
- Problem mit der Ausgabe der UV-Lampe
- Inkompatibilität zwischen Tinte und Produktionseinstellungen
Gehen Sie nicht davon aus, dass sich ein klebriger dicker Druck später einfach beim Heißpressen fixieren lässt.
Der UV-Druck selbst sollte zunächst einen stabilen Zustand erreichen, der für den Konturschnitt und die Handhabung geeignet ist.
Was zu überprüfen ist
- Bestätigen Sie, dass es sich bei der Tinte um das richtige flexible 3D-UV-Tintensystem handelt.
- Überprüfen Sie den LED-UV-Betrieb.
- Überprüfen Sie das Produktionsprofil.
- Reduzieren Sie unkontrollierte übermäßige Ablagerungen.
- Erstellen Sie ein kleines Testabzeichen.
- Überprüfen Sie erneut die Oberfläche und die innere Stabilität.
Setzen Sie eine Charge nicht fort, wenn die Aushärtung offensichtlich instabil ist.
Problem 6: Das gedruckte Logo ist zu hart oder reißt beim Biegen
Eine dramatische 3D-Höhe kann beeindruckend aussehen, aber die maximale Höhe ist nicht automatisch die beste Produktionseinstellung.
Der EraSmart-Workflow für erhabene Logos ist auf etwa folgende Punkte ausgelegt: 00,3–1,2 mm mit erhabener Struktur, abhängig von der Vorlage und dem validierten Profil.
Wenn der Ausweis vor der Übertragung zu starr wird, untersuchen Sie Folgendes:
- übermäßige Weißablagerungen
- zu hohe Gesamtdicke der Tinte
- zu aggressive Aushärtung
- falsches Tintensystem
- übermäßiger Lack
- Gestalten Sie Bereiche, die für ihre Größe zu dick sind
Ein gutes Bekleidungsabzeichen muss Folgendes vereinen:
Höhe
Visuelle Definition
Flexibilität
Ein Logo, das auf der Folie hervorragend aussieht, bei einem Biegetest jedoch sofort reißt, ist kein erfolgreiches Textilprodukt.
Problem 7: Um den CMYK-Farbraum erscheint ein weißer Rand
Ein sichtbarer weißer Rand kann zwei verschiedene Ursachen haben.
Diese sollten nicht verwechselt werden.
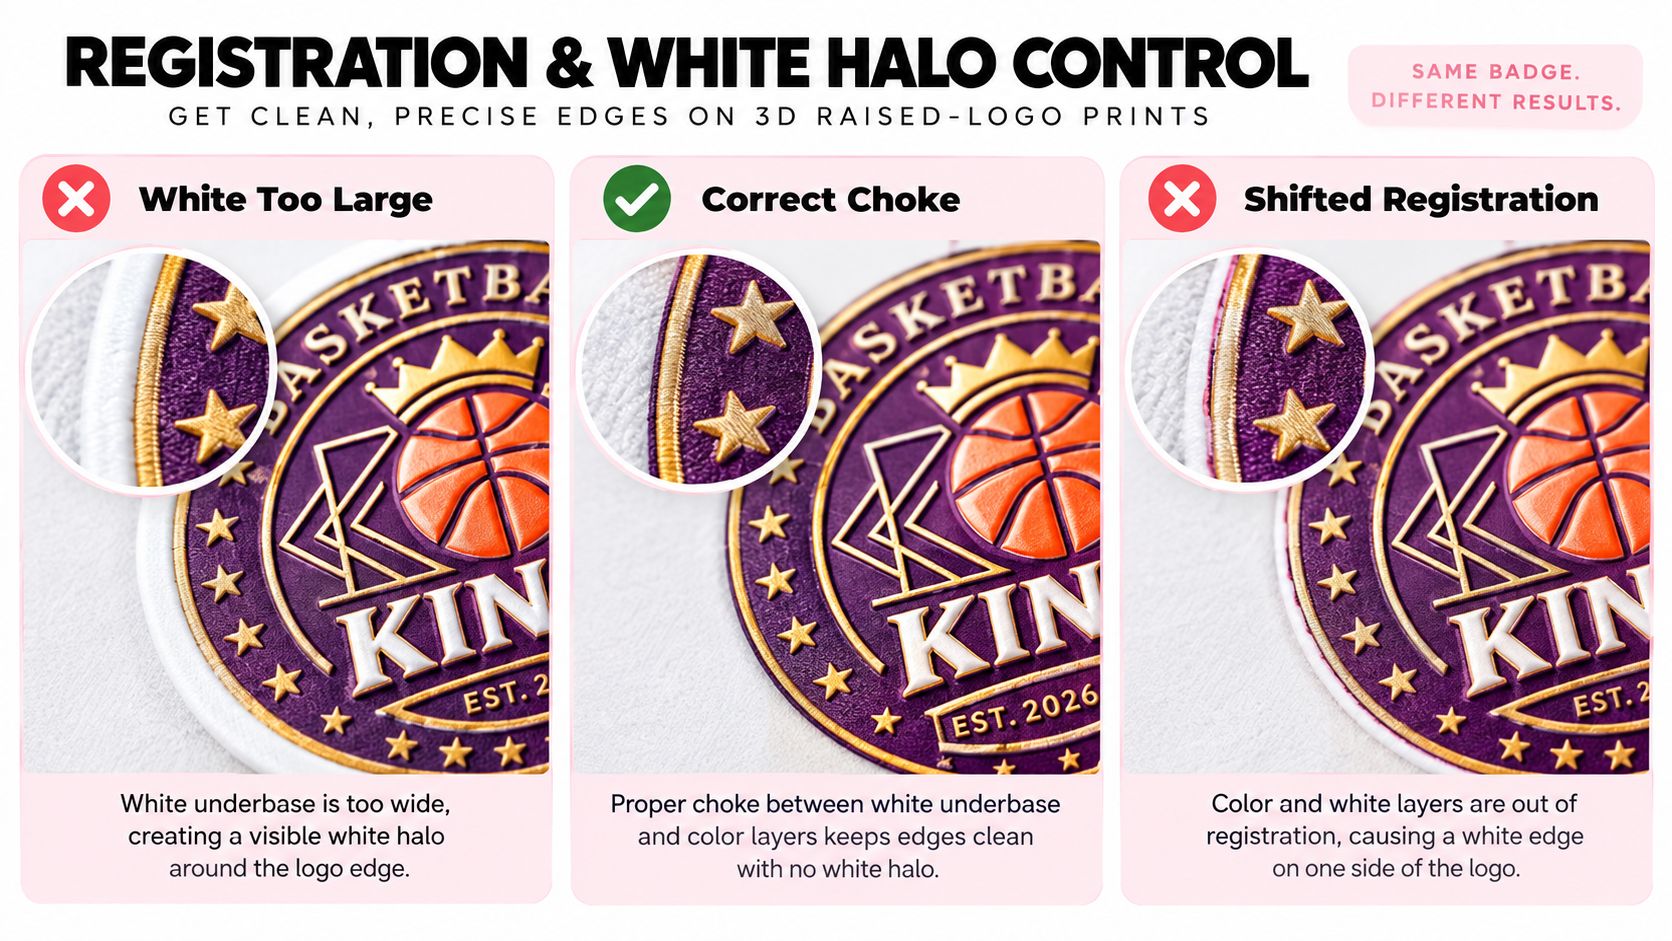
Ursache A: Weiße Maske ist zu groß
Wenn Weiß relativ gleichmäßig um das Design herum erscheint:
Vermute die Beziehung zwischen White Mask und Choke.
Das Strukturweiß kann über die sichtbare CMYK-Grafik hinausgehen.
Dies ist in erster Linie ein Problem der Druckvorstufe.
Ursache B: Die Registrierung wurde verschoben
Wenn Weiß hauptsächlich auf einer Seite erscheint, während die gegenüberliegende Seite zu nah am Farbrand liegt:
Verdächtige Registrierung.
Mögliche Ursachen sind:
- Lagenpositionierung
- Medienbewegung
- Druckausrichtung
- Akkumulation in mehreren Durchgängen
- RIP-Position
Dies lässt sich nicht einfach dadurch lösen, dass mehr Choke eingesetzt wird.
Einfache Diagnoseregel
An den meisten Seiten weiß
→ Maskengröße prüfen.
Weiß hauptsächlich auf einer Seite
→ Registrierung prüfen.
Ausführliche Informationen zur Vorbereitung der weißen Maske und des Chokes finden Sie im Leitfaden für erhabene 3D-Logo-Artworks.
Problem 8: CMYK wird von der erhabenen Weißstruktur verschoben
Ein kleiner Positionsfehler kann beim mehrschichtigen 3D-Druck viel deutlicher sichtbar werden.
Warum?
Weil derselbe Strukturbereich wiederholt gedruckt wird.
Schon kleine Abweichungen können Folgendes bewirken:
- abgestufte Kanten
- unebene Seitenwände
- weiß belichtet
- CMYK-Offset
- Lackoffset
Überprüfen:
Medien-Feed-Stabilität
Der Film sollte sich beim wiederholten Drucken gleichmäßig bewegen.
Druckkopfausrichtung
Überprüfen Sie die anwendbaren Ausrichtungseinstellungen.
RIP-Position
Stellen Sie sicher, dass die Ebenen Weiß, CMYK und Lack Folgendes gemeinsam haben:
- die gleichen Abmessungen
- den gleichen Ursprung
- den gleichen Maßstab
- die gleiche Ausrichtung
Wiederholte Akkumulation
Bestimmen Sie, ob:
- Die ersten Durchgänge sehen ausgerichtet aus
- Spätere Strukturphasen verschieben sich allmählich
Wenn der Fehler mit jedem Durchgang zunimmt, liegt das Problem möglicherweise an der wiederholten Positionierung und nicht nur an der Originalvorlage.
Problem 9: White Halo vs. Registrierungsfehler
Diese beiden Symptome verdienen eine getrennte Diagnose, da sie oft verwechselt werden.
Weißer Heiligenschein
Die weiße Ebene ist korrekt zentriert, aber zu groß.
Typisches Aussehen:
einheitlicher weißer Umriss
Wahrscheinlicher Bereich:
Weiße Maske / Choke
Registrierungsfehler
Die weiße Ebene liegt nicht zentriert unter dem CMYK.
Typisches Aussehen:
Auf einer Seite ist Weiß sichtbar, auf der anderen überragt die Farbe
Wahrscheinlicher Bereich:
Ausrichtung / Vorschub / Positionierung
Lösen Sie eine mechanische Verschiebung nicht durch aggressives Schrumpfen der gesamten weißen Maske.
Dadurch kann eine Kante verdeckt werden, während an anderer Stelle eine unzureichende Unterstützung entsteht.
Problem 10: Lack zeigt sichtbare Streifen
Lackfehler können besonders offensichtlich sein, da durch reflektiertes Licht Oberflächenunterschiede leicht erkennbar sind.
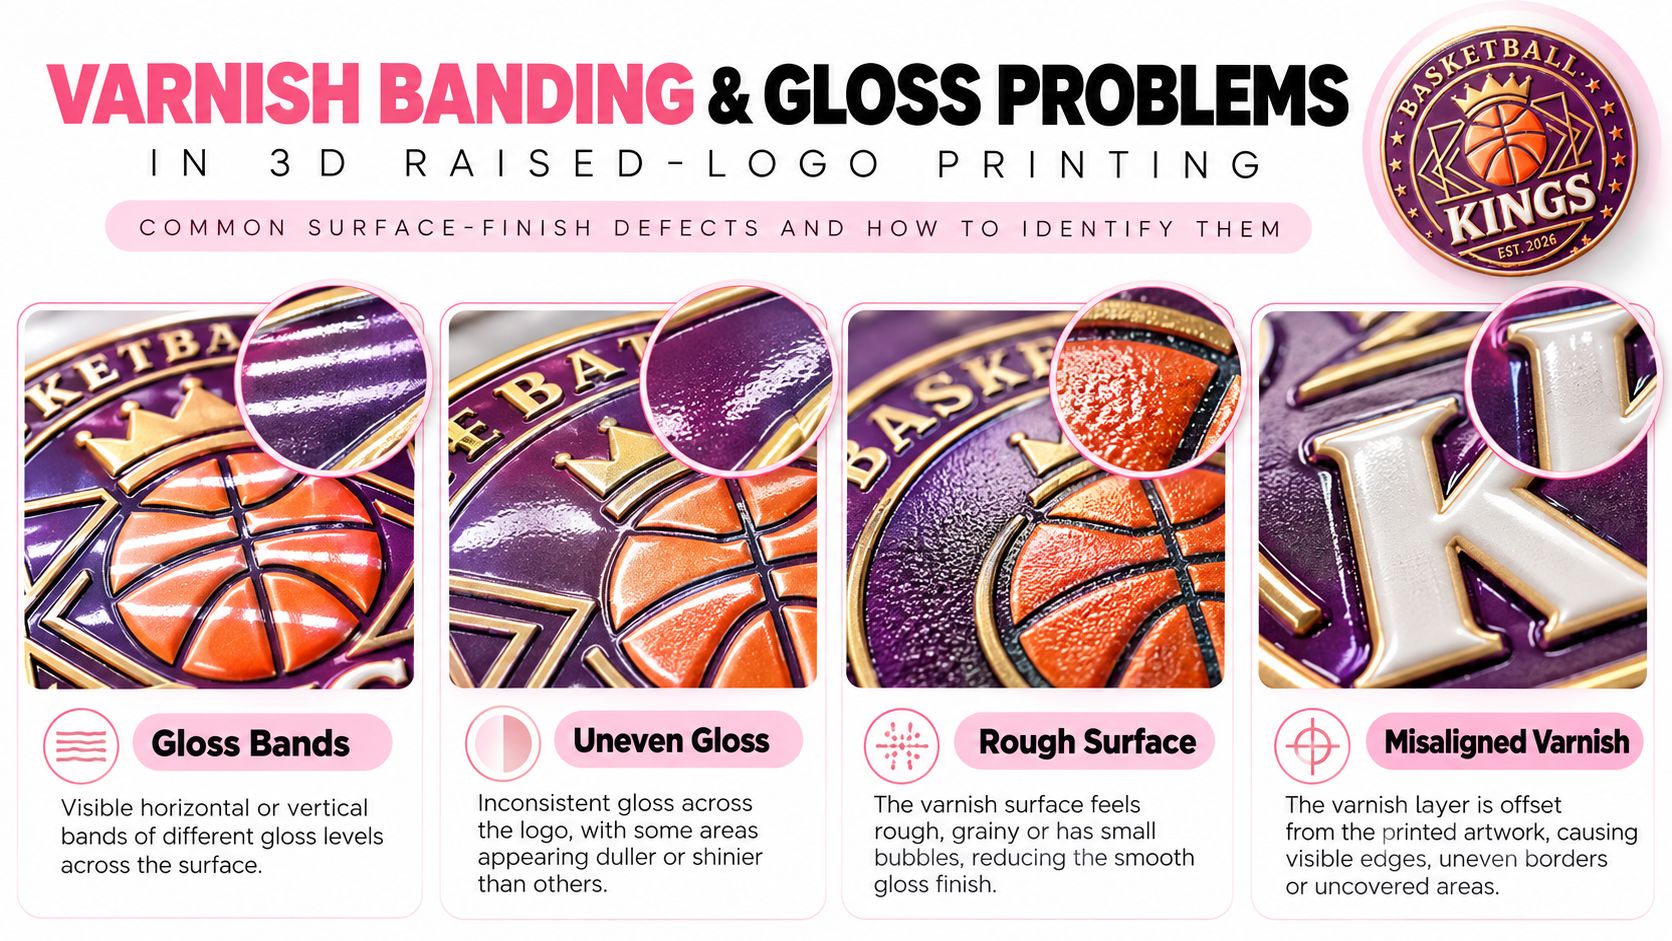
Wenn die Oberfläche wiederholt glänzende und matte Streifen aufweist, überprüfen Sie Folgendes:
- Zustand der Lackdüse
- Passmuster
- Ausgabekonsistenz
- Wagenbewegung
- Aushärtekonsistenz
Stellen Sie zunächst fest, ob die Streifenbildung in der Lackausgabe selbst vorhanden ist oder erst nach dem Aushärten auftritt.
Unter schrägem Licht prüfen
Eine nützliche Inspektionsmethode besteht darin, die Plakette unter gerichtetem Licht zu neigen.
Lackfehler sind oft viel einfacher zu erkennen, da die reflektierten Glanzlichter Folgendes offenbaren:
- Bands
- verpasste Bereiche
- raue Textur
- Ungleichmäßiger Glanz
Problem 11: Einige Bereiche sind glänzend und andere matt
Ungleichmäßiger Glanz kann mehrere Ursachen haben.
Die Lackausgabe ist inkonsistent
Überprüfen Sie das Lackdüsenmuster.
Die UV-Härtung ist ungleichmäßig
Die gleiche Lackmenge kann unterschiedlich aussehen, wenn der Aushärtungszustand variiert.
Oberfläche ist kontaminiert
Staub, Öl oder Schmutz können die Deckschicht beeinträchtigen.
Der Film ist nicht stabil oder flach
Die Oberflächenposition kann die Konsistenz des Drucks und der Aushärtung beeinflussen.
Erhöhen Sie die Lackdichte nicht sofort, bis diese Rahmenbedingungen überprüft sind.
Problem 12: Die Lackoberfläche sieht rau oder körnig aus
Eine raue Oberfläche kann auf Folgendes hinweisen:
- Schlechte Lackzerstäubung/-ausgabe
- Kontamination
- Überschüssiges Material wird in einer Stufe abgelagert
- Aushärteverhalten, das nicht zur Lackschicht passt
- Düseninstabilität
Vergleichen Sie den defekten Bereich mit einer bekanntermaßen guten Probe.
Prüfen Sie, ob die Rauheit:
- folgt der Düsenrichtung
- erscheint zufällig
- tritt nur in stark lackierten Bereichen auf
- erscheint erst nach dem Aushärten
Das Muster selbst kann dabei helfen, das verantwortliche System zu identifizieren.
Problem 13: Lack ist falsch ausgerichtet
Wenn der Lack über das beabsichtigte Bild hinausragt oder Teile des Logos fehlen, ermitteln Sie, ob das Problem vorliegt in:
die Datei
oder:
die physische Registrierung
Schauen Sie sich zunächst die RIP-Vorschau an.
Wenn die Lackmaske bereits in der Software verschoben ist, korrigieren Sie das Bildmaterial oder die Kanalzuordnung.
Wenn die Vorschau korrekt ist, das Druckergebnis jedoch verschoben ist, prüfen Sie die Registrierung, den Vorschub und die Ausrichtung.
Problem 14: Streifen erscheinen in Weiß oder CMYK
Streifenbildung kann von mehr als einem System herrühren.
Eine sinnvolle erste Diagnose ist die Frage, welche Kanäle betroffen sind.
Nur Weiß hat Bänder
Konzentrieren Sie sich zunächst auf:
- Zustand der weißen Düse
- weißer Fluss
- rühren
- Verkehr
- Luft
- weiße Versorgung
Nur eine CMYK-Farbe weist Streifen auf
Konzentrieren Sie sich auf diesen bestimmten Farbkanal.
Alle Farben haben das gleiche sich wiederholende Muster
Untersuchen:
- Filmzufuhr
- Druckausrichtung
- Wagenbewegung
- Druckmodus
- RIP-/Pass-Verhalten
Nur der Glanz erscheint gebändert
Konzentrieren Sie sich auf:
- Lack
- Aushärtung
- Oberflächenbeschaffenheit
Dieser kanalbasierte Ansatz ist schneller, als jedes Streifenbildungsproblem als generisches Düsenproblem zu behandeln.
Problem 15: Das Logo sieht auf den ersten Blick gut aus, ändert sich aber im Laufe einer langen Charge
Dies ist ein besonders nützlicher Produktionshinweis.
Wenn die ersten Abzeichen gut aussehen, spätere Abzeichen jedoch Folgendes zeigen:
- geringere weiße Höhe
- schwächere Weißdichte
- fehlende Düsen
- inkonsistenter Lack
- mehr Streifenbildung
Untersuchen Sie Systeme, die sich während des kontinuierlichen Druckens ändern.
Dazu können gehören:
- Tintenversorgung
- weiße Zirkulation
- Pigmentstabilität
- Luft dringt in die Leitung ein
- Versorgungsbeschränkung
- Tintentemperatur / Betriebsstabilität
- Anhäufung von Verunreinigungen
Ein Fehler, der während der Produktion allmählich zunimmt, hat häufig eine andere Ursache als ein Fehler, der bereits beim ersten Druck identisch auftritt.
Eine bessere Reihenfolge zur Fehlerbehebung
Wenn mehrere Probleme gleichzeitig auftreten, verwenden Sie eine feste Diagnosesequenz.
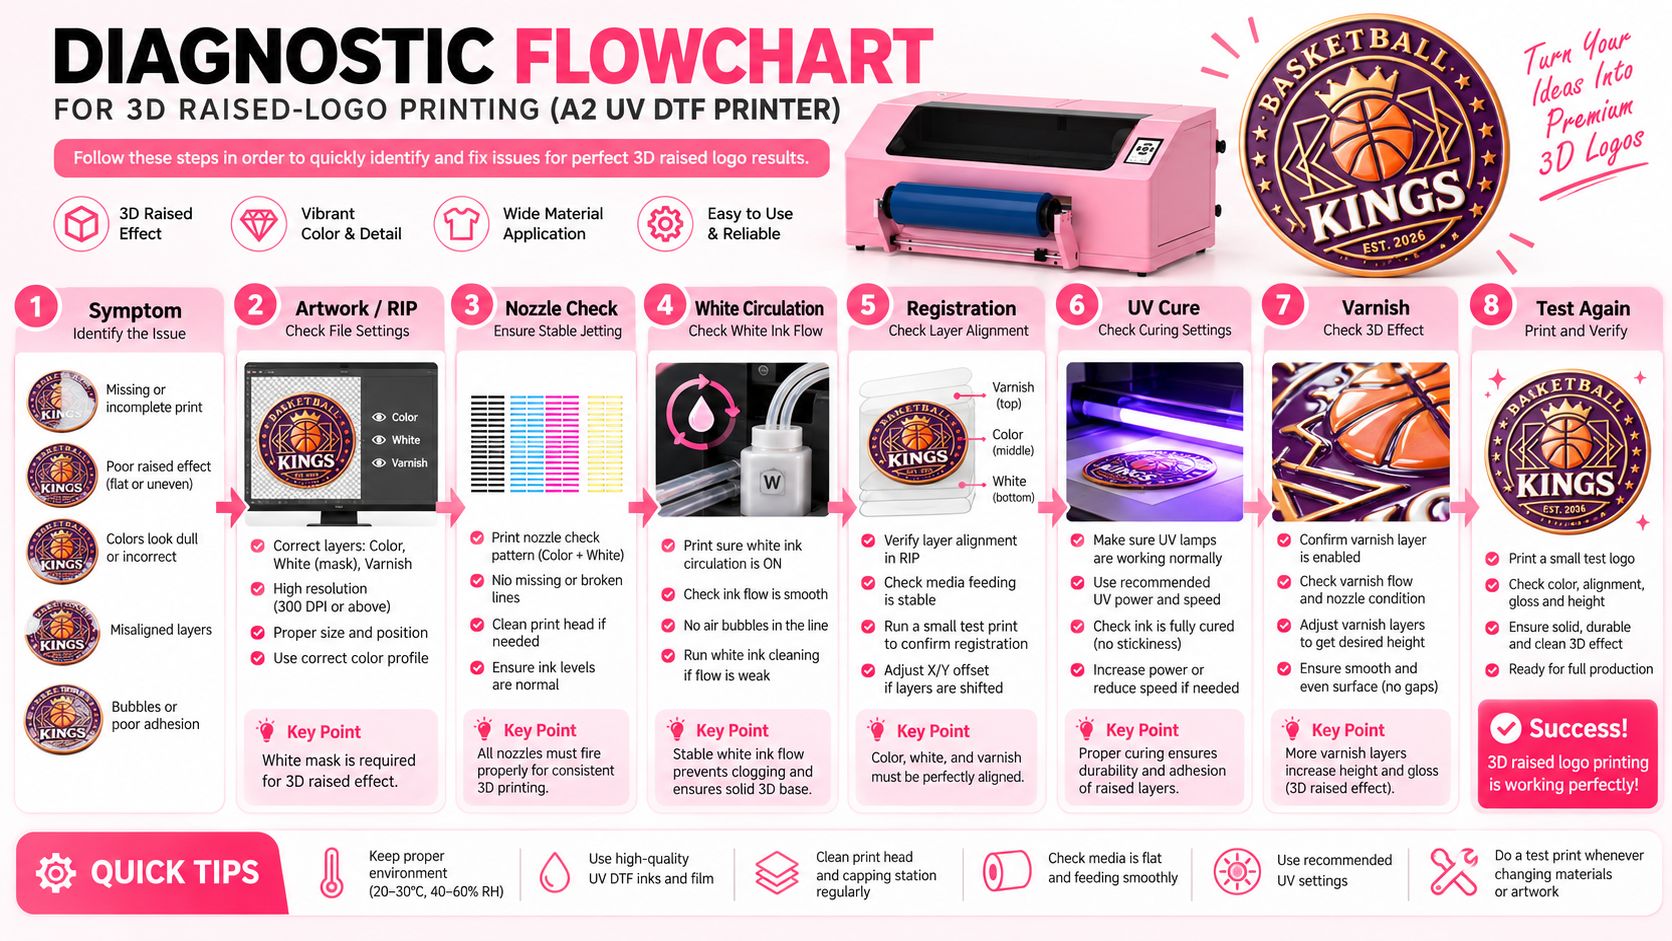
Schritt 1 – Identifizieren Sie das Symptom
Beginnen Sie nicht damit, Einstellungen zu ändern.
Beschreiben Sie zunächst das Problem genau:
- geringe Höhe
- fehlt weiß
- Streifenbildung
- weißer Heiligenschein
- verschobene Farbe
- klebrige Oberfläche
- knacken
- schlechter Glanz
Schritt 2 – Überprüfen Sie das Bildmaterial und den RIP
Bestätigen:
- Strukturweiß
- CMYK
- Lack
- Ebenenposition
- Spot-Mapping
Schritt 3 – Führen Sie einen Düsentest durch
Stellen Sie fest, ob jeder erforderliche Kanal vollständig ist.
Schritt 4 – Überprüfen Sie die Lieferung der weißen Tinte
Überprüfen Sie bei weißbezogenen Problemen Folgendes:
- rühren
- Verkehr
- Tintenzustand
- Luft
- fließen
Schritt 5 – Überprüfen Sie die Registrierung
Suchen:
- Futterstabilität
- Schichtverschiebung
- Fehler beim wiederholten Durchlauf
- Ausrichtung
Schritt 6 – UV-Härtung prüfen
Stellen Sie sicher, dass die dicke Struktur schrittweise und gleichmäßig aushärtet.
Schritt 7 – Lack prüfen
Überprüfen:
- Lackdüsen
- Maske
- Ausrichtung
- Glanzkonsistenz
- Aushärtung
Schritt 8 – Drucken Sie einen kleinen Test
Starten Sie die vollständige Produktion nicht sofort wieder.
Drucken Sie eine kontrollierte Probe.
Überprüfen:
- Höhe
- Anmeldung
- Flexibilität
- Glanz
- Aushärtung
Ändern Sie dann ggf. nur eine weitere Variable.
Ändern Sie nicht mehrere Variablen gleichzeitig
Stellen Sie sich ein Abzeichen mit geringer Höhe vor.
Wenn Sie gleichzeitig:
- Erhöhen Sie die weißen Pässe
- Erhöhen Sie die Dichte der weißen Tinte
- UV-Leistung erhöhen
- Verlangsamen Sie den Druckmodus
und das Ergebnis verbessert sich, Sie wissen immer noch nicht, was das ursprüngliche Problem gelöst hat.
Schlimmer noch: Eine Änderung könnte das Problem gelöst haben, während eine andere für unnötige Starrheit gesorgt hat.
Ein besserer Produktionsentwicklungsprozess ist:
Ändern Sie eine Variable
↓
↓
Überprüfen
↓
Ergebnis aufzeichnen
↓
Behalten oder wiederherstellen
Dadurch wird das endgültige Produktionsprofil wiederholbar.
Wann ist das Problem kein Druckproblem mehr?
Dieser Leitfaden konzentriert sich auf Probleme, die bestehen, bevor das Abzeichen auf das Kleidungsstück übertragen wird.
Wenn der gedruckte Ausweis:
- hat die richtige Höhe
- ist richtig ausgehärtet
- hat eine saubere Registrierung
- hat einen guten Lack
- bleibt flexibel
- besteht die Inspektion vor der Übergabe
Wenn Probleme jedoch erst nach dem Heißpressen auftreten, wechseln Sie zum Wärmeübertragungs-Arbeitsablauf.
Beispiele hierfür sind:
- Logokanten heben sich vom Kleidungsstück ab
- Hoodie-Transferklebung ungleichmäßig
- Träger löst sich falsch
- Polyesterfarbstoffmigration
- Druckspuren
- Kleidungsstück versengt
- Probleme mit dem Kappendruck
Diese Probleme werden im behandelt Anleitung zur Wärmeübertragung mit 3D-erhabenem Logo für T-Shirts, Hoodies, Caps und Trikots.
Diese Unterscheidung ist wichtig.
Ändern Sie die Druckereinstellungen nicht ständig, um ein durch die Heißpresse verursachtes Problem zu lösen.
Empfohlene Qualitätsprüfung vor der Produktion
Überprüfen Sie vor dem Konturschneiden und der Wärmeübertragung jedes neue 3D-Logoprofil.
Weiße Struktur
Überprüfen:
- erforderliche Höhe
- gleichmäßiger Aufbau
- keine fehlenden Bereiche
- Keine schwerwiegenden Seitenwandfehler
CMYK
Überprüfen:
- Farbe
- Detail
- Anmeldung
- kein sichtbares Strukturweiß
Lack
Überprüfen:
- beabsichtigter Glanz
- glatte Oberfläche
- korrekte Registrierung
- keine sichtbare Streifenbildung
Heilung
Überprüfen:
- keine klebrige Oberfläche
- keine instabile innere Struktur
- keine offensichtliche Faltenbildung
- angemessene Flexibilität
Biegetest
Biegen Sie die Probe vorsichtig.
Suchen:
- knacken
- Schichttrennung
- übermäßige Steifigkeit
Erst wenn der Druck selbst stabil ist, sollte das Abzeichen mit dem Konturschneiden und der Übertragung auf das Kleidungsstück beginnen.
Warum die Druckerkonfiguration für 3D-erhabene Logos wichtig ist
Ein 3D-Logo-Workflow stellt andere Anforderungen an einen UV-Drucker als ein einfacher dünnschichtiger dekorativer Druck.
Das Produktionssystem muss Folgendes unterstützen:
- Unabhängige High-Build-Weißausgabe
- flexibles CMYK
- Lack
- wiederholter Strukturdruck
- kontrollierte LED-UV-Härtung
- Stabiles Rühren und Zirkulieren der weißen Tinte
Der EraSmart A2 UV-DTF-Drucker kann in Kombination mit der entsprechenden flexiblen UV-Tinte, TPU-Folie und dem entsprechenden Produktionsworkflow als Druckplattform für diese Anwendung konfiguriert werden.
Für das breitere Anwendungssystem siehe 3D-erhabener Logodruck mit UV-DTF-Technologie.
Abschließende Checkliste zur Fehlerbehebung
Bevor Sie das strukturelle Weißprofil ändern, bestätigen Sie Folgendes:
Kunstwerk
- Weiße Maske richtig
- CMYK korrekt
- Lackmaske korrekt
- Schichten registriert
- RIP-Zuordnung überprüft
Druckkopf
- Überprüfung der weißen Düse abgeschlossen
- CMYK-Düsenprüfung abgeschlossen
- Überprüfung der Lackdüse abgeschlossen
Weißes Tintensystem
- Tinte richtig gemischt
- Rührbetrieb
- Umlaufbetrieb
- Keine offensichtliche Luft in der Leitung
- Stabiler Fluss während des kontinuierlichen Druckens
Mechanisch / Vorschub
- Filmzufuhr gleichmäßig
- Druckausrichtung korrekt
- wiederholte Durchgänge bleiben registriert
UV -Heilung
- Oberfläche nicht klebrig
- Struktur stabil
- keine offensichtliche Faltenbildung
- keine übermäßige Sprödigkeit
Lack
- keine Streifenbildung
- Glanz gleichmäßig
- Maske korrekt
- Anmeldung korrekt
Erst dann sollten Sie den baulichen Aufbau vergrößern oder verkleinern.
Letzter Imbiss
Die Fehlerbehebung mit 3D-Logos wird viel einfacher, wenn jeder Fehler dem richtigen System zugeordnet wird.
Erinnern:
Niedrige Höhe bedeutet nicht immer, dass es zu wenige weiße Durchgänge gibt.
Es kann auch bedeuten:
- falsche weiße Maske
- fehlende Düsen
- instabiler weißer Fluss
Ein weißer Rand bedeutet nicht immer, dass die Drossel nicht ausreicht.
Es kann sein:
- Maskengröße
- Anmeldung
Faltenbildung bedeutet nicht immer eine zu geringe Aushärtung.
Bei der dicken Struktur kann es auch zu einem ungeeigneten Aushärtungsgleichgewicht kommen.
Schlechter Glanz bedeutet nicht immer, dass mehr Lack erforderlich ist.
Es kann kommen von:
- Düsen
- Ausrichtung
- Aushärtung
- Kontamination
Die zuverlässigste Methode ist:
Diagnostizieren → isolieren → testen → eine Variable ändern → erneut überprüfen.
Für den vollständigen Produktionsworkflow fahren Sie mit fort So erstellen Sie erhabene 3D-Logos mit einem UV-DTF-Drucker.
Informationen zum Gebäude mit weißer Höhe finden Sie hier Wie weiße Tintenschichten beim UV-DTF-Druck 3D-Erhöhungseffekte erzeugen.
Informationen zur Vorbereitung der Weiß-/CMYK-/Varnish-Dateien finden Sie im Leitfaden für erhabene 3D-Logo-Artworks.
Und wenn der Druck gut ist, das übertragene Kleidungsstück jedoch nicht funktioniert, verwenden Sie das 3D-Wärmeübertragungsanleitung mit erhabenem Logo.
Häufig gestellte Fragen
Warum ist mein 3D-erhabenes Logo zu flach?
Fügen Sie nicht sofort weitere weiße Durchgänge hinzu. Überprüfen Sie zunächst die Struktur der Weißmaske, den Zustand der Weißdüse und die Abgabe der Weißtinte. Wenn diese stabil sind, bewerten Sie das strukturelle Build-Profil.
Warum wird meine weiße Tinte bei langen Druckaufträgen schwach?
Mögliche Ursachen sind Pigmentinstabilität, schlechte Zirkulation, Luft in der Tintenleitung oder eine eingeschränkte Abgabe weißer Tinte. Vergleichen Sie den Düsentest vor und nach Dauerdruck.
Warum muss weiße Tinte gerührt und zirkuliert werden?
Die flexible weiße Tinte mit hoher Füllkraft enthält eine hohe Konzentration an Pigmenten und Feststoffen. Rühren und Zirkulation tragen dazu bei, eine gleichmäßige Tintenkonzentration aufrechtzuerhalten und die durch Absetzen bedingte Instabilität zu reduzieren.
Warum sehe ich einen weißen Umriss um mein Logo?
Wenn der weiße Umriss relativ gleichmäßig um das Logo herum sichtbar ist, ist die weiße Maske möglicherweise zu groß. Wenn Weiß hauptsächlich auf einer Seite sichtbar ist, prüfen Sie die Registrierung und die Futterstabilität.
Warum ist mein CMYK von der erhabenen weißen Struktur weg verschoben?
Überprüfen Sie den Medieneinzug, die Druckausrichtung, die RIP-Positionierung und die Registrierung wiederholter Durchläufe. Kleine Positionierungsfehler werden deutlicher, wenn mehrere Strukturschichten gestapelt werden.
Warum knittert die dicke UV-Tinte?
Mögliche Ursachen sind übermäßige Materialansammlungen oder eine Aushärtungsstrategie, die nicht zur dicken, flexiblen Tintenstruktur passt. Vermeiden Sie es, die UV-Energie blind zu verändern; Validieren Sie das vollständige Farb-, Durchgangs- und Aushärtungsprofil.
Warum reißt das gedruckte Logo, wenn ich es biege?
Das Abzeichen ist möglicherweise zu dick, zu steif, nicht ordnungsgemäß ausgehärtet oder mit einem ungeeigneten Tintensystem hergestellt. Das Ziel ist kontrollierte Höhe plus Flexibilität, nicht maximale Dicke.
Warum hat mein Lack sichtbare Linien?
Überprüfen Sie Lackdüsen, Ausgabekonsistenz, Durchlaufmuster, Registrierung und UV-Härtung. Bestimmen Sie, ob die Streifen in den Lack eingedruckt werden oder erst nach dem Aushärten sichtbar werden.
Warum ist ein Teil des Logos glänzend und ein anderer Teil matt?
Mögliche Ursachen sind inkonsistente Lackausbeute, ungleichmäßige Aushärtung, Verschmutzung oder Oberflächeninstabilität. Überprüfen Sie den Zustand der Lackmaske und der Düse, bevor Sie einfach den Lack auftragen.
Sollte ich die UV-Leistung erhöhen, wenn die Oberfläche klebrig ist?
Nicht automatisch. Eine klebrige Oberfläche weist darauf hin, dass das Aushärtungssystem und der gesamte Tintenaufbau überprüft werden müssen. UV-Leistung, Wagengeschwindigkeit, Schichtdicke und Farbsystem wirken zusammen.
Wann sollte ich mit der Fehlerbehebung am Drucker aufhören und die Transferpresse überprüfen?
Wenn das Abzeichen vor der Übertragung die richtige Höhe, Passgenauigkeit, Glanz, Aushärtung und Flexibilität aufweist, aber erst nach dem Aufbringen auf das Kleidungsstück versagt, liegt das Problem wahrscheinlich eher in der Wärmeübertragungsphase als in der Druckphase.
Können für jedes 3D-Logo dieselben Fehlerbehebungseinstellungen verwendet werden?
Nein. Logo-Geometrie, Gesamtaufbau, Tinte, Film, Druckmodus und Zielhöhe können das optimale Produktionsprofil verändern. Richten Sie validierte Einstellungen für jeden wichtigen Produkttyp ein und zeichnen Sie diese auf.
Vielleicht wie du auch sein magst
Copyright 2020 © Erasmart. | Sitemap