Hersteller von kleinen Flachbett-Tintenstrahldruckern
So erstellen Sie erhabene 3D-Logos mit einem UV-DTF-Drucker: Vollständiger Arbeitsablauf
Ein erhabenes 3D-Bekleidungslogo wird erstellt, indem die physische Höhe mit wiederholten weißen UV-Tintenschichten aufgebaut wird, das sichtbare CMYK-Bildmaterial und die Lackierung hinzugefügt werden, das fertige Abzeichen konturgeschnitten wird und es schließlich durch Hitze auf das Kleidungsstück gepresst wird.
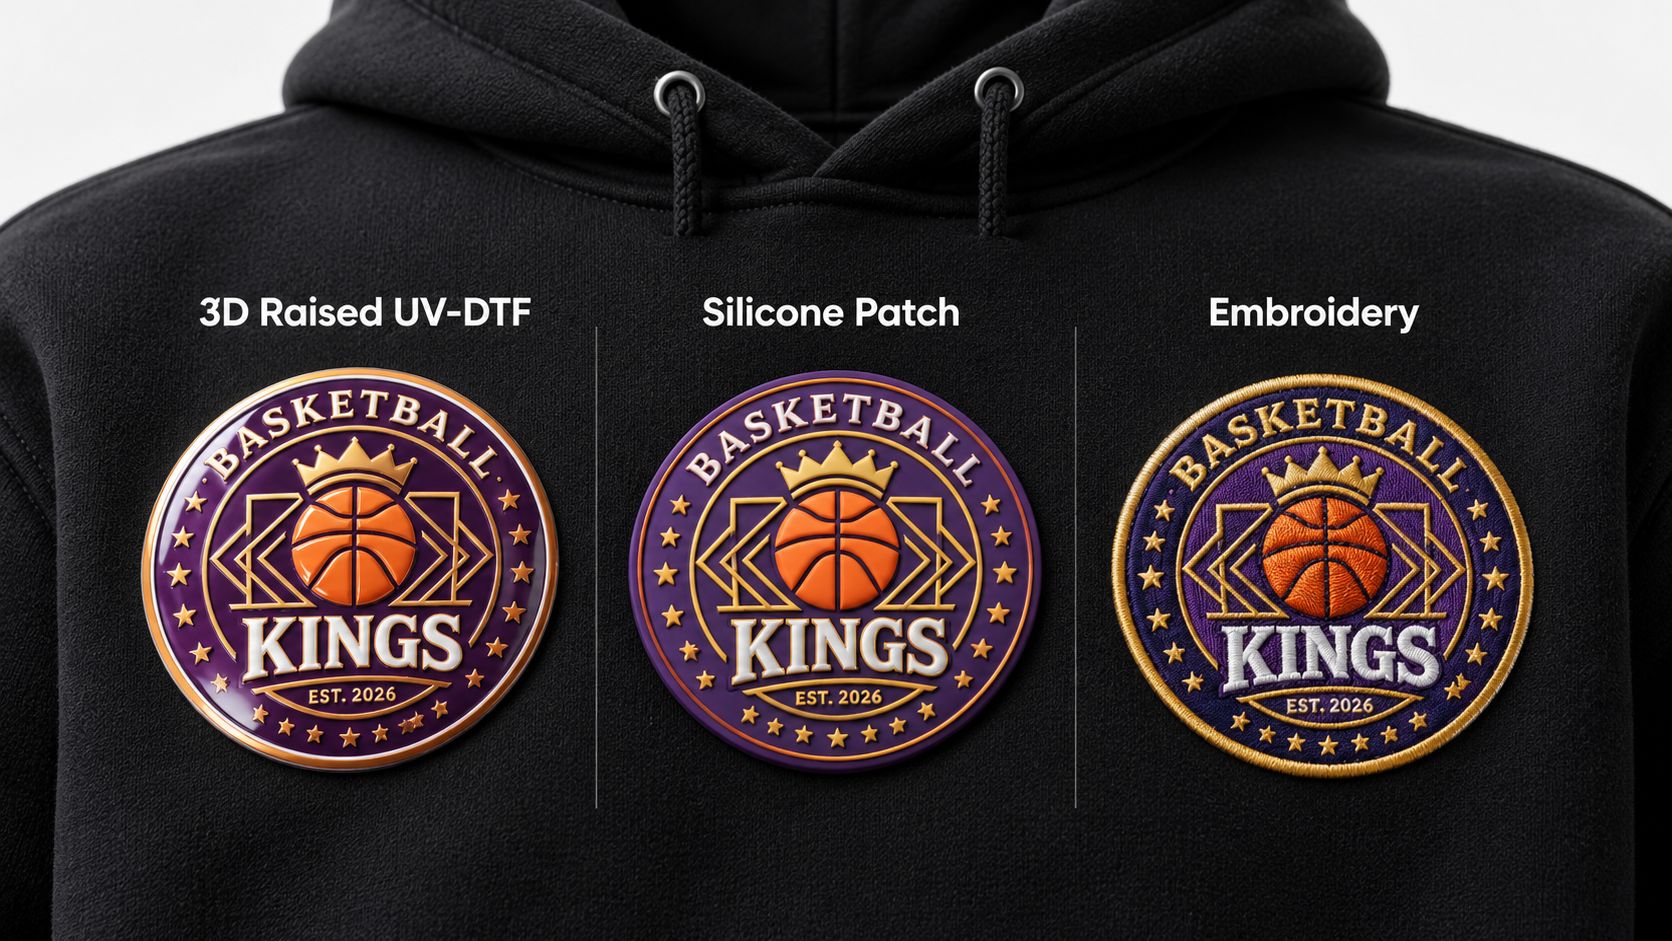
Im Gegensatz zu einem herkömmlichen Flachtransfer weist das fertige Design eine deutlich sichtbare und spürbare erhabene Oberfläche auf. Dadurch eignet sich das Verfahren besonders für Modelogos, Sportembleme, Teamabzeichen, Streetwear-Grafiken, Caps, Hoodies, T-Shirts und Trikots.
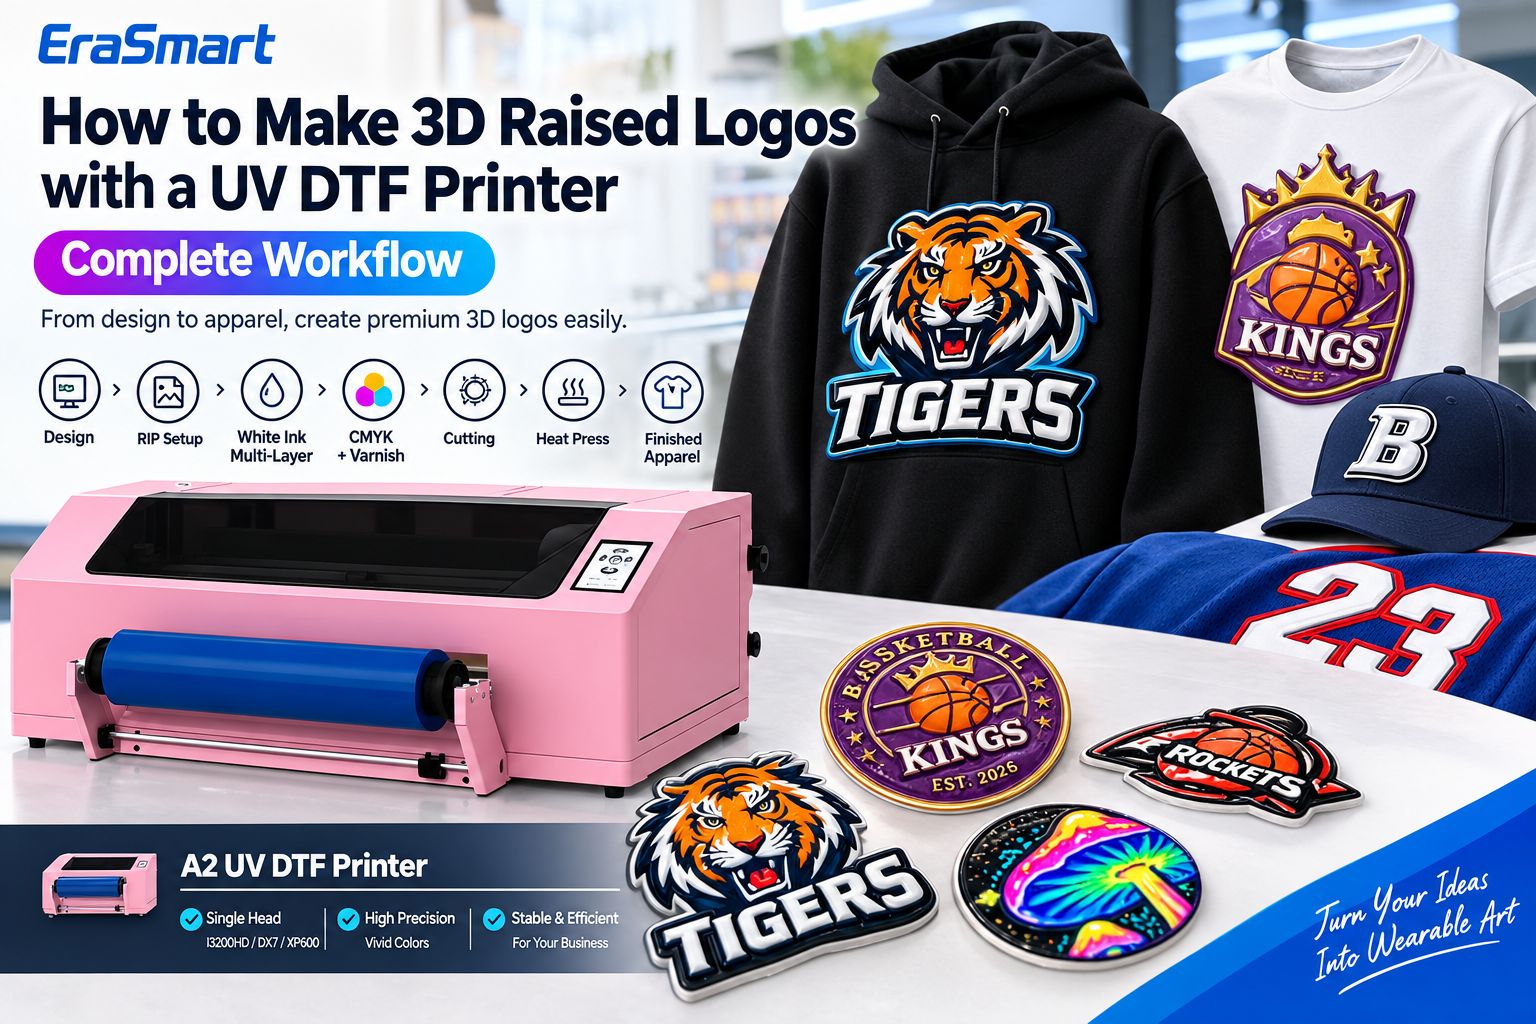
Der vollständige Arbeitsablauf ist:
Grafik → RIP-Setup → Mehrschichtige weiße Tinte → CMYK → Lack → UV-Härtung → Konturschneiden → Heißpresse → Abziehen und prüfen
Dieser Leitfaden erklärt jede Phase des EraSmart 3D-Workflows mit erhabenem Logo und zeigt, wie sich der Prozess von einer Standard-UV-DTF-Kristallaufkleberanwendung unterscheidet.
Was ist ein 3D-erhabenes Logo?
Ein 3D-erhabenes Logo ist ein digital gedrucktes Textilabzeichen mit echter physischer Tiefe.
Anstatt weiße Tinte nur als Deckkraftschicht zu verwenden, wird die weiße Schicht beim Druckvorgang mehrmals wiederholt, um die Struktur der Grafik aufzubauen. Anschließend wird CMYK-Farbe hinzugefügt, um das sichtbare Kunstwerk zu erzeugen, während Lack für die glänzende Oberfläche sorgt.
Das fertige Logo kann Folgendes enthalten:
- Beschriftung
- Grenzen
- Zahlen
- Sportembleme
- Markenzeichen
- grafische Details
Da die Oberfläche eine echte Höhe hat, ähnelt das Ergebnis eher einem hochwertigen geformten Abzeichen als einem herkömmlichen Flachdruck.
Einen umfassenderen Überblick über diese Anwendung, einschließlich Bekleidungsbeispielen und kompatiblen Druckerkonfigurationen, finden Sie im EraSmart 3D-Drucklösung für erhabene Logos.
Welche Ausrüstung und Materialien benötigen Sie?
Für einen erfolgreichen 3D-Logo-Workflow ist mehr als nur ein UV-Drucker erforderlich.
Das Hauptproduktionssystem umfasst einen A2-UV-DTF-Drucker, geeignete UV-Tinte, eine spezielle 3D-Wärmeübertragungsfolie, RIP-Software, eine Konturschneidemaschine und eine Heißpresse.
A2 UV-DTF-Drucker
Der Drucker erstellt die Weiß-, Farb- und Lackschichten, die das 3D-Abzeichen bilden.
EraSmarts A2 UV-DTF-Drucker ist mit mehreren Druckkopfkonfigurationen erhältlich, darunter Einzel-I3200-, Einzel-DX7- und Doppel-XP600-Optionen.
Die gleiche Maschinenplattform kann verschiedene UV-DTF-Anwendungen unterstützen, aber die Verbrauchsmaterialien und der nachgelagerte Arbeitsablauf müssen zum beabsichtigten Produkt passen.
Ein Standard-UV-DTF-Kristallaufkleber und ein 3D-Bekleidungsabzeichen werden daher nicht mit genau demselben Film- und Transferverfahren hergestellt.
Spezieller 3D-Wärmeübertragungsfilm
Beim Relief-Logo-Workflow kommt ein Foliensystem zum Einsatz, das für Textiltransfer und Konturenschnitt geeignet ist.
Dies unterscheidet sich vom herkömmlichen A/B-Film-Workflow, der üblicherweise für UV-DTF-Kristallaufkleber auf Glas, Acryl, Flaschen, Metall und anderen harten Oberflächen verwendet wird.
Gehen Sie nicht davon aus, dass die in diesem Prozess verwendete Bekleidungsfolie einfach durch eine gewöhnliche UV-DTF-A/B-Folie ersetzt werden kann.
UV-Tinte
Das Tintensystem besteht aus drei Funktionsteilen:
Weiße Tinte baut die Körpergröße auf.
CMYK Erstellt das sichtbare Vollfarb-Kunstwerk.
Lack sorgt für eine glänzende Oberfläche und erhöht die optische Tiefe.
Wenn Sie eine detailliertere Erklärung dieser drei Tintenfunktionen wünschen, sehen Sie sich die EraSmart an UV-Tintenführer: CMYK, weiße Tinte und Lack.
RIP-Software
Die RIP-Software steuert, wie das Bildmaterial in Weiß-, Farb- und Lackausgabe umgewandelt wird.
Der wichtige Punkt ist, dass es sich bei einem Auftrag mit erhabenem Logo nicht einfach um ein normales CMYK-Bild handelt, das direkt an den Drucker gesendet wird.
Verschiedene Teile des Kunstwerks erfordern unterschiedliche Ausgabefunktionen.
EraSmart ERARIP -Software Unterstützt die Erzeugung von Sonderfarben, die Steuerung der weißen Tinte und mehrere Druckerplattformen.
Die genaue Anzahl der Weißdurchgänge für die erhabene Struktur sollte dennoch auf den Drucker, die Tinte, den Film und die Zielhöhe abgestimmt sein.
Konturschneidemaschine
Nach dem Drucken muss das einzelne Abzeichen um seine äußere Form herumgeschnitten werden.
Ein Konturschneider verwendet Registrierungsinformationen, um der Logokontur genau zu folgen, was besonders nützlich ist für:
- Sportembleme
- schildförmige Logos
- Buchstaben
- unregelmäßige Markengrafiken
- Serienfertigung
Hitzepresse
Die Heißpresse überträgt das fertige 3D-Abzeichen auf das Kleidungsstück.
Im EraSmart-Workflow, der in diesem Handbuch beschrieben wird, 10 Sekunden lang bei 170°C erhitzen wird als Referenzübertragungseinstellung verwendet.
Dies sollte als anfängliche Produktionsreferenz für diesen spezifischen Arbeitsablauf und nicht als universelle Einstellung für alle Filme, Klebstoffe und Stoffe betrachtet werden.
Schritt 1: Bereiten Sie das 3D-Logo-Artwork vor
Eine gute Produktion eines erhabenen Logos beginnt mit der Datei.
Die Grafik sollte zunächst in der endgültigen Ausgabegröße vorbereitet werden.
Vektorgrafiken sind in der Regel für Logos, Schriftzüge, geometrische Grafiken und Sportabzeichen vorzuziehen, da die Kanten sauber bleiben, wenn die Größe des Designs geändert wird.
Gegebenenfalls können auch hochauflösende Rastergrafiken verwendet werden.
Der nächste Schritt besteht darin, zu entscheiden, welche Teile des Designs tatsächlich eine physische Höhe benötigen.
Ein Sportabzeichen könnte beispielsweise eine erhabene weiße Struktur darunter haben:
- der Teamname
- die äußere Grenze
- die Basketballgrafik
- ausgewählte Zierlinien
Nicht jeder Teil des Designs muss unbedingt die gleiche Höhe haben.
Eine kontrolliertere Struktur führt normalerweise zu einem saubereren Ergebnis, als einfach jeden Bereich so dick wie möglich aufzubauen.
Schritt 2: Trennen Sie die Ebenen Weiß, CMYK und Lack
Das Kunstwerk muss nun in funktionale Druckebenen übersetzt werden.
Stellen Sie sich das Design als drei separate Aufgaben vor, die zusammenarbeiten.
Weiße Schicht
Die weiße Schicht definiert, wo die physische Struktur errichtet wird.
Bei einem Standard-UV-Druck wird häufig weiße Tinte verwendet, hauptsächlich um Opazität zu erzeugen.
Bei dieser 3D-Logo-Anwendung spielt weiße Tinte eine zusätzliche Rolle:
es wird Teil der physischen Struktur des Abzeichens.
CMYK-Ebene
CMYK erstellt die sichtbare Grafik.
Es steuert:
- Markenfarben
- Fotos
- Steigungen
- Teamgrafiken
- Text
- Illustrationen
Das CMYK-Design liegt über dem durch die weiße Tinte erhabenen Untergrund.
Lackschicht
Lack steuert die sichtbare Oberflächenbeschaffenheit.
Je nach gewünschtem Erscheinungsbild kann es über ausgewählte Bereiche oder über die Hauptgrafik hinweg verwendet werden.
Für ein erhabenes Bekleidungsabzeichen kann Lack Folgendes hinzufügen:
- Glanz
- visuelle Tiefe
- Oberflächendefinition
- Premium-Aussehen
Die korrekte Ausrichtung zwischen allen drei Schichten ist wichtig, da etwaige Versätze viel deutlicher sichtbar werden, wenn mehrere Durchgänge erforderlich sind.
Schritt 3: Konfigurieren Sie den Job in der RIP-Software
Bestätigen Sie vor dem Drucken die RIP-Einrichtung.
Die genaue Schnittstelle hängt von der Software und Druckerkonfiguration ab, die Produktionslogik sollte jedoch klar bleiben:
Weiß steuert die Höhe.
CMYK steuert die Farbe.
Lack steuert die Abschlussschicht.
Für den Auftrag sind außerdem genaue Informationen zu Größe, Position und Sonderfarbe erforderlich.
Besondere Aufmerksamkeit verdient die Weißausrichtung. Wenn die weiße Struktur über die CMYK-Grafik hinausgeht, kann um das endgültige Logo herum ein sichtbarer weißer Rand entstehen.
Aus diesem Grund können Weißunterdrückung, Erweiterung oder Kontraktion von Sonderfarben und eine genaue Ebenenregistrierung beim Einrichten nützlich sein.
Für die allgemeine UV-Produktion verfügt EraSmart auch über eine eigene Leitfaden zum UV-Druck-Workflow Deckungsgrafik, RIP-Parameter, Tintendichte, weiße Tinte, Lack und UV-Härtung.
Für ein erhabenes Logo wird der Standard-UV-Workflow jedoch durch wiederholtes Weißdrucken und späteres Konturschneiden und Wärmeübertragung erweitert.
Schritt 4: Erstellen Sie die 3D-Höhe mit mehreren Schichten weißer Tinte
Dies ist die wichtigste Phase im gesamten Prozess.
Ein normaler weißer Untergrund ist relativ dünn.
Ein erhabenes 3D-Logo erfordert eine wiederholte Weißausgabe, damit die Tinte selbst eine messbare physische Tiefe erzeugt.
Die vereinfachte Struktur sieht so aus:
Lack
CMYK
Weiße Tintenschicht
Weiße Tintenschicht
Weiße Tintenschicht
Zusätzliche weiße Schichten nach Bedarf
Spezielle Wärmeübertragungsfolie
Jeder Weißdurchgang fügt der gedruckten Struktur Material hinzu.
Die wichtigere Frage ist nicht einfach:
Wie viele weiße Schichten soll ich drucken?
Die richtige Frage ist:
Wie viel Höhe kann diese spezielle Tinten-, Film-, Härtungsanordnung und Bekleidungsanwendung tragen und bleibt dabei flexibel und übertragbar?
Die ideale Anzahl an Durchgängen hängt ab von:
- gewünschte Höhe
- Kunstwerkgröße
- Detailebene
- Tinteneigenschaften
- Film
- Aushärteverhalten
- Flexibilitätsanforderungen
Aus diesem Grund ist das Kopieren einer festen Weißpasszahl von einem anderen Drucker oder einem anderen Filmsystem nicht zu empfehlen.
Ein Produktionsprofil sollte anhand der tatsächlich verwendeten EraSmart-Maschine und der verwendeten Verbrauchsmaterialien erstellt werden.
Schritt 5: Drucken Sie das CMYK-Bildmaterial
Nachdem die erhabene weiße Struktur erstellt wurde, wird das sichtbare Farbbild gedruckt.
CMYK sorgt für die erkennbare visuelle Identität des Abzeichens.
Für Sportbekleidung könnte dies Folgendes umfassen:
- orangefarbene Basketballgrafiken
- Teamfarben
- schwarze Umrisse
- Steigungen
- farbiger Schriftzug
Für Mode und Streetwear können deutlich komplexere Illustrationen enthalten sein.
Die Qualität des fertigen erhabenen Abzeichens hängt sowohl von der Höhe als auch von der Druckregistrierung ab.
Wenn die Farbschicht relativ zur weißen Struktur verschoben wird, wirkt die 3D-Kante ungleichmäßig.
Bevor Sie fortfahren, überprüfen Sie die gedruckte Farbe auf Folgendes:
- fehlende Düsen
- Streifenbildung
- Registrierungsfehler
- schwache Farbe
- unerwünschte weiße Ränder
- kontaminierter Film
Beheben Sie diese Probleme, bevor Sie das endgültige Finish hinzufügen.
Schritt 6: Fügen Sie den Lack hinzu
Die Lackschicht vervollständigt die sichtbare Oberfläche.
Im hier beschriebenen EraSmart-Workflow mit erhabenem Logo Weiße Tinte ist für den Aufbau des größten Teils der physischen Höhe verantwortlich, während Lack in erster Linie dazu dient, der endgültigen glänzenden und hochwertigen Oberflächenoptik zu verleihen.
Diese Unterscheidung ist wichtig.
Einige UV-Druckanwendungen verwenden den Lack selbst, um eine erhabene Textur zu erzeugen.
Dabei handelt es sich um eine gültige UV-Drucktechnik, es handelt sich jedoch nicht genau um dieselbe Produktionsstrategie wie das in diesem Leitfaden beschriebene mehrschichtige Verfahren mit weißer Tinte.
Für diesen Workflow für Bekleidungsabzeichen:
Weiß = struktureller Aufbau
CMYK = visuelles Design
Lack = Oberflächenveredelung
Diese Trennung erleichtert das Verständnis und die Kontrolle des Endergebnisses.
Schritt 7: UV-Härtung der gedruckten Schichten
UV-härtende Tinte muss während des gesamten Druckprozesses korrekt ausgehärtet werden.
Das Ziel besteht nicht nur darin, dass sich die Oberfläche trocken anfühlt.
Die vollständige mehrschichtige Struktur muss für die nächsten Schritte stabil genug bleiben:
- Handhabung
- Konturschneiden
- Wärmeübertragung
- Biegen des Kleidungsstücks
Eine unzureichende Aushärtung kann zu Problemen mit der Oberflächenstabilität oder dem Schneiden führen.
Eine übermäßige Aushärtung oder übermäßige Gesamtansammlung von Tinte kann auch dazu führen, dass eine dicke Struktur steifer wird als beabsichtigt.
Aus diesem Grund sollten Produktionstests das gesamte System bewerten und nicht nur eine einzelne Tintenschicht.
Schritt 8: Konturschneiden Sie das fertige Logo
Das gedruckte Abzeichen ist nun zum Ausschneiden bereit.
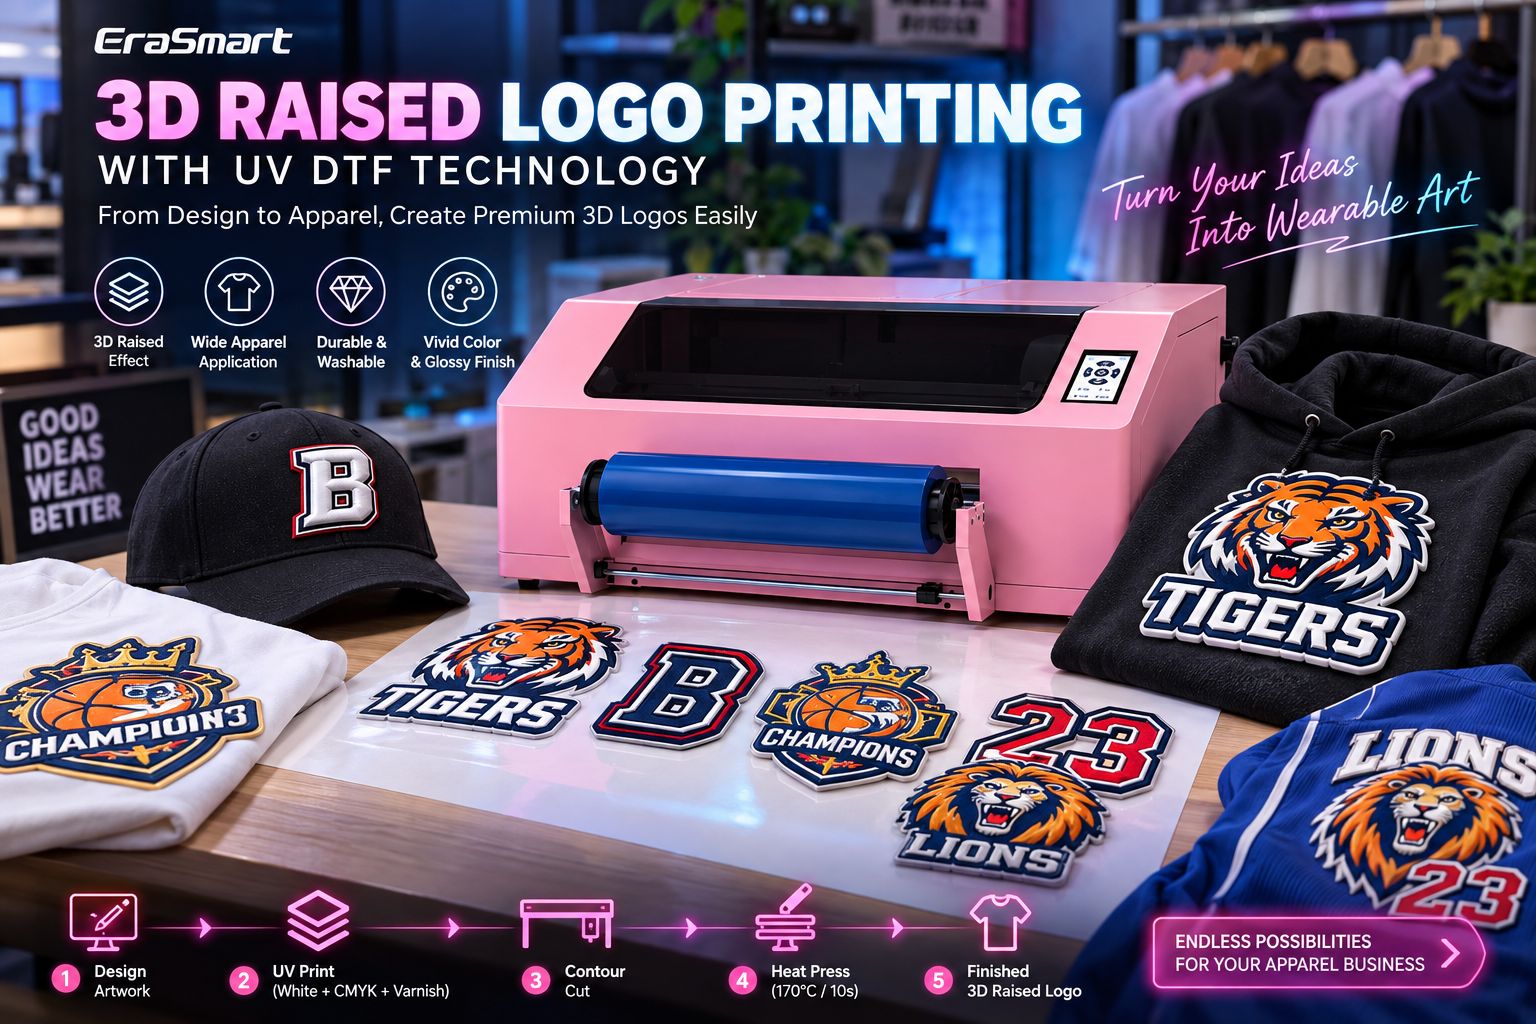
Eine Konturschneidemaschine folgt der Außenkante des gedruckten Motivs.
Dieser Schritt verwandelt einen bedruckten Bogen in einzelne Abzeichen, die auf Kleidungsstücken angebracht werden können.
Präzises Konturschneiden ist aus mehreren Gründen wichtig.
Die Kante wird Teil des fertigen optischen Erscheinungsbildes.
Eine schlechte Registrierung kann zu Einschnitten in das Bildmaterial führen.
Zu viel überschüssige Folie lässt das Abzeichen weniger professionell aussehen.
Auch sehr komplexe Details können die Produktionseffizienz beeinträchtigen.
Bei Batch-Arbeiten sind konsistente Passermarken und eine stabile Materialzufuhr besonders wichtig.
Lassen Sie beim Vorbereiten des Bildmaterials genügend Abstand zwischen der erhabenen Struktur und der Schnittlinie, damit der Cutter nicht direkt durch kritische erhabene Details fährt.
Schritt 9: Positionieren Sie das Abzeichen auf dem Kleidungsstück
Positionieren Sie das fertige Abzeichen vor dem Heißpressen sorgfältig.
Typische Einsätze sind:
T-Shirts
Logos auf der Brust, kleine Markenzeichen und Werbegrafiken.
Hoodies
Brustabzeichen, Streetwear-Branding und Modeembleme.
Sporttrikots
Teamwappen, Ligagrafiken, Sponsorenmarken und individuelle Vereinslogos.
Mützen
Frontembleme und Modemarkenabzeichen.
Überprüfen Sie bei jedem Kleidungsstück, ob der Stoff flach sitzt und der Übertragungsbereich keine Falten aufweist.
Die Platzierung sollte bestätigt werden, bevor volle Hitze und Druck ausgeübt werden.
Schritt 10: Heißpressen bei 170 °C für 10 Sekunden
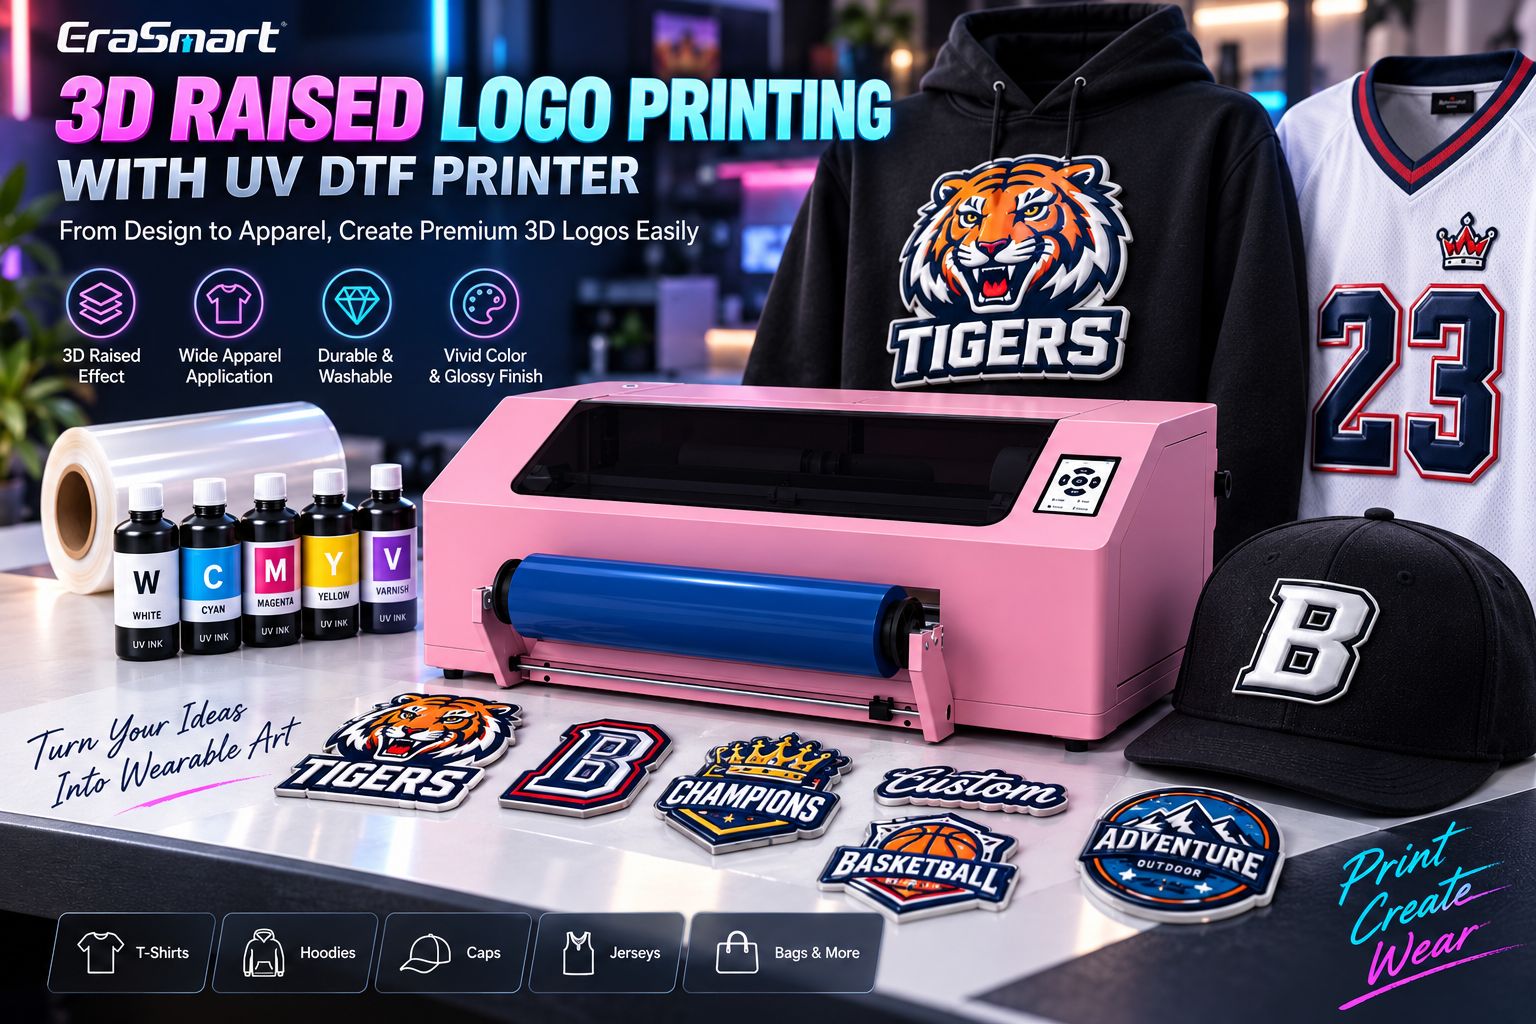
Für den hier beschriebenen EraSmart-Workflow lautet die Referenzübertragungseinstellung:
| Parameter | Referenzeinstellung |
|---|---|
| Temperatur | 170°C |
| Zeit | 10 Sekunden |
| Druck | Gleichmäßiger, kontrollierter Druck |
Das Transferpapier sollte beim Pressen vollen Kontakt mit dem Kleidungsstück haben.
Diese Werte sollten jedoch nicht als universelle Einstellungen für jedes Textil betrachtet werden.
Stoffzusammensetzung, Folie, Klebeverhalten und Bekleidungskonstruktion können die erforderlichen Bedingungen verändern.
Testen Sie vor der Massenproduktion das tatsächliche Kleidungsstück.
Wenn Sie mehrere Arten von Kleidungsstücken herstellen, speichern Sie separate validierte Einstellungen, anstatt davon auszugehen, dass eine Einstellung bei jedem Material immer gleich gut funktioniert.
Schritt 11: Ziehen Sie das fertige 3D-Logo ab und prüfen Sie es
Der letzte Schritt ist die Qualitätsprüfung.
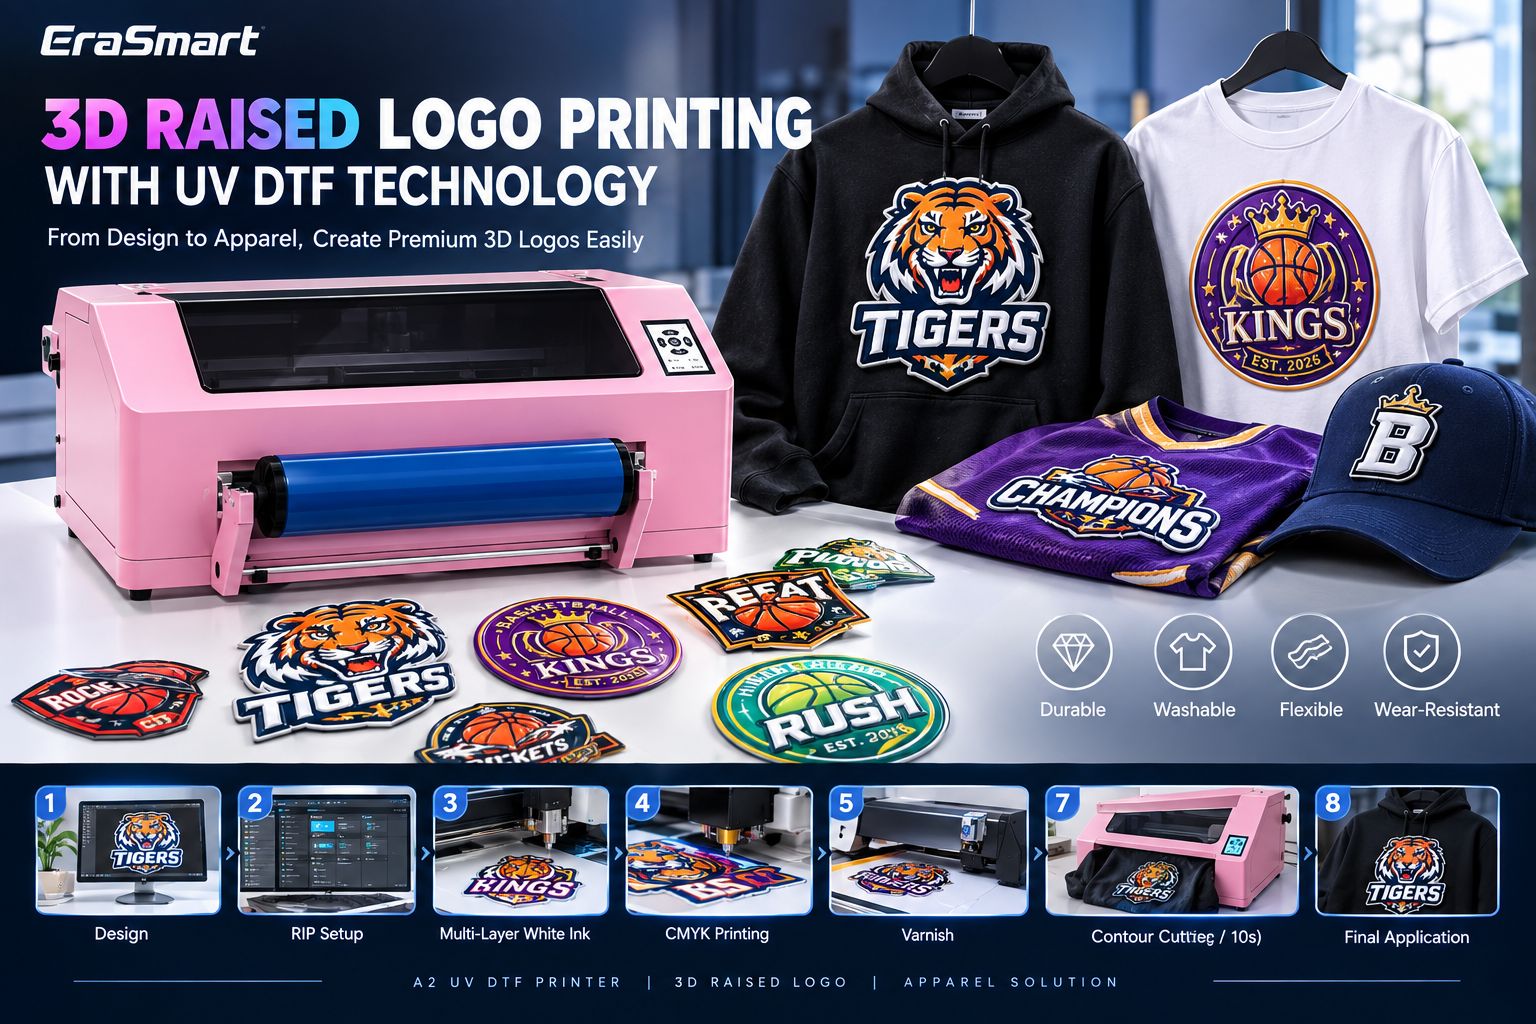
Beurteilen Sie das Ergebnis nicht nur danach, ob das Abzeichen angebracht ist.
Ein kommerzielles 3D-Logo sollte aus mehreren Blickwinkeln überprüft werden.
Überprüfen Sie die Höhe
Schauen Sie sich das Logo von der Seite an.
Die erhabenen Bereiche sollten eine sichtbare Dimensionsstruktur aufweisen und nicht wie ein normaler flacher Transfer aussehen.
Überprüfen Sie den Glanz
Der Lack sollte gleichmäßig und gewollt aussehen.
Vermeiden Sie stumpfe Stellen oder inkonsistente Oberflächenbereiche.
Überprüfen Sie die Kanten
Das Abzeichen sollte sauber am Kleidungsstück anliegen.
Suchen:
- Heben
- unvollständige Bindung
- verzerrte Kanten
- Schnittfehler
Flex das Kleidungsstück
Biegen Sie den dekorierten Bereich vorsichtig.
Dadurch lässt sich erkennen, ob die fertige Struktur zu steif ist oder Risse bekommt.
Haftung prüfen
Der Ausweis sollte nach normaler Handhabung vollständig befestigt bleiben.
Führen Sie einen Waschtest durch
Wenn das Produkt in die kommerzielle Bekleidungsproduktion geht, testen Sie repräsentative Proben unter den für das Endprodukt erwarteten Waschbedingungen.
Wiederholbarkeit ist wichtiger als eine erfolgreiche Probe.
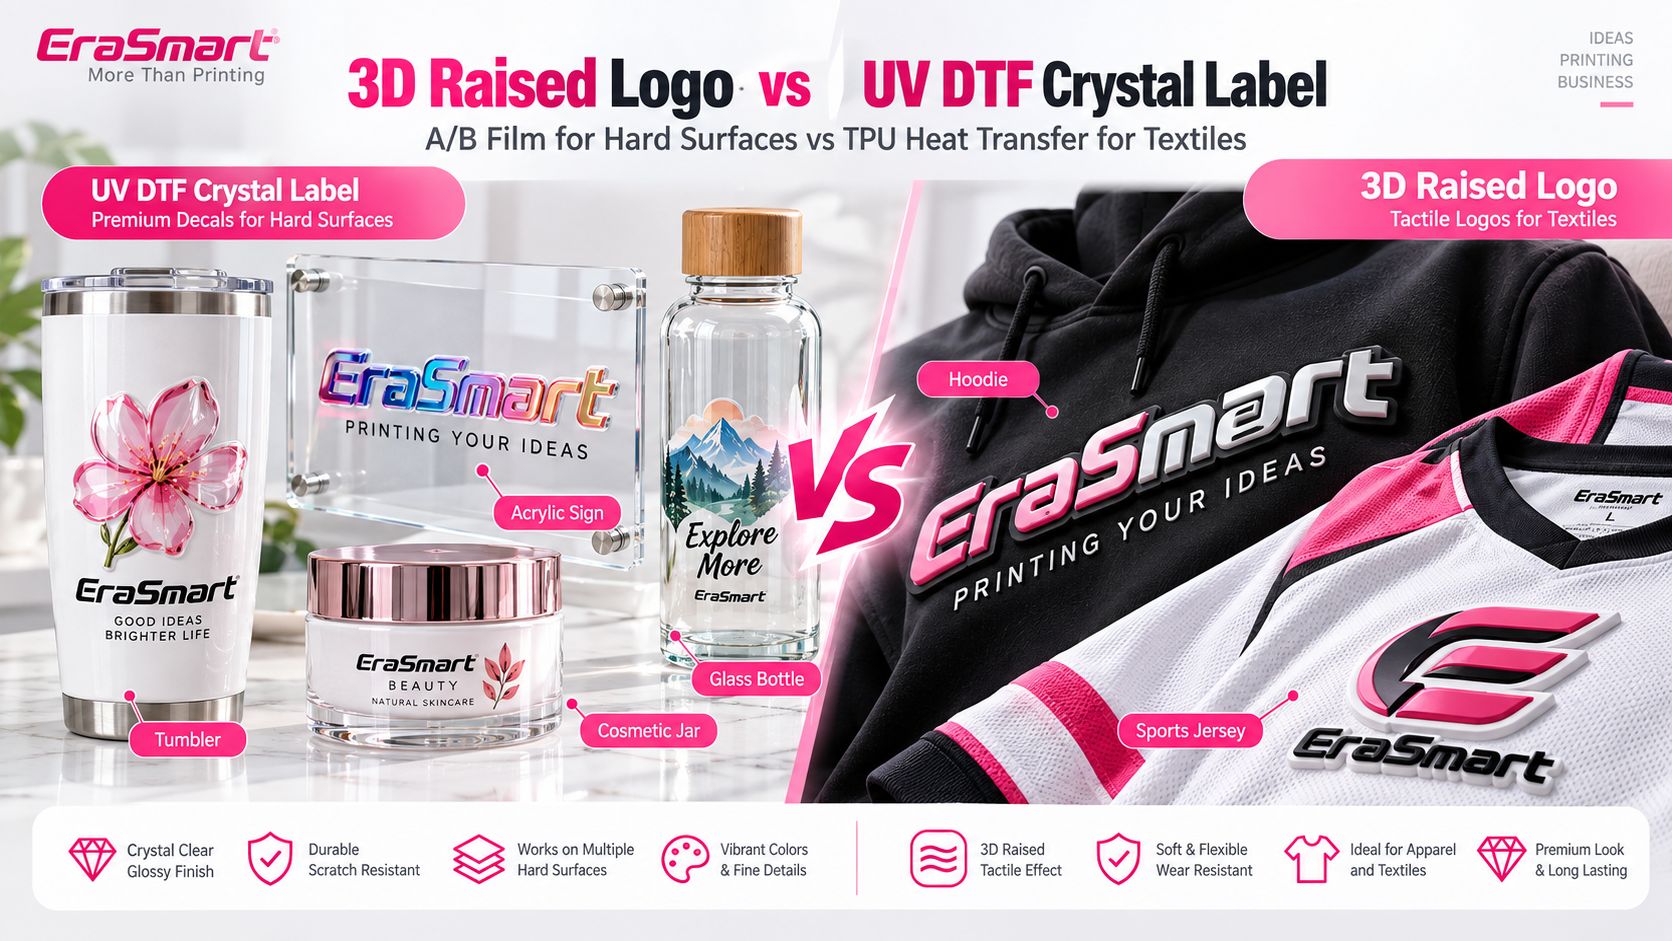
Erhabenes 3D-Logo im Vergleich zu Standard-UV-DTF-Kristallaufklebern
Einer der häufigsten Bereiche, in denen Verwirrung herrscht, ist der Unterschied zwischen diesem Verfahren und herkömmlichen UV-DTF-Kristallaufklebern.
Sie können eine ähnliche Druckerplattform verwenden, sind jedoch für unterschiedliche Produkte konzipiert.
| Vergleich | 3D-erhabenes Bekleidungslogo | Standard-UV-DTF-Kristallaufkleber |
|---|---|---|
| Hauptsubstrat | Textil / Bekleidung | Glatte harte Oberflächen |
| Typische Produkte | T-Shirts, Hoodies, Mützen, Trikots | Flaschen, Glas, Acryl, Metall, Geschenke |
| Hauptstruktur | Wiederholter Aufbau von weißer Tinte | Standard-Farb-, Weiß- und Lackübertragung |
| Film | Spezielle, bekleidungstaugliche Folie | UV-DTF-A/B-Folie |
| Fertig | Konturschneiden | Vorbereitung/Zuschnitt des Transferfilms |
| Anwendung | Hitzepresse | Druck-/Kaltanwendung |
| Referenzübertragung | 170°C / 10s für diesen Workflow | Keine Heißpresse für Kleidungsstücke |
| Hauptziel | Erhabenes Textilabzeichen | Dekorativer Transfer auf harter Oberfläche |
Wenn Sie die herkömmliche A/B-Filmmethode genauer verstehen möchten, lesen Sie So erstellen Sie UV-DTF-Aufkleber zu Hause.
Bei diesem Verfahren werden Film A und Film B verwendet, um eine Übertragung für geeignete harte Oberflächen zu erstellen, und es kommt normalerweise nicht der in diesem Artikel beschriebene Workflow für die Heißpressung von Kleidungsstücken zum Einsatz.
Die Unterscheidung ist wichtig, da sich derselbe Ausdruck „UV DTF“ auf Produkte mit sehr unterschiedlichen nachgelagerten Anwendungen beziehen kann.
Häufige Probleme mit erhabenen 3D-Logos
Der erhöhte Effekt ist zu schwach
Zu den möglichen Ursachen gehören ein unzureichender Weißaufbau, eine falsche Schichtausgabe oder ein Profil, das für einen herkömmlichen UV-Druck und nicht für einen erhabenen Badge konzipiert wurde.
Erhöhen Sie die Höhe nur durch kontrollierte Tests.
Geben Sie nicht blind zu viel Tinte hinzu.
Das Logo fühlt sich zu steif an
Eine zu hohe Gesamtdicke der Tinte kann die Flexibilität beeinträchtigen.
Prüfen Sie außerdem, ob Tinte und Folie für die vorgesehene Textilanwendung geeignet sind.
Das Ziel ist eine sichtbare Höhe, ohne dass das Abzeichen zu einem unnötig starren Teil wird.
Weiß ist rund um die Farbe sichtbar
Dies weist normalerweise auf ein Problem mit der Ebenenregistrierung oder der weißen Maske hin.
Überprüfen:
- Sonderfarben-Setup
- weißer Choke
- Registrierung ausdrucken
- Medienbewegung
Die Schnittkante ist ungenau
Überprüfen Sie die Konturschnittregistrierung und den Materialvorschub.
Stellen Sie außerdem sicher, dass der Schnittpfad mit genügend Abstand um kritische erhabene Elemente erstellt wurde.
Das Abzeichen hebt sich nach dem Heißpressen ab
Überprüfen Sie den vollständigen Übertragungsvorgang:
- Temperatur
- Zeit
- Druck
- Film
- Klebesystem
- Kompatibilität mit Kleidungsstücken
Gehen Sie nicht davon aus, dass das Problem immer vom Drucker verursacht wird.
Die Oberfläche reißt beim Biegen
Überprüfen Sie, ob die gesamte Tintenstruktur zu dick, zu stark ausgehärtet oder nicht mit der erforderlichen Flexibilität des Kleidungsstücks kompatibel ist.
Die Reduzierung unnötiger Ablagerungen kann manchmal zu einem besseren kommerziellen Ergebnis führen als die Maximierung der Höhe.
Der Lack sieht ungleichmäßig aus
Überprüfen Sie den Lackausstoß, den Zustand der Düse, die Aushärtung und die Ausrichtung der Spotschicht.
Ein erhabenes Logo kann eine hervorragende Höhe haben, aber dennoch minderwertig aussehen, wenn die Abschlussschicht inkonsistent ist.
Welcher EraSmart-Drucker kann verwendet werden?
Die EraSmart A2 UV DTF-Drucker stellt die für diese Anwendung verwendete Maschinenplattform zur Verfügung.
Zu den verfügbaren A2-Konfigurationen gehören:
| Konfiguration | Druckkopf-Setup |
|---|---|
| I3200 | Einzelner Druckkopf |
| DX7 | Einzelner Druckkopf |
| XP600 | Doppelte Druckköpfe |
Die richtige Konfiguration sollte entsprechend den Produktionsanforderungen ausgewählt werden.
Für die Standardproduktion von UV-DTF-Kristalletiketten verwendet die A2-Plattform den herkömmlichen UV-DTF-Film-Workflow.
Für erhabene 3D-Bekleidungslogos wird der Drucker mit der entsprechenden Tinte, Folie, RIP-Einrichtung, Konturenschnitt und Wärmeübertragungsverfahren für erhabene Logos kombiniert.
Der wichtige Punkt ist das Die Maschinenplattform kann ähnlich bleiben, während sich die Verbrauchsmaterialien und der endgültige Produktionsablauf ändern.
Können Sie einen Standard-UV-DTF-Drucker für 3D-erhabene Logos verwenden?
Möglicherweise, aber nicht einfach durch Laden eines normalen Kristallaufkleberauftrags.
Das Gesamtsystem muss Folgendes unterstützen:
- wiederholte Ausgabe von weißer Tinte
- genaue Weiß-/CMYK-/Lack-Registrierung
- geeignete UV-Härtung
- kompatible Folie mit erhabenem Logo
- nachgeschaltetes Konturschneiden
- Wärmeübertragung auf Kleidungsstücken
Das Endergebnis hängt davon ab, wie alle diese Teile zusammenarbeiten.
Aus diesem Grund ist ein getesteter Anwendungsworkflow wertvoller, als den 3D-Erhabendruck nur als eine weitere RIP-Voreinstellung zu betrachten.
Wo sind erhabene 3D-Logos am nützlichsten?
Der Prozess ist besonders attraktiv, wenn Kunden ein hochwertiges Badge-Erscheinungsbild wünschen, aber dennoch eine digitale Individualisierung benötigen.
Typische Anwendungen sind:
- Logos von Sportvereinen
- Mode-Branding
- Streetwear
- individuelle Kapuzenpullover
- Kappen
- Trikot-Embleme
- Eventbekleidung
- Markenkleidung in kleinen Auflagen
- personalisierte Waren
Im Gegensatz zu einem einfachen Flachdruck wird die erhabene Struktur Teil der visuellen Identität des Kleidungsstücks.
Es fügt eine weitere Designdimension hinzu: Höhe.
Abschließende Workflow-Zusammenfassung
Der gesamte Prozess des EraSmart-Logos lässt sich wie folgt zusammenfassen:
1. Bereiten Sie das Kunstwerk vor
Erstellen Sie das Logo in endgültiger Größe und definieren Sie die Bereiche, die eine 3D-Struktur benötigen.
2. Bereiten Sie die Schichten Weiß, CMYK und Lack vor
Trennen Sie die Funktionen Höhe, Farbe und Finish.
3. Konfigurieren Sie den RIP
Bestätigen Sie Spot-Layer, Registrierung und Ausgabeeinstellungen.
4. Bauen Sie die Höhe der weißen Tinte auf
Drucken Sie wiederholte weiße UV-Tintenschichten gemäß dem validierten Produktionsprofil.
5. Fügen Sie CMYK hinzu
Drucken Sie das sichtbare Farbbild über die erhabene Struktur.
6. Lack hinzufügen
Erstellen Sie eine glänzende Oberfläche.
7. UV-Härtung
Stabilisieren Sie die gesamte gedruckte Struktur.
8. Konturschnitt
Schneiden Sie jedes Logo sauber um seine äußere Form herum.
9. Auf dem Kleidungsstück positionieren
Platzieren Sie das Abzeichen passgenau auf dem T-Shirt, Hoodie, der Mütze oder dem Trikot.
10. Heißpresse
Verwenden Sie die validierte EraSmart-Workflow-Referenz von ca 10 Sekunden lang bei 170°C erhitzen.
11. Schälen und prüfen
Überprüfen Sie vor der Produktionsfreigabe Höhe, Glanz, Kantenqualität, Flexibilität und Haftung.
Erstellen Sie mit EraSmart einen Produktionsworkflow für 3D-erhabene Logos
Der 3D-Druck von erhabenen Logos macht aus einem UV-DTF-Drucker mehr als nur ein herkömmliches Produktionssystem für Kristallaufkleber.
Mit der richtigen Kombination aus mehrschichtiger weißer Tinte, CMYK, Lack, spezieller Folie, Konturschnitt und Wärmeübertragung kann dasselbe digitale Produktionskonzept auf die Dekoration hochwertiger Bekleidung ausgeweitet werden.
Wenn Sie erhabene Logos für T-Shirts, Hoodies, Mützen oder Sporttrikots produzieren möchten, entdecken Sie EraSmart A2 UV-DTF-Drucker und unser 3D-Drucklösung für erhabene Logos.
Für tiefergehende technische Hintergrundinformationen können Sie auch die EraSmart lesen UV-TintenführerAnwesend Leitfaden zum UV-Druck-Workflow und Übersicht über die EraRIP-Software.
Häufig gestellte Fragen
Wie entsteht die 3D-Höhe?
Im hier beschriebenen EraSmart-Workflow bilden wiederholte weiße UV-Tintenschichten den größten Teil der physischen Höhe. CMYK erzeugt das sichtbare Kunstwerk und Lack sorgt für den endgültigen Glanz.
Ist ein erhabenes 3D-Logo dasselbe wie ein UV-DTF-Kristallaufkleber?
Nein. Die Druckerplattform mag ähnlich sein, aber die Verbrauchsmaterialien und die endgültige Anwendung sind unterschiedlich. Standardmäßige UV-DTF-Kristallaufkleber verwenden normalerweise einen A/B-Folien-Workflow für harte Oberflächen, während 3D-erhabene Bekleidungslogos eine spezielle Folie, Konturschneiden und Heißpressen verwenden.
Welche Temperatur wird für die 3D-Logoübertragung verwendet?
Die EraSmart-Referenzeinstellung für diesen Workflow beträgt ungefähr 10 Sekunden lang bei 170°C erhitzen. Testen Sie immer die Folie und das Kleidungsstück vor der Massenproduktion.
Benötige ich eine Konturschneidemaschine?
Ja, bei diesem Arbeitsablauf wird das gedruckte Logo konturgeschnitten, bevor es auf das Kleidungsstück übertragen wird. Dadurch entsteht eine saubere fertige Abzeichenform.
Können 3D-erhabene Logos auf Hoodies verwendet werden?
Ja. Hoodies gehören neben T-Shirts, Mützen und Sporttrikots zu den typischen Einsatzgebieten.
Kann ich normale UV-DTF-A/B-Folie verwenden?
Gehen Sie nicht davon aus, dass eine Standard-A/B-Kristallaufkleberfolie geeignet ist. Der Arbeitsablauf bei hochgezogener Bekleidung erfordert das entsprechende Folien- und Klebesystem zum Konturschneiden und zur Wärmeübertragung auf das Kleidungsstück.
Welche Tinte erzeugt den erhabenen Effekt?
Weiße Tinte erzeugt im hier beschriebenen Arbeitsablauf die Hauptstrukturhöhe. CMYK liefert Farbe und Lack sorgt für die glänzende Oberfläche.
Wie viele Durchgänge mit weißer Tinte sind erforderlich?
Es gibt keine universelle Nummer, die für jede Maschine und jeden Film gelten sollte. Die richtige Anzahl hängt von der Tinte, dem Film, der gewünschten Höhe, den Aushärtungsbedingungen und der erforderlichen Flexibilität ab.
Ist das fertige erhabene Logo waschbar?
Die beabsichtigte Anwendung ist die Dekoration von Bekleidung, die Waschleistung hängt jedoch von der vollständigen Kombination aus Tinte, Folie, Klebstoff, Übertragungsbedingungen und Kleidungsstück ab. Produktionsmuster sollten vor der kommerziellen Freigabe einem Waschtest unterzogen werden.
Welcher EraSmart-Drucker kann erhabene 3D-Logos erstellen?
Der EraSmart A2 UV DTF-Drucker kann für diesen Arbeitsablauf konfiguriert werden, wenn er mit den entsprechenden Tinten-, Film-, RIP-Einstellungen, Konturschnitt- und Wärmeübertragungsprozessen kombiniert wird.
Vielleicht wie du auch sein magst
Copyright 2020 © Erasmart. | Sitemap