Fabricant d'imprimantes à jet d'encre à plat de petite taille
» Icônes de police connaissance » Icônes de police Guide des illustrations de logo en relief : configuration des calques blanc, CMJN et vernis
Guide des illustrations de logo en relief : configuration des calques blanc, CMJN et vernis
Un fichier de logo en relief 3D ne doit pas être traité comme une seule image plate.
Pour un badge vestimentaire professionnel en relief, l'œuvre d'art doit être séparée en plusieurs fonctions de production :
CMJN → couleur visible
Blanc Structural → hauteur et géométrie surélevées
Vernis → brillant et état de surface
Ligne de coupe → forme finale du badge
Ces couches doivent rester parfaitement alignées lorsqu'elles sont remises au RIP, imprimées à plusieurs reprises, durcies aux UV et enfin découpées aux contours.
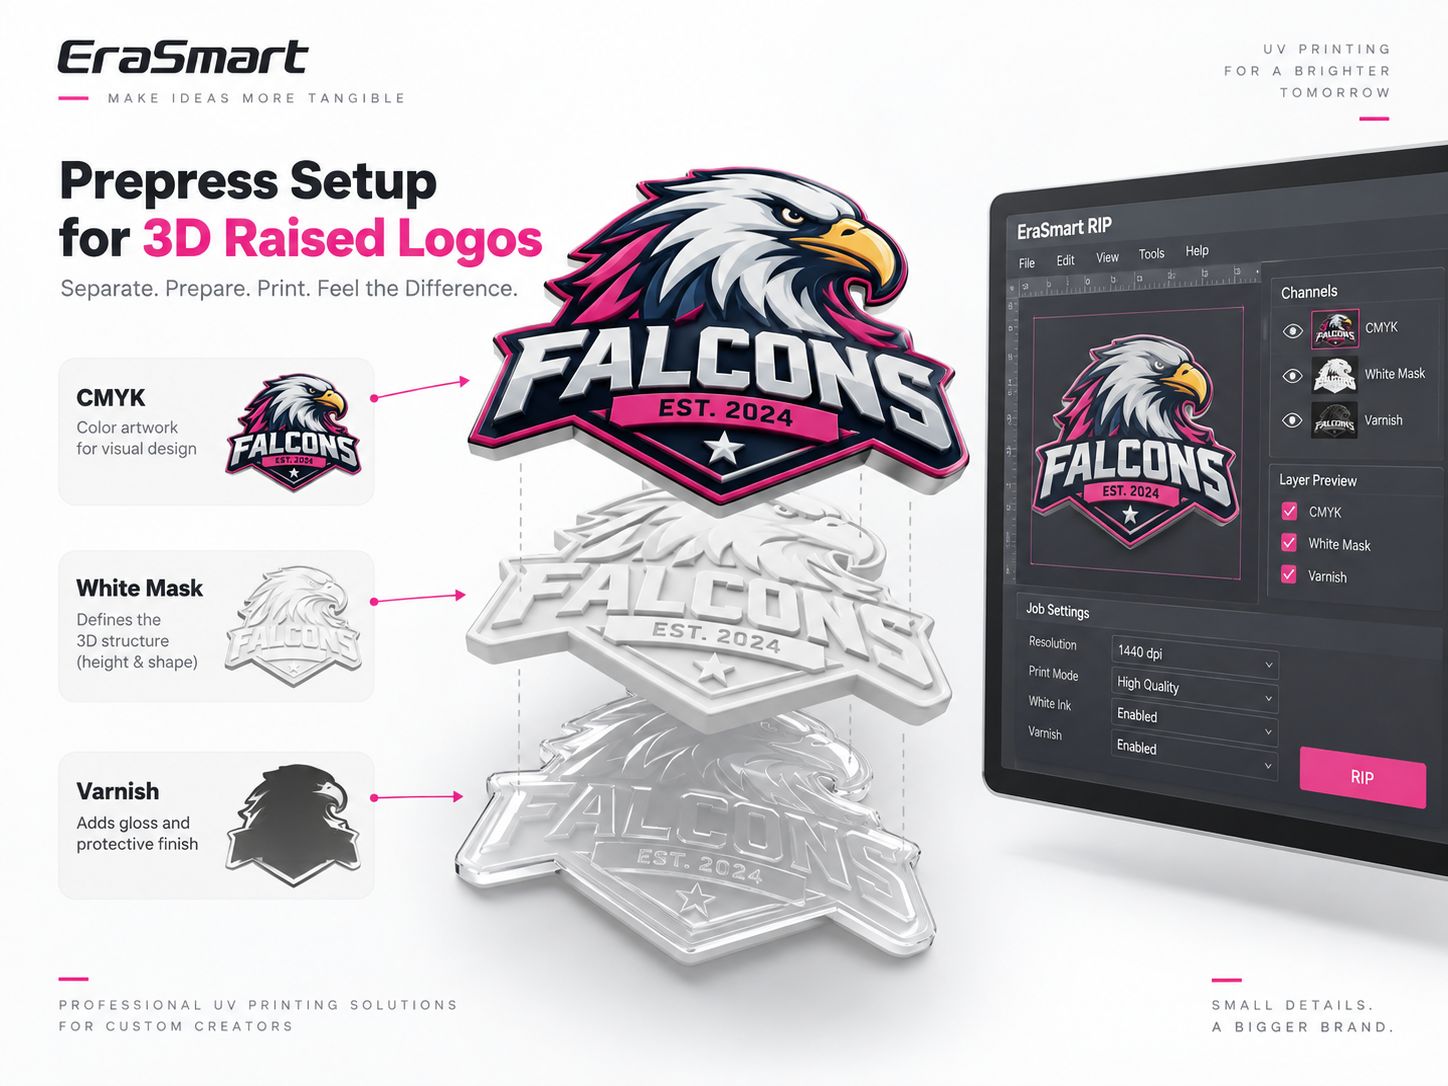
Dans le flux de travail textile EraSmart 3D, cette œuvre d'art est ensuite imprimée avec un système d'encre UV flexible utilisant encre blanche à forte densité, CMJN et vernis haute flexibilité, suivi d'une découpe du contour et d'un transfert avec un système de transfert thermique TPU compatible.
Si vous êtes nouveau dans le processus de production lui-même, commencez par Comment créer des logos 3D en relief avec une imprimante UV DTF : flux de travail complet.
Un logo en relief 3D n’est pas une seule image
Une image numérique normale décrit principalement ce que voit le client.
Un fichier de production 3D doit décrire à la fois apparence et structure de fabrication.
Cela signifie que l’imprimante et le système de découpe ont besoin de plus d’informations qu’un seul fichier PNG aplati.
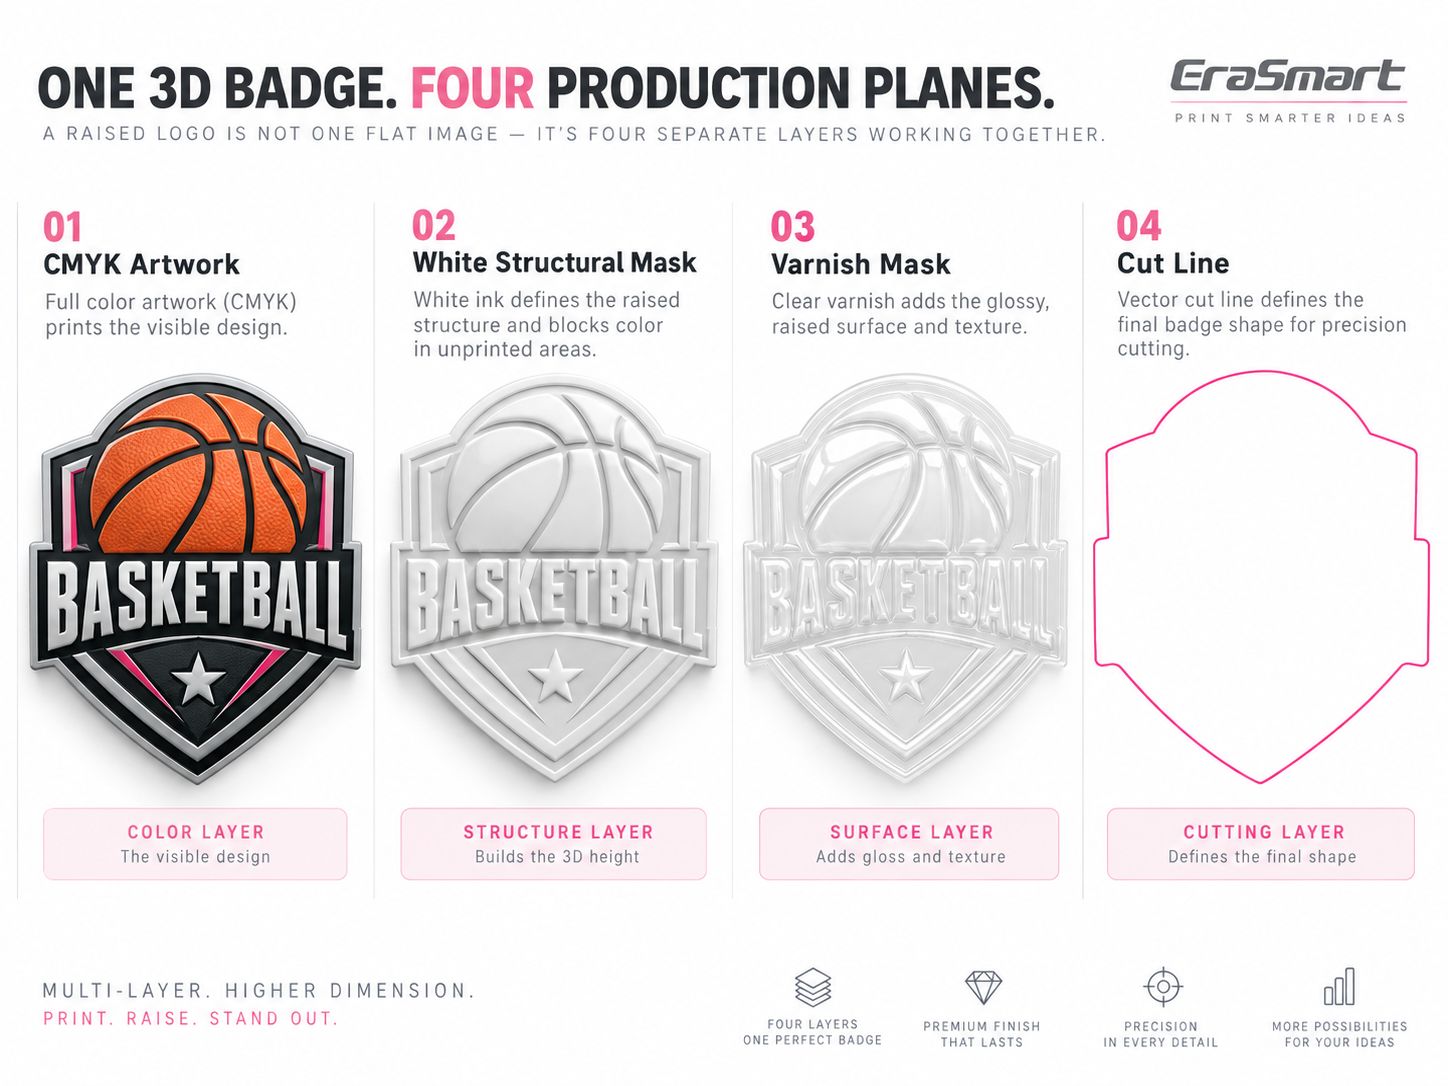
Un travail typique avec logo en relief contient quatre plans de production distincts.
| Plan de production | Fonction principale |
|---|---|
| Illustration CMJN | Définit la couleur visible, le texte, les graphiques et les dégradés |
| Masque Blanc Structurel | Définit l'endroit où la structure physique surélevée est construite |
| Masque Vernis | Définit où la finition brillante ou transparente est appliquée |
| Ligne de coupe | Définit le contour extérieur final pour la découpe |
Le point important est que ces quatre plans n’ont pas forcément une géométrie identique.
Par exemple, l’illustration en couleur peut contenir de petites étoiles et du texte fin qui n’ont pas besoin d’être physiquement surélevés.
Le vernis ne peut couvrir que des reflets sélectionnés.
Et la ligne de coupe se situe normalement à l’extérieur de la structure imprimée plutôt que de suivre chaque détail interne.
C'est pourquoi le prépresse est important.
Commencez par le badge terminé, pas le nom du canal RIP
Une erreur courante consiste à ouvrir d'abord le RIP et à demander immédiatement :
Quelle chaîne devrait être W1 ?
ou:
Quelle couleur d'accompagnement devrait être appelée Vernis ?
C'est à l'envers.
La dénomination des canaux peut varier selon le RIP, le profil de l'imprimante et la configuration de l'encre.
L’œuvre d’art doit d’abord répondre à quatre questions de production :
- Que doit voir le client ?
- Quelles parties doivent physiquement tenir debout ?
- Quelles parties doivent être brillantes ?
- Où doit être découpé le badge final ?
Ce n'est qu'une fois ces décisions claires que le fichier doit être mappé aux canaux d'imprimante réels.
La règle la plus sûre est :
Concevez d’abord la fonction de production. Cartographiez le canal en deuxième.
Ne présumez pas qu'un nom de chaîne tel que Spot1, W1 ou V1 a la même signification dans chaque profil RIP.
Vérifiez toujours le mappage réel de l’encre dans le RIP avant d’imprimer.
Étape 1 : préparer l'illustration CMJN
Commencez par la conception visuelle terminée.
Pour les logos, les emblèmes et les lettrages, les illustrations vectorielles sont généralement préférées car elles offrent des bords et des échelles plus nets sans perdre de détails.
Les illustrations raster peuvent également être utilisées le cas échéant, mais elles doivent avoir une résolution suffisante pour la taille de sortie physique finale.
Avant de créer des masques :
- définir les dimensions finales du badge
- nettoyer les objets inutiles
- contourner ou emballer les polices selon les besoins
- supprimer les pixels d'arrière-plan accidentels
- confirmer la transparence
- simplifier des éléments isolés extrêmement petits
- assurez-vous que les détails importants survivront à l'impression finale et à la taille de découpe
La couche CMJN doit décrire uniquement le design visible.
Il ne détermine pas automatiquement quelles zones nécessitent une hauteur physique.
Étape 2 : Créer le masque blanc structurel
Le masque blanc structurel est l’une des parties les plus importantes d’un fichier de logo en relief 3D.
Dans ce flux de travail, l’encre blanche n’est pas utilisée uniquement comme sous-couche d’opacité.
Des couches répétées d’encre blanche à forte densité créent la structure physique 3D.
Pour une explication technique plus approfondie de ce processus, voir Comment les couches d'encre blanche créent des effets 3D en relief dans l'impression UV DTF.
Le masque blanc définit la géométrie, pas la couleur
Considérez le masque blanc comme un dessin structurel.
Il répond :
Quelles zones auraient dû être surélevées ?
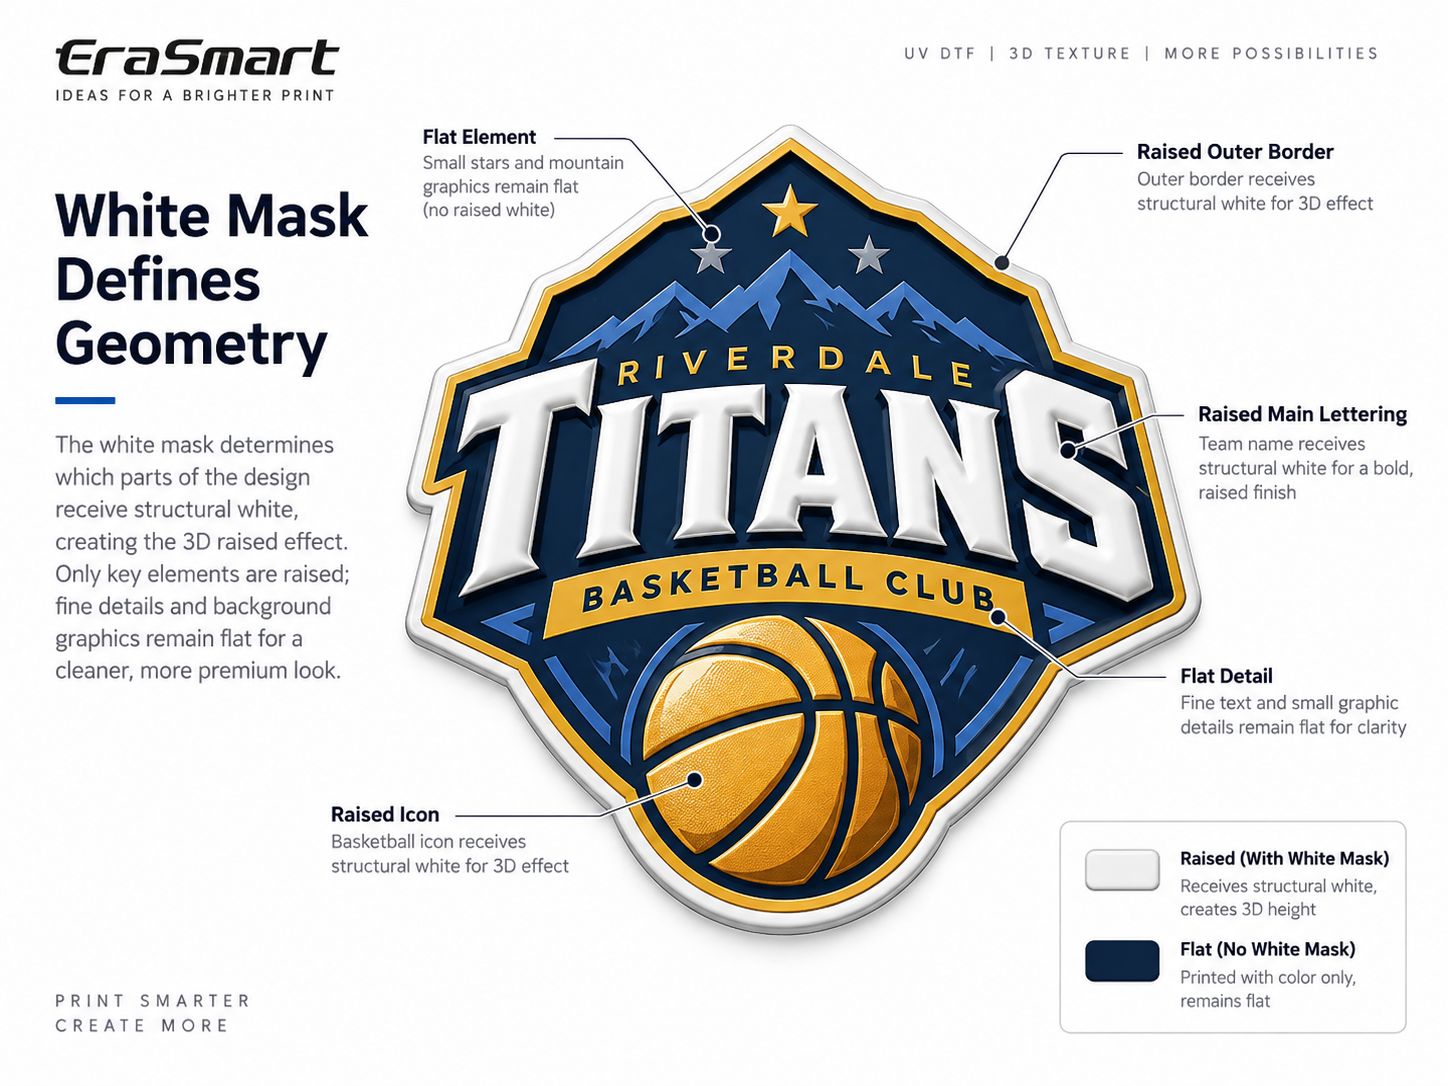
Pour un badge sportif, vous pouvez choisir d'augmenter :
- la frontière extérieure
- lettrage d'une grande équipe
- le basket-ball ou l'icône principale
- éléments décoratifs sélectionnés
En partant :
- petites étoiles
- texte très fin
- texture de fond
- petits dégradés
relativement plat.
Cela crée souvent un résultat plus propre et plus haut de gamme que la simple augmentation de chaque pixel de l'illustration.
Ne pas dupliquer automatiquement l'intégralité de la forme CMJN
Copier l’intégralité de l’illustration en couleur dans le masque blanc peut rendre le badge fini inutilement lourd et visuellement plat.
Une bonne conception surélevée a normalement une hiérarchie.
Certains éléments sont plus hauts.
Certains restent visuellement favorables.
Le masque blanc doit donc être délibérément conçu.
Un masque blanc contrôle-t-il la hauteur ?
Principalement, le masque d'illustration définit où le blanc structurel est imprimé.
La hauteur réelle dépend du profil de production :
- nombre de passes blanches
- sortie d'encre
- stratégie de guérison
- film
- épaisseur cible
- configuration de l'imprimante
Ne présumez pas qu'une valeur d'échelle de gris plus sombre ou plus claire crée automatiquement une hauteur physique spécifique à moins que le profil RIP réel n'ait été configuré et testé pour l'interpréter de cette façon.
Pour une production standard, il est plus sûr de traiter :
géométrie du masque = où
et:
RIP / profil d'impression = combien
Étape 3 : Contrôler le starter blanc et l'enregistrement
Le repérage du blanc devient de plus en plus important lorsque la même couche structurelle est imprimée à plusieurs reprises.
Si le masque blanc s'étend légèrement au-delà de l'illustration CMJN, un halo blanc visible peut apparaître autour du dessin fini.
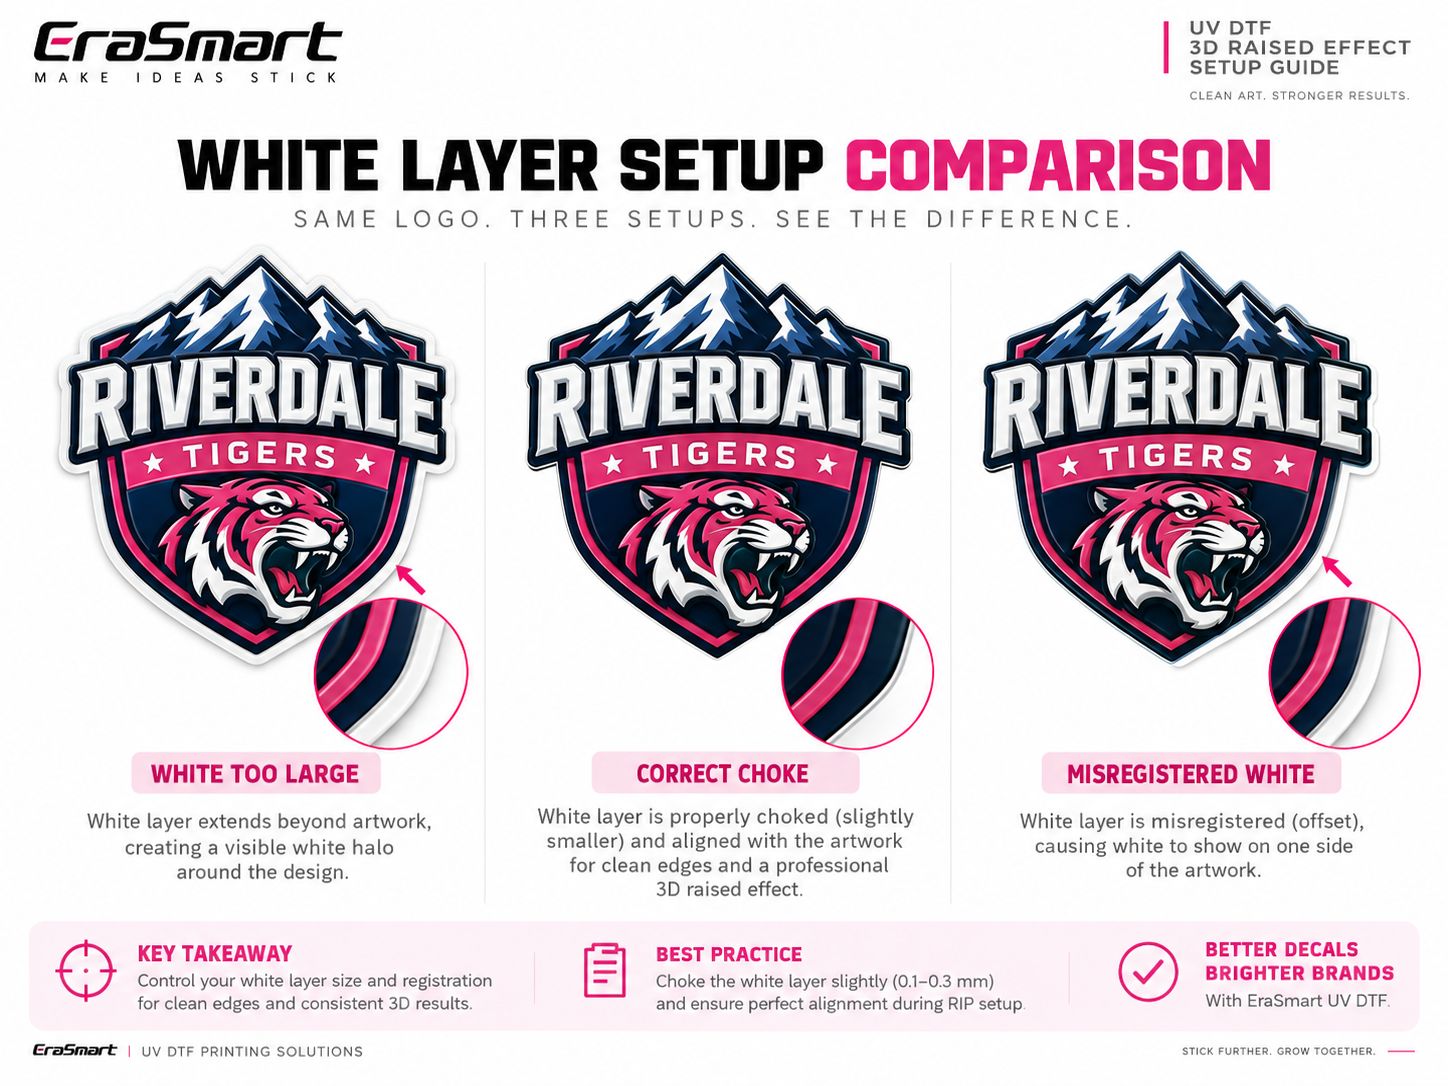
Il y a trois situations utiles à comprendre.
Blanc trop grand
Le blanc structurel s’étend au-delà de la couleur visible.
Résultat possible :
- bord blanc visible
- frontière inégale
- finition pas chère
Blanc correctement étouffé
Le blanc structurel est légèrement contrôlé à l’intérieur de l’œuvre visible.
Cela peut aider à masquer les tolérances mineures de repérage et à produire un bord visible plus net.
Blanc mal enregistré
Le masque blanc lui-même peut être correctement dimensionné mais décalé par rapport au CMJN.
Cela fait qu'un côté du graphique est exposé au blanc tandis que le côté opposé perd son support.
Il s’agit d’un problème d’enregistrement, pas simplement d’un problème d’étranglement.
Quelle quantité de starter blanc devriez-vous utiliser ?
Il n’existe pas de valeur universelle qui devrait être copiée dans chaque emploi.
Le montant correct dépend de :
- enregistrement de la tête d'impression
- résolution de sortie
- échelle d'œuvre d'art
- complexité des bords
- accumulation totale de blanc
- stabilité du film
- Profil RIP
Évitez de traiter une valeur fixe de pixel ou de millimètre provenant d’une autre machine comme une norme EraSmart.
Au lieu de cela, créez un petit test de production et inspectez le bord surélevé final.
EraSmart Logiciel ERARIP peut être utilisé avec des profils d’imprimante compatibles pour gérer les impressions en blanc, en couleur et en tons directs pendant la production.
Étape 4 : Créer le masque de vernis
Le vernis est une décision de production distincte du blanc structurel.
Dans le flux de travail textile EraSmart 3D :
Le blanc construit la majeure partie de la hauteur.
Le vernis contrôle la finition de surface visible.
Le masque de vernis détermine où l'encre transparente est appliquée.
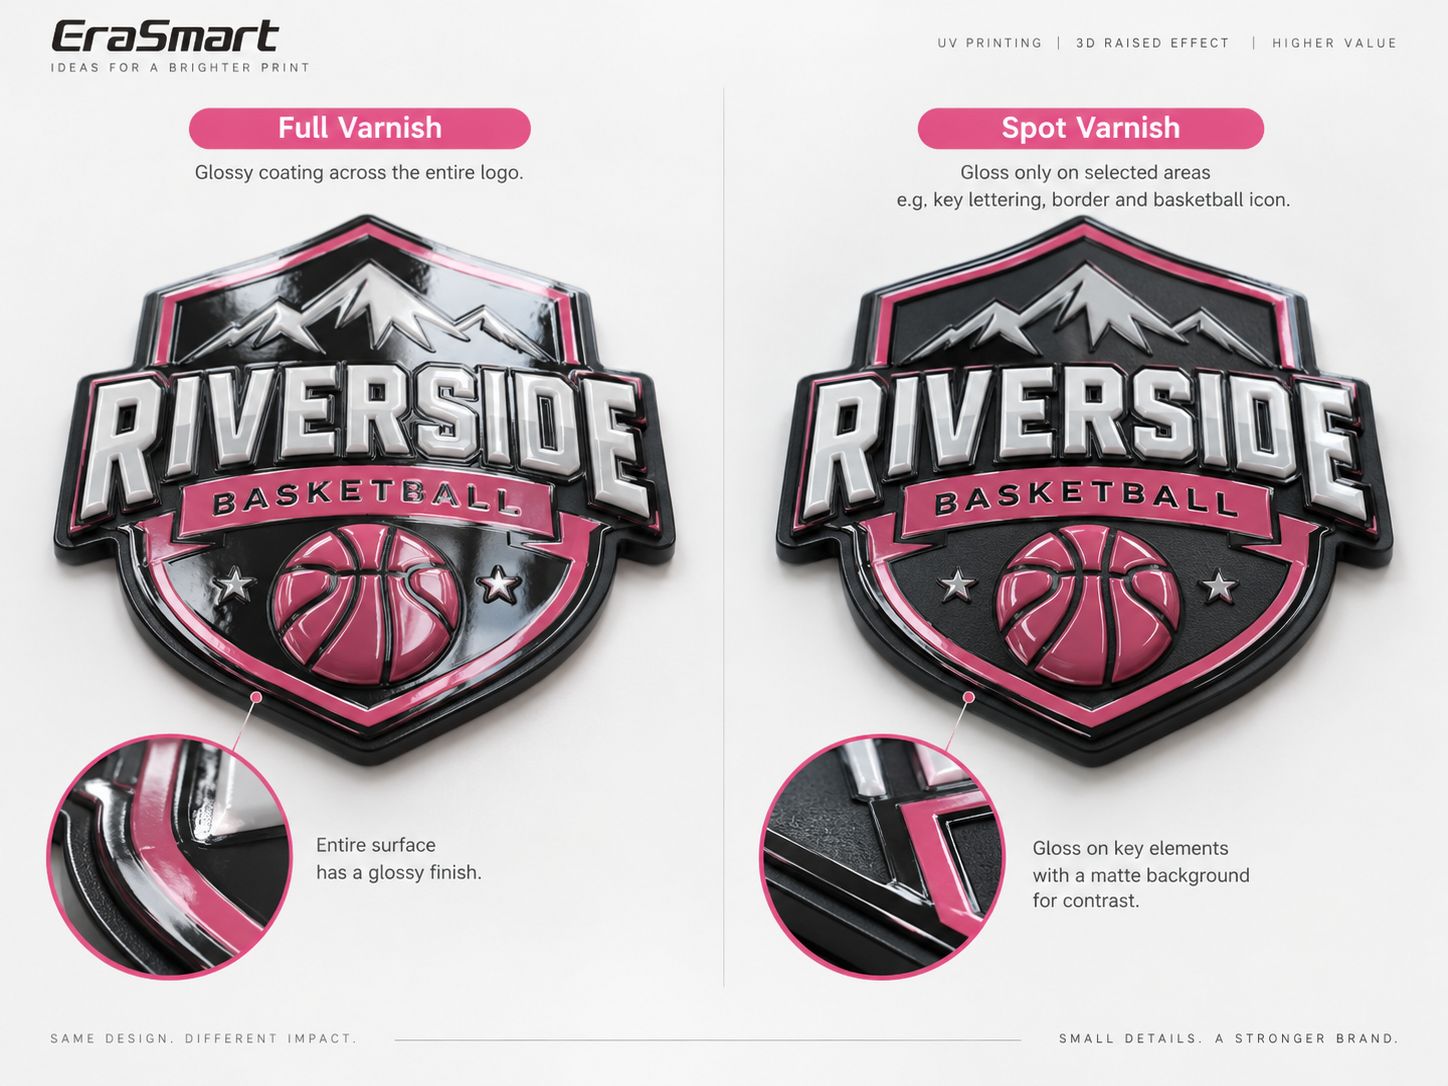
Il existe deux approches de conception courantes.
Vernis complet
Le vernis recouvre la majeure partie ou la totalité du badge visible.
Cela crée :
- brillance constante
- fort aspect réfléchissant
- surface premium unifiée
Cela peut bien fonctionner pour les conceptions de badges très soignées.
Vernis ponctuel
Seules les zones sélectionnées reçoivent un vernis transparent.
Par exemple:
- lettrage principal
- frontière
- basket-ball
- icône
- accent de style métallique
tandis que d’autres zones restent visuellement plus plates.
Cela crée un contraste plus fort entre les zones brillantes et non brillantes.
Le vernis doit-il correspondre au masque blanc ?
Pas nécessairement.
Le Masque Blanc répond :
Où doit se trouver la structure physique 3D ?
Le Masque Vernis répond :
Où la surface doit-elle être brillante ou mise en valeur visuellement ?
Ce sont deux questions différentes.
Un logo peut avoir une bordure extérieure surélevée sans nécessiter de brillance totale sur cette bordure.
De même, un détail plat peut recevoir un vernis uniquement pour un contraste visuel.
C'est pourquoi le Blanc et le Vernis doivent rester des plans de production distincts.
Pour une explication plus large des fonctions du blanc, du CMJN et du vernis, voir EraSmart Guide des encres UV.
Étape 5 : Créer la ligne de coupe de contour
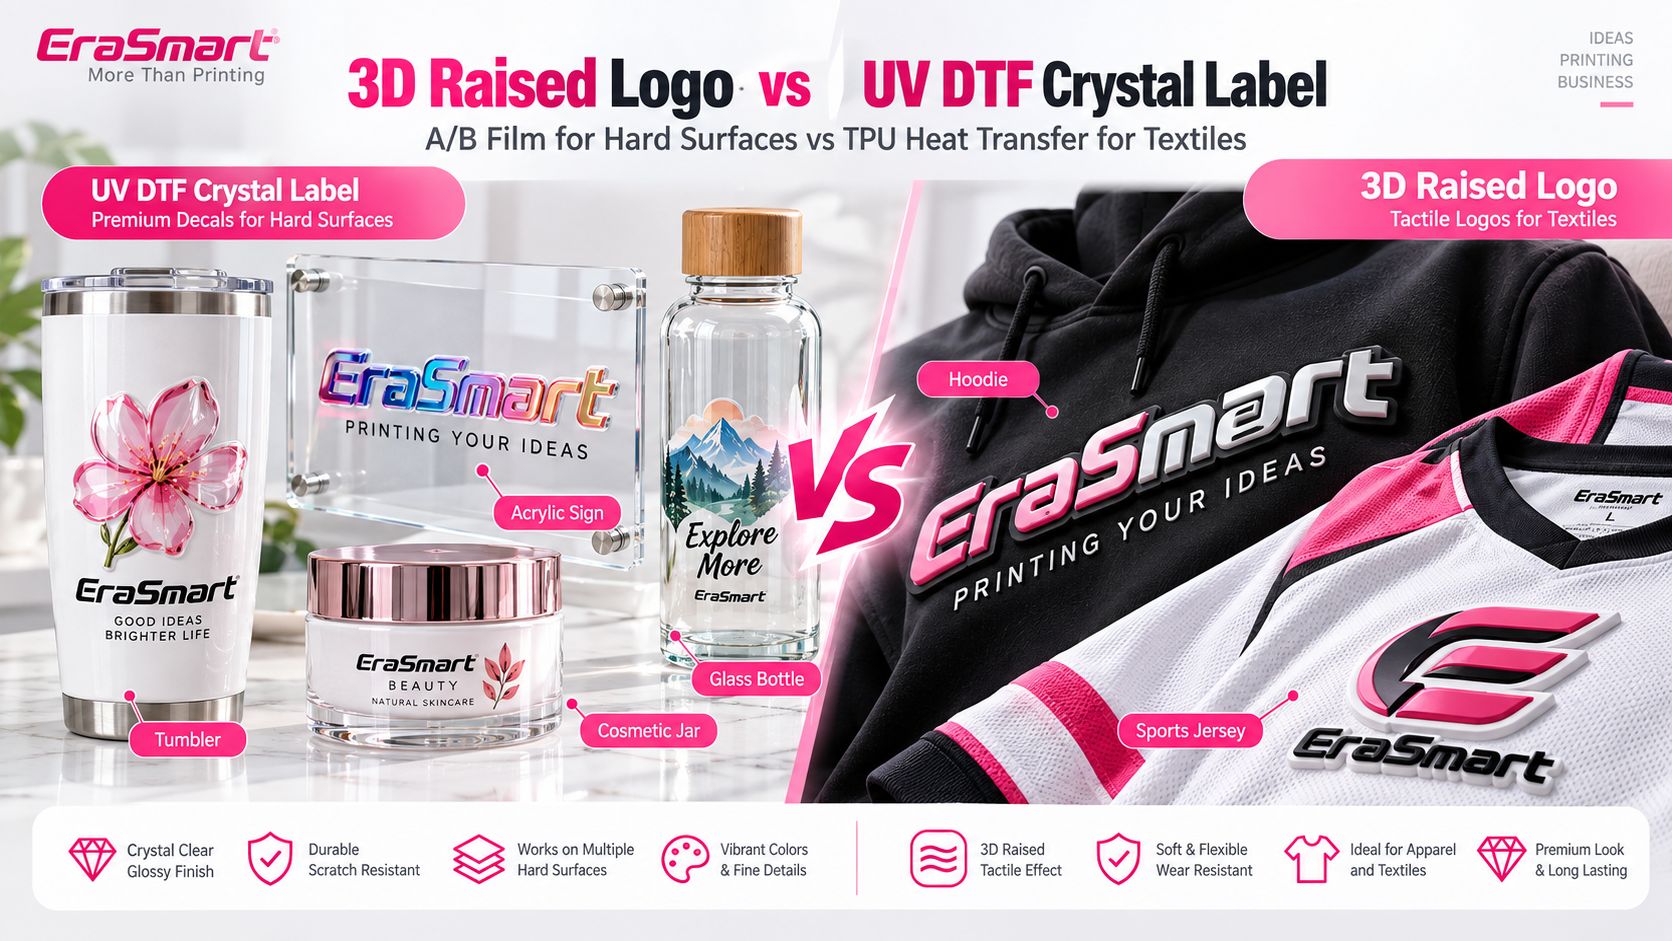
Contrairement à une étiquette en cristal à surface dure conventionnelle, le flux de travail EraSmart 3D pour vêtements comprend la découpe des contours avant le transfert thermique.
Le chemin de coupe doit donc être préparé comme son propre objet de production vectorielle.
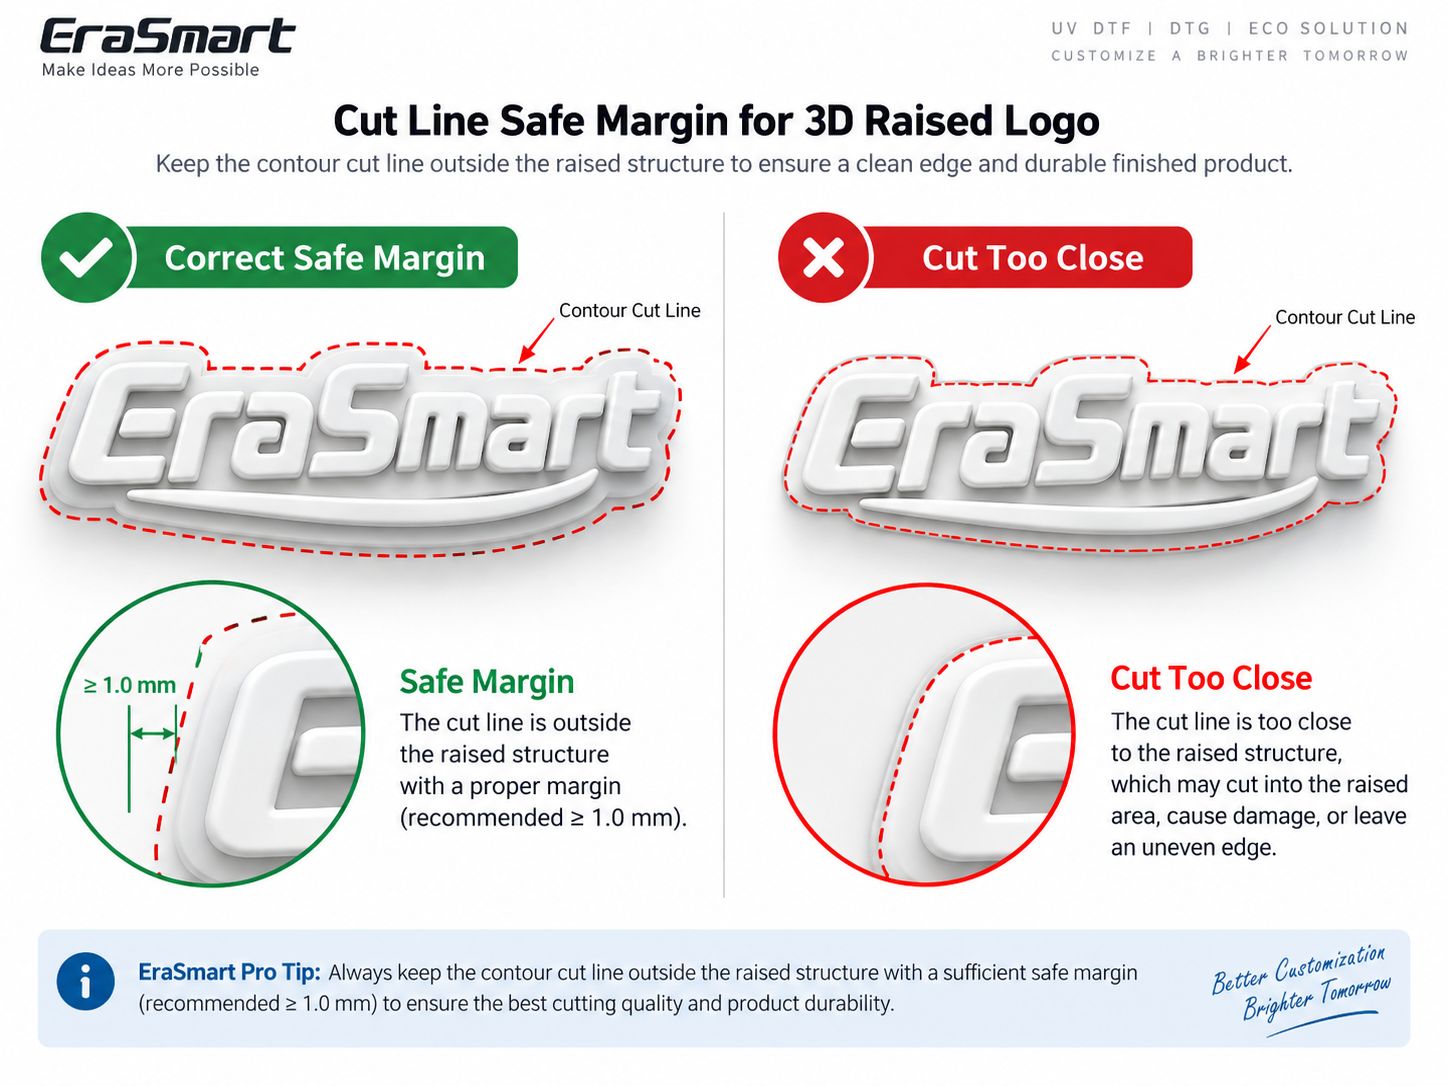
La ligne de coupe doit normalement rester à l'extérieur de la structure surélevée.
Si la lame ou le chemin de coupe passe trop près d'une zone à forte construction, les problèmes potentiels incluent :
- couper dans l'encre en relief
- bords ébréchés
- périmètre inégal
- zone de liaison réduite
- relevage des bords après transfert
Ne codez pas en dur une marge de sécurité universelle
La distance idéale dépend :
- géométrie des badges
- épaisseur totale surélevée
- machine de découpe
- lame
- film
- précision d'alimentation matérielle
Utilisez une surépaisseur de contour testée pour le système de production réel au lieu de copier une valeur universelle.
Le principe de conception est simple :
Le chemin de coupe doit protéger la structure surélevée et non la croiser.
Étape 6 : Enregistrez chaque avion de production
CMJN, Blanc, Vernis et Ligne de Découpe doivent tous provenir de la même œuvre d'art principale.
Ils doivent retenir :
- dimensions hors tout identiques
- échelle identique
- orientation identique
- origine identique
- positionnement cohérent
Une petite erreur de redimensionnement peut paraître insignifiante à l’écran.
Après plusieurs passes blanches, impression couleur, vernissage et découpe des contours, cette petite erreur peut devenir très visible.
Problèmes d'enregistrement typiques
Un masque blanc à une taille de 99,8 % par rapport à CMJN peut créer une bordure structurelle incohérente.
Un masque de vernis légèrement décalé peut donner l'impression que les reflets sont décentrés.
Une ligne de découpe basée sur une ancienne version de l’œuvre d’art peut couper directement le dessin fini.
Conservez tous les objets de production liés à un maître final approuvé.
Étape 7 : Exporter l'illustration pour RIP
Il existe deux manières pratiques de préparer un travail.
Workflow A : laissez le RIP générer des couches de production
Pour une illustration relativement simple, vous pouvez importer l'illustration principale et utiliser les fonctions RIP pour générer ou contrôler la sortie blanc et direct.
Cela peut être efficace pour une production répétitive.
Flux de travail B : fournir des masques dédiés créés par des concepteurs
Pour des badges 3D plus avancés, le concepteur peut préparer :
- Oeuvre CMJN
- Masque Blanc Structurel
- Masque Vernis
- Ligne de coupe
avant que le fichier n'atteigne le RIP.
Cela donne beaucoup plus de contrôle sur les éléments qui sont surélevés et sur les zones qui reçoivent du vernis.
Aucune des deux méthodes n’est automatiquement meilleure.
La bonne approche dépend de la complexité de la conception et du flux de production.
Considérations sur le format de fichier
Ne choisissez pas un format de fichier uniquement parce qu'une autre boutique l'utilise.
Le profil RIP cible doit déterminer le format de transfert final.
En général:
- les flux de travail vectoriels/PDF sont utiles pour les logos et les chemins de découpe
- les illustrations raster transparentes peuvent fonctionner pour le contenu CMJN basé sur des images
- les lignes de coupe sont normalement plus faciles à contrôler en tant que vecteurs
- les informations ponctuelles doivent survivre correctement à l'importation
Avant la production, vérifiez toujours le résultat importé dans le RIP réel.
Étape 8 : mapper les plans de production aux canaux d'encre appropriés
Le nom du calque d’illustration et le canal d’encre physique de l’imprimante ne sont pas nécessairement la même chose.
Par exemple, le concepteur peut appeler un calque :
STRUCTURAL_WHITE
mais le profil de l'imprimante peut mapper le blanc via un nom de canal interne complètement différent.
Le flux de travail correct est :
- importer l'illustration
- identifier chaque plan de production
- mapper le blanc sur le canal blanc à forte construction
- mapper CMJN aux canaux de couleur flexibles
- mapper le vernis sur le canal d'encre transparente
- confirmer que l'objet coupé est traité par le flux de travail de découpe plutôt que imprimé en tant qu'illustration visible
- vérifier le travail complet en aperçu
Pour le processus textile 3D, la machine elle-même doit prendre en charge :
Blanc haute densité + CMJN flexible + Vernis
sortir.
L'EraSmart Imprimante A2 UV DTF peut être configuré pour ce flux de travail lorsqu'il est associé à l'encre UV flexible, au film TPU et à la configuration de production appropriés.
Étape 9 : Vérifiez la polarité du masque
Un masque blanc qui semble visuellement correct dans une application de conception peut toujours s'imprimer de manière incorrecte si le RIP interprète différemment la polarité du masque.
En fonction du flux de travail logiciel :
- le blanc peut représenter l'encre
- le noir peut représenter l'encre
- la transparence peut représenter l'absence d'encre
- les objets ponctuels peuvent être interprétés indépendamment de leur apparence en niveaux de gris
Ne présumez pas.
Vérifiez l'aperçu RIP.
Le même avertissement s'applique au vernis.
Un bon opérateur prépresse vérifie la logique de sortie réelle plutôt que de se fier à l'apparence du masque dans Photoshop ou Illustrator.
Étape 10 : prévisualiser chaque calque avant l'impression
Il s’agit du dernier et du plus important contrôle prépresse.
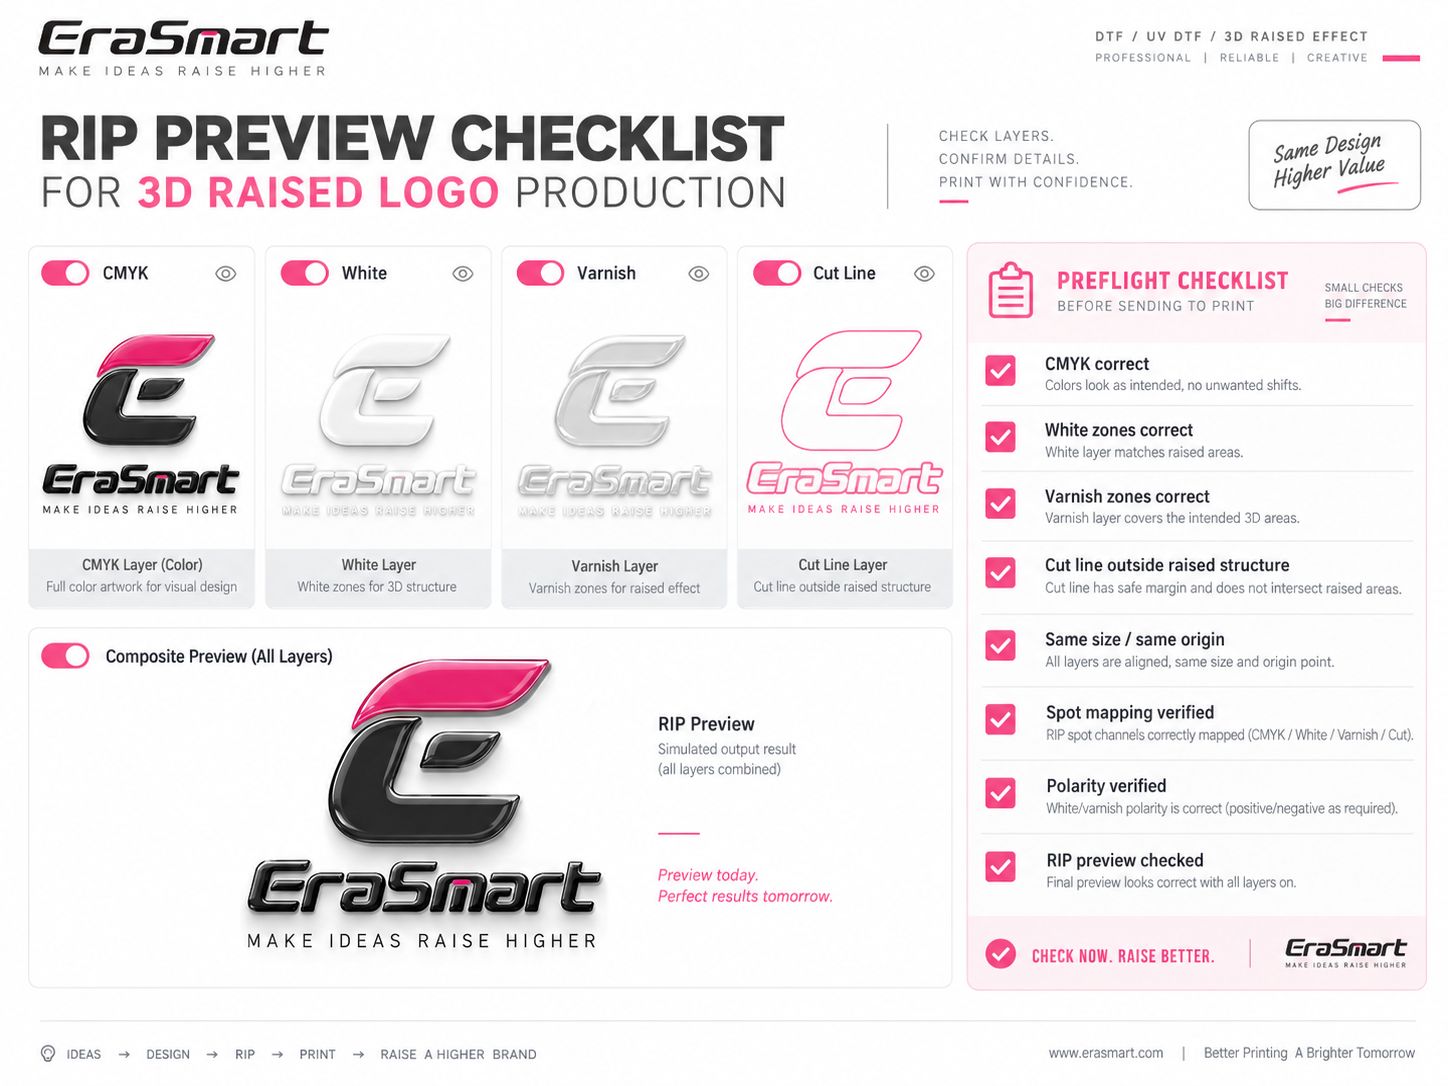
Allumez et éteignez les avions de production un par un.
Vérifiez CMJN uniquement
Confirmer:
- les illustrations en couleurs sont correctes
- il ne reste aucun objet caché
- aucun arrière-plan indésirable n'est présent
- la taille est correcte
Vérifiez le blanc structurel uniquement
Confirmer:
- seuls les éléments surélevés prévus sont sélectionnés
- aucun détail fin n'est accidentellement inclus
- aucune zone structurelle requise ne manque
Vérifier le vernis uniquement
Confirmer:
- le vernis complet ou ponctuel correspond à la finition prévue
- les zones brillantes ne recouvrent pas accidentellement les zones indésirables
Vérifiez la ligne de coupe
Confirmer:
- la forme finale est correcte
- le chemin de coupe reste à l'extérieur de la structure surélevée critique
- aucun chemin de coupe en double caché n'existe
Vérifiez l'aperçu composite
Enfin, combinez les couches et inspectez :
- Enregistrement blanc vs CMJN
- risque de halo blanc
- alignement du vernis
- géométrie totale du badge
- relation de coupe
Ne démarrez pas une impression multi-passes de grande qualité tant que l'aperçu composite n'a pas de sens.
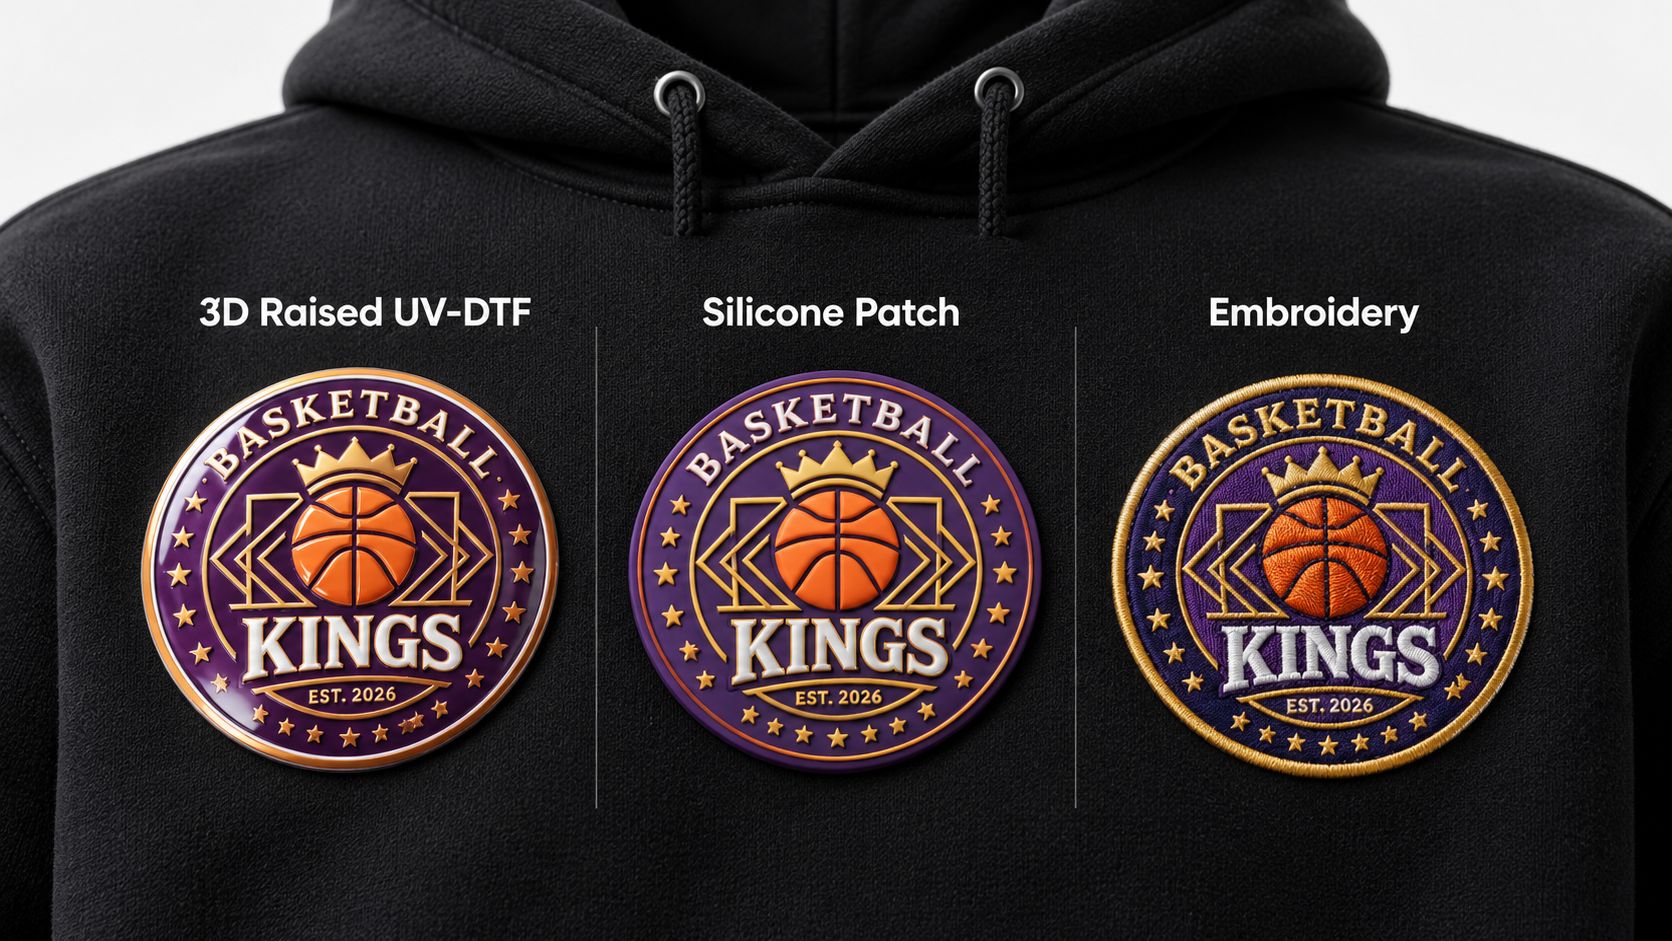
Exemple : Préparer un badge d'équipe sportive
Considérez un badge de club de basket-ball avec :
- bordure extérieure dorée
- grand nom d'équipe
- icône de basket-ball
- petites étoiles
- bon sous-texte
- fond sombre
Une séparation pratique pourrait ressembler à ceci.
CMJN
Contient toutes les illustrations visibles :
- fond violet
- bordure dorée
- basket orange
- lettrage blanc/or
- étoiles
- beau texte
Blanc structurel
Utilisé sous :
- nom de l'équipe principale
- grande bordure extérieure
- basket-ball
- éléments de l'emblème principal sélectionnés
Les petites étoiles décoratives et le texte secondaire fin peuvent rester plus plats.
Vernis
Pourrait s’appliquer à :
- lettrage principal
- bordure dorée
- basket-ball
tout en laissant le fond moins brillant.
Cela crée une hiérarchie visuelle plus forte.
Ligne de coupe
Suit la forme extérieure globale du badge tout en conservant suffisamment d'espace par rapport à la structure de construction élevée pour une découpe fiable des contours.
Le résultat n’est pas seulement un logo imprimé.
C'est un badge d'ingénierie.
Grands logos en relief vs détails fins
Une illustration qui semble excellente sous forme de graphique plat ne constitue pas automatiquement un bon badge 3D.
Grandes lettres
Tolère généralement une hauteur plus élevée et fournit des parois latérales claires.
De larges frontières
Fonctionne souvent bien comme éléments structurels surélevés.
Petit texte
Peut perdre de la clarté si la construction en relief devient trop épaisse.
Ridules
Nécessite des tests minutieux, car une accumulation structurelle excessive peut combler les espaces ou adoucir les bords visuels.
De minuscules objets isolés
Cela ne justifie peut-être pas du tout d’être élevé.
Cela conduit à un principe de conception important :
Concevez pour le processus physique final au lieu de convertir un logo plat en 3D à la dernière minute.
Erreurs courantes dans les illustrations de logo en relief 3D
Erreur 1 : traiter la transparence comme un masque blanc
La transparence décrit uniquement si l'illustration est visible.
Il ne définit pas automatiquement un plan de production structurel du blanc.
Vérifiez toujours la sortie blanche réelle du masque blanc ou générée par RIP.
Erreur 2 : élever chaque partie de la conception
Cela supprime la hiérarchie visuelle et peut augmenter :
- consommation d'encre
- temps d'impression
- rigidité
- difficulté d'inscription
Élevez uniquement les éléments qui nécessitent une accentuation dimensionnelle.
Erreur 3 : le blanc s'étend en dehors du CMJN
Cela peut créer un halo blanc visible.
Utilisez un starter blanc approprié et confirmez l’enregistrement.
Erreur 4 : le vernis est automatiquement copié du blanc
Le blanc et le vernis servent à des fins différentes.
Le Masque Blanc contrôle la structure.
Le masque de vernis contrôle la finition.
Erreur 5 : La ligne de coupe est trop proche de la zone surélevée
Cela peut endommager le bord structurel lors de la découpe du contour.
Erreur 6 : les couches de production ont des dimensions différentes
Même un petit changement de taille peut créer des erreurs d’enregistrement visibles.
Erreur 7 : la cartographie ponctuelle n'est pas vérifiée
Un masque correctement conçu peut toujours s'imprimer de manière incorrecte s'il est mappé sur le mauvais canal physique.
Erreur 8 : la polarité du masque est supposée
Vérifiez toujours la sortie Blanc et Vernis dans l'aperçu RIP.
Liste de contrôle en amont avant l'impression
Avant de démarrer un travail de production de logo en relief 3D, confirmez les points suivants :
- Les illustrations CMJN sont définitives
- la taille physique finale est correcte
- Le masque blanc structurel couvre uniquement les zones surélevées prévues
- Le starter blanc est approprié
- La couverture du vernis est intentionnelle
- La ligne de coupe est correcte
- La ligne de coupe reste à l'écart des zones surélevées critiques
- tous les avions partagent la même échelle
- tous les avions partagent la même origine
- Le mappage spot/canal est correct
- La polarité blanche est vérifiée
- La polarité du vernis est vérifiée
- L'aperçu RIP composite est correct
Si l’un de ces éléments est erroné, l’erreur peut devenir plus évidente après une impression répétée en couche blanche.
Les œuvres d’art ne sont qu’une partie du système 3D
Une préparation correcte du fichier est essentielle, mais les illustrations à elles seules ne créent pas un badge textile durable.
Le processus complet de logo en relief EraSmart 3D dépend également de :
- Encre durcissable aux UV haute flexibilité pour textile/encre UV en relief 3D
- encre blanche flexible à haut pouvoir garnissant
- CMJN flexible
- vernis
- Film thermofusible TPU pour transfert 3D
- Film de base flexible UV-DTF
- Film adhésif thermofusible TPU
- durcissement LED-UV contrôlé
- circulation d'encre blanche et agitation
- découpe de contour
- pressage à chaud des textiles
Ceci est fondamentalement différent d'un flux de travail d'étiquetage cristallin UV DTF conventionnel qui utilise une encre UV standard et un film Crystal Label A/B pour les surfaces dures.
Pour une explication complète de l'application textile, voir le EraSmart Impression de logos en relief 3D avec la technologie UV DTF.
De l’illustration au logo 3D fini
Une fois le fichier prépresse correct, la séquence de production devient :
Préparer les illustrations CMJN
↓
Créer un masque blanc structurel
↓
Créer un masque de vernis
↓
Créer une ligne de coupe
↓
Cartographier les plans de production dans RIP
↓
Construisez la structure hautement blanche
↓
Imprimer en CMJN flexible
↓
Appliquer du vernis
↓
Durcissement UV contrôlé
↓
Coupe de contour
↓
Transfert de chaleur au vêtement
La phase de création détermine si chaque étape ultérieure part de la géométrie correcte.
Un fichier bien préparé réduit les essais et erreurs sur l’imprimante et rend le flux de travail complet beaucoup plus reproductible.
Conclusion finale
Un fichier professionnel de logo en relief 3D n’est pas simplement un logo coloré sur fond blanc.
Il s'agit d'un package de production.
CMJN définit ce que le client voit.
Le blanc structurel définit l’endroit où la hauteur physique est construite.
Le vernis définit la finition de la surface.
La ligne de coupe définit la forme finale du produit.
Les meilleurs résultats sont obtenus lorsque ces quatre avions de production sont délibérément conçus, enregistrés et vérifiés avec précision à l'intérieur du RIP avant le début de la première passe blanche à forte densité.
Si vous souhaitez comprendre ce qui se passe après le prépresse, continuez avec Comment créer des logos 3D en relief avec une imprimante UV DTF : flux de travail complet.
Pour la raison technique, le masque blanc crée une véritable hauteur physique, lire Comment les couches d'encre blanche créent des effets 3D en relief dans l'impression UV DTF.
Et si vous construisez le système de production complet, explorez EraSmart Imprimante A2 UV DTF et Logiciel ERARIP.
Questions fréquemment posées
De quelles couches ai-je besoin pour un logo en relief 3D ?
Un travail professionnel typique nécessite une illustration CMJN, un masque blanc structurel, un masque de vernis et une ligne de découpe de contour.
Mon masque blanc doit-il être identique à l'illustration CMJN ?
Pas nécessairement. Le masque blanc doit définir les zones qui nécessitent une structure physique surélevée. Les petits détails, les graphiques d'arrière-plan ou le texte fin peuvent rester plus plats même s'ils apparaissent dans l'illustration CMJN.
Le Masque Blanc contrôle-t-il la hauteur finale ?
Le masque contrôle principalement l’endroit où le blanc structurel est imprimé. La hauteur réelle dépend du RIP et du profil d'impression, y compris les passes blanches, la sortie d'encre, le durcissement et les consommables.
Qu'est-ce que le starter blanc ?
Le starter blanc contrôle légèrement la zone blanche par rapport à la limite de couleur visible afin de réduire le risque de halo blanc visible causé par les tolérances d'enregistrement.
Quelle quantité de starter blanc dois-je utiliser ?
Il n’y a pas de valeur universelle. Il doit être testé en fonction du profil de l'imprimante, de la taille de l'illustration, de la précision du repérage, de l'accumulation de film et de couche blanche.
Le Masque Vernis doit-il correspondre au Masque Blanc ?
Pas automatiquement. Le blanc définit la hauteur structurelle, tandis que le vernis définit la brillance et la finition de la surface. Le vernis complet et le vernis sélectif peuvent tous deux être utilisés selon le design.
Chaque partie du logo doit-elle être en relief ?
Non. Les zones surélevées sélectives produisent souvent un résultat plus propre et de meilleure qualité que le fait de donner à chaque détail fin la même hauteur structurelle.
A quoi sert la ligne de coupe ?
La ligne de coupe définit la forme extérieure finale du badge pour la découpe du contour avant le transfert thermique du textile.
La ligne de coupe peut-elle toucher la structure surélevée ?
Il est généralement préférable de maintenir une séparation sûre afin que le processus de découpe n'endommage pas les bords d'encre fortement chargés. La marge exacte doit être validée pour le système réel de découpe et de matériaux.
Le noir signifie-t-il toujours « imprimer de l’encre blanche » dans le Masque Blanc ?
Non. La polarité du masque dépend du logiciel et du flux de travail RIP. Vérifiez toujours la sortie blanche réelle dans l'aperçu RIP.
EraRIP peut-il générer une sortie blanche et ponctuelle ?
EraRIP peut être utilisé avec les profils d'imprimante EraSmart compatibles pour gérer la sortie en blanc, couleur et couche d'accompagnement. Le mappage final des canaux doit toujours être vérifié par rapport à la configuration réelle de l'imprimante et de l'encre.
Cette configuration d'illustration est-elle également utilisée pour les étiquettes à cristaux UV DTF ordinaires ?
Certains concepts de base tels que la séparation CMJN, Blanc et Vernis sont liés, mais le flux de travail textile 3D utilise un système de consommables et de finition différent. Il utilise une encre UV 3D flexible, des matériaux de transfert TPU, une découpe de contour et un pressage à chaud plutôt que le transfert sur surface dure standard Crystal Label A/B Film.
Peut-être que tu as aussi
Copyright 2020 © Erasmart. | Plan du site