Производитель малогабаритных планшетных струйных принтеров
Руководство по теплопередаче с 3D-логотипом для футболок, толстовок, кепок и трикотажных изделий
Напечатать хороший рельефный 3D-логотип — это только половина работы.
Готовый значок еще нужно приклеить к одежде, используя правильную комбинацию температура, время, давление и метод очисткиПолем
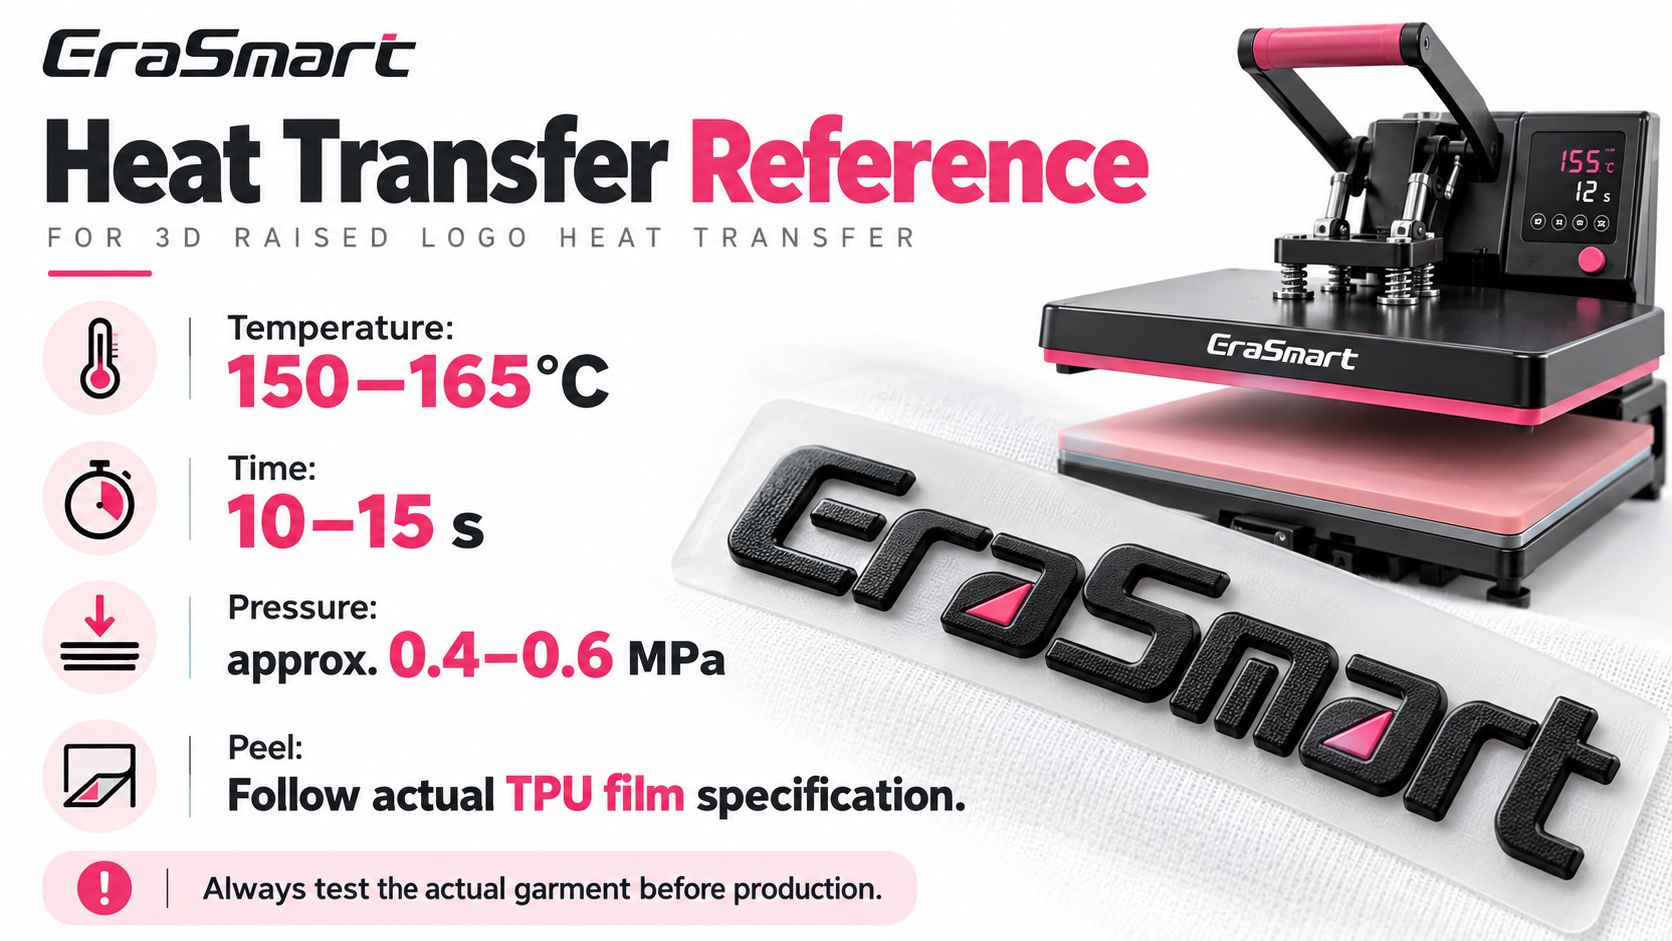
Для рабочего процесса переноса рельефного логотипа EraSmart 3D из ТПУ практический эталонный диапазон составляет:
- Температура: 150–165°С.
- Время: 10–15 секунд.
- Давление: примерно 0,4–0,6 МПа.
- Очистка: следуйте фактическим спецификациям несущей пленки ТПУ.
Это эталонные условия производства, а не универсальные настройки для каждого изделия.
Окончательный рецепт всегда следует проверять с использованием фактического:
- Трансферная пленка ТПУ
- Слой термоплавкого клея ТПУ
- толщина рельефного логотипа
- ткань для одежды
- тепловой пресс
- производственная партия
Легкая футболка, толстая толстовка с капюшоном, трикотаж из сублимированного полиэстера и структурированная кепка по-разному ведут себя под воздействием тепла и давления.
В этом руководстве объясняется, как настроить процесс для каждого продукта и как устранить наиболее распространенные проблемы с переносом.
Если вам все еще нужно понять, как значок печатается, закрепляется и вырезается по контуру перед термопереносом, начните с Как создать рельефные 3D-логотипы с помощью УФ-принтера DTF: полный рабочий процессПолем
Четыре переменные, которые контролируют теплообмен
Успешная теплопередача зависит от четырех переменных, работающих вместе:
Температура + Время + Давление + Пилинг
Изменение только одной переменной без понимания остальных может создать новые проблемы.
Температура
Нагревание активирует и смягчает термоклей ТПУ, чтобы он мог сцепиться с текстильной поверхностью.
Слишком малое тепло может привести к тому, что клей активируется лишь частично.
Слишком сильное тепло может повредить одежду, исказить структуру ТПУ или увеличить риск миграции красителя на полиэстер.
Время
Клею необходимо достаточно времени при необходимой температуре, чтобы создать прочное соединение.
Пресс, который достаточно нагрет, но открыт слишком быстро, все равно может давать слабую адгезию кромок.
Давление
Давление приводит активированный клей в тесный контакт с поверхностью текстиля.
Даже при правильной температуре плохое распределение давления может привести к тому, что одна сторона значка приклеится должным образом, а другой край позже поднимется.
Чистить
Несущую пленку необходимо удалить в соответствии с поведением фактической системы переноса ТПУ.
В зависимости от фильма это может означать:
- горячая кожура
- теплая кожура
- холодный пилинг
Не копируйте метод пилинга из другого фильма.
Справочник по теплопередаче с рельефным логотипом EraSmart 3D
Для гибкого рабочего процесса UV/TPU, описанного в EraSmart Решение для 3D-печати логотипов, используйте следующее в качестве отправной точки:
| Переменная | Эталонная настройка |
|---|---|
| Температура | 150–165°С |
| Время | 10–15 секунд |
| Давление | Прибл. 0,4–0,6 МПа |
| Чистить | Следуйте фактической спецификации пленки ТПУ. |
Эти настройки следует рассматривать как начало производственного окнаПолем
Лучший окончательный рецепт зависит от всей системы.
Почему важен термоплавкий клей ТПУ
Объемный рельефный логотип — это не просто наклейка, размещенная поверх одежды.
Его система связи основана на Слой термоплавкого клея ТПУПолем
При термопрессовании клей размягчается и становится способным приклеиваться к текстильной поверхности.
При правильном сочетании тепла и давления клей обеспечивает плотный контакт с волокнами.
После открытия пресса и охлаждения системы в соответствии с требуемым процессом отделения слой ТПУ образует связь, удерживающую 3D-значок на месте.
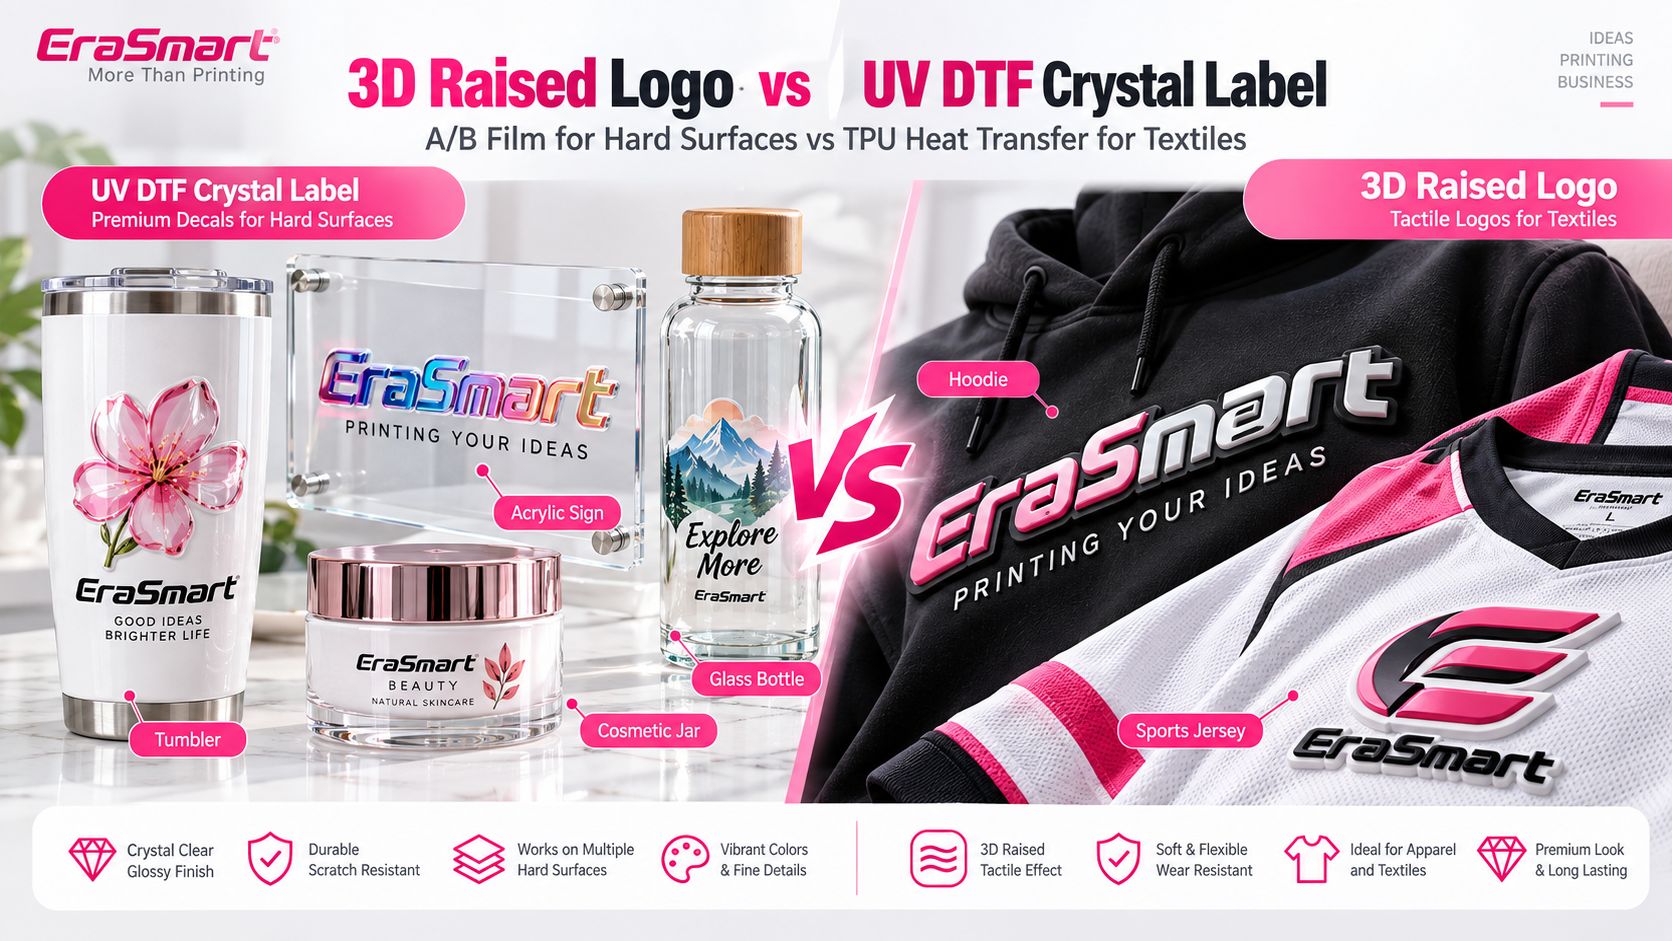
Это одна из причин, по которой рабочий процесс с рельефным 3D-логотипом принципиально отличается от стандартных кристаллических этикеток UV DTF.
На этикетках кристаллов обычно используются:
Стандартные УФ-чернила + пленка Crystal Label A/B + трансфер на твердую поверхность
В рабочем процессе с рельефным текстилем используются:
Высокогибкие УФ-чернила + переводная пленка ТПУ + термоплавкий клей ТПУ + термопресс
Полное сравнение см. на сайте EraSmart. 3D-печать рельефного логотипа с использованием технологии UV DTFПолем
Перед термопрессованием: сначала осмотрите значок
Не используйте термопресс, чтобы починить плохо изготовленный значок.
Перед переносом осмотрите напечатанный и вырезанный по контуру логотип.
Проверять:
- высота подъема соответствует
- CMYK соответствует белой структуре.
- лак полностью затвердел
- край контурного среза чистый
- Пленка ТПУ не повреждена
- клейкая поверхность чистая
- нет пыли и масла
Если сама белая структура неровная, просмотрите Как слои белых чернил создают 3D-эффекты при УФ-печати DTFПолем
Если проблема связана с регистрацией белого/CMYK/лака или линией разреза, см. Руководство по созданию рельефного 3D-логотипаПолем
Стоит ли предварительно гладить одежду?
Короткая предпечатная подготовка может быть полезна в некоторых производственных ситуациях.
Его целью обычно является:
- разгладить морщины
- удалить поверхностную влагу
- стабилизировать область применения
- создать более ровную поверхность прижима
Это может быть особенно полезно во влажных условиях.
Однако не следует автоматически добавлять длительный предварительный пресс к каждому предмету одежды.
Дополнительное тепловое воздействие может быть нежелательным для:
- термочувствительный полиэстер
- сублимированные трикотажные изделия
- деликатные синтетические ткани
Относитесь к предварительному прессованию как к переменной процесса, которая должна быть проверена на реальном предмете одежды.
Как наклеить рельефный 3D-логотип на футболку с помощью термопресса
С футболками, как правило, легче всего работать, поскольку они обычно имеют относительно плоскую поверхность для нанесения.
Шаг 1: Разместите рубашку
Поместите рубашку так, чтобы область печати ровно лежала на валике.
Избегайте размещения:
- боковые швы
- швы воротника
- толстые края
непосредственно под областью логотипа, если они мешают давлению.
Шаг 2. Разместите значок
Выровняйте 3D-логотип в нужном месте.
Типичные позиции включают в себя:
- левая грудь
- центр груди
- рукав
- нижний передний брендинг
Подтвердите размещение перед нажатием.
Шаг 3. Примените эталонные настройки
Начните в проверенном производственном окне:
150–165°С
10–15 секунд
примерно 0,4–0,6 МПа
Шаг 4: очищайте правильно
Снимите носитель в соответствии с фактической спецификацией пленки ТПУ.
Не допускайте горячего или холодного пилинга.
Шаг 5: Осмотрите
Проверьте весь периметр значка.
Не должно быть:
- поднятые углы
- пузыри
- рыхлые участки
- искаженные края
Хлопковые футболки против футболок из полиэстера
Не думайте, что для каждой футболки нужен один и тот же рецепт.
Хлопок, как правило, более терпим к жаре.
Полиэстер может быть более чувствительным к нагреванию и может вызвать другие проблемы, такие как миграция красителя.
Смесь хлопка и полиэстера представляет еще одну переменную.
Самый безопасный подход — пройти квалификацию каждого семейства предметов одежды перед массовым производством.
Как наклеить рельефный 3D-логотип на толстовку с помощью термопресса
Толстовки представляют собой одну из наиболее распространенных причин неудачных переводов:
неравномерное давление.
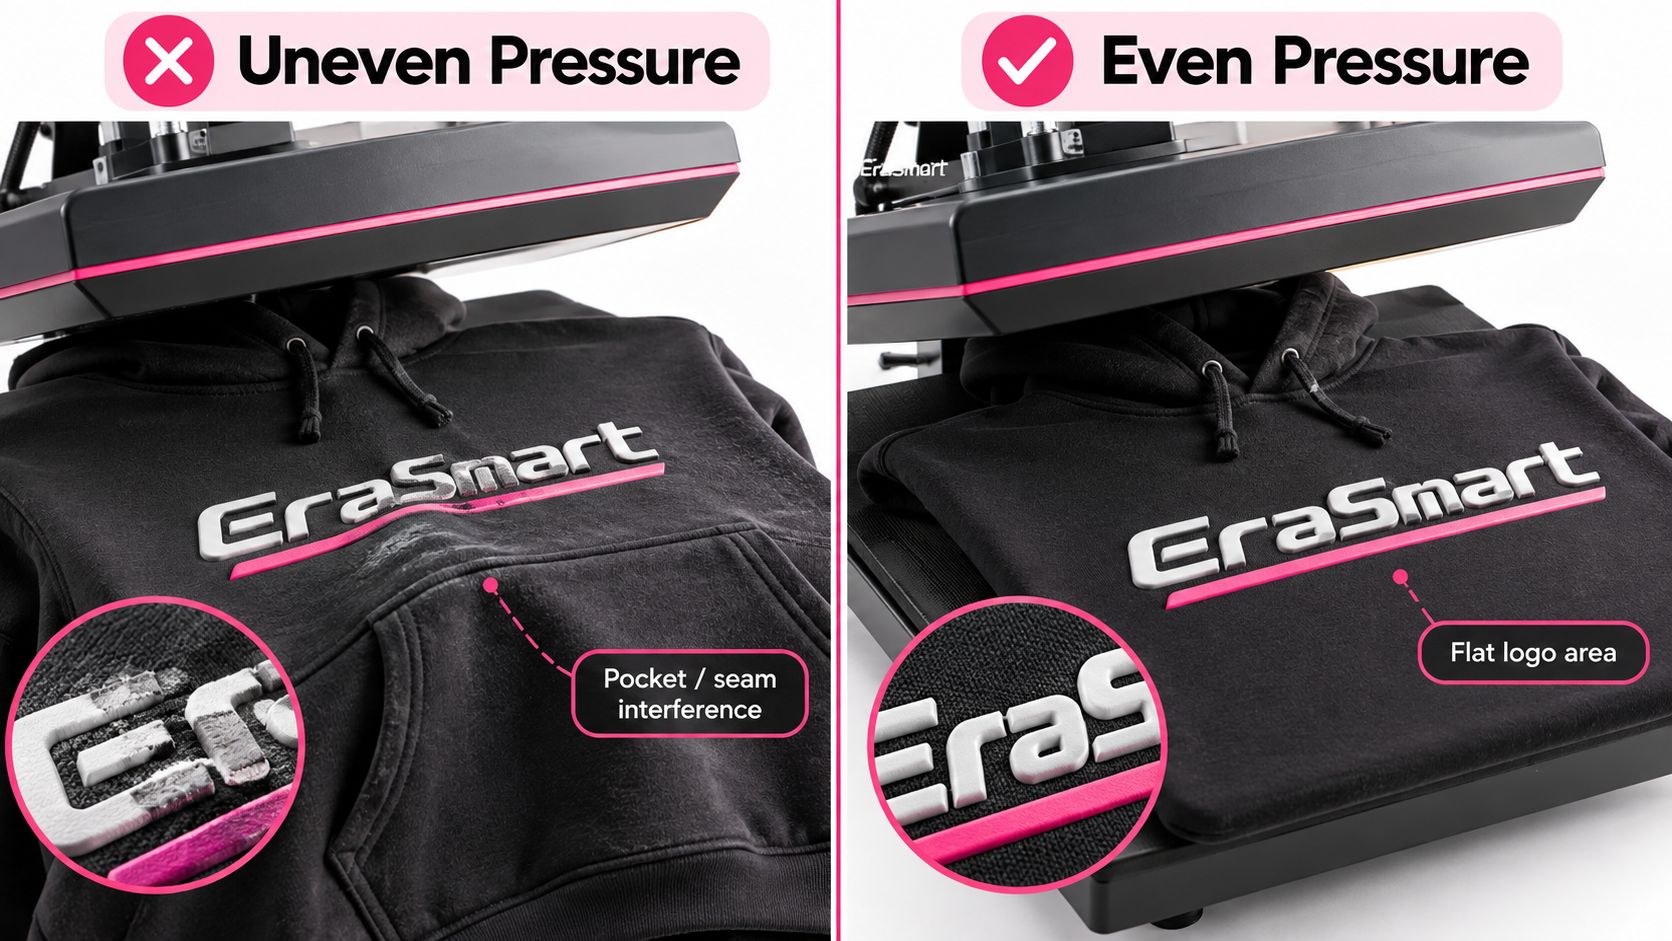
Проблема зачастую не в логотипе или клее.
Это конструкция одежды.
Толстовка может содержать:
- толстые накладные карманы
- шнурки
- швы
- молнии
- несколько слоев ткани
- толстый флис
Эти приподнятые области могут препятствовать равномерному давлению верхнего валика на сам логотип.
Неправильная настройка
Если под одной стороной значка находится толстый шов или карман:
- одна сторона получает полное давление
- другая сторона получает меньше давления
Логотип может выглядеть прикрепленным сразу после нажатия, но слабый край может начать подниматься позже.
Лучшая настройка
Фактическая область логотипа должна быть самой плоской и равномерно поддерживаемой под прессом.
В зависимости от одежды и оборудования это может включать в себя:
- надеваем толстовку на валик
- отведение швов от места нанесения
- используя меньшую тарелку
- используя соответствующую твердую опорную подкладку
Цель проста:
Значок должен иметь равномерный контакт по всей поверхности.
Толстовки на молнии требуют дополнительного внимания
Молния может стать серьезным препятствием для давления.
Не прижимайте большой значок к молнии, если весь процесс не был специально разработан для этого применения.
Для логотипов на груди рядом с молнией убедитесь, что молния не поднимает одну сторону пресса.
Термопрессование рельефных 3D-логотипов на спортивные трикотажные изделия
Спортивные трикотажные изделия — отличное применение для рельефных логотипов, но одежда из полиэстера требует более тщательного тестирования, чем обычная одежда из хлопка.
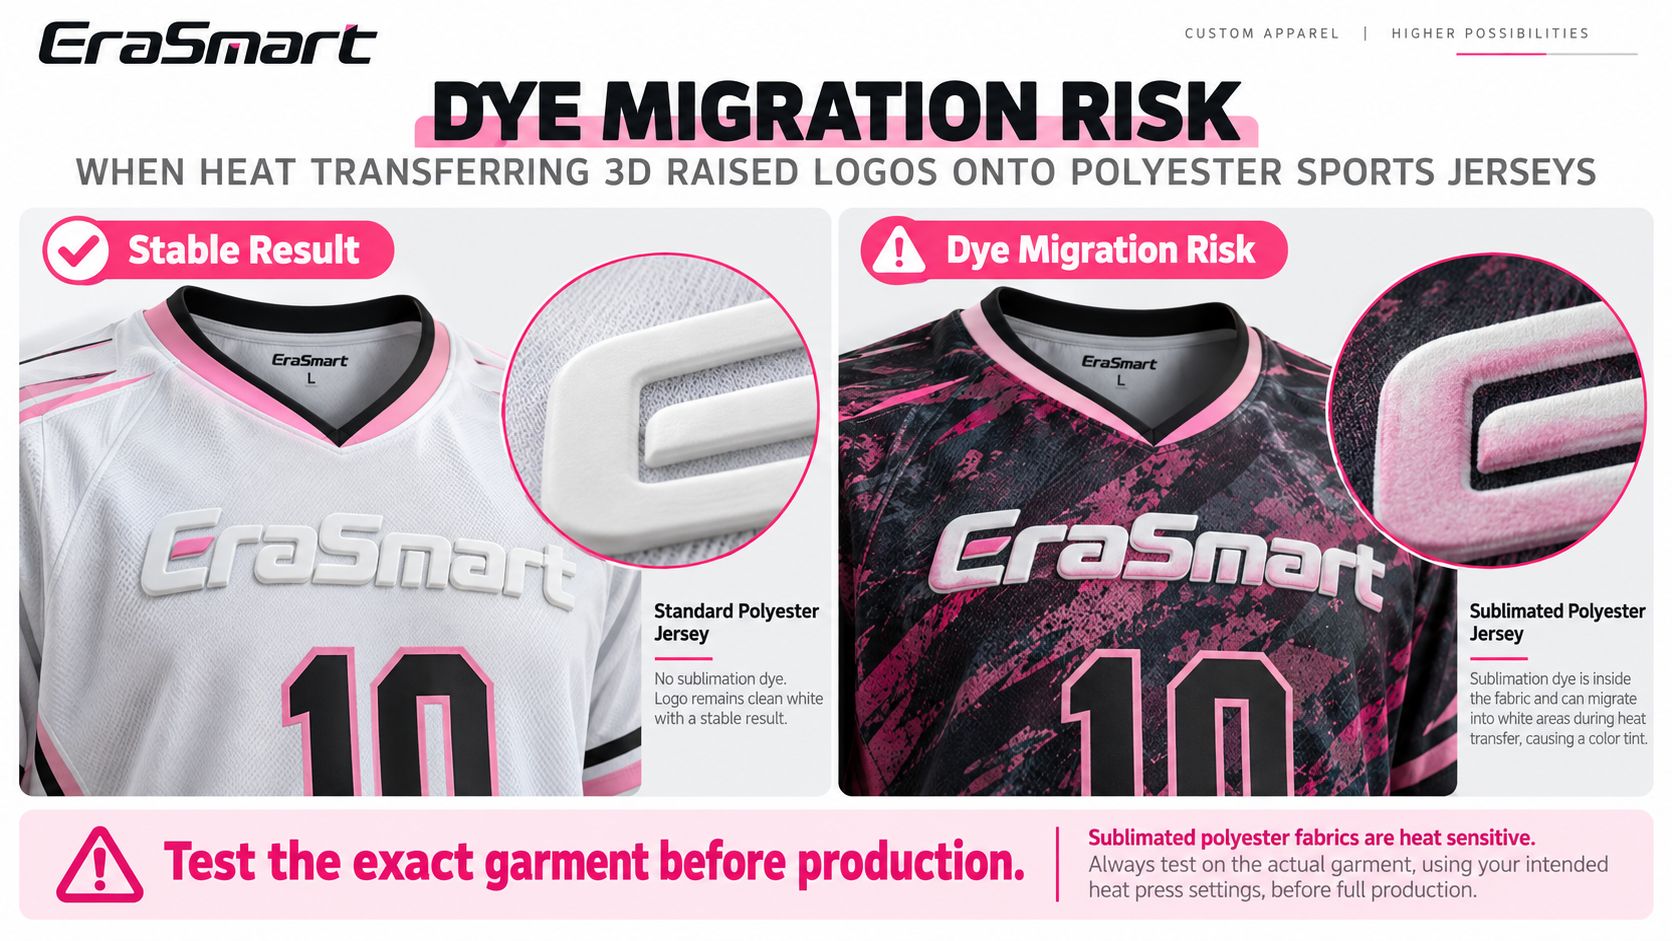
Есть две отдельные проблемы.
Тепловая чувствительность
Полиэстер может:
- искажать
- сокращать
- разработать глянцевые отметки
- показать оттиски со стола
под чрезмерным нагревом.
Миграция красителя
Сублимированный полиэстер создает дополнительную проблему.
Краситель, используемый для окраски одежды, может снова стать подвижным под воздействием тепла.
Этот краситель может мигрировать в светлые области перенесенного логотипа.
Чистый белый логотип может выглядеть так:
- розовый
- синий
- серый
- фиолетовый
в зависимости от цвета трикотажа.
Стандартный полиэстер против сублимированного полиэстера
Обычный белый полиэстеровый трикотаж может вести себя совсем иначе, чем темный сублимированный трикотаж.
Тот факт, что на обеих этикетках написано «100% полиэстер», не означает, что они имеют одинаковые характеристики теплопередачи.
Вот почему при производственном тестировании следует использовать фактическая партия одежды всякий раз, когда это возможно.
Не одобряйте работу с темным сублимированным трикотажем только потому, что трансфер сработал на несвязанном куске белой полиэфирной ткани.
Как снизить риск миграции красителей
Не устраняйте автоматически проблемы с адгезией путем повышения температуры.
Вместо:
- подтвердите спецификацию пленки ТПУ
- начать в пределах подтвержденного температурного окна
- используйте только тепловое воздействие, необходимое для правильного склеивания
- протестируйте конкретную одежду
- осмотр образца после охлаждения
- проверьте еще раз по прошествии достаточного времени
Некоторая миграция может стать более заметной после того, как передача приостановится некоторое время.
Как наносить рельефные 3D-логотипы на кепки методом термопрессования
Кепки кардинально отличаются от футболок.
Колпачок не обеспечивает плоскую прижимную поверхность.
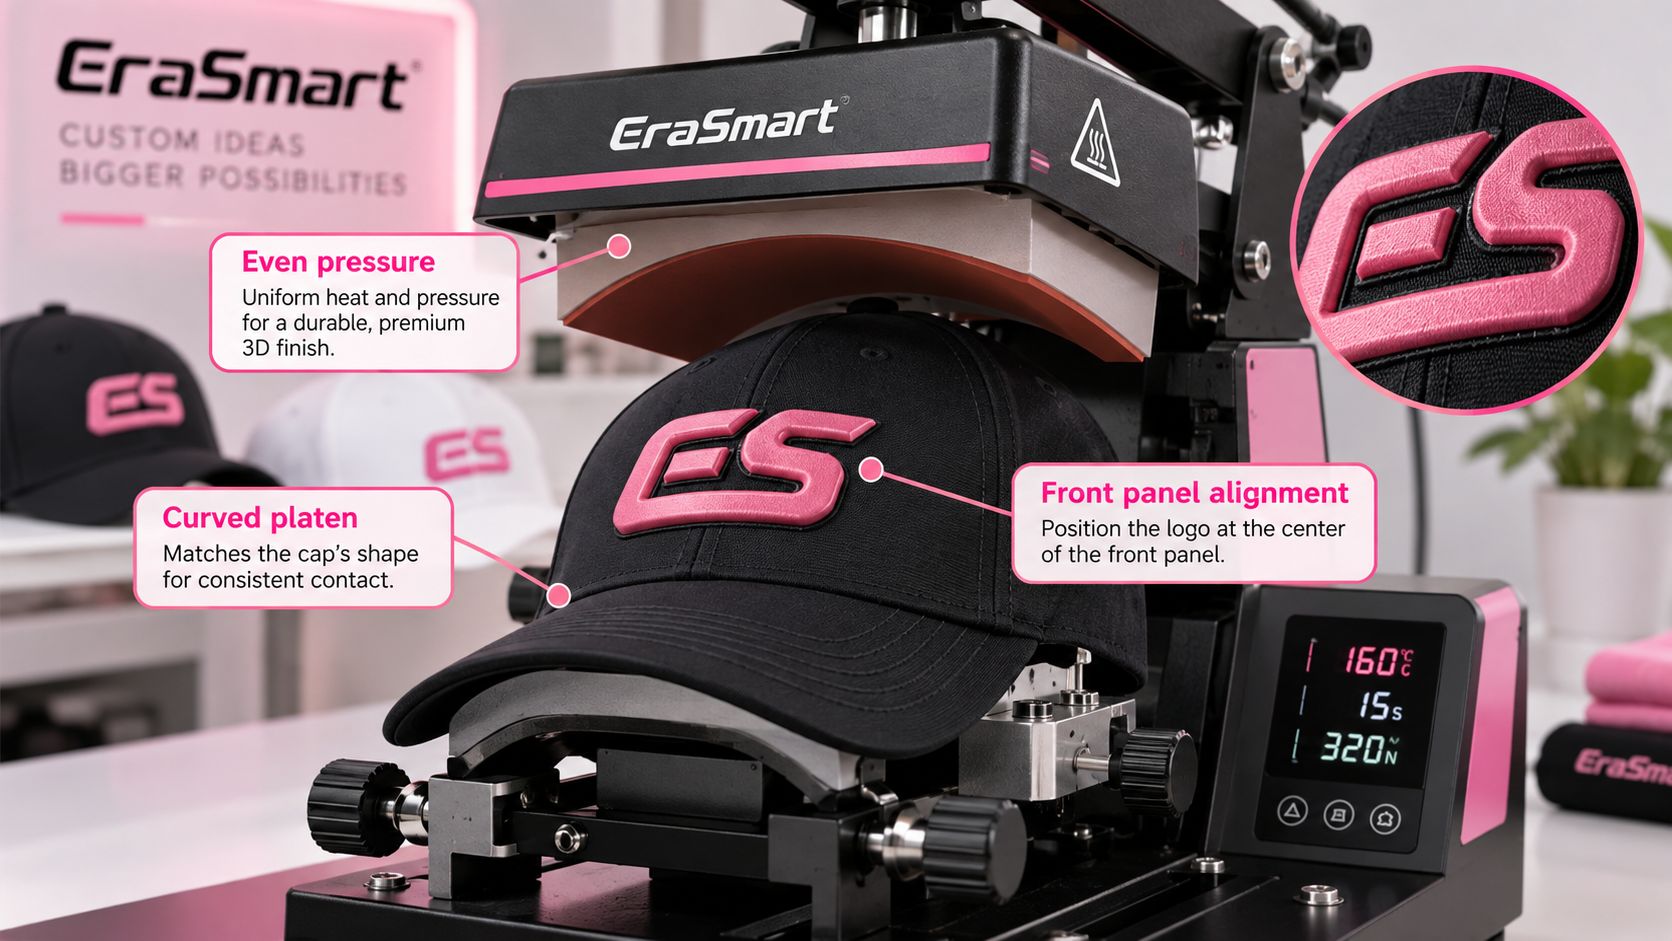
На передней панели имеется:
- кривизна
- швы
- структура кроны
- различная жесткость
Плоская поверхность пресса может привести к образованию зазоров между нагретым валиком и частями бейджа.
Используйте поверхность, соответствующую крышке
Термопресс для колпачков или подходящий изогнутый валик помогают поддерживать контакт с передней панелью.
Область переноса должна поддерживаться снизу, чтобы логотип равномерно получал тепло и давление.
Позиционирование имеет значение
Разместите логотип так, чтобы:
- полный значок находится в поддерживаемом регионе
- крупные швы не мешают склеиванию
- приподнятая конструкция четко повторяет переднюю панель
Не копируйте давление на плоской одежде напрямую
Номинальный диапазон передачи может быть одинаковым, но способ достижения значка разный.
Для шапок, Распределение давления имеет такое же значение, как и числовая настройка.
Структурированная капитализация против мягкой капитализации
Структурированная бейсболка и мягкая неструктурированная кепка могут вести себя по-разному.
Материал коронки, конструкция шва и основа могут влиять на теплопередачу.
Прежде чем утверждать массовое производство, проведите реальный образец.
Почему больше тепла не всегда лучше
Когда передача не привязывается должным образом, инстинктивная реакция часто бывает такой:
Увеличьте температуру.
Это может создать новые проблемы.
Чрезмерное тепло может способствовать:
- одежда палящая
- миграция полиэфирного красителя
- следы блеска поверхности
- ТПУ искажение
- выравнивание рельефного логотипа
- деформация ткани
Аналогичным образом, одновременное увеличение температуры и времени усложняет поиск и устранение неисправностей, поскольку вы больше не знаете, какая переменная решила — или вызвала — проблему.
Лучшим процессом является изменение одной переменной за раз.
Давление часто является скрытой переменной
Термопресс может отображать правильную температуру, но при этом обеспечивать плохой перенос.
Почему?
Потому что реальное давление на значок не всегда соответствует ожиданиям оператора.
Возможные причины включают в себя:
- неровные тарелки
- шов под одеждой
- карман толстовки
- молния
- изогнутая крышка
- плохая загрузка одежды
- значок частично вне зоны давления
Прочитайте шаблон отказа
Если весь значок слабый:
Проверять:
- температура
- время
- давление
- активация клея
Если поднимается только одна сторона:
Проверять:
- препятствие в одежде
- выравнивание пластин
- распределение давления
Если поднимается только один угол:
Сначала проверьте эту конкретную область, а не повышайте температуру всего пресса.
Как узнать, правильное ли давление?
Важным результатом является равномерный контакт по всему значкуПолем
Края должны склеиться так же надежно, как и центр.
После нажатия внимательно осмотрите периметр.
Если вы видите повторяющийся шаблон, где:
- центр хорошо скрепляется
- периметр слабый
проблема может быть в давлении или контакте с кромкой, а не в недостаточной температуре.
Метод пилинга: горячий, теплый или холодный?
Не рассматривайте температуру пилинга как личное предпочтение.
Это часть киносистемы.
Различные материалы для переноса ТПУ могут требовать разного поведения при отслаивании.
Горячий пилинг
Носитель удаляется вскоре после открытия пресса.
Теплый пилинг
Носитель удаляют после частичного охлаждения.
Холодный пилинг
Перевозчик остается на месте до тех пор, пока трансфер существенно не остынет.
Использование неправильного времени пилинга может привести к:
- подъем края
- искаженный значок
- частичное разделение
- нарушение адгезии
Правильное правило:
Следуйте фактическим спецификациям пленки ТПУ.
Не копируйте метод отслаивания с пленки другого поставщика.
Что следует проверить сразу после нажатия?
Передача не завершена только потому, что перевозчик был удален.
Внимательно осмотрите одежду.
Краевая адгезия
Проверьте весь периметр.
Искать:
- поднятые углы
- открытые края
- неполное соединение
Повышенная высота
Трехмерная структура должна оставаться четко видимой.
Чрезмерное нажатие не должно превратить значок в плоское изображение.
Поверхностная обработка
Проверять:
- блеск
- лак
- текстура
- цвет
На поверхности не должно быть неожиданных складок или повреждений.
Состояние ткани
Осмотрите окружающую одежду на наличие:
- следы ожогов
- блестящие следы прессы
- обесцвечивание
- усадка
- искажение
Выравнивание
Убедитесь, что значок не сместился во время нажатия.
Распространенные проблемы теплопередачи с рельефным 3D-логотипом
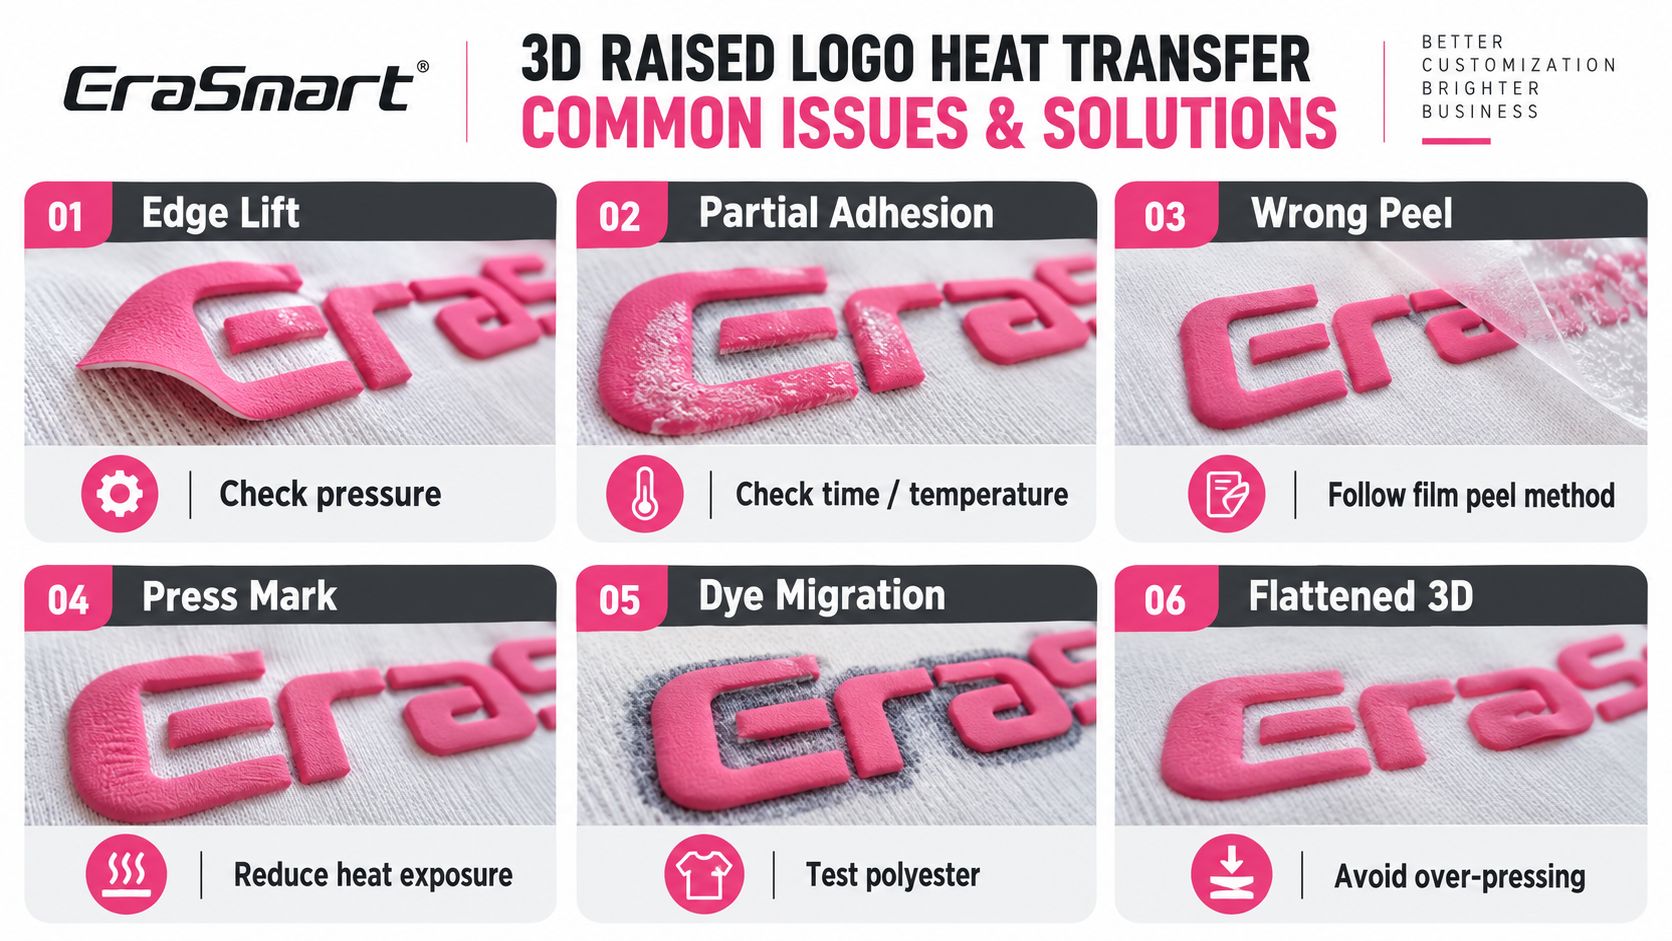
Проблема 1: Подъем края
Симптомы
Один или несколько краев не полностью склеены.
Проверять
- давление
- плоскостность области применения
- температура
- время
- клейкое загрязнение
Если выходит из строя только одно ребро, сначала исследуйте распределение давления.
Проблема 2: Частичная адгезия
Симптомы
Некоторые части соединяются, а другие остаются свободными.
Проверять
- неравномерное давление
- недостаточно тепла
- недостаточное время пребывания
- швы или карманы под трансферной зоной
Проблема 3: Значок поднимается во время снятия
Симптомы
Во время удаления значок следует за пленкой-носителем.
Проверять
- метод пилинга
- температура кожуры
- активация клея
- время передачи и давление
Не нажимайте сразу снова, пока не определите, нужно ли было снимать пленку горячим, теплым или холодным способом.
Проблема 4. Нажмите «Отметка» на ткани.
Симптомы
Вокруг трансфера остается блестящий прямоугольник или след от валика.
Возможные причины
- чрезмерная жара
- чрезмерное время пребывания
- термочувствительная ткань
- избыточное давление
Проверьте более низкое тепловое воздействие в пределах допустимого диапазона процесса.
Проблема 5: Миграция красителя
Симптомы
Темный цвет одежды начинает проявляться через светлые части значка.
Общий на
- трикотажные изделия из сублимированного полиэстера
- темный полиэстер
- некоторые ткани с высоким содержанием красителей
Проверьте конкретную одежду перед производством.
Проблема 6: 3D-структура становится слишком плоской
Симптомы
После нажатия значок теряет свой приподнятый вид.
Проверять
- избыточное давление
- чрезмерная температура
- чрезмерное время пребывания
Помните, что цель состоит в том, чтобы склеить клей ТПУ, а не разрушить приподнятую конструкцию.
Стоит ли повторно нажимать на слабое преимущество?
Второе нажатие иногда может быть частью проверенного процесса, но не используйте повторное нажатие в качестве исправления по умолчанию для каждого сбоя.
Сначала определите причину.
Если настоящая проблема:
- неправильный фильм
- загрязнение
- несовместимость одежды
- неправильное время пилинга
другая пресса может не решить эту проблему.
Это также может подвергнуть одежду и рельефный логотип ненужному дополнительному нагреву.
Проверка качества после теплопередачи
Производственный образец следует оценивать как готовое изделие, а не просто как значок.
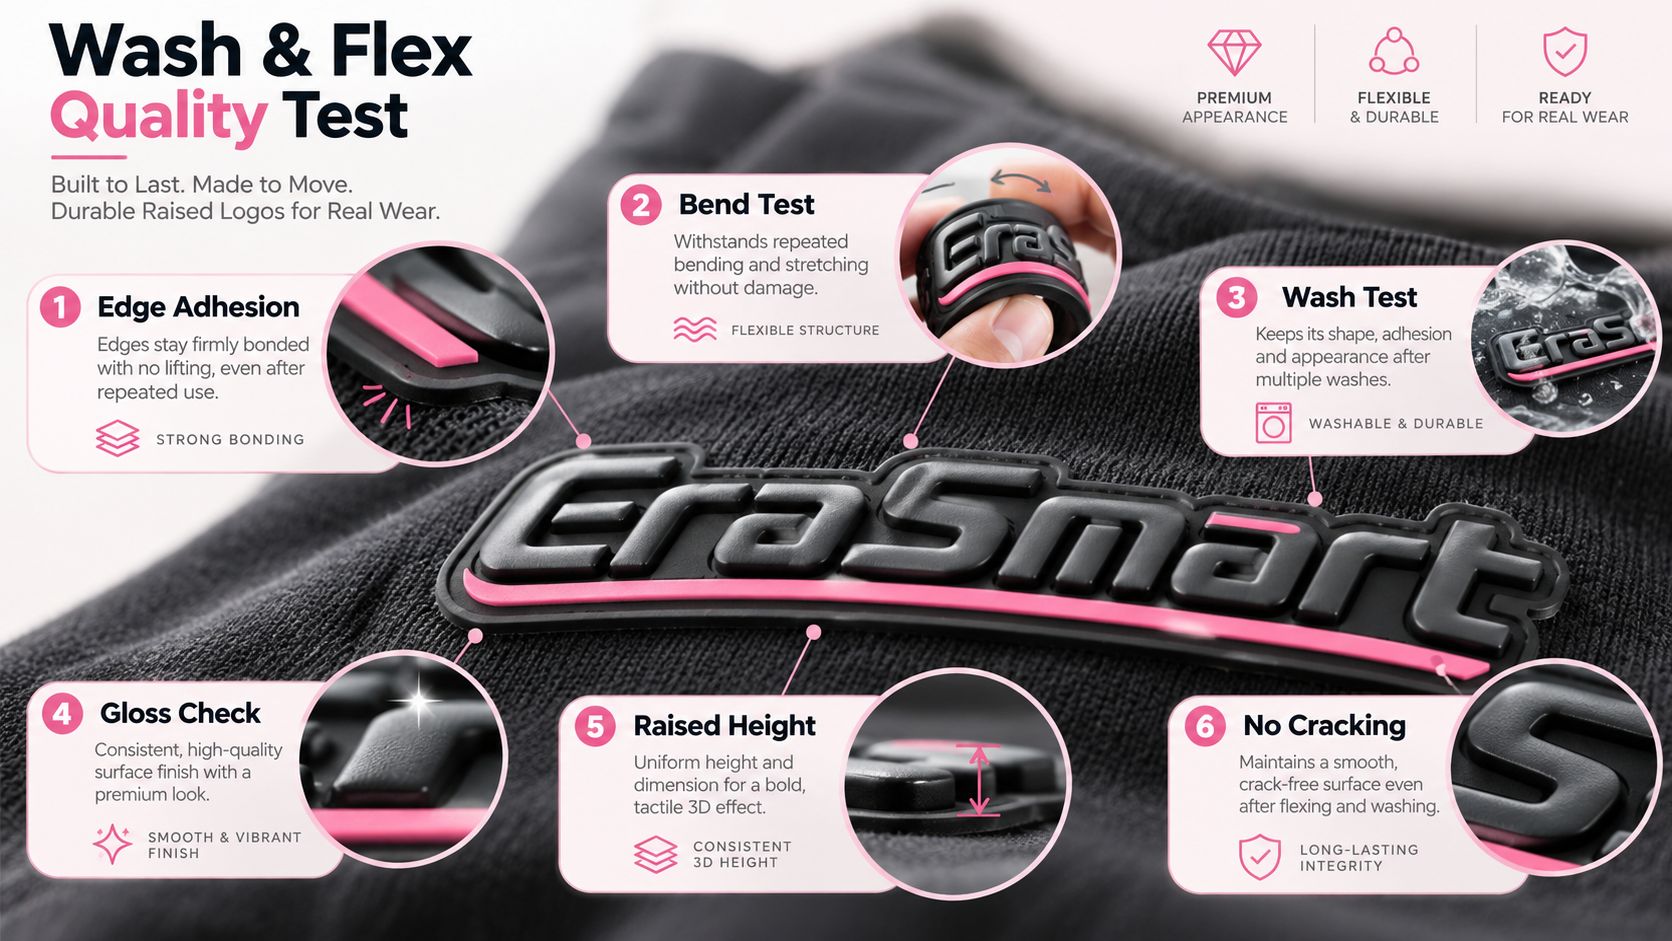
1. Испытание на адгезию к краям
Осмотрите и аккуратно манипулируйте периметром.
Края должны оставаться прочно склеенными.
2. Испытание на изгиб
Сгибайте одежду естественным образом.
Искать:
- трещины
- отбеливание
- расслаивание
- постоянное искажение
В системе рельефного 3D-логотипа используются высокогибкие УФ-чернила и материалы ТПУ, поскольку готовое украшение должно двигаться вместе с текстильными изделиями.
3. Тест на стирку
Коммерческий производственный процесс должен включать репрезентативные испытания на промывку.
Осмотрите:
- подъем края
- трещины
- изменение цвета
- изменение блеска
- деформация
- потеря адгезии
Не публикуйте фиксированное количество гарантированных циклов стирки, если фактические чернила, пленка ТПУ, клей, параметры переноса и одежда не были проверены соответствующим документированным методом.
4. Проверка блеска
Поверхность лака должна оставаться однородной.
Неожиданные тусклые участки могут указывать на:
- перенести ущерб
- истирание поверхности
- неправильная обработка
5. Проверка поднятой высоты
Убедитесь, что предполагаемый 3D-рельеф не был чрезмерно сжат.
6. Проверка трещин
Внимательно осмотрите углы, крутые изгибы и тонкие выступающие элементы.
В этих областях в первую очередь часто выявляются структурные проблемы.
Производственные испытания: используйте настоящую одежду
Одним из важнейших правил в теплообменном производстве является:
Не квалифицируйте работу, используя только «похожую» одежду, когда реальный продукт доступен.
Проверьте факт:
- стиль одежды
- ткань
- цвет
- производственная партия
Особенно это важно для полиэстера и сублимированной спортивной одежды.
Два предмета одежды с одинаковой маркировкой о содержании волокон могут вести себя по-разному по следующим причинам:
- красители
- покрытия
- вязать структуру
- вес ткани
- окончание производства
Практический тест на футболке
Для новой футболки:
- используйте проверенный логотип ТПУ
- начинаются в пределах эталонного диапазона 150–165°C.
- выберите подходящее время выдержки в пределах 10–15 секунд.
- оказывать постоянное давление
- следуйте требуемому методу пилинга
- проверить адгезию
- испытание на изгиб
- тест на стирку
Только после этого сохраните эту комбинацию как производственный рецепт.
Практический тест с капюшоном
В дополнение к обычному тесту на перенос:
- определить карманы и швы
- загрузите одежду так, чтобы она не мешала
- убедитесь, что область логотипа плоская
- внимательно проверьте давление кромки
- осмотрите каждую сторону бейджа после передачи
Если одна сторона постоянно выходит из строя, изменение настройки плиты может быть более полезным, чем повышение температуры.
Практический тест на джерси
Для трикотажных изделий из полиэстера или сублимированного трикотажа:
- проверьте точный цвет одежды
- начинать консервативно в рамках утвержденного теплового окна
- подтвердить соединение
- проверить миграцию красителя
- проверьте образец еще раз после охлаждения
- оценить маркировку ткани
- тест на стирку перед массовым производством
Практический тест на крышку
Для шапок:
- выберите подходящую колпачковую пластину
- поддержите изогнутую переднюю панель
- расположите логотип по возможности подальше от проблемных швов
- проверить полный контакт
- нажмите, используя проверенные настройки TPU
- осмотрите как центр, так и внешние края
Теплопередача — только одна часть системы 3D-логотипа
Сильная адгезия не может компенсировать неправильно напечатанный бейдж.
Конечный результат зависит от всего рабочего процесса:
Подготовка работ
↓
Структурная белая маска
↓
Плотные гибкие белые чернила
↓
Гибкая CMYK
↓
Лак
↓
Контролируемое LED-УФ-отверждение
↓
Контурная резка
↓
ТПУ Теплопередача
↓
Тестирование качества
В УФ-принтер EraSmart A2 DTF обеспечивает платформу печати для этого рабочего процесса при настройке с использованием соответствующих гибких чернил, пленки ТПУ и производственной системы.
Окончательный контрольный список теплопередачи
Перед производством подтвердите:
Значок
- отпечаток полностью затвердел
- поднятая конструкция устойчива
- край контура чистый
- Клей ТПУ незагрязнен.
Одежда
- область применения плоская
- ткань прошла испытания
- швы не мешают давлению
- риск миграции полиэстера был оценен
Тепловой пресс
- температура стабильна
- давление равномерное
- стол соответствует продукту
- таймер точный
Процесс
- температура находится в допустимом диапазоне
- время задержки указано правильно
- давление соответствует
- метод отслаивания соответствует пленке ТПУ
Готовый продукт
- нет подъема края
- без растрескивания
- одежда не пригорает
- никаких нежелательных следов прессования
- нет миграции красителя
- 3D-высота остается видимой
- эффективность стирки подтверждена
Заключительный вывод
Наилучший результат теплопередачи достигается не при использовании самой высокой температуры или самого сильного давления.
Это происходит от контроля над всей системой.
Для гибкого рабочего процесса EraSmart с рельефным 3D-логотипом: 150–165°C, 10–15 секунд и примерно 0,4–0,6 МПа. предоставить практическое справочное окно, но окончательный рецепт производства должен соответствовать реальной пленке ТПУ, клеевой системе, толщине значка и одежде.
Помнить:
Футболкам нужна плоская зона переноса.
Толстовки требуют равномерного давления, несмотря на швы и карманы.
Трикотажные изделия из полиэстера нуждаются в тестировании на миграцию красителя.
Крышкам необходимо давление, соответствующее изогнутой передней панели.
И каждая пленка ТПУ требует правильного метода отделения.
Полный процесс перед теплопередачей см. Как создать рельефные 3D-логотипы с помощью UV DTF-принтераПолем
Для построения высоты белого слоя продолжайте с Как слои белых чернил создают 3D-эффекты при УФ-печати DTFПолем
Информацию о подготовке файлов и настройке RIP см. Руководство по созданию рельефного 3D-логотипа: настройка слоев белого цвета, CMYK и лакаПолем
А для полного решения по применению и оборудованию изучите 3D-печать рельефного логотипа с использованием технологии UV DTF и УФ-принтер EraSmart A2 DTFПолем
Часто задаваемые вопросы
Какую температуру следует использовать для рельефного 3D-логотипа?
Для описанного здесь рабочего процесса с рельефным логотипом EraSmart TPU эталонный диапазон составляет примерно 150–165 °C. Окончательные настройки необходимо проверить на реальной пленке и одежде ТПУ.
Как долго следует нагревать рельефный 3D-логотип?
Практический эталонный диапазон составляет 10–15 секунд. Точное время выдержки зависит от клеевой системы ТПУ, ткани и пресса.
Какое давление мне следует использовать?
Текущий эталонный диапазон для этого рабочего процесса составляет примерно 0,4–0,6 МПа. Более важным, чем просто усиление давления, является поддержание равномерного контакта по всему значку.
Должен ли я очищать носитель из ТПУ горячим или холодным способом?
Следуйте фактическим спецификациям пленки ТПУ. Различные системы-носители могут требовать горячего, теплого или холодного пилинга.
Почему один край моего 3D-логотипа продолжает подниматься?
Неравномерное давление является распространенной причиной. Прежде чем просто увеличивать температуру, проверьте швы, карманы, молнии, выравнивание валика и загрузку одежды.
Могу ли я нанести рельефный 3D-логотип на полиэстер?
Да, но термочувствительный и сублимированный полиэстер следует тщательно проверять на предмет миграции красителя, деформации и следов прессования.
Могу ли я разместить объемный логотип на толстовке?
Да. Основная задача — добиться равномерного давления вокруг карманов, швов и более толстых участков ткани.
Могу ли я наклеить рельефный 3D-логотип на кепку с помощью термопресса?
Да, но рекомендуется использовать подходящий изогнутый стол для крышек или пресс для крышек, чтобы тепло и давление могли повторять форму передней панели.
Почему после нажатия мой 3D-логотип стал более плоским?
Чрезмерное давление, температура или время выдержки могут сжать или деформировать поднятую конструкцию. Используйте только те условия переноса, которые необходимы для надежной адгезии ТПУ.
Нужно ли предварительно отутюжить одежду?
Кратковременная предварительная обработка может помочь разгладить складки или удалить влагу, но ее следует проверить на реальной ткани, особенно на термочувствительном полиэстере.
Как узнать, достаточно ли силен перенос для производства?
Перед массовым производством оцените адгезию кромок, изгиб, растрескивание, качество поверхности, приподнятую высоту и репрезентативную эффективность стирки на реальном предмете одежды.
Сколько стирок выдержит рельефный 3D-логотип?
Не предоставляйте гарантию универсального цикла стирки без тестирования всей производственной системы. Долговечность зависит от гибких УФ-чернил, пленки ТПУ, клея, рецептуры теплопередачи, условий одежды и стирки.
Может быть, вам тоже нравится
Copyright 2020 © Erasmart. | Карта сайта